
CNCの材料および寸法のトレーサビリティとは、出荷された部品を、その製造に使用された素材、図面改訂、製造ルート、検査結果、およびリリース記録に結び付ける証拠の連鎖です。. これにより、購入者は双方向にたどることができます。つまり、シリアルまたはバッチの識別子からその元の記録へ遡ること、また、疑わしい材料ロットや工程イベントから、影響を受ける可能性のあるすべての部品へと前向きにたどることです。.
この連鎖は、部品が同一に見えても同一の履歴を持たない場合に重要になります。購買フォルダ内の証明書は、どの棒材が特定のコンポーネントを製造したかを証明するものではありません。同様に、寸法報告書は、正しい部品番号、改訂、バッチ、検査段階、および計器または方法に結び付けられなければ弱いものです。トレーサビリティは、材料の切断、バッチの分割、外注処理、手直し、検査、梱包、およびリピート注文を経てもリンクが維持されて初めて有用になります。.
購入者によるテスト: 完成品を1つ選び、サプライヤーにそのルートを再構築するよう求めます。回答では、適用される設計定義、材料ロット、生産バッチ、特殊工程、検査証拠、処分履歴、および出荷を特定する必要があります。再構築が記憶や証明書の寄せ集めに依存している場合、そのシステムは製品を追跡しているのではなく、文書を記録しているだけです。.
出荷箱から始めて後方へたどる
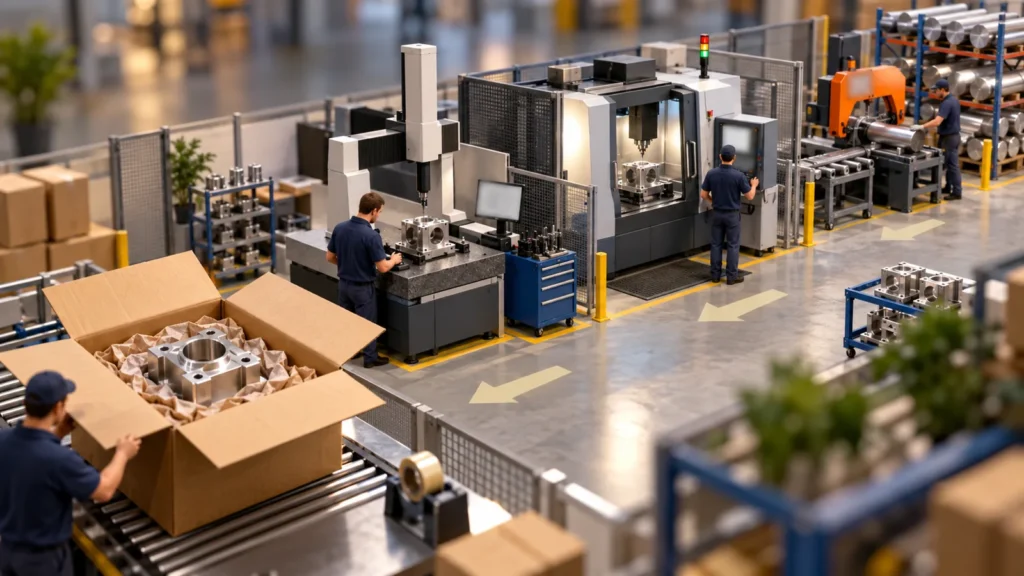 実用的な監査は、サプライヤーの品質マニュアルではなく、現物の品目から始まります。ラベル、梱包明細書、トラベラー、バッチ番号、シリアル番号、またはその他の識別子が、生産記録への最初の架け橋となるべきです。そこから、レビュー担当者はリリース検査を見つけ出し、どの図面および発注書の要求事項がそのロットを規定していたかを判断できるべきです。
次のステップでは、機械加工、外注された工程、材料の払い出し、および受入を後方へたどります。各ステップでは、3つの問いに答える必要があります。何が取り扱われたか、どの要求事項が適用されたか、そして結果を証明する記録は何か。目的は、あらゆる移動に対して書類を作成することではありません。部品が混ざる可能性、記録が分離する可能性、または要求事項が変更される可能性のある時点で、識別情報を保持することです。.
この逆方向の追跡は、欠落した橋渡しを迅速に露呈させる。また、トレーサビリティと文書保管を区別する。証明書を10年間保管しても、それがどの加工部品を対象としているかを誰も示せなければ、ほとんど価値がない。.
材料の識別は最初の鋸切断を生き残らなければならない
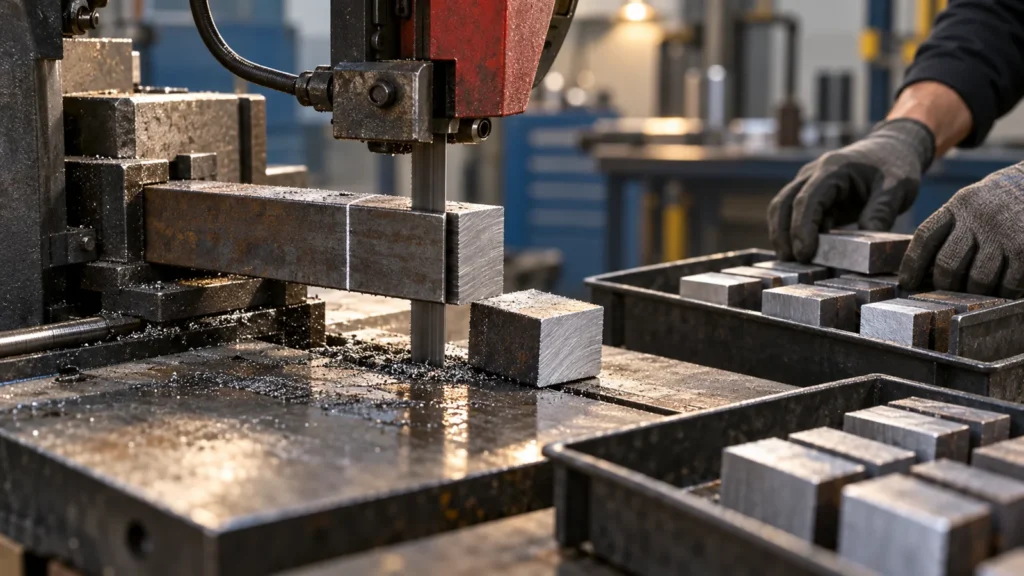 原材料はしばしば一端にミルまたはサプライヤーのマーキングが付いた状態で入荷する。鋸切断は、そのマーキングを数分以内にほとんどのブランクから分離させ得る。管理されたシステムは、元のマークが失われる前に、ロット識別を切断片、容器、トラベラー、または管理された保管場所へ移す。
必要な深さはプロジェクトによって異なる。商用試作品は、ヒートレベルのトレーサビリティなしでグレード確認を必要とする場合がある。安全上重要な部品、規制対象部品、または契約管理部品は、材料のヒート、状態、仕様改訂、国または供給元の制限、および証明書の値を、各ロットまたはシリアル番号に紐付けたまま維持することを要求する場合がある。購買発注書は、材料が発注される前にその要件を定義すべきである。
材料トレーサビリティは代替品も対象とすべきである。図面が合金と調質を指定している場合、「同等のアルミニウム」は管理された決定ではない。代替品が提案される場合、逸脱は正確な材料、影響を受ける部品と数量、技術的根拠、および承認権限を識別すべきである。そのサイトの CNC加工材料ガイド グレードとコンディションが機械加工や部品性能にどのように影響し得るかについて、より広い文脈を提供します。.
寸法記録には独自の識別チェーンが必要です
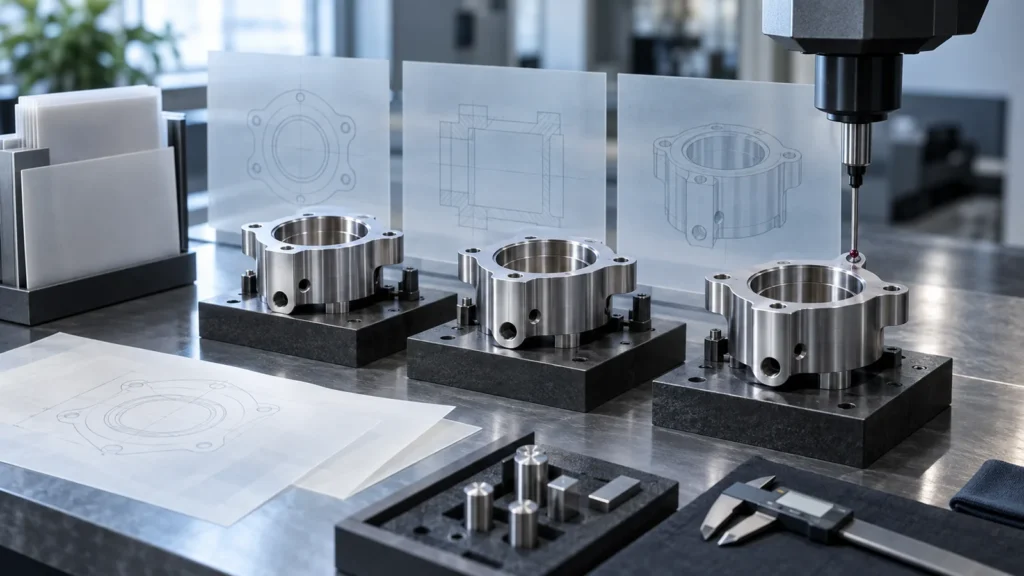 文脈のない測定値は再現も立証もできません。有用な寸法記録では、部品番号とリビジョン、バッチまたはシリアル番号、検査数量、特性参照、公称値と公差、実測結果、検査日、および必要に応じて方法や設備を特定します。GD&Tや複雑な形状の場合は、データムの位置合わせと評価アプローチも必要になることがあります。
サンプリングは追加のトレーサビリティ上の問題を生みます。どの物理的個体を測定したのかということです。5個の部品が500個のロットを代表する場合、計画にはサンプルの選定方法と、それら5個の結果がリリースされたロットとどう関係するかを明記すべきです。後にある値が疑わしくなった場合、サプライヤーは、問題が測定した1個の部品、未測定の母集団、特定の段取り、または出荷全体のどれに関わるのかを判断できるべきです。
リビジョン管理も同様に重要です。古い検査テンプレートを繰り返し注文にコピーすると、廃止された寸法が残ったり、新たに追加された注記が欠落したりする可能性があります。バルーン付き図面と結果シートは、検査開始前に最新の管理された定義と照合して確認すべきです。これは、トレーサビリティが部品完成後の別個のアーカイブ作業ではなく、 CNC machining quality control, の中に属する理由の一つです。.
分割ロットと外注工程は最も難しいギャップを生みます
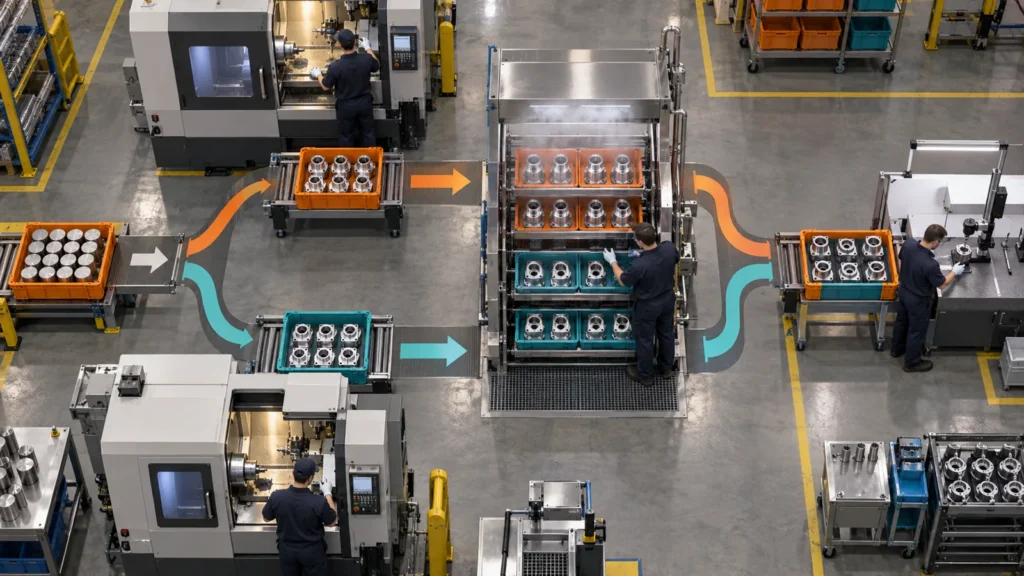 トレーサビリティは、1本の棒材、1回の機械段取り、1つの容器が一緒に保たれている間が最も容易です。実際の注文はそれほど整然としていません。材料が複数の機械に分割されたり、未完成部品が工程間で待機したり、不合格品が別のヒートから補充されたり、複数のバッチが陽極酸化、熱処理、不動態化、めっき、研削のために統合されたりすることがあります。
堅牢なトラベラーはこれらの分割と結合を記録します。100個のブランクが2つの機械加工バッチになれば、各子バッチは親材料の識別情報を保持すべきです。12個の部品が廃却され別の棒材から作り直された場合、代替品が最初のロット番号を黙って引き継ぐべきではありません。2つのロットが一緒に外注処理業者へ送られる場合、返却される証明書と梱包の識別情報は、顧客が要求する区別を保持しなければなりません。
手直しにも同じ規律が求められます。記録には、不適合、影響数量、承認された処置、実施した作業、再検査特性、および最終リリースを示すべきです。不合格結果を消して合格値に置き換えると、部品がなぜ変更されたかを説明する履歴が失われます。.
 より細かいトレーサビリティが自動的に優れているわけではありません。低リスクの市販スペーサーすべてにシリアル番号を付けると、購買判断を改善することなく取り扱いコストが増える可能性があります。逆の極端では、複数の材料ヒートと機械段取りを1つのロットとして扱うと、封じ込めが広範になりすぎて、孤立した問題が積荷全体の隔離を強いることがあります。.
境界は、潜在的な欠陥がどのように封じ込められるかによって定義されるべきです。1回の工具破損が記録されたチェック後に製造された部品のみに影響し得る場合、時間またはシーケンスベースのサブロットが有用かもしれません。材料の化学組成が主な懸念事項である場合、ヒート番号が封じ込めグループを定義するかもしれません。各コンポーネントに固有のサービス履歴がある場合、シリアル化が必要になるかもしれません。.
すべての記録を求める前に、記録マップを求めてください
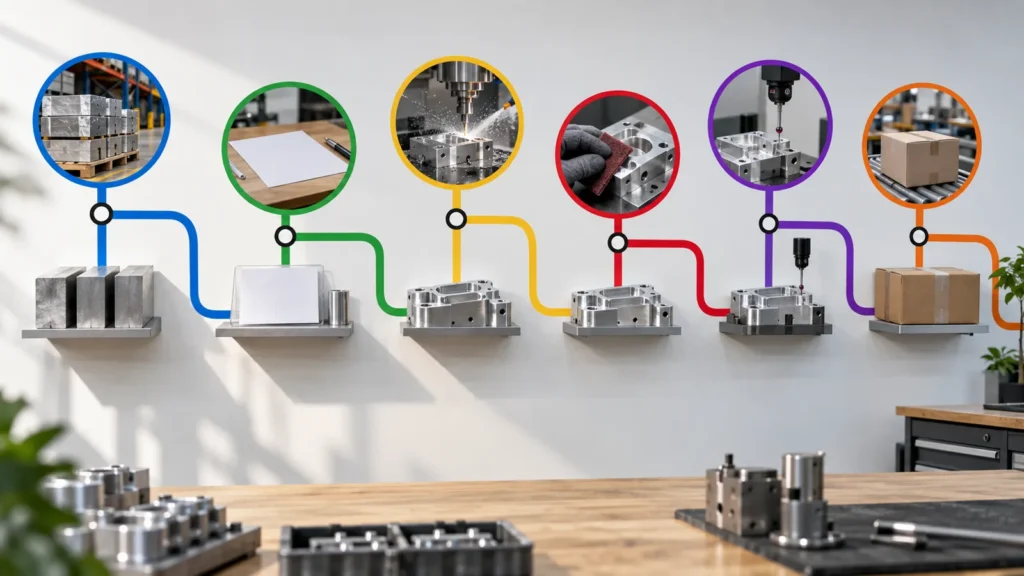 バイヤーは無差別なデータダンプを要求することなく、トレーサビリティを改善できます。RFQまたは品質計画段階で、必要なトレーサビリティ単位、保存期間、証明書パッケージ、マーキングルール、特殊プロセスのフローダウン、および実際の寸法データを出荷に添付する必要があるかどうかを明記してください。顧客ポータルやファイル命名規則があれば早期に特定してください。
次に、サプライヤーに記録マップの説明を求めてください。どの識別子が部品またはパッケージに表示されるか、それがトラベラーにどのように接続されるか、在庫の同一性がどのように転送されるか、分割ロットがどのように処理されるか、および検査報告書がリリース数量にどのように関連付けられるかです。Juchengの 品質能力 ページでは一般的な検査環境を紹介できますが、注文固有のトレーサビリティの深さは図面および購買要件から定義されるべきです。.
短いトレース演習は、長いアンケートよりも多くのことを明らかにすることがよくあります。完了したバッチを選び、単なるPDFのフォルダではなく、前方および後方の関係を要求してください。実際の問題が発生した際の封じ込めを支援するのに十分な速さで応答が返されるべきです。.
バイヤーが決めるべきトレーサビリティの質問
材料証明書だけで十分ですか?
いいえ。証明書は特定された在庫に関する情報を確立しますが、製造記録はその在庫の同一性を、受け入れられる特定のCNC部品に結び付けなければなりません。.
すべてのCNC部品にシリアル番号が必要ですか?
いいえ。多くの商業プロジェクトでは、ロット単位またはサブロット単位のトレーサビリティで十分です。個別のシリアル化は、契約、規制、サービス履歴、またはリスク要件に従うべきです。より専門的な例としては、 医療部品製造のトレーサビリティ, があり、そこでは製品の同一性と記録の連続性がより厳格なプログラム管理に従う場合があります。.
実際の寸法結果は各部品までトレース可能であるべきですか?
合意された計画が個別の結果を要求する場合に限ります。サンプリング生産では、記録は測定されたサンプルを出荷されたロットに結び付け、サンプリングの根拠を説明すべきです。.
2つの材料ロットが使用された場合はどうなりますか?
部品は、封じ込めに必要なレベルで識別可能なままでなければなりません。ロットが統合される場合、最終的な同一性は、すべての部品が単一のヒートまたはバッチから来たことを示唆してはなりません。.
耐久性のある原則: トレーサビリティとは、証明書の山ではなく、製品の同一性のつながった連鎖です。バイヤーが後で行う必要があるかもしれない判断—リリース、調査、封じ込め、手直し、交換、または再生産—を中心に連鎖を設計し、プロセスが最も分断されたり同一性を失ったりしやすい箇所でリンクを保持してください。.