
Per i componenti lavorati, l'approvazione dipende da un insieme coerente di evidenze: documenti di progetto rilasciati, modifiche autorizzate, documenti relativi ai materiali e ai processi esterni, flusso di processo, PFMEA, control plan, evidenze del sistema di misurazione, risultati dimensionali, dati di capacità e il Part Submission Warrant. Il pacchetto esatto segue i requisiti del cliente; la sola indicazione “PPAP richiesto” non è un'istruzione RFQ completa.
Il PPAP è un'argomentazione per il rilascio in produzione
AIAG definisce il PPAP come lo standard di settore utilizzato per garantire che i documenti di progetto ingegneristico e i requisiti di specifica siano soddisfatti in modo coerente durante un'effettiva esecuzione produttiva alle velocità di produzione. In termini pratici di CNC, la presentazione deve collegare quattro affermazioni:
- Il team comprende l'attuale definizione del prodotto.
- Il percorso di produzione pianificato può realizzare quel prodotto.
- Il sistema di misurazione può distinguere la conformità dalla variazione.
- I controlli continui possono rilevare la deriva prima che i pezzi non conformi sfuggano.
Ciò colloca il PPAP all'interno della più ampia famiglia di standard di lavorazione CNC, ma gli assegna un ruolo ristretto: l'approvazione da parte del cliente di un determinato componente e processo di produzione. È maggiormente associato alle filiere automobilistiche, sebbene alcuni clienti adattino la logica per altri programmi ad alto volume o sensibili al rischio.
Perché il first article inspection non può sostituire il PPAP
FAI e PPAP si sovrappongono nelle evidenze dimensionali ma rispondono a diverse domande di rilascio. Un first article inspection verifica se un pezzo rappresentativo è conforme ai requisiti definiti. Il PPAP dimostra che l'intero sistema di produzione è stato pianificato e supportato a sufficienza per una fornitura ripetibile.
| Domanda | Enfasi del FAI | Enfasi del PPAP |
|---|---|---|
| Che cosa viene rilasciato? | Un primo articolo rappresentativo o caratteristiche modificate | Il pezzo di produzione e il suo processo definito |
| Evidenza principale | Responsabilità delle caratteristiche e risultati misurati | Evidenza di progettazione, rischio, processo, misurazione, capacità e presentazione |
| Domanda sulla variazione | Questo pezzo rappresentativo era conforme? | La produzione normale può rimanere sotto controllo? |
| Approvazione | Secondo le regole FAI del cliente o del settore | Disposizione del cliente sulla presentazione PPAP |
Utilizzare la guida dettagliata all'ispezione del primo articolo quando la domanda immediata è la verifica delle caratteristiche. Utilizzare il PPAP quando l'acquirente necessita di fiducia nel sistema di produzione continuo.
La catena di evidenze CNC—dal disegno al piano di controllo
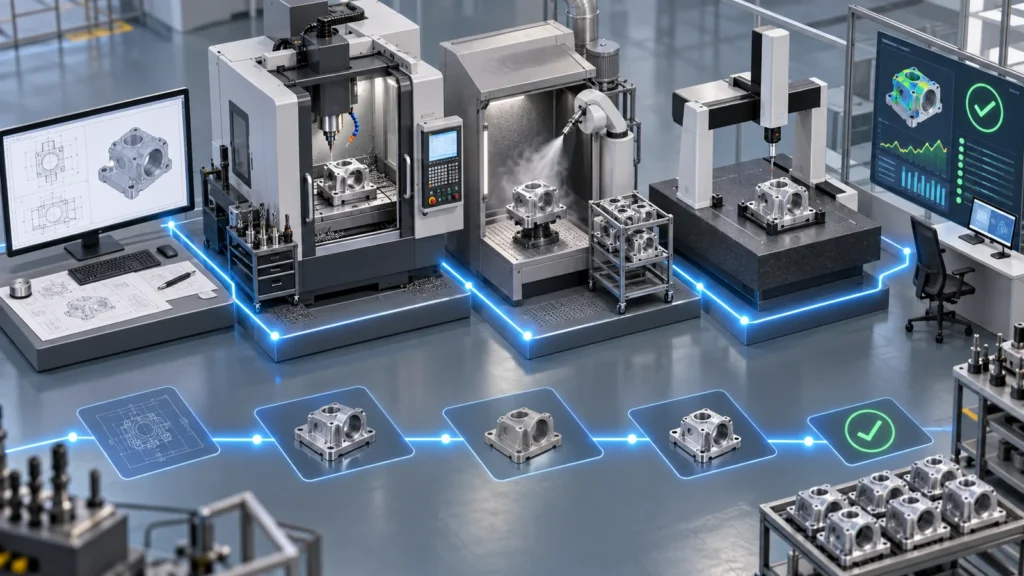
Un pacchetto PPAP solido è internamente coerente. Il disegno identifica un foro critico. Il flusso di processo mostra dove viene sgrossato, trattato termicamente se applicabile, finito, pulito e ispezionato. Il PFMEA considera l'usura dell'utensile, la crescita termica, la contaminazione delle attrezzature e la distorsione. Il control plan assegna il calibro, la frequenza, il piano di reazione e l'operazione responsabile. I risultati dimensionali e di capacità utilizzano quindi la stessa definizione.
Quando questi documenti vengono creati in modo indipendente, compaiono contraddizioni: manca una caratteristica speciale nel control plan, lo studio di capacità utilizza un allineamento del datum diverso, oppure il certificato del materiale non è tracciabile al lotto di produzione. L'approvazione si blocca perché le evidenze non supportano più un processo coerente.
L'ufficiale dell'AIAG panoramica PPAP ufficiale dell'AIAG descrive lo scopo di dimostrare una conformità costante durante un'effettiva esecuzione produttiva. I requisiti specifici del cliente governano comunque i moduli richiesti, il livello di presentazione, la dimensione del campione e le soglie di accettazione.
Cosa cambia per un componente lavorato alle macchine
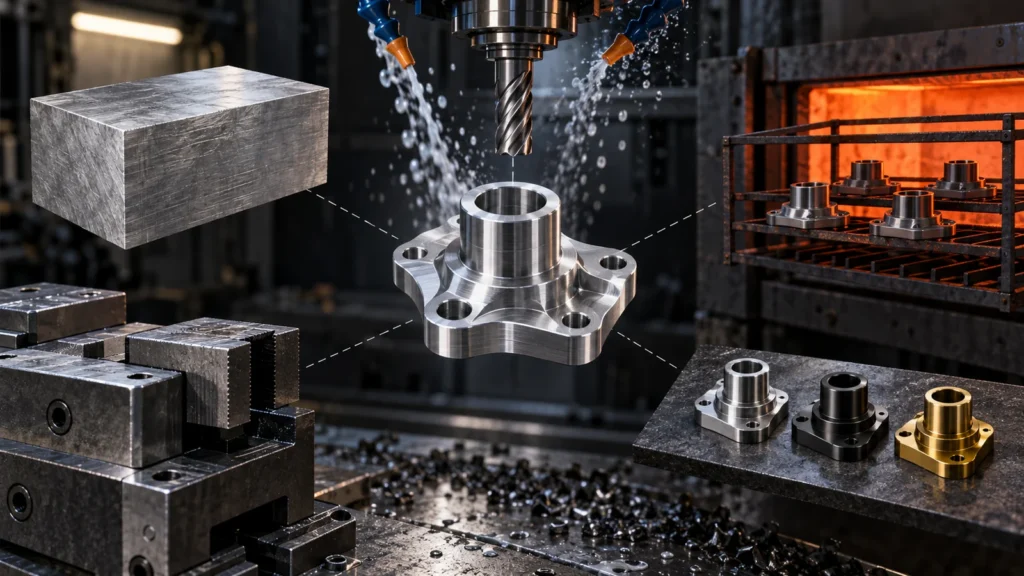
La produzione CNC presenta meccanismi di variazione che le checklist PPAP generiche possono nascondere. La presentazione dovrebbe rendere visibili quelli rilevanti:
- Materiale grezzo e lotto di materiale: grado, condizione, colata, fonte del laminatoio e forma del grezzo possono influenzare dimensioni, vita utensile, resistenza e tracciabilità.
- Percorso macchina e attrezzatura: il trasferimento del datum, la condizione delle griffe, la stazione dell'attrezzatura e la famiglia di macchine possono influenzare posizione e forma.
- Vita utensile: i primi pezzi dopo un cambio utensile e gli ultimi pezzi prima della sostituzione possono non comportarsi allo stesso modo.
- Stato termico: riscaldamento, condizione del refrigerante, temperatura dell'officina e stabilizzazione del pezzo possono spostare la dimensione misurata.
- Processi esterni: il trattamento termico, l'ossidazione anodica, la placcatura, la passivazione, la rettifica o il rivestimento possono modificare le dimensioni e richiedere controlli da parte del fornitore.
- Allineamento dell'ispezione: La strategia CMM, i calibri funzionali, il campionamento e l'incertezza di misura devono supportare la tolleranza specificata.
Per la progettazione della tracciabilità, consultare la guida alla tracciabilità dei materiali e dimensionale. Il PPAP dovrebbe identificare i documenti conservati per ciascun input e processo rilevante, anziché allegare certificati non correlati in blocco.
I dati di capacità devono rappresentare il processo oggetto di approvazione
Un indice di capacità è convincente solo quando i dati provengono da una sequenza stabile e rappresentativa. Separare i pezzi difettosi prima dell'analisi, combinare più impronte o stazioni di attrezzatura senza identificazione, effettuare regolazioni di offset non registrate o misurare ogni pezzo dopo la rilavorazione può produrre un numero rassicurante che non descrive la produzione normale.
Prima di calcolare Cp, Cpk, Pp o Ppk, definire la caratteristica, la logica dei sottogruppi, la sequenza di produzione, la dimensione del campione, il metodo di misurazione, le ipotesi sulla distribuzione e il trattamento delle regolazioni note. Tracciare i valori in ordine temporale. Un indice elevato con una pendenza visibile di usura dell'utensile può comunque richiedere una regola di offset o di sostituzione.
L'articolo separato su capacità di processo CNC e Cpk spiega come interpretare tali studi. Il PPAP utilizza le evidenze; non rende validi dati deboli.
Una richiesta PPAP pronta per l'acquirente inizia dalla RFQ
Le sorprese tardive del PPAP creano costi evitabili. Prima della quotazione, l'acquirente dovrebbe fornire il disegno e il modello aggiornati, il volume annuo, la velocità di produzione prevista, le definizioni delle caratteristiche speciali, il livello di presentazione, i modelli specifici del cliente, i requisiti di capacità, le fonti di materiali o processi approvati, i test di imballaggio, le regole di etichettatura e qualsiasi flusso di lavoro del portale.
Il fornitore dovrebbe restituire una revisione di fattibilità che identifichi le tolleranze ad alto rischio, le caratteristiche di ispezione inaccessibili, i test distruttivi, i componenti acquistati, i processi esterni, i tempi di consegna dei calibri, i vincoli di capacità e le evidenze che non possono essere prodotte dal percorso proposto. È in questa revisione che il concetto di controllo diventa reale.
| Prima della lavorazione | Durante la prova | Prima della presentazione |
|---|---|---|
| Bloccare revisione e requisiti | Registrare le condizioni di produzione effettive | Verificare ogni caratteristica |
| Concordare l'ambito della presentazione | Mantenere la sequenza e l'identità della stazione | Chiudere le deviazioni e le prove mancanti |
| Completare la revisione di fattibilità e dei rischi | Applicare il control plan pianificato | Verificare che i dettagli del PSW corrispondano al pacchetto |
Dopo l'approvazione, le modifiche richiedono comunque una gestione
L'approvazione PPAP non autorizza modifiche non segnalate. Una nuova fonte di materiale, il trasferimento di macchina, la revisione dell'attrezzatura, una modifica importante del percorso utensile, il cambio di un processore esterno, una lunga interruzione della produzione o una revisione di progettazione possono attivare la notifica al cliente e una ripresentazione parziale o completa. Le regole specifiche del cliente determinano la soglia.
Un registro delle modifiche pratico annota cosa è cambiato, perché, quali rischi di prodotto e di processo sono interessati, quale validazione è stata eseguita e se era richiesta l'approvazione prima della spedizione. Questo protegge gli ordini ripetuti da una deriva silenziosa rispetto al processo originariamente approvato.
Domande sul PPAP da parte degli acquirenti CNC
Tutti i 18 elementi PPAP sono sempre richiesti?
No. Il cliente definisce il livello di presentazione e quali documenti vengono presentati o conservati. Non omettere un elemento solo in base a una checklist generica online.
Le parti prototipo possono essere utilizzate per il PPAP?
Solo se il cliente li accetta e se rappresentano il processo di produzione previsto. Attrezzature prototipo o gestioni speciali potrebbero non dimostrare l'idoneità alla produzione.
L'approvazione PPAP garantisce zero difetti?
No. Supporta la fiducia che il processo definito possa soddisfare i requisiti e disponga di controlli pianificati. Il monitoraggio continuo e la reazione restano necessari.
Chi firma il Part Submission Warrant?
Il rappresentante autorizzato del fornitore lo presenta secondo le regole del cliente, e il cliente registra la disposizione. La firma non sostituisce l'evidenza di supporto.
Il pacchetto PPAP utile non è quello più spesso. È il pacchetto in cui il disegno, i rischi, il processo, le misurazioni, l'evidenza di capacità e i controlli continui descrivono la stessa realtà produttiva.