
CNCプロセス能力とは、安定した加工プロセスが定義された仕様を繰り返し維持できるかどうかを表し、Cpkは観測されたプロセスが上限と下限の範囲内でどれだけ適切に中心にあるかを推定します。. 初品が合格しても、その背後にあるプロセスがドリフトしていたり、中心から外れていたり、ばらつきが大きすぎたりすることがあります。だからこそ、1つの適合部品と能力のある生産プロセスは別の主張なのです。.
購買担当者にとって有用な問いは、単独で「あなたのCpkはいくつですか?」ではありません。どの特性について、どの機械と段取りから、どの期間にわたって、どのサンプルを用いて、どの測定システムで、どの安定性チェックの後に得られた値なのか、ということです。混在または操作されたデータから計算された見栄えの良い指数は、明らかにする以上のリスクを隠す可能性があります。.
3つの部品が3つの異なる物語を語る
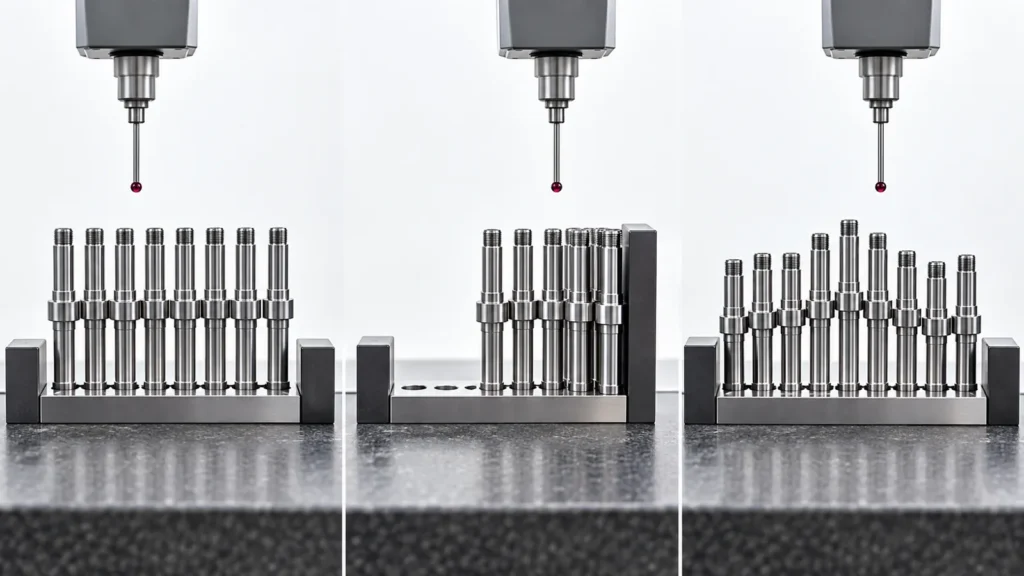 同じ軸径に対する3つの生産ロットを想像してください。各ロットには、ちょうど公称値で測定される部品が含まれています。最初のロットでは、すべての結果が公称値の周りに密集しています。2番目のロットでは、平均が上限仕様限界の近くに位置しています。3番目のロットでは、機械が暖まり工具が摩耗するにつれて、値が繰り返しパターンで変動します。各ロットの公称値の部品は同じに見えますが、プロセスの予測可能性は等しくありません。
能力分析は結果の分布を使用します。なぜなら、製造上の意思決定は見せかけのサンプルではなく、ばらつきに依存するからです。これは、繰り返し生産、自動運転、嵌合部、および小さなシフトが組立不良を引き起こす可能性のある特性にとって特に価値があります。 初品検査 承認された出発点を確立します。能力の検討は、日常的な出力がそこに留まれるかどうかを調べます。.
Cpは余裕を測り、Cpkは余裕と位置を測る
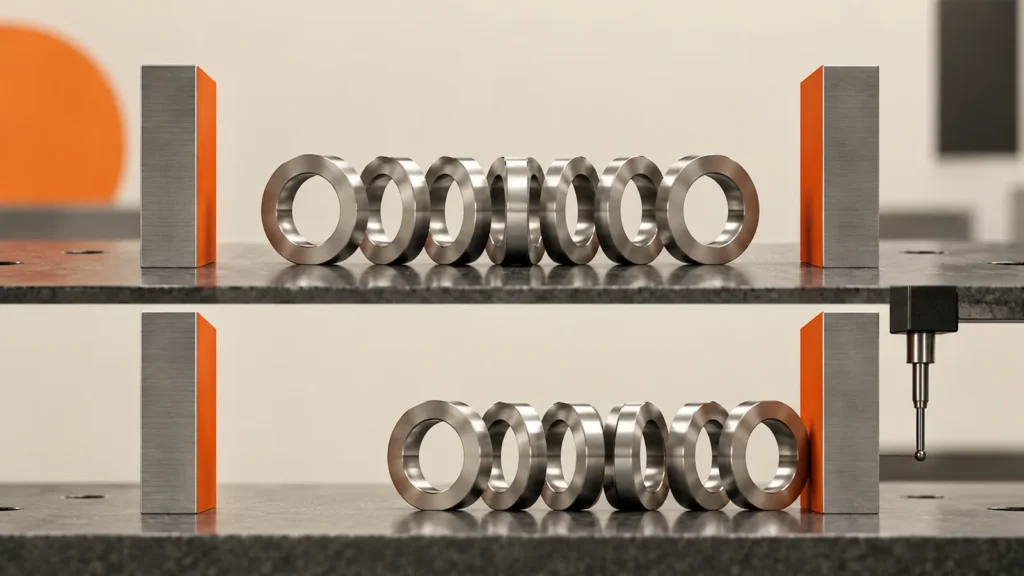 プロセスがほぼ安定しており、分析の前提が適切である場合、Cpは仕様幅と推定された自然なプロセスばらつきを比較します。Cpkはさらに、プロセス平均が最も近い仕様限界にどれだけ近いかを考慮します。.
Cp = (USL − LSL) / 6σ
Cpk = [(USL − 平均) / 3σ] と [(平均 − LSL) / 3σ] の最小値
USLとLSLは上限および下限仕様限界であり、σは推定プロセス標準偏差を表します。高いCpに対してCpkがはるかに低い場合、ばらつきは公差内に収まるかもしれないが、プロセスが中心にないことを示します。平均が動き続けると、理論上のばらつきが狭く見えても、適合していた出力が不適合になる可能性があります。.
| データのパターン | 指数が示す可能性のあるもの | エンジニアリング的解釈 |
|---|---|---|
| タイトで中心に位置している | CpとCpkは同程度 | ばらつきは小さく、平均は妥当な位置にある。. |
| タイトだが片側の限界に近い | CpがCpkより高い | 中心合わせ、オフセット戦略、またはドリフトに注意が必要。. |
| 広いが中心に位置している | 両指数とも低く同程度 | 工程のばらつきが公差を過度に消費している。. |
| 傾向、周期、または急激なシフト | 単一の指数は誤解を招く可能性がある。 | 能力を主張する前に安定性を調査すること。. |
CpとCpkは図面公差を変えるものではない。それらは、それらの限界に対する観察された工程挙動を要約したものである。サプライヤーは、数値を良く見せるためだけに仕様を広げたり、都合の悪いデータを削除したり、異なる工程ストリームを混在させたりしてはならない。.
工程が安定するまで能力を計算しないこと
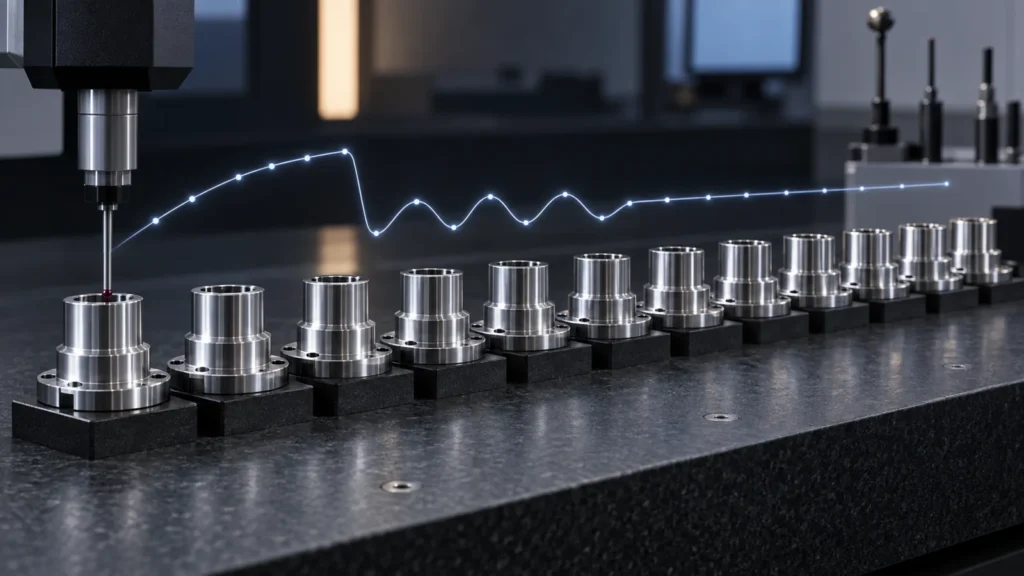 能力評価は、データが一貫した工程を代表していることを前提とする。CNC加工には時間に関連するシグナルがしばしば含まれる。スピンドルやクーラントの温度上昇、切削エッジの摩耗、オフセットの調整、棒材の変更、治具の再装着、中断後のオペレーターによる生産再開などである。これらの事象が傾向やシフトを生む場合、1つの平均と標準偏差では次の部品の挙動を説明できないことがある。
Cpkを解釈する前に、時系列のランチャートまたは適切な管理図を確認すべきである。管理限界外の点、繰り返す周期、長い傾向、または明確なクラスターは、特殊原因や混合母集団を示唆する。正しい対応は、それらの原因を理解することであり、同じ不安定なデータセットからより有利な指数を計算することではない。
サブグループ化も重要である。2台の機械、複数のキャビティや治具ステーション、異なる材料ロット、または昼夜シフトの結果を組み合わせると、実際のどの工程にも属さない分布が生じることがある。分析計画は、バイヤーが管理する必要があるソースを保持すべきである。.
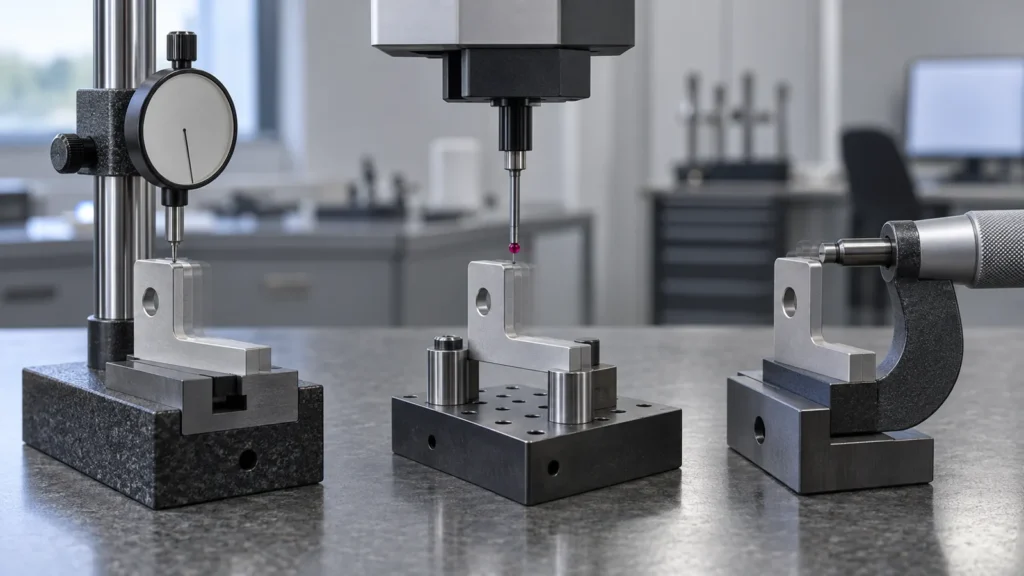 観測されるばらつきには、製造ばらつきと測定ばらつきの両方が含まれます。測定器の分解能が不適切な場合、測定方法が作業者の押し付け圧に敏感な場合、または治具がワークを変形させる場合、算出されたばらつきはCNC工程と同じくらい検査工程を表している可能性があります。
正式な工程能力の結果を求める前に、以下を確認してください:
穴位置や複雑なプロファイルの場合、合意されたCMMの位置合わせが定義の一部となることがあります。単純な直径であれば、適切なマイクロメータの方がより明確な生産フィードバックを提供できる場合があります。検査計画は、すべての特性を同じ装置で測定するよう強制するのではなく、意思決定を支援するものであるべきです。.
工具摩耗は工程能力を時間依存の問いに変える
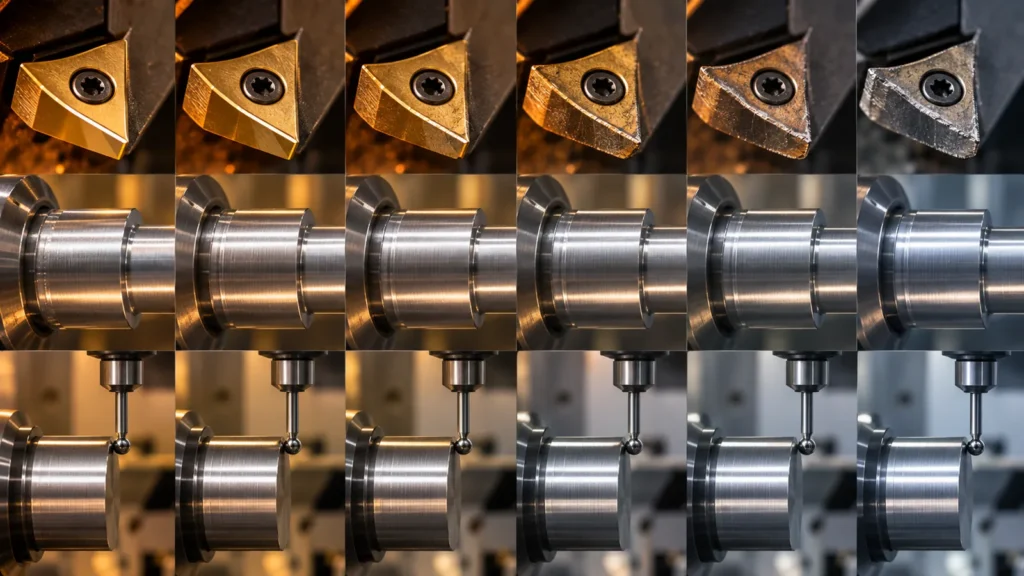 多くのCNC特性は、一つの固定された平均値を中心にランダムにばらつくわけではありません。切れ刃の摩耗に伴い、直径が徐々に変化することがあります。薄肉部はクランプ解除後に緩和することがあります。機械温度が安定するにつれて、穴がずれることがあります。表面処理は、加工の検討が完了した後に寸法を変化させることがあります。
したがって、工程能力の検討は、意図された生産期間を代表するものであるべきです:立ち上げ、安定運転、工具交換、オフセット反応、材料補充、およびその特性に影響を与えるすべての後処理段階。サンプルが工具寿命サイクルの静かな中間部分のみをカバーしている場合、バッチ全体で達成できる能力を過大評価する可能性があります。.
これらの管理は統計を実際の CNC機械加工プロセス. 。これらは特に重要になる 精密CNC生産加工, 、そこでは工具寿命、複数の段取り、繰り返しバッチを長期にわたって管理する必要があります。このつながりがなければ、Cpkは生産を維持するための手法ではなく、過去のスコアになってしまいます。.
能力目標はリスクと契約に従う必要がある
 すべてのCNC特性を自動的に承認する普遍的なCpk値は存在しません。顧客や業界は、特定の閾値、調査期間、計算方法、対応計画を設定することがあります。嵌合に重要なボア、安全機能、外観寸法、余裕のある取り代は、同じ結果をもたらすわけではありません。
目標は、特性、測定計画、サンプル設計、アクションルールと合意されるべきです。要求値が達成されない場合、考えられる対応には、プロセスの中心合わせ、ばらつきの低減、工具や治具の変更、検査の増加、工具寿命の短縮、影響を受けたロットの選別、または承認されたエンジニアリング処置の取得が含まれます。サンプルがたまたま合格したからといって出荷することは、能力計画ではありません。
公差設計も実現可能性に影響します。図面が非機能的な特徴に不必要に厳しい限界を適用している場合、最も賢明な行動は、現場に統計的圧力をかけることではなく、エンジニアリングレビューであるかもしれません。親 CNC加工公差ガイド は、限界が機能と検証ニーズに従うべき理由を説明しています。.
プロセスを明らかにする少数の特性を調査する
 能力調査は、すべての図面寸法についてCpkを計算する必要はありません。嵌合、安全、シール、位置合わせ、互換性、または下流の組立に影響する特徴から始め、次に既知のプロセスリスクを明らかにする特性を追加します。ボア径は工具摩耗を示すかもしれません。位置公差は治具の再現性を露呈するかもしれません。薄肉の平坦度結果は、クランプと応力解放を明らかにするかもしれません。
冗長な調査は、同等の知識を追加することなくコストを増加させます。同じ工具と段取りで作られた複数の寸法は一緒に動くかもしれませんが、異なる工程で作られた見た目が似た2つの径は無関係なばらつきを持つ可能性があります。プロセスマップは、各重要な変化源を代表する特性を選択するのに役立ちます。
選択は、頻繁に測定するのに実用的でもあるべきです。困難な実験室測定は定期検証に適しているかもしれませんが、相関のある現場の特性は、正式なチェック間のより迅速なフィードバックを提供します。しかし、相関が実証されていない場合、便利な測定が重要な結果を保護すると仮定することはできません。どの特性が直接管理され、どれが予測因子として監視され、その関係を支持する証拠は何かを記録してください。.
 買い手は報告書から調査を再構築できるべきです。部品と特性、図面改訂、仕様限界、単位、サンプル数、収集日、機械またはプロセスストリーム、測定方法、時間順序、平均、標準偏差法、CpとCpk、安定性の証拠、除外データの根拠、対応計画を探してください。
最悪の値の周辺で何が起こったかを尋ねてください。それらは連続していましたか?工具交換に続いていましたか?調査中にオフセットが調整されましたか?部品は熱平衡に達する前に測定されましたか?分布プロットだけでは順序を隠すことができ、順序はしばしばエンジニアリングの説明を含んでいます。
Juchengの 品質能力 ページは寸法検査の一般的な文脈を提供します。プロジェクト固有の能力コミットメントは、管理された図面、バッチ計画、顧客要件から依然として定義されるべきです。.
CNC能力に関するFAQ
高いCpkはゼロ欠陥を保証しますか?
いいえ。Cpkはサンプリングされ仮定された条件下での性能を推定します。将来の部品を保証したり、管理の必要性を排除したり、調査されなかった特性をカバーしたりするものではありません。.
Cpkには何個の部品が必要ですか?
必要なサンプルは、顧客の方法、プロセスの挙動、サブグループ戦略、必要な信頼度によって異なります。非常に小さなサンプルは不確実な推定を生み、工具摩耗、シフト、混合ストリームを見逃す可能性があります。.
片側規格でCpkを計算できますか?
片側性能は評価できますが、計算と解釈は実際の限界値と顧客の慣例に合わせる必要があります。片側要求に対して両側指数を報告すると、誤解を招く可能性があります。.
同じ公差に対して、2つのサプライヤーが異なるCpkを報告できるのはなぜですか?
異なるサンプル、時間枠、標準偏差の推定値、機械、測定システム、またはデータ除外を使用している可能性があります。数値を比較する前に、調査条件を比較する必要があります。.
中心的な教訓: 能力は、安定した定義済みのプロセスと信頼できる測定から始まります。CpとCpkは、ばらつきと中心化に関するエンジニアリング上の意思決定を支援するために使用するものであり、合格した1つのバッチに添えられる装飾的な数値ではありません。.