
A rushed mold can lock draft, wall thickness, gate location, ejector strategy, shrinkage assumptions, and cosmetic expectations into expensive steel. Staying with CNC too long can also waste money when every repeat part consumes machine time and stock. This guide uses three project clocks—design, cash, and quality—to decide when to machine plastic parts, when to mold them, and what must change before a clean process transfer.
Three Clocks Control the Decision
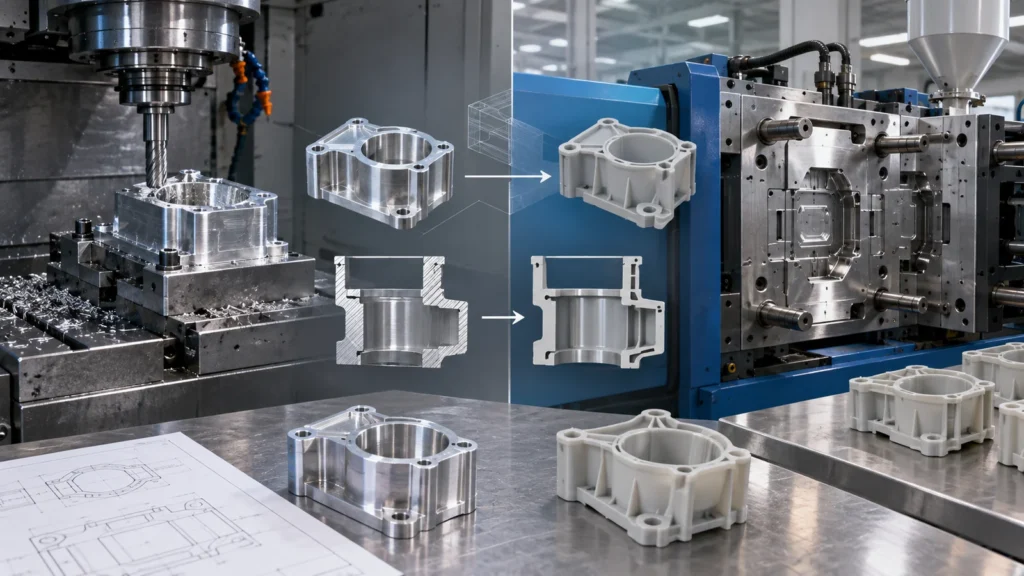 The design clock measures how quickly the CAD model and drawing are changing. If interfaces, wall sections, fastening, or user feedback are unresolved, machining allows revisions without altering a production mold. The cash clock measures when up-front tooling can be justified by credible demand. The quality clock measures when the team understands which dimensions, surfaces, material properties, and process records must remain stable from lot to lot.
These clocks rarely reach zero together. A sales forecast may justify tooling while the design is still immature. A technically stable part may have uncertain demand. A mold may be ordered before inspection datums are agreed. The best route follows the slowest clock. CNC machining can serve as a controlled bridge when one condition is not ready, while molding should begin only when the remaining uncertainty is small enough to manage through tool trials and validation.
同じCADファイルでも同じ部品はできない
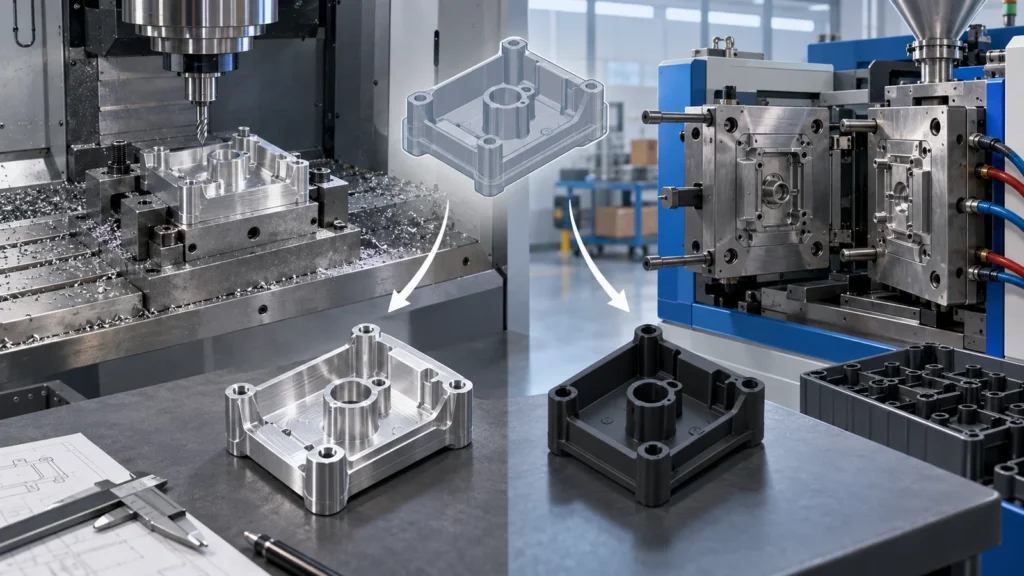 機械加工されたプラスチック部品は、シート、プレート、ロッド、またはその他の固体素材形状から切り出されます。その肉厚は工具がアクセスできる場所で自由に変化させることができ、ポリマーの流動を考慮せずに鋭い外部ディテールや深い局所断面が可能になる場合があります。射出成形部品は、溶融物がキャビティを充填し、冷却し、収縮し、離型されることで成形されます。肉厚遷移、リブ、ボス、ドラフト、ゲート位置、ウェルドライン、ヒケ、離型はすべて結果に影響します。
つまり、機械加工されたプロトタイプは自動的に金型シミュレーションになるわけではありません。それはパッケージング、組立、基本的な荷重経路、穴位置、および多くの機能的インターフェースを証明できます。しかし、すべての成形残留応力、繊維配向、ニットライン、収縮パターン、表面テクスチャ、またはゲート関連の影響を再現することはできません。エンジニアは、どの知見がプロセス非依存であり、どれが成形トライアル中に確認されなければならないかを明確にすべきです。
逆の問題も重要です。成形を前提に設計された設計は、薄いリブ、深いポケット、均一なシェルが広範な材料除去を必要とするため、機械加工には非効率な場合があります。CNC段階では、一時的な簡略化がコストを削減するかもしれませんが、最終的な成形設計が生産目的に寄与しない機械加工上の妥協を引き継がないよう、文書化されるべきです。.
単価ではなく、コスト曲線全体を読む
 CNCコストは、プログラミング、段取り、素材、切削時間、工具、検査、仕上げから始まります。繰り返し注文ではプロセス知識や場合によっては治具を再利用できますが、各パーツは引き続き機械能力を消費します。射出成形はコストの多くを金型設計、金型製作、サンプリング、修正、検証へと前倒しします。プロセスが安定すれば、サイクル経済性は繰り返し生産に有利に働くことがあります。
普遍的なクロスオーバー数量は存在しません。単純な金型を持つ小さな単純部品は、スライド、インサート、テクスチャ、厳しいシャットオフ、要求の厳しい検証を伴う大きな外観ハウジングとは異なる挙動を示します。材料利用率、キャビティ数、サイクルタイム、予想工具寿命、メンテナンス、スクラップ、二次加工、パッケージング、エンジニアリング変更はすべて結果に影響します。
予想製品寿命にわたる承認済み総コストを比較してください。設計変更のコストと、ツーリングを待つことの商業的影響を含めてください。金型が完成する間にCNC部品がパイロット販売、フィールドテスト、認証作業、または組立ライン開発を可能にするなら、その高い個片価格は貴重なスケジュール保護を購入しているのかもしれません。.
機械加工設計は通常、成形への翻訳が必要
CNCから成形への移行はファイル形式の変換ではありません。肉厚、遷移、リブ、ボス比率、ドラフト、アンダーカット、パーティング方向、ゲートオプション、ベント、エジェクターアクセス、外観面、予想収縮を検討してください。金属インサート、スナップフィット、リビングヒンジ、ねじ、または成形後機械加工が生産ルートに属するかどうかを決定してください。.
機能データムには特別な注意が必要です。機械加工プロトタイプは、成形後に自然には存在しない平坦な素材表面を基準にする場合があります。成形部品は、信頼性の高い組立基準を作成するために、位置決めパッド、制御されたインターフェース、または成形後機械加工された特徴を必要とする場合があります。したがって、DFMレビューは、図面と金型を別々の文書として扱うのではなく、金型挙動を図面に結び付けるべきです。.
移行登録簿を維持してください。各プロトタイプ特徴、それがどのように作られたか、何を証明したか、成形がそれをどう変えるか、何を再テストする必要があるかをリストアップします。この簡単な記録は、成功したCNCサンプルが未検証の成形ディテールに対する誤った証拠になるのを防ぎます。.
材料名は異なる証拠を隠すことがある
 同じポリマーファミリー内のストックグレードと成形グレードは、分子量、強化材、添加剤、着色剤、難燃パッケージ、水分状態、または加工履歴が異なる場合があります。繊維充填材料は、機械加工されたストックサンプルが再現しない成形後の方向依存挙動を示す場合があります。透明、耐摩耗性、化学的曝露、または寸法に敏感な用途では、特に慎重なグレード比較が必要です。
試験される特性を定義してください。目的が剛性、クリープ、衝撃、滅菌耐性、誘電挙動、摩耗、または化学的適合性である場合、機械加工ストックが有効な代理であるかどうかを確認してください。より広範な CNC機械加工材料 ガイドは素材選定の枠組み作りに役立ちますが、成形サプライヤーは依然として生産樹脂と加工への影響を確認しなければなりません。.
公差と外観には機能ゾーンが必要
 機械加工はアクセス可能なボア、面、スロット、穴パターンを効率的に制御できますが、すべての成形表面に同じ限界を強制すると、高価で不安定な仕様を生み出す可能性があります。重要な組立インターフェースを非機能的な外郭寸法から分離してください。成形生産では、キャビティレイアウト、収縮、反り、パーティングライン、ゲート痕、エジェクターマーク、外観分類を考慮してください。
外観も翻訳されるべきです。研磨またはビーズブラストされた機械加工プロトタイプは設計意図を伝えるかもしれませんが、成形テクスチャ、光沢、フローマーク、ニットライン、または色変動を正確に予測するものではありません。プロトタイプだけに頼るのではなく、名前付きゾーンと承認された参照を持つ外観仕様を作成してください。
成形部品が依然として精密穴、シーリングランド、またはその他の制御されたインターフェースを必要とする場合、ハイブリッドルートは本体に成形を、選択された特徴に機械加工を使用するかもしれません。図面は、検査結果が曖昧でないよう、二次機械加工の前後の状態を識別しなければなりません。.
ツーリングリリース前の5つのゲート
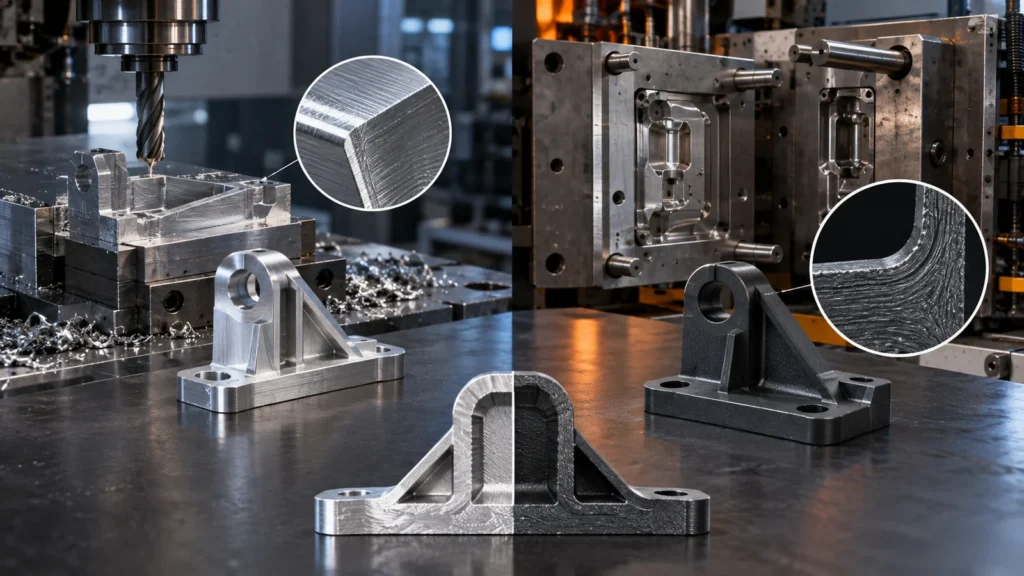
一つのゲートでの失敗が常に開発を止めるわけではない。未解決のリスクに対処するための別の機械加工バッチを正当化する場合がある。ここで、 試作から量産へ の計画が、単純な部品ごとの比較よりも有用になる。.
誤った等価性を生み出さずに両方のルートを見積もる
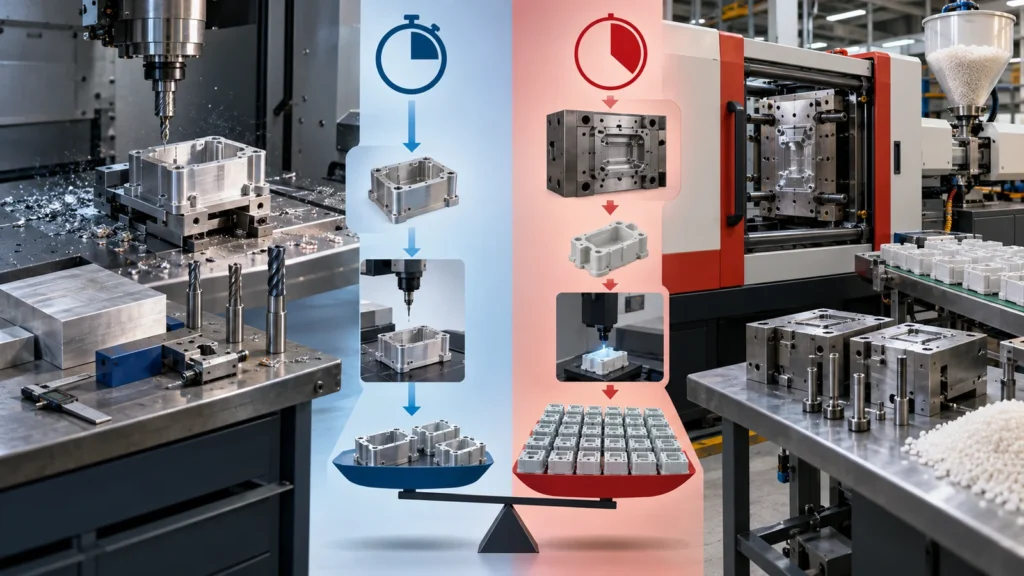 同じリビジョン、機能要件、目標材料特性、数量、仕上げの期待値、検査レベル、および納入マイルストーンを送付する。その後、各サプライヤーにプロセス固有の前提条件を記載させる。CNCについては、素材形状、段取り、工具アクセス、および再利用可能なワークホールディングについて尋ねる。成形については、金型構造、キャビティ、収縮の前提、サンプル、修正、保守、および二次加工について尋ねる。
完全に検査された機械加工部品と未検証の成形見積もり、または量産金型と一時的な試作金型を、同一の提案であるかのように比較してはならない。含まれるものを標準化し、除外されたリスクを特定し、起こり得る設計変更をモデル化する。これが、 CNC 機械加工の長所と短所 成形を一方的に優れていると宣言するのではなく、成形に対してです。.
両方のサプライヤーに、最初のサンプルが失敗した後に何が起こるかを確認してください。機械加工の場合、対応にはプログラム、工具、治具、または図面の変更が含まれることがあります。成形の場合、診断には金型、プロセスウィンドウ、樹脂の状態、冷却、ゲートの挙動、または部品設計が関与することがあります。見積もりは、含まれるサンプリングループと有償のエンジニアリング変更を区別し、低い初期価格が未定義の承認プロセスを隠さないようにする必要があります。.
包装と取り扱いも、表面および寸法要件に適合させる必要があります。機械加工された試作品は個別に保護されることがありますが、成形による量産品は自動ハンドリングやバルク包装で移動することがあります。外観の擦り傷、吸湿、積み重ね時の変形、および多キャビティのトレーサビリティは、個々のサンプルが合格しても生産上の問題になることがあります。.
Practical FAQs
試験機関とエンジニアリングチームが、材料とプロセスを代表的なものとして受け入れる場合に限ります。グレード、加工履歴、添加剤、形状、および表面状態の違いを文書化してください。設計を評価する試験もあれば、生産材料とプロセスを評価する試験もあるため、答えは要求されるエビデンスによって異なります。.
すべての機械加工試作品は成形前に再設計すべきですか?
すべてのフィーチャーを変更する必要はありませんが、すべての部品は成形DFMレビューを受けるべきです。工具アクセスの制限はなくなりますが、流動、冷却、収縮、抜き勾配、および離型の制約が現れます。生産設計は、これらの新しい制約を意図的に反映する必要があります。.
金型がリリースされた後も機械加工を続けられますか?
はい。CNCは、つなぎ数量の提供、エンジニアリング変更の支援、遅延した成形部品の代替、および成形後の重要フィーチャーの機械加工を行うことができます。リビジョン管理により、一時的な機械加工部品を生産成形部品と区別できるようにする必要があります。.
金型製作が時期尚早である最大の警告サインは何ですか?
機能インターフェースの頻繁な変更が最も明確な警告です。外観の改良は管理可能かもしれませんが、データム、嵌合形状、荷重経路、シール機能、または材料要件が動くと、大幅な金型の作り直しが必要になることがあります。.