
Поспешно изготовленная пресс-форма может зафиксировать уклоны, толщину стенок, расположение впускных литников, стратегию выталкивания, допущения по усадке и требования к внешнему виду в дорогостоящей стали. Слишком долгое использование ЧПУ также может приводить к потерям денег, когда каждая повторяющаяся деталь потребляет машинное время и материал. Это руководство использует три проектных часа — конструкция, деньги и качество — чтобы решить, когда обрабатывать пластиковые детали, когда их лить, и что должно измениться перед чистым переносом процесса.
Три часа управляют решением
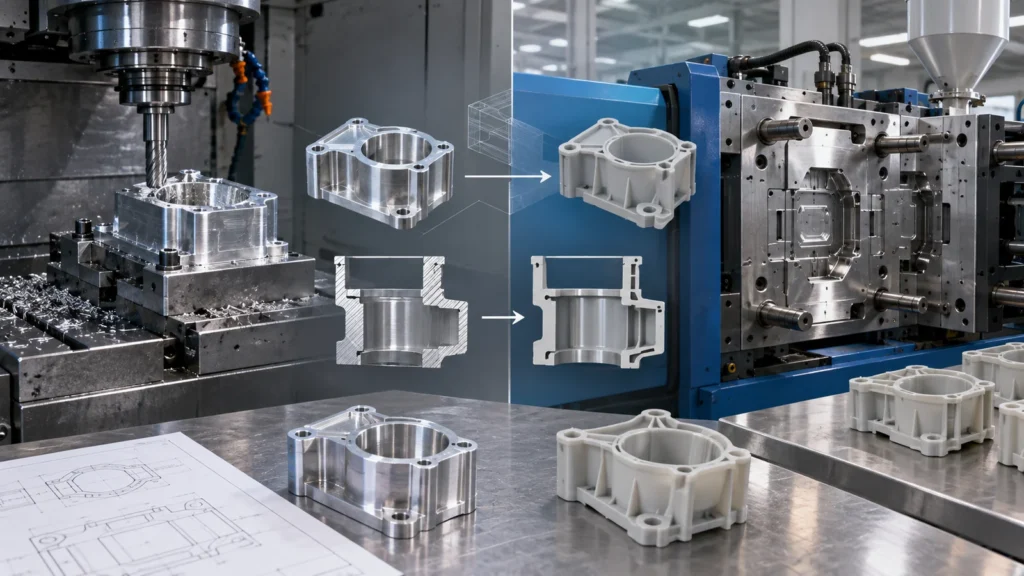 Час конструкции измеряет, как быстро меняются CAD-модель и чертёж. Если сопряжения, сечения стенок, крепление или отзывы пользователей не решены, обработка позволяет вносить изменения без изменения производственной пресс-формы. Час денег измеряет, когда первоначальные затраты на оснастку могут быть оправданы достоверным спросом. Час качества измеряет, когда команда понимает, какие размеры, поверхности, свойства материала и записи процесса должны оставаться стабильными от партии к партии.
Эти часы редко достигают нуля одновременно. Прогноз продаж может оправдать оснастку, пока конструкция ещё незрелая. Технически стабильная деталь может иметь неопределённый спрос. Пресс-форма может быть заказана до согласования баз для контроля. Лучший маршрут следует за самым медленным часом. Обработка на станках с ЧПУ может служить контролируемым мостом, когда одно из условий не готово, тогда как литьё должно начинаться только тогда, когда оставшаяся неопределённость достаточно мала, чтобы управлять ею посредством испытаний оснастки и валидации.
Один и тот же CAD-файл не создаёт одну и ту же деталь
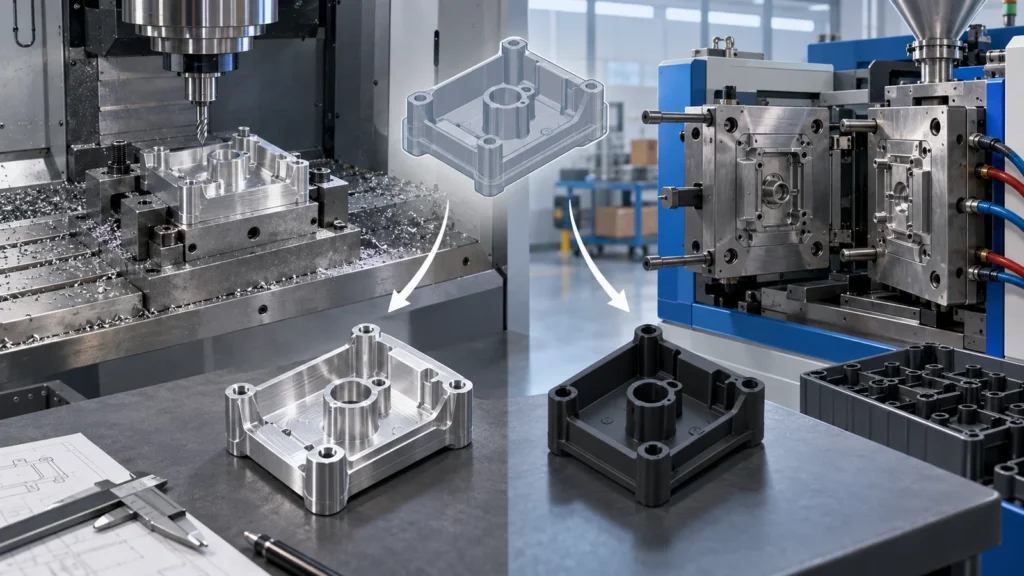 Обработанная механически пластиковая деталь вырезается из листа, плиты, стержня или другой твёрдой заготовки. Её стенки могут свободно изменяться там, где есть доступ инструмента, а острые наружные элементы или глубокие локальные участки могут быть выполнимы без учёта течения полимера. Литьевая деталь формуется, когда расплав заполняет полость, охлаждается, даёт усадку и извлекается. Переходы стенок, рёбра, бобышки, уклоны, положение впуска, линии спая, утяжины и извлечение — всё это влияет на результат.
Это означает, что механически обработанный прототип не является автоматически имитацией литья. Он может подтвердить упаковку, сборку, базовые пути нагрузки, расположение отверстий и многие функциональные интерфейсы. Он не может воспроизвести каждое остаточное напряжение при литье, ориентацию волокон, линию спая, картину усадки, текстуру поверхности или эффект, связанный с впуском. Инженеры должны отметить, какие выводы не зависят от процесса, а какие должны быть подтверждены в ходе литьевых испытаний.
Обратная проблема также важна. Конструкция, созданная с учётом литья, может быть неэффективной для механической обработки, поскольку тонкие рёбра, глубокие карманы и равномерные оболочки требуют extensive удаления материала. На этапе CNC временные упрощения могут снизить стоимость, но они должны быть задокументированы, чтобы окончательная литьевая конструкция не унаследовала компромиссы механической обработки, не служащие производственной цели.
Читайте всю кривую затрат, а не только цену за единицу
 Себестоимость ЧПУ начинается с программирования, наладки, заготовки, времени резания, инструмента, контроля и финишной обработки. При повторных заказах можно использовать накопленные знания о процессе, а иногда и оснастку, но каждая деталь продолжает занимать машинное время. Литьё под давлением переносит значительную часть затрат на более ранние этапы: проектирование пресс-формы, её изготовление, пробные отливки, корректировку и валидацию. Как только процесс стабилизируется, экономика цикла может благоприятствовать серийному производству.
Универсального порогового количества не существует. Простой небольшой компонент с несложной пресс-формой ведёт себя иначе, чем крупный декоративный корпус с ползунами, вставками, текстурой, плотными стыками и требовательной валидацией. На результат влияют использование материала, число гнёзд, время цикла, ожидаемый срок службы оснастки, обслуживание, брак, вторичные операции, упаковка и инженерные изменения.
Сравнивайте общую утверждённую стоимость за ожидаемый срок службы изделия. Учитывайте стоимость изменений конструкции и коммерческие последствия ожидания оснастки. Если детали, изготовленные на ЧПУ, позволяют начать пилотные продажи, полевые испытания, сертификационные работы или отладку сборочной линии, пока изготавливается пресс-форма, их более высокая цена за штуку может обеспечить ценную защиту сроков.
Обработанная на станке конструкция обычно требует переработки под литьё
Переход от ЧПУ к литью — это не конвертация формата файла. Проверьте толщину стенок, переходы, рёбра, пропорции бобышек, уклоны, поднутрения, направление разъёма, варианты впуска, вентиляцию, доступ для толкателей, лицевые поверхности и ожидаемую усадку. Решите, должны ли металлические вставки, защёлкивающиеся соединения, живые шарниры, резьба или механическая обработка после литья входить в производственный маршрут.
Функциональные базы заслуживают особого внимания. Обработанный прототип может ссылаться на плоскую поверхность заготовки, которой естественным образом не будет после литья. Литая деталь может нуждаться в установочных площадках, контролируемых сопряжениях или механически обработанных элементах для создания надёжных сборочных баз. Поэтому анализ технологичности (DFM) должен связывать поведение пресс-формы с чертежом, а не рассматривать чертёж и оснастку как отдельные документы.
Ведите реестр перехода: перечислите каждую особенность прототипа, как она была изготовлена, что она подтвердила, как её меняет литьё и что необходимо повторно испытать. Эта простая запись не позволит успешному образцу, изготовленному на ЧПУ, стать ложным доказательством для непроверенной литой детали.
Названия материалов могут скрывать разные доказательства
 Марки заготовок и литьевые марки в пределах одного семейства полимеров могут различаться по молекулярной массе, наполнителю, добавкам, красителям, пакетам антипиренов, состоянию влажности или истории переработки. Материалы с волокнистым наполнителем могут после литья демонстрировать направленное поведение, которое обработанный образец заготовки не воспроизводит. Применения, требующие прозрачности, износостойкости, химической стойкости или размерной точности, требуют особенно тщательного сравнения марок.
Определите, какое свойство испытывается. Если цель — жёсткость, ползучесть, ударная вязкость, стойкость к стерилизации, диэлектрическое поведение, износ или химическая совместимость, подтвердите, является ли обработанная заготовка достоверным аналогом. Более широкое Материалы для ЧПУ-обработки руководство помогает сформировать подход к выбору заготовки, но поставщик литья всё равно должен подтвердить производственную смолу и технологические последствия.
Допуски и внешний вид требуют функциональных зон
 Механическая обработка позволяет эффективно контролировать доступные отверстия, поверхности, пазы и схемы отверстий, но распространение тех же предельных отклонений на каждую литую поверхность может привести к дорогой и нестабильной спецификации. Отделяйте критичные сборочные сопряжения от нефункциональных габаритных размеров. Для литьевого производства учитывайте схему гнёзд, усадку, коробление, линии разъёма, следы впуска, следы толкателей и классификацию внешнего вида.
Внешний вид также следует переработать. Полированный или обработанный дробью механически обработанный прототип может передавать замысел конструкции, но не позволит точно предсказать литую текстуру, глянец, следы течения, линии спая или вариацию цвета. Создайте спецификацию внешнего вида с именованными зонами и утверждёнными эталонами, а не полагайтесь только на прототип.
Там, где литой компонент всё ещё нуждается в точных отверстиях, уплотнительных поясках или других контролируемых сопряжениях, гибридный маршрут может использовать литьё для корпуса и механическую обработку для отдельных элементов. Чертёж должен определять состояние до и после вторичной механической обработки, чтобы результаты контроля оставались однозначными.
Пять контрольных точек перед запуском оснастки
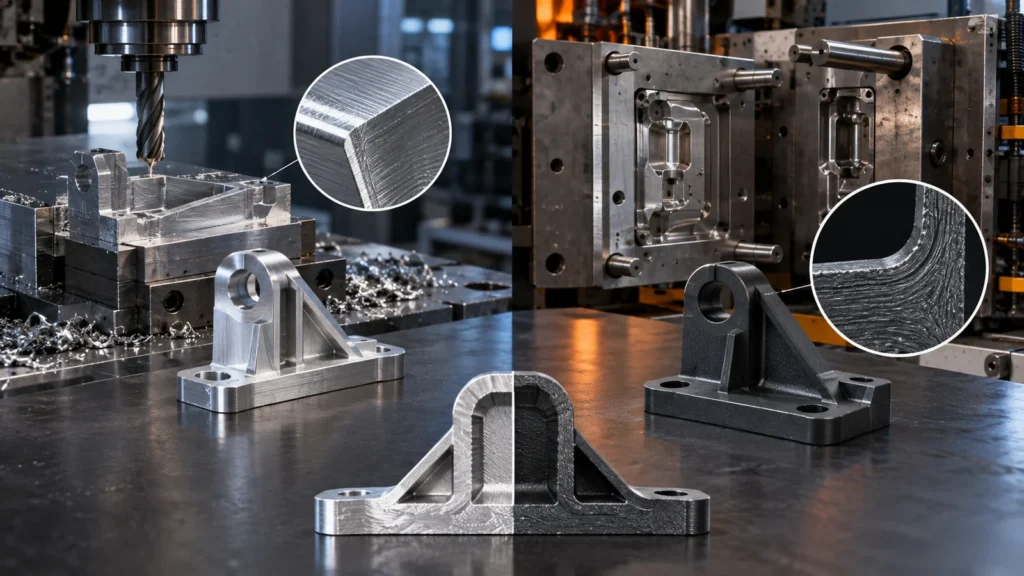
Неудача на одном этапе не всегда останавливает разработку. Она может обосновать еще одну партию механической обработки, нацеленную на нерешенный риск. Именно здесь переход от прототипа к серийному производству план становится полезнее простого сравнения по стоимости за деталь.
Запрашивайте расценки по обоим маршрутам, не создавая ложной эквивалентности
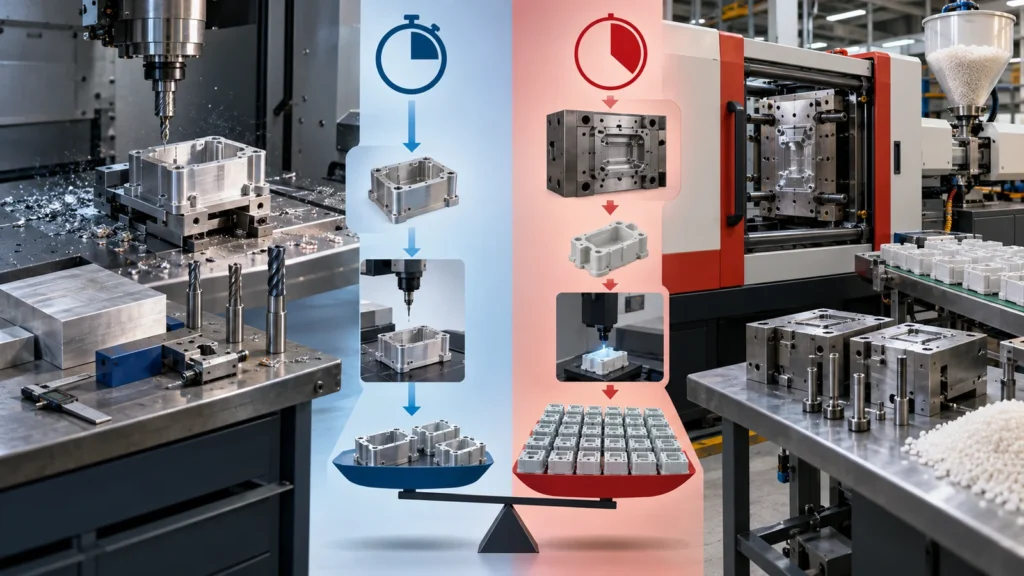 Отправьте одну и ту же ревизию, функциональные требования, целевые свойства материала, количества, ожидания по отделке, уровень контроля и этапы поставки. Затем позвольте каждому поставщику указать допущения, специфичные для его процесса. Для CNC спрашивайте о форме заготовки, наладках, доступе инструмента и многоразовой оснастке. Для литья спрашивайте о конструкции пресс-формы, гнездах, допущениях по усадке, образцах, корректировках, обслуживании и вторичных операциях.
Не сравнивайте полностью проконтролированную механически обработанную деталь с непроверенной оценкой литья или серийную пресс-форму с временной оснасткой для прототипа так, будто это идентичные предложения. Приведите к единому виду то, что включено, выявите исключенный риск и смоделируйте вероятные изменения конструкции. Это практический способ оценить преимущества и недостатки обработки на станках с ЧПУ в сравнении с литьем, а не объявлять один процесс универсально лучшим.
Попросите обоих поставщиков указать, что происходит после неудачного первого образца. Для механической обработки ответ может включать изменение программы, инструмента, приспособления или чертежа. Для литья диагностика может включать пресс-форму, окно процесса, состояние смолы, охлаждение, поведение литника или конструкцию детали. В предложении следует различать включенные циклы выборки образцов и оплачиваемые инженерные изменения, чтобы низкая начальная цена не скрывала неопределенный путь утверждения.
Упаковка и обращение также должны соответствовать требованиям к поверхности и размерам. Механически обработанные прототипы могут защищаться по отдельности, тогда как серийные литые детали могут проходить через автоматизированное обращение или массовую упаковку. Косметические потертости, влагопоглощение, деформация при штабелировании и прослеживаемость по гнездам могут стать производственными проблемами, даже если отдельные образцы проходят контроль.
Практические часто задаваемые вопросы
Только если орган по испытаниям и инженерная команда признают материал и процесс репрезентативными. Документируйте различия в марке, истории обработки, добавках, геометрии и состоянии поверхности. Некоторые испытания оценивают конструкцию; другие — производственный материал и процесс, поэтому ответ зависит от требуемых доказательств.
Нужно ли перепроектировать каждый обработанный прототип перед литьем?
Не каждая особенность требует изменений, но каждая деталь должна пройти DFM-анализ для литья. Ограничения доступа инструмента исчезают, но появляются ограничения по течению, охлаждению, усадке, уклонам и извлечению. Производственная конструкция должна намеренно учитывать эти новые ограничения.
Можно ли продолжать механообработку после запуска пресс-формы?
Да. ЧПУ может обеспечить промежуточные партии, поддержать инженерные изменения, заменить задержанные литые детали и обработать критически важные элементы после литья. Управление версиями должно позволять отличать временные обработанные детали от производственных литых деталей.
Какой самый главный признак того, что оснастка преждевременна?
Частые изменения функциональных интерфейсов — самый явный признак. Косметические доработки могут быть управляемыми, но изменение баз, сопрягаемой геометрии, путей нагрузки, уплотнительных элементов или требований к материалу может потребовать значительной переделки оснастки.