
Uno stampo realizzato in fretta può fissare angoli di sformo, spessore delle pareti, posizione del punto di iniezione, strategia degli espulsori, ipotesi di ritiro e aspettative estetiche in un acciaio costoso. Restare troppo a lungo con la CNC può anche far sprecare denaro quando ogni parte ripetuta consuma tempo macchina e materiale. Questa guida utilizza tre orologi di progetto—design, liquidità e qualità—per decidere quando lavorare meccanicamente le parti in plastica, quando stampale a iniezione e cosa deve cambiare prima di un trasferimento di processo pulito.
Tre orologi controllano la decisione
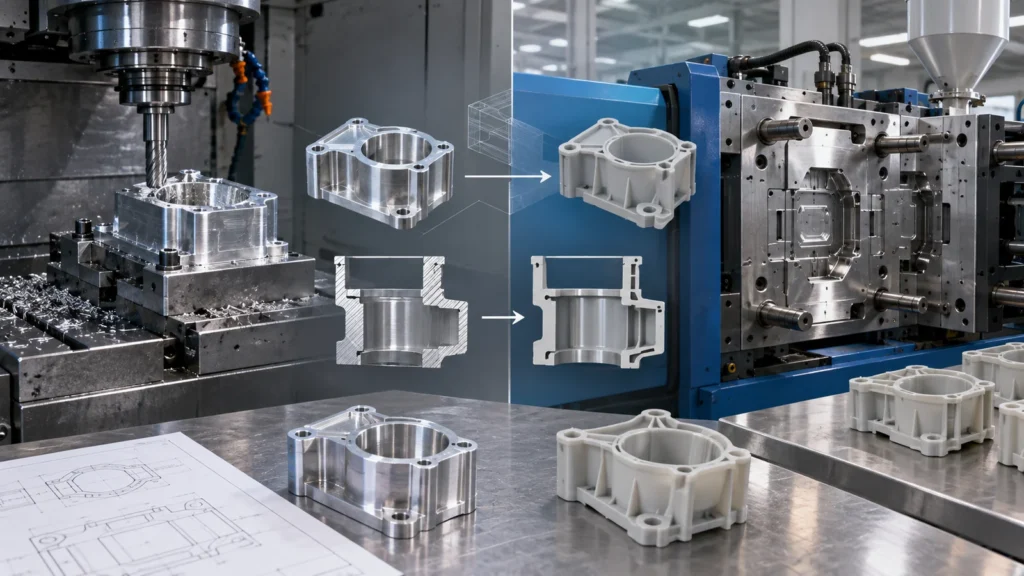 L'orologio del design misura la velocità con cui il modello CAD e il disegno cambiano. Se interfacce, sezioni di parete, fissaggio o feedback degli utenti non sono risolti, la lavorazione meccanica consente revisioni senza alterare uno stampo di produzione. L'orologio della liquidità misura quando l'attrezzatura iniziale può essere giustificata da una domanda credibile. L'orologio della qualità misura quando il team comprende quali dimensioni, superfici, proprietà dei materiali e registrazioni di processo devono rimanere stabili da lotto a lotto.
Questi orologi raramente raggiungono lo zero insieme. Una previsione di vendita può giustificare l'attrezzatura mentre il design è ancora immaturo. Una parte tecnicamente stabile può avere una domanda incerta. Uno stampo può essere ordinato prima che i datum di ispezione siano concordati. La via migliore segue l'orologio più lento. La lavorazione CNC può servire come ponte controllato quando una condizione non è pronta, mentre lo stampaggio dovrebbe iniziare solo quando l'incertezza rimanente è abbastanza piccola da essere gestita attraverso prove dello stampo e validazione.
Lo stesso file CAD non crea lo stesso componente
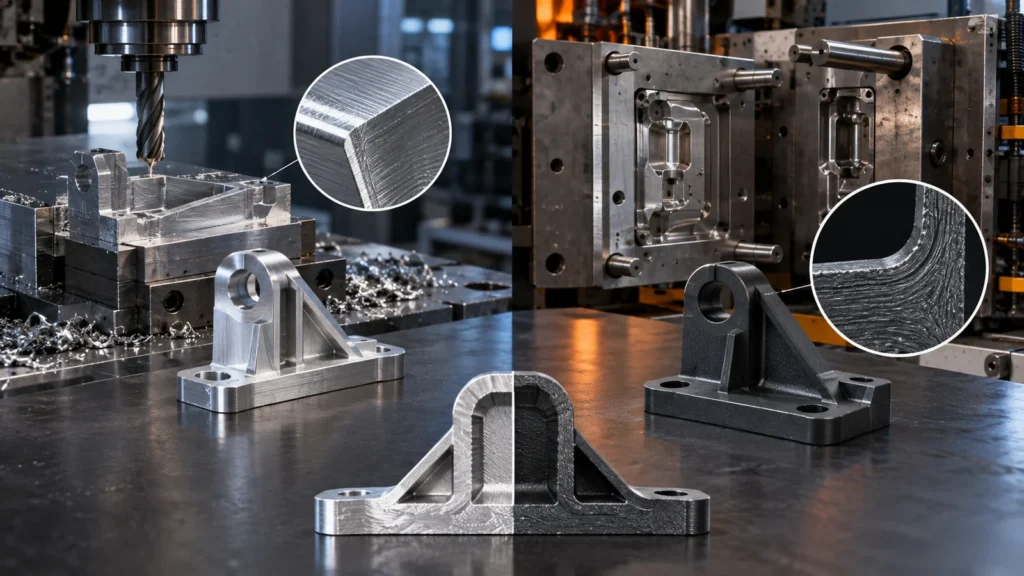
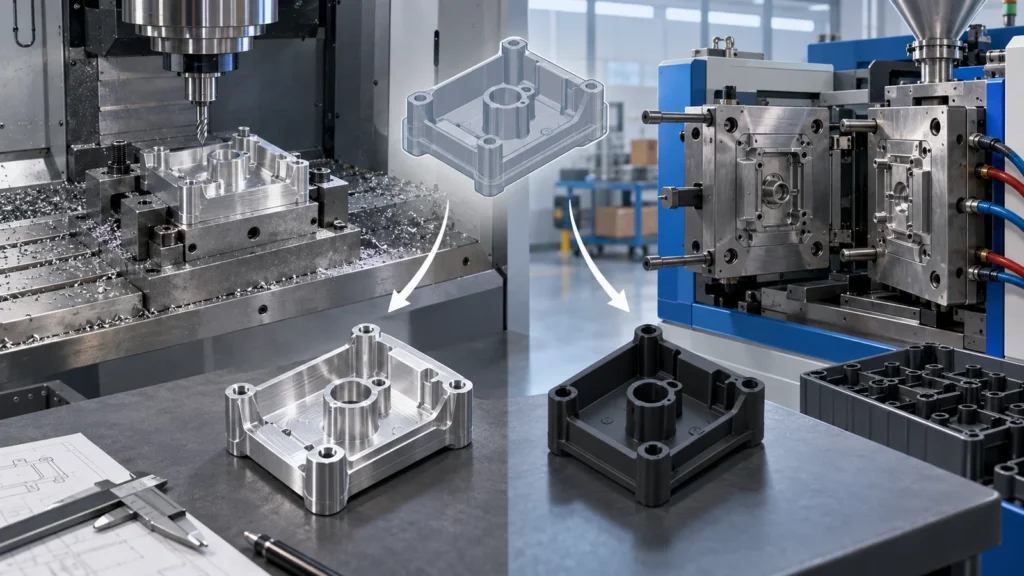 Un componente in plastica lavorato meccanicamente viene tagliato da lastra, piastra, barra o un'altra forma di materiale solido. Le sue pareti possono variare liberamente dove gli utensili hanno accesso, e dettagli esterni netti o sezioni locali profonde possono essere possibili senza considerare il flusso del polimero. Un componente stampato a iniezione viene formato mentre il fuso riempie una cavità, si raffredda, si ritira e viene espulso. Transizioni di parete, nervature, boss, sformo, posizione del punto di iniezione, linee di saldatura, ritiri, e espulsione influenzano tutti il risultato.
Ciò significa che un prototipo lavorato meccanicamente non è automaticamente una simulazione dello stampo. Può provare l'imballaggio, l'assemblaggio, i percorsi di carico di base, le posizioni dei fori e molte interfacce funzionali. Non può riprodurre ogni sollecitazione residua di stampaggio, orientamento delle fibre, linea di giunzione, schema di ritiro, texture superficiale o effetto legato al punto di iniezione. Gli ingegneri dovrebbero contrassegnare quali risultati sono indipendenti dal processo e quali devono essere confermati durante le prove di stampaggio.
Anche il problema inverso è importante. Un progetto creato attorno allo stampaggio può essere inefficiente da lavorare meccanicamente perché nervature sottili, tasche profonde e gusci uniformi richiedono un'ampia rimozione di materiale. Durante la fase CNC, semplificazioni temporanee possono ridurre i costi, ma dovrebbero essere documentate affinché il progetto finale stampato non erediti compromessi di lavorazione meccanica che non servono ad alcuno scopo produttivo.
Leggere l'intera curva dei costi, non un singolo prezzo unitario
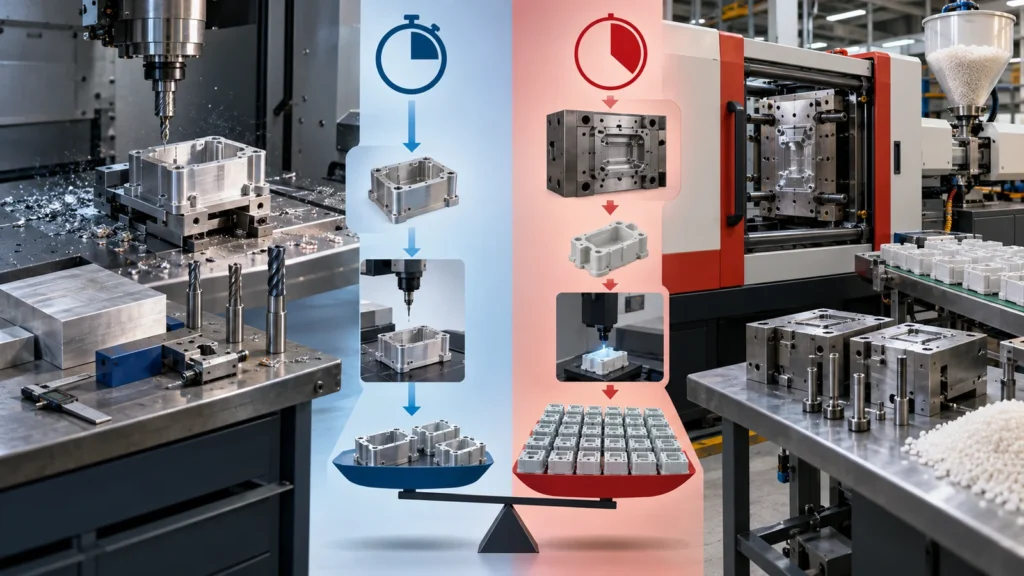
 Il costo CNC inizia con programmazione, attrezzaggio, materiale, tempo di taglio, utensili, ispezione e finitura. Gli ordini ripetuti possono riutilizzare la conoscenza del processo e talvolta le attrezzature, ma ogni componente continua a consumare capacità della macchina. Lo stampaggio a iniezione sposta gran parte del costo in avanti nella progettazione dello stampo, nella fabbricazione dello stampo, nel campionamento, nella correzione e nella validazione. Una volta che il processo è stabile, l'economia del ciclo può favorire la produzione ripetuta.
Non esiste una quantità di crossover universale. Un componente semplice e piccolo con uno stampo semplice si comporta diversamente da un grande alloggiamento estetico con slitte, inserti, texture, chiusure precise e validazione impegnativa. Utilizzo del materiale, cavità, tempo di ciclo, vita utile prevista dello stampo, manutenzione, scarti, operazioni secondarie, imballaggio e modifiche ingegneristiche influenzano tutti il risultato.
Confrontare il costo totale approvato nell'arco della vita prevista del prodotto. Includere il costo delle modifiche di progettazione e l'impatto commerciale dell'attesa dell'attrezzatura. Se i componenti CNC consentono vendite pilota, test sul campo, attività di certificazione o sviluppo della linea di assemblaggio mentre lo stampo viene completato, il loro prezzo unitario più elevato può acquistare una preziosa protezione dei tempi.
Un progetto lavorato meccanicamente di solito necessita di una traduzione per lo stampaggio
Passare dal CNC allo stampaggio non è una conversione di formato file. Rivedere spessore delle pareti, transizioni, nervature, proporzioni dei boss, sformo, sottosquadri, direzione di sformatura, opzioni di iniezione, sfiato, accesso degli espulsori, facce estetiche e ritiro previsto. Decidere se inserti metallici, incastri a scatto, cerniere vive, filettature o lavorazioni meccaniche post-stampaggio appartengono al percorso produttivo.
I datum funzionali meritano particolare attenzione. Un prototipo lavorato meccanicamente può fare riferimento a una superficie piana del materiale che non esisterà naturalmente dopo lo stampaggio. Un componente stampato può necessitare di cuscinetti di posizionamento, interfacce controllate o caratteristiche lavorate meccanicamente dopo lo stampaggio per creare riferimenti di assemblaggio affidabili. Una revisione DFM dovrebbe quindi collegare il comportamento dello stampo al disegno invece di trattare il disegno e lo stampo come documenti separati.
Mantenere un registro di transizione: elencare ogni caratteristica del prototipo, come è stata realizzata, cosa ha dimostrato, come lo stampaggio la modifica e cosa deve essere ritestato. Questo semplice registro impedisce che un campione CNC riuscito diventi una falsa prova per un dettaglio stampato non validato.
I nomi dei materiali possono nascondere prove diverse
 Le gradi di materiale stock e per stampaggio all'interno della stessa famiglia di polimeri possono differire per peso molecolare, rinforzo, additivi, coloranti, pacchetti ritardanti di fiamma, condizione di umidità o storia di lavorazione. I materiali caricati con fibre possono mostrare un comportamento direzionale dopo lo stampaggio che un campione di materiale lavorato meccanicamente non riproduce. Applicazioni trasparenti, resistenti all'usura, esposte chimicamente o dimensionalmente sensibili richiedono un confronto particolarmente attento delle gradi.
Definire la proprietà da testare. Se l'obiettivo è rigidità, scorrimento, impatto, resistenza alla sterilizzazione, comportamento dielettrico, usura o compatibilità chimica, confermare se il materiale lavorato meccanicamente è un proxy valido. La più ampia guida ai materiali per lavorazione CNC aiuta a inquadrare la selezione del materiale, ma il fornitore dello stampaggio deve comunque confermare la resina di produzione e le implicazioni di lavorazione.
Tolleranza e aspetto necessitano di zone funzionali
 La lavorazione meccanicamente può controllare efficientemente alesaggi accessibili, facce, scanalature e schemi di fori, ma forzare gli stessi limiti su ogni superficie stampata può creare una specifica costosa e instabile. Separare le interfacce di assemblaggio critiche dalle dimensioni dell'involucro non funzionali. Per la produzione stampata, tenere conto di layout delle cavità, ritiro, deformazione, linee di divisione, vestigia del punto di iniezione, segni degli espulsori e classificazione estetica.
Anche l'aspetto dovrebbe essere tradotto. Un prototipo lavorato meccanicamente lucidato o sabbiato può comunicare l'intento progettuale ma non predirà esattamente la texture stampata, la lucentezza, i segni di flusso, le linee di giunzione o la variazione di colore. Creare una specifica di aspetto con zone denominate e riferimenti approvati invece di affidarsi solo al prototipo.
Dove un componente stampato necessita ancora di fori di precisione, superfici di tenuta o altre interfacce controllate, un percorso ibrido può utilizzare lo stampaggio per il corpo e la lavorazione meccanica per caratteristiche selezionate. Il disegno deve identificare la condizione prima e dopo la lavorazione meccanica secondaria affinché i risultati dell'ispezione rimangano inequivocabili.
Cinque gate prima di rilasciare l'attrezzatura
Il fallimento a un gate non sempre arresta lo sviluppo. Può giustificare un altro lotto lavorato meccanicamente mirato al rischio irrisolto. È qui che il prototipo-alla-produzione piano diventa più utile di un semplice confronto per parte.
Quotare entrambe le vie senza creare false equivalenze
 Inviare la stessa revisione, requisiti funzionali, proprietà del materiale target, quantità, aspettative di finitura, livello di ispezione e milestone di consegna. Poi consentire a ciascun fornitore di dichiarare le assunzioni specifiche del processo. Per il CNC, chiedere informazioni sulla forma del materiale, sugli allestimenti, sull'accesso agli utensili e sull'attrezzatura riutilizzabile. Per lo stampaggio, chiedere informazioni sulla costruzione dello stampo, sulle cavità, sulle assunzioni di ritiro, sui campioni, sulle correzioni, sulla manutenzione e sulle operazioni secondarie.
Non confrontare una parte lavorata meccanicamente e completamente ispezionata con un preventivo di stampaggio non validato, o uno stampo di produzione con uno stampo prototipo temporaneo, come se fossero offerte identiche. Normalizzare ciò che è incluso, identificare il rischio escluso e modellare i probabili cambiamenti di progettazione. Questo è il modo pratico per valutare il vantaggi e svantaggi della lavorazione CNC rispetto allo stampaggio anziché dichiarare un processo universalmente migliore.
Chiedere a entrambi i fornitori di identificare cosa succede dopo il fallimento del primo campione. Per la lavorazione meccanica, la risposta può comportare una modifica del programma, dell'utensile, dell'attrezzatura o del disegno. Per lo stampaggio, la diagnosi può riguardare lo stampo, la finestra di processo, le condizioni della resina, il raffreddamento, il comportamento del punto di iniezione o il design del pezzo. Il preventivo dovrebbe distinguere i cicli di campionatura inclusi dalle modifiche ingegneristiche a pagamento, in modo che un prezzo iniziale basso non nasconda un percorso di approvazione indefinito.
Anche l'imballaggio e la movimentazione dovrebbero corrispondere ai requisiti superficiali e dimensionali. I prototipi lavorati meccanicamente possono essere protetti singolarmente, mentre la produzione stampata può passare attraverso una movimentazione automatizzata o un imballaggio sfuso. Graffi estetici, assorbimento di umidità, deformazione sotto impilamento e tracciabilità delle cavità multiple possono diventare problemi di produzione anche quando i singoli campioni superano i test.
Domande frequenti pratiche
Solo quando l'autorità di test e il team di ingegneria accettano il materiale e il processo come rappresentativi. Documentare le differenze di grado, storia di lavorazione, additivi, geometria e condizioni superficiali. Alcuni test valutano il design; altri valutano il materiale e il processo di produzione, quindi la risposta dipende dalle prove richieste.
Ogni prototipo lavorato meccanicamente dovrebbe essere riprogettato prima dello stampaggio?
Non ogni caratteristica deve cambiare, ma ogni parte dovrebbe ricevere una revisione DFM per lo stampaggio. I limiti di accesso dell'utensile scompaiono mentre compaiono vincoli di flusso, raffreddamento, ritiro, sformo ed espulsione. Il design di produzione dovrebbe riflettere deliberatamente questi nuovi vincoli.
La lavorazione meccanica può continuare dopo il rilascio dello stampo?
Sì. Il CNC può fornire quantità ponte, supportare modifiche ingegneristiche, sostituire parti stampate in ritardo e lavorare caratteristiche critiche dopo lo stampaggio. Il controllo delle revisioni deve mantenere le parti lavorate meccanicamente temporanee distinguibili dalle parti stampate di produzione.
Qual è il più grande segnale d'allarme che l'attrezzatura è prematura?
Frequenti cambiamenti alle interfacce funzionali sono il segnale d'allarme più chiaro. I perfezionamenti estetici possono essere gestibili, ma lo spostamento di datum, geometrie di accoppiamento, percorsi di carico, caratteristiche di tenuta o requisiti dei materiali può richiedere una rielaborazione significativa dell'attrezzatura.