
部品に管理された除去量、形状補正、または嵌合を支える研削面が必要な場合は精密研削を選びます。最終目的が非常に平坦で滑らかな合わせ面であり、除去する材料が少量で済む場合はラッピングを選びます。どちらの工程も自動的に「より精密」というわけではありません。結果は、形状、材料、データム方式、取り代、機械のセットアップ、そして平坦度や仕上げをどのように測定するかによって決まります。.
この区別は、図面が平坦度、平行度、または微細な仕上げを要求しているものの、その表面がどのように機能するかを説明していない場合に役立ちます。バルブフェース、シールランド、ゲージ面、摺動界面は、粗さの値が似ていても異なる合格基準を必要とする場合があります。工程名を選ぶ前に、何を管理すべきかを決めてください。.
機能別の簡易的な工程選択
| 部品要件 | 想定される出発点 | この区別が重要な理由 |
|---|---|---|
| 正確な厚さ、平行度、または規定された段差 | 精密研削 | 研削は、セットアップデータムに対する幾何学的関係を管理しながら材料を除去します |
| 平坦度要件を伴う、広く密着する面 | ラッピングが適切な場合があります | 研磨作用は、限られた取り代で接触状態と表面性状を改善できる |
| 最終的な嵌合前に熱処理によるひずみを除去する | 研削後、ラップ加工が必要かどうかを評価する | まず形状を確立する。大きな形状誤差を仕上げ工程で補正させようとしない |
| 規定の形状と性状を持つシールまたは光学タイプの界面 | 機能、材料、測定方法を評価する | 表面仕上げだけではシール性、接触、光学性能を証明できない |
これはスクリーニング用のガイドであり、万能な工程選定表ではない。サプライヤーは実際の材料、サイズ、硬さ、形状、図面要件に照らして工程の適合性を確認すべきである。部品が薄すぎる場合やクランプに敏感な場合、選択した研磨工程に関わらず、ワーク保持方法が結果を左右する可能性がある。.
精密研削がうまく管理できるもの
精密研削は取り代除去工程である。回転する砥石が、治具、チャック、センタ、またはその他の機械的配置によって支持・位置決めされたワークピースから材料を除去する。平板部品では、平面研削によって厚さと面対面の関係を制御できる。円筒形状では、他の研削方法が直径、真円度、または同心形状に対応する。この工程は、フライス加工や旋削加工が要求される嵌合に対してサイズや表面状態のばらつきを残しすぎる場合に有用である。.
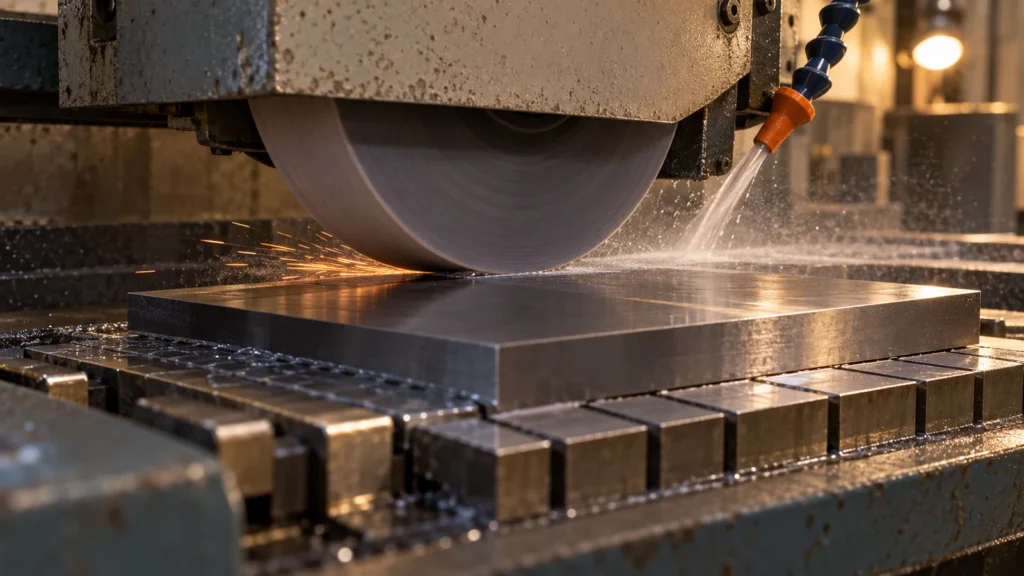
砥石の選定、ドレッシング、クーラント、接触面積、機械剛性、ワーク保持はすべて表面に影響する。硬い材料は軟らかい合金とは異なる研磨アプローチを必要とする場合があり、大きな接触領域は熱や目詰まりを生じさせ、薄い部品は磁気、真空、または機械的クランプの下でたわむ可能性がある。このサイトの 精密研削加工能力 図面が研削形状を要求する場合に関連する工程ページである。工程名だけでは保証された公差は確立されず、図面と検査計画が合否を定義する。.
ラッピングが最終表面に加えるもの
ラップ加工は、ワークピースとラップまたはキャリアの間に遊離砥粒または結合砥粒を用いて接触状態と性状を仕上げる。大きな形状が確立された後に検討されるのが一般的であり、大量の材料を迅速に除去することを目的としていない。相対運動と砥粒分布によって高点を低減し、表面の適合性を改善できる。平板部品では、迅速な寸法低減よりも面接触や平面度が重要な場合にこの工程が選択されることがある。.
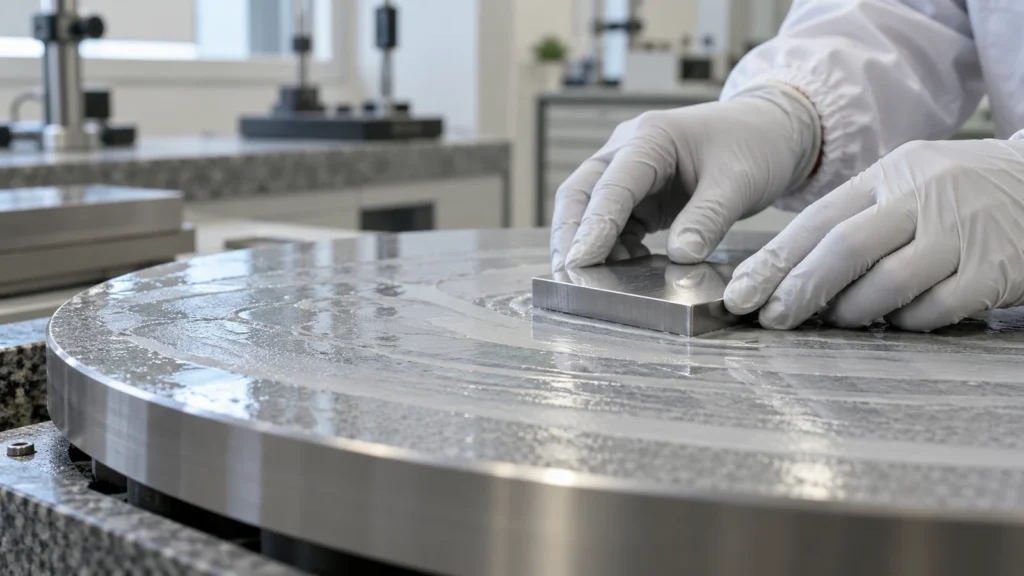
ラップ加工は表面を改善できるが、特定の平面度、平行度、または粗さの値を自動的に実現するものではない。測定方法と、要件が適用される表面積を明記する。一箇所の粗さ測定値では全体的な平面度を確立できず、平面度の結果は性状やシール挙動を表すものではない。.
リスクとコストにおいて両工程が異なる点
研削は一般に、意味のある取り代を除去して寸法や形状を確立するためのより効率的な方法です。しかし、プロセスが材料や段取りに不適切に適合していると、熱損傷、焼け、マイクロクラック、残留応力、変形を引き起こす可能性があります。これらはプロセス管理上のリスクであり、不可避の結果ではありません。ラッピングは通常、除去する材料が少なく、より多くの取り扱いと洗浄を必要とする場合があります。また、エッジを丸めたり、重要なランドを変化させたり、砥粒を埋め込んだりすると、部品の使用性を低下させる可能性があります。.
コストとリードタイムについては、全工程を比較してください。部品には、粗研削、応力除去または熱処理、仕上げ研削、ラッピング、洗浄、検査が必要な場合があります。その特有の利点を必要としない表面にラッピングを追加することは、労力の無駄です。面対面シールや精密接触部からそれを省略すると、機能が検証されないままになる可能性があります。どの工程が寸法を確立し、どの工程が最終表面を改善するのかをメーカーに確認してください。.
材料の状態も重要です。焼入れ鋼、超硬合金、セラミックス、銅合金、プラスチックが同様に反応すると仮定することはできません。熱感受性、硬さ、砥粒との適合性、エッジの脆さは、実際のグレードに照らして検討する必要があります。サイトの 精密研削の材料ガイダンス は材料に関する疑問を整理するのに役立ちますが、要求される結果については部品図が権威となります。.
結果をどのように指定するか
工程注記は、測定可能な合否判定を裏付けるものでなければなりません。研削やラッピングを指定する前に、以下を特定してください:
- 機能表面とその相手部品または接触条件。.
- 平面度、平行度、厚さ、位置に関するデータム参照。.
- 粗さが必要かどうか。関連する場合はパラメータと測定方向を含む。.
- 仕上げ前に利用可能な取り代と、シャープまたは保護を維持する必要があるエッジ。.
- 材料グレード、熱処理状態、および必要な洗浄またはコーティングの順序。.
- 検査方法、サンプリング方法、および部品が測定される条件。.
「鏡面仕上げ」という曖昧な要求は、機能要件に置き換えることができます。目的が漏れを防ぐことであれば、シール界面と試験を指定してください。摩擦を低減することであれば、接触、潤滑、荷重、運動を特定してください。仕上げ用語は性能基準の代わりにはなりません。.
重要な特性を検査する
異なる特性には別々のチェックを使用してください。部品と公差に応じて、幾何特性には定盤とインジケータ、CMM、または適切な形状測定器を使用できます。粗さ計は定義されたカットオフと方向で表面性状を測定しますが、面全体が平坦であることを証明するものではありません。相手アセンブリには接触パターンや機能試験が必要な場合があります。合否が限界に近い場合は、測定器、段取り、校正状態、測定の不確かさを記録してください。.
最終的な材料除去と洗浄の工程後に検査してください。バリ、埋め込まれた砥粒、温度、油膜、取り扱いは、測定値に影響を与えたり、相手表面を損傷したりする可能性があります。研削やラッピングの後にコーティングを行う場合は、寸法をコーティングの前と後のどちらで合格とするかを決定し、関連する取り代を指定してください。この順序により、良好な中間測定値が最終合格と誤認されることを防ぎます。.
よくある質問
ラップ加工は常に研削よりも平坦な表面を生成しますか?
いいえ。両方のプロセスは、適切に選択され測定されれば、制御された形状を生成できます。ラップ加工は平面の接触を改善する場合があり、一方で研削は材料除去とサイズの確立によく使用されます。指定された平坦度と測定方法が、どちらのプロセスが適切かを決定します。.
ラップ加工はすべての精密研削面に続くべきですか?
いいえ。特定の接触や仕上げ目標など、機能要件が追加の工程を正当化する場合にのみ追加してください。細かい粗さの値だけでは、自動的にラップ加工が必要になるわけではありません。.