
充填PEEK部品が予想以上に早く切削工具を摩耗させる場合、最初の疑問は多くの場合、炭素繊維強化のCF30とガラス繊維強化のGF30のどちらがより良い素材選択かということです。答えは単純に「カーボンの方が良い」とか「ガラスの方が安い」ということではありません。どちらも強化エンジニアリングプラスチックであり、その繊維は切削挙動、エッジ品質、寸法応答、そして完成部品の機能特性を変化させ得ます。工具寿命だけでなく、部品の使用条件と加工の証拠に基づいてグレードを選択してください。.
目次
まず摩耗問題の所在を特定する
材料を変更する前に、現在のプロセスにおける「工具摩耗」が何を意味するのかを特定してください。刃先が早く丸くなるのか、欠けが生じるのか、粗い表面が残るのか、それとも残留物が付着するのか?問題は正面削り、溝加工、穴あけ、仕上げのどこで発生するのか?特定の工具位置や特定の形状に限定されているのか?エッジの写真、加工手順、検査結果は、「このプラスチックは研磨性が高い」という一般的な報告よりも有用です。.
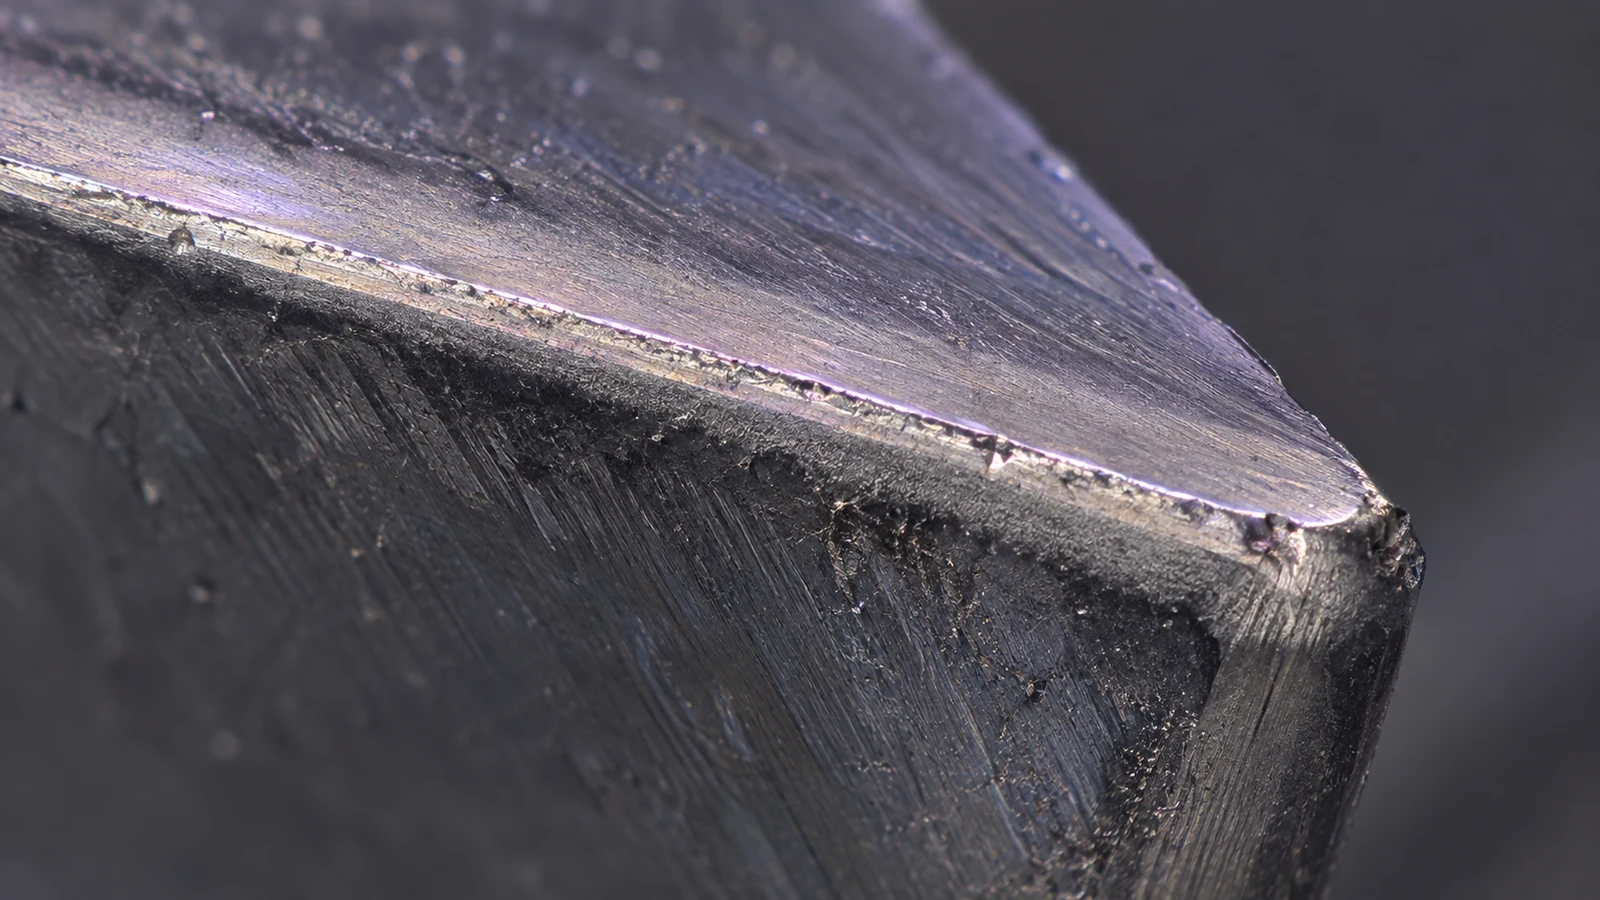
工具が実際に寿命限界に達しているのか、それとも別の問題が摩耗と解釈されているのかを確認してください。鈍く見える刃先は、振れ、切りくず排出不良、インサートの損傷、過大な噛み込み、または素材のばらつきと同時に発生することがあります。切削工具の材質と形状、刃先処理、切削経路、ワーク保持、クーラントまたはエアの戦略、品質が変化するまでに生産した部品数を記録してください。比較中は、素材サプライヤー、グレード名称、ロットを追跡可能にしておいてください。.
サイトの CF30 PEEKの情報 および GF30 PEEKの情報 はグレードを特定するための出発点です。サプライヤーの正確な製品と最新の技術データを確認してください。グレード名だけでは、メーカー間で同一の繊維含有量、状態、特性が確立されるわけではありません。.
強化材が切削をどう変えるか
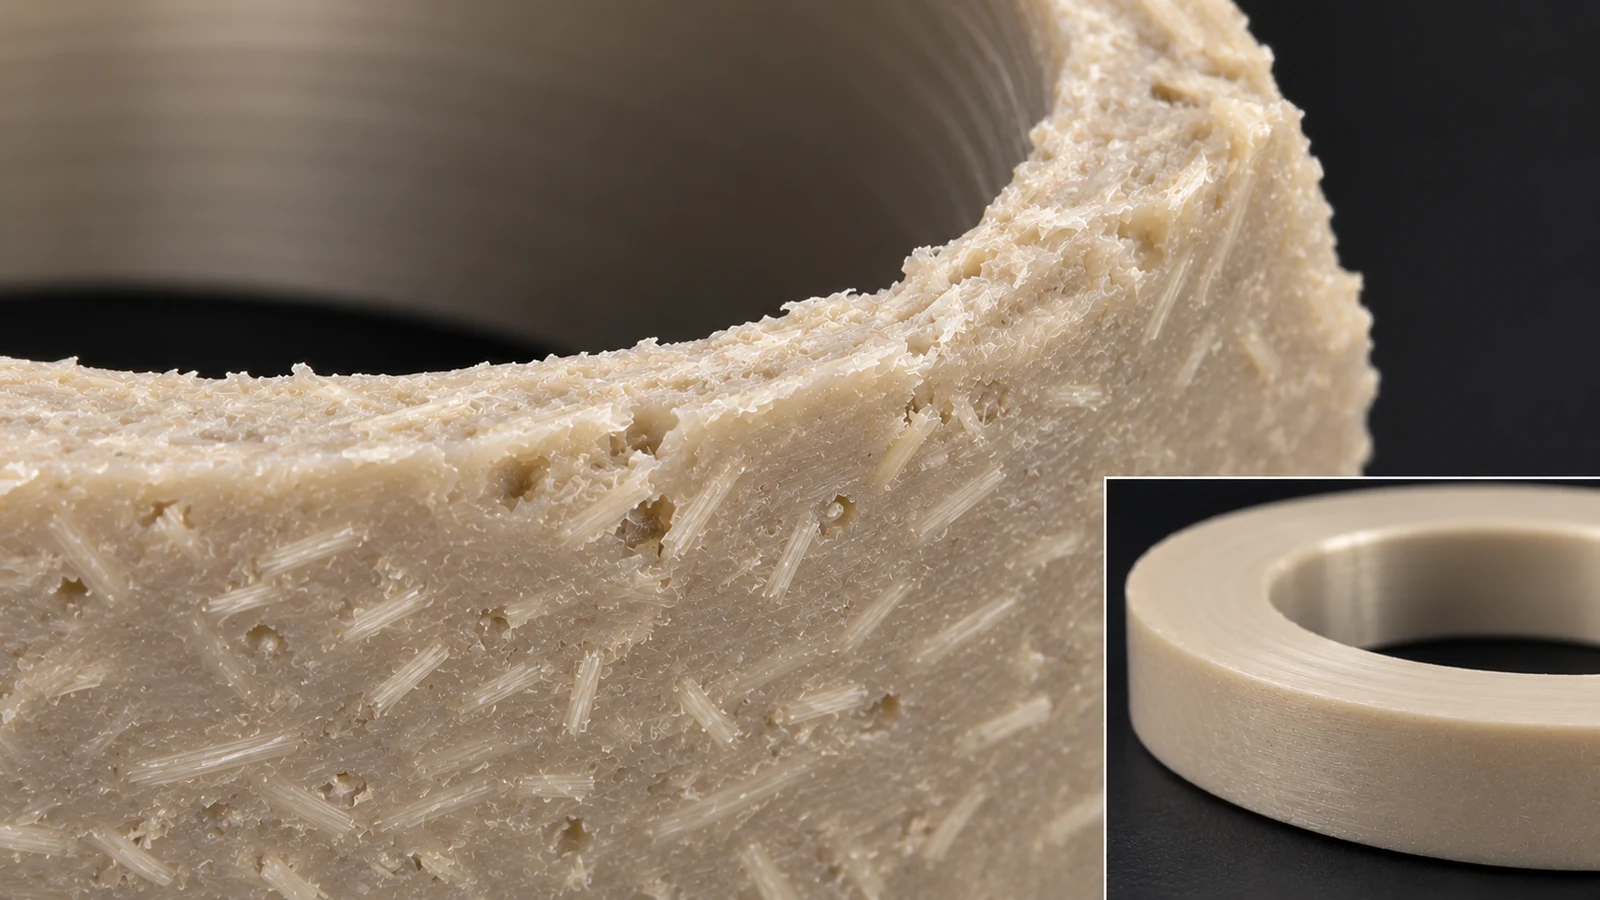
炭素強化もガラス強化も、未充填PEEKに比べて工具摩耗を増加させ得ますが、摩耗パターンは特定のグレード、切削工具、加工内容によって異なります。加工面に露出した繊維は、摩耗や異なるエッジ性状の一因となる可能性があります。強化材の方向と分布も、切削が材料から抜け出る際の挙動に影響し得ます。これが、同じ切削工具でも広い正面フライスと小さな貫通穴のドリル加工で異なる結果を生む理由です。.
CF30は、剛性、比強度、または寸法挙動が重要な設計目標である場合によく検討されます。GF30は、機械的特性とコスト要件の異なるバランスのために選択されることがあります。これらの大まかな説明は、実際のデータシートと部品要件を比較する代わりにはなりません。部品が使用しない特性のために選ばれたグレードは、機能を向上させることなくコストと加工負担を増やす可能性があります。.
機械や工具を確認せずに、一般的なプラスチック加工表から加工パラメータをコピーしてはなりません。切削速度、送り、噛み込み量、工具の切れ味、切りくず排出は相互に影響します。過度な熱はワークピースや刃先状態に影響を及ぼす可能性があり、不適切な送りはきれいに切削するのではなくこすれてしまうことがあります。安定した基準値を確立し、一度に一つの変数のみを変更し、部品が温度に戻った後に実際の表面と寸法を確認してください。.
摩耗を部品形状と許容基準に結びつける
形状は、強化材に関連する影響がどこに現れるかを決定します。薄肉壁はクランプや切削力によって変形する可能性があります。深いポケットは切りくずを保持したり、空気の流れを制限したりする可能性があります。小径穴は、広いフライス加工面とは異なる出口エッジを示すことがあります。シーリングランド、ベアリング嵌合、または外観面は、非機能的な壁よりも厳しい許容要件を持つ場合があります。図面が重要なエッジや仕上げを特定していない場合は、グレードを比較する前に許容範囲について合意してください。.
| 観察された問題 | 最初のプロセスチェック | 材料に関する疑問 |
|---|---|---|
| 急速なエッジの丸み | 工具材料、刃先状態、噛み込み量、ロットトレーサビリティ | グレードまたは強化材が認定在庫と異なりますか? |
| 毛羽立ちまたは浮き上がった繊維 | 切れ味、出口方向、仕上げ順序、検査照明 | 表面に指定された外観またはシールが必要ですか? |
| 穴の抜け破損 | サポート、入口/出口戦略、ドリル形状、切りくず排出 | 選択したグレードは機能上必要ですか? |
| 壁寸法の変動 | クランプ圧力、除去順序、温度 | グレード特性と形状は新しい加工経路を正当化しますか? |
加工変更は実際の故障モードに対応すべきです。支持されていない出口で繊維が破断する場合、支持やツールパスの調整がグレード変更よりも重要かもしれません。部品の剛性目標が選択の要因である場合、補強材の変更は切削問題を解決しつつ、設計が機能要件を満たせなくなる可能性があります。.
用途からグレードを選ぶ
補強グレードを必要とする特性を書き留めてください:剛性、荷重、摩耗、熱挙動、電気挙動、またはその他の指定機能。次に、それを証明する条件と合格試験を特定します。試験方法、試験片の配向、および提供されている場合は温度を含め、同じ基準で2つのグレードのデータシートを比較します。部品が特定の方向に荷重を受ける場合、素材の配向と加工が重要になる可能性があります。試験の文脈を欠いた見出し特性は誤解を招くことがあります。.
工具交換が高コストであるが、必要な特性がどちらのグレードでも満たせる部品では、管理されたプロセス試験が実用的な優位性を明らかにするかもしれません。グレードが顧客または設計認定によって義務付けられている場合、加工経済性のみに基づいて代替品を使用しないでください。エンジニアリング責任者に特性への影響をレビューしてもらい、通常のプロセスを通じて変更を承認してもらいます。.
また、加工後の製造経路も考慮してください。表面は接着、シール、組立、または洗浄に曝される可能性があります。エッジの状態と汚染管理が重要になることがあります。これらの工程を意思決定に含めることで、グレード変更がカッター寿命を改善しつつ、下流で接着や検査の問題を生じさせないようにします。.
管理された加工比較を実施する
同等の素材サイズ、機械設定、および形状を使用してください。突然の品質不良を待つのではなく、定められた間隔で工具状態を追跡します。各材料ロットの部品について、同じ重要表面と寸法を検査します。サイクルタイム、工具交換、エッジの手入れ、不良形状、および二次仕上げを記録します。これにより、劇的だが代表性のない最初の切削が生産グレードを決定するのを防ぎます。.
有用な試験は一度に1つの要因を変更します。まず材料の同一性を確認します。次にカッター形状またはエッジ状態を検討し、続いて噛み込みと切りくず排出を検討します。工具寿命が依然として許容できない場合、設計責任者が機能特性が許容できることを確認した後にのみ、代替グレードを比較します。プロセス最適化と材料代替の間に境界を保ちます。これらは関連する決定ですが、同じ承認ではありません。.
試験が完了したら、部品の観点から結果を報告します:どの工程が摩耗を引き起こしたか、合格基準がどのように満たされたか、ツーリングまたはサイクル安定性に何が変わったか、そして材料要件が依然として満たされているかどうか。この結論は、普遍的な工具寿命の向上を約束することなく、生産を導くことができます。.
よくある質問
CF30 PEEKは常にGF30よりもカッターにとって厳しいですか?
すべての工具、形状、サプライヤーグレードに当てはまる普遍的な順位はありません。代表的な工程を使用して、実際の材料と加工条件を比較してください。.
工具摩耗を減らすためにGF30からCF30に切り替えるべきですか?
必要な特性を確認し、プロセスを試験することなく行うべきではありません。グレード選択は部品機能に従うべきです。工具摩耗はカッターとプロセスの変更を通じて対処できる場合があります。.
なぜ補強PEEKのエッジは加工後に異なって見えるのですか?
繊維の露出、工具の鋭さ、支持、および切削方向がエッジに影響を与える可能性があります。機能的なエッジ要件を定義し、一般的な視覚的期待に頼るのではなく、実際の形状を検査してください。.
サプライヤーは固定の工具寿命を保証できますか?
工具寿命はグレード、工具、機械、形状、および合格基準によって決まります。検証済みのプロセスは観察された性能を文書化できますが、普遍的な保証を前提とすべきではありません。.