
قد يؤدي القالب المتسرّع إلى تثبيت زوايا السحب وسماكة الجدران وموقع البوابة واستراتيجية القذف وافتراضات الانكماش وتوقعات المظهر في فولاذ مكلف. كما أن البقاء مع التصنيع باستخدام الحاسب الآلي لفترة طويلة قد يهدر المال عندما تستهلك كل قطعة متكررة وقت الآلة والمادة الخام. يستخدم هذا الدليل ثلاثة مؤشرات زمنية للمشروع—التصميم والنقد والجودة—لتحديد متى تُصنَّع الأجزاء البلاستيكية آليًا، ومتى تُقولَب، وما الذي يجب تغييره قبل نقل عملية نظيف.
ثلاثة مؤشرات زمنية تتحكم في القرار
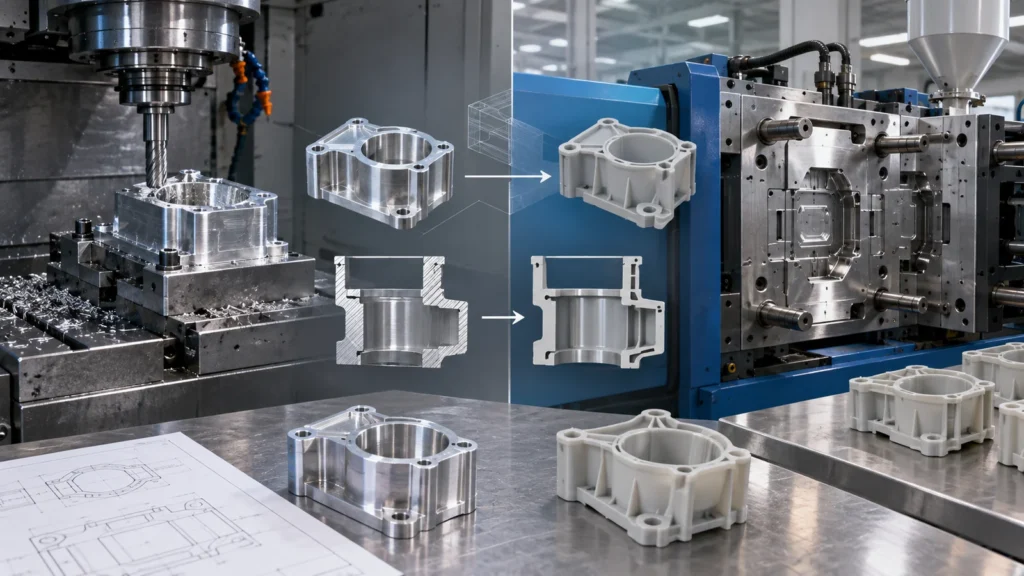 يقيس مؤشر التصميم الزمني مدى سرعة تغيّر نموذج CAD والرسم. إذا كانت الواجهات أو مقاطع الجدران أو التثبيت أو ملاحظات المستخدم غير محسومة، فإن التصنيع الآلي يسمح بالمراجعات دون تعديل قالب إنتاجي. يقيس مؤشر النقد الزمني متى يمكن تبرير تكاليف القوالب المسبقة بطلب موثوق. ويقيس مؤشر الجودة الزمني متى يفهم الفريق الأبعاد والأسطح وخصائص المواد وسجلات العمليات التي يجب أن تبقى مستقرة من دفعة إلى أخرى.
نادرًا ما تصل هذه المؤشرات إلى الصفر معًا. قد تبرّر توقعات المبيعات القوالب بينما لا يزال التصميم غير ناضج. وقد يكون جزء مستقر تقنيًا ذا طلب غير مؤكد. وقد يُطلب قالب قبل الاتفاق على مراجع الفحص. يتبع أفضل مسار أبطأ مؤشر. يمكن أن يعمل التصنيع باستخدام الحاسب الآلي كجسر مُحكَم عندما لا يكون أحد الشروط جاهزًا، بينما يجب أن تبدأ القولبة فقط عندما يكون عدم اليقين المتبقي صغيرًا بما يكفي لإدارته من خلال تجارب القوالب والتحقق.
ملف CAD نفسه لا يُنتج الجزء نفسه
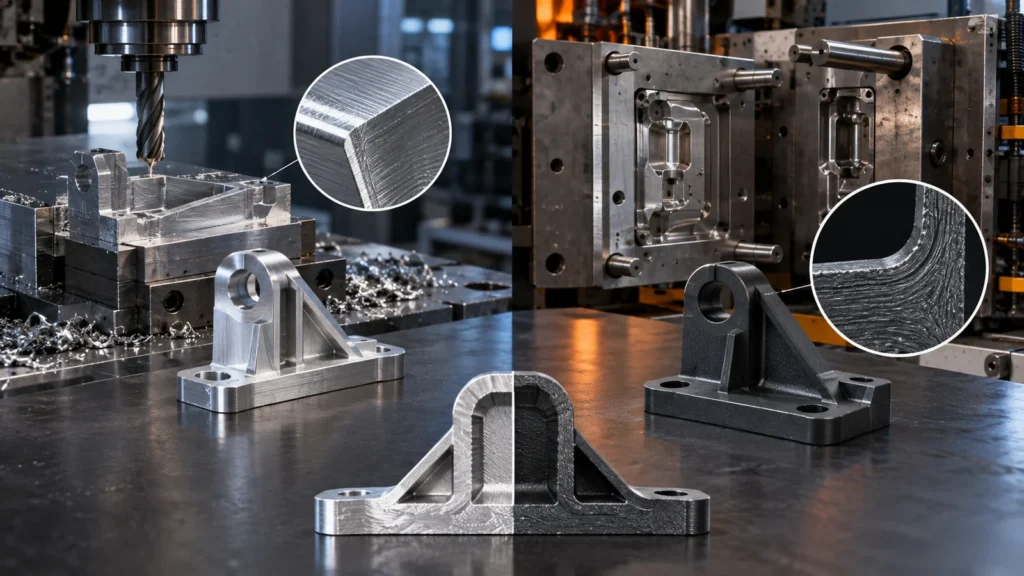
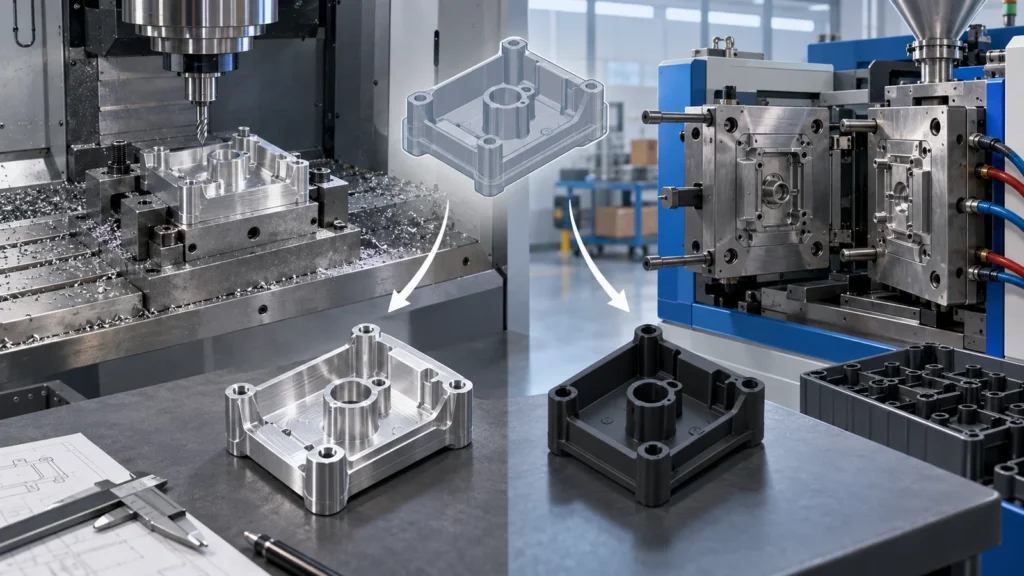 يُقطع الجزء البلاستيكي المُشغَّل آلياً من صفيحة أو لوح أو قضيب أو أي شكل آخر من المخزون الصلب. يمكن أن تتفاوت جدرانه بحرية حيث تصل الأدوات، وقد تكون التفاصيل الخارجية الحادة أو المقاطع المحلية العميقة ممكنة دون مراعاة تدفق البوليمر. يُشكَّل الجزء المحقون بالقولبة عندما يملأ المصهور التجويف، ثم يبرد، وينكمش، ويُقذف. تؤثر انتقالات الجدران والأضلاع والنتوءات وزاوية السحب وموضع البوابة وخطوط اللحام والانخساف والقذف جميعها في النتيجة.
وهذا يعني أن النموذج الأولي المُشغَّل آلياً ليس محاكاة قولبة تلقائياً. يمكنه إثبات التغليف والتجميع ومسارات الأحمال الأساسية ومواضع الثقوب والعديد من الواجهات الوظيفية. لكنه لا يستطيع إعادة إنتاج كل إجهاد متبقٍ ناتج عن القولبة، أو اتجاه الألياف، أو خط الحياكة، أو نمط الانكماش، أو ملمس السطح، أو التأثير المرتبط بالبوابة. ينبغي للمهندسين تحديد النتائج المستقلة عن العملية وتلك التي يجب تأكيدها أثناء تجارب القولبة.
المشكلة العكسية مهمة أيضاً. قد يكون التصميم المُعد حول القولبة غير فعال في التشغيل الآلي لأن الأضلاع الرقيقة والجيوب العميقة والقشور المنتظمة تتطلب إزالة كبيرة للمواد. خلال مرحلة CNC، قد تقلل التبسيطات المؤقتة من التكلفة، لكن يجب توثيقها حتى لا يرث التصميم المقولب النهائي تنازلات التشغيل الآلي التي لا تخدم أي غرض إنتاجي.
اقرأ منحنى التكلفة بالكامل، وليس سعر الوحدة الواحدة
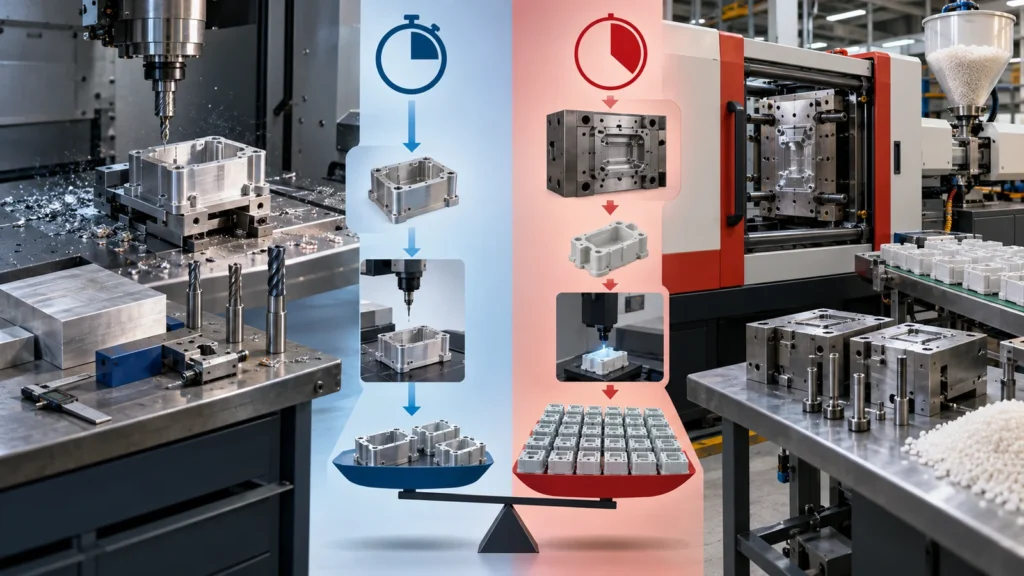
 تبدأ تكلفة التصنيع باستخدام الحاسب الآلي (CNC) بالبرمجة، والإعداد، والمادة الخام، وزمن القطع، والأدوات، والفحص، والتشطيب. يمكن للطلبات المتكررة إعادة استخدام المعرفة العملية وأحيانًا التجهيزات، لكن كل قطعة تستمر في استهلاك سعة الماكينة. ينقل القولبة بالحقن جزءًا كبيرًا من التكلفة إلى الأمام نحو تصميم القالب، وتصنيع القالب، وأخذ العينات، والتصحيح، والتحقق. وبمجرد استقرار العملية، يمكن لاقتصاديات الدورة أن تفضّل الإنتاج المتكرر.
لا توجد كمية تحوّل عالمية. فالمكوّن الصغير البسيط ذو القالب المباشر يتصرف بشكل مختلف عن غلاف تجميلي كبير مزوّد بالمنزلقات والإدخالات والملمس ووصلات الإغلاق المحكمة والتحقق الصارم. تؤثر جميعها في النتيجة: استغلال المادة، والتجاويف، وزمن الدورة، وعمر الأداة المتوقع، والصيانة، والهدر، والعمليات الثانوية، والتغليف، والتغييرات الهندسية.
قارن التكلفة الإجمالية المعتمدة على مدى عمر المنتج المتوقع. أدرج تكلفة تغييرات التصميم والأثر التجاري للانتظار حتى تجهيز القوالب. إذا كانت أجزاء CNC تتيح مبيعات تجريبية أو اختبارات ميدانية أو أعمال اعتماد أو تطوير خط تجميع أثناء إكمال القالب، فقد يشتري سعرها الأعلى للقطعة حماية قيّمة للجدول الزمني.
التصميم المُشغَّل آليًا يحتاج عادةً إلى ترجمة للقولبة
الانتقال من CNC إلى القولبة ليس تحويلًا لصيغة ملف. راجع سماكة الجدار، والانتقالات، والأضلاع، ونسب النتوءات، والزاوية السحب، والقطع السفلية، واتجاه الفصل، وخيارات بوابات الحقن، والتهوية، ومنفذ القاذف، والأوجه التجميلية، والانكماش المتوقع. حدّد ما إذا كانت الإدخالات المعدنية، أو الوصلات الكبسية، أو المفصلات الحية، أو الأسنان اللولبية، أو التشغيل الآلي بعد القولبة تنتمي إلى مسار الإنتاج.
تستحق مراجع الاستناد الوظيفية اهتمامًا خاصًا. قد يشير النموذج الأولي المُشغَّل آليًا إلى سطح مادة خام مستوٍ لن يوجد طبيعيًا بعد القولبة. وقد يحتاج الجزء المقولب إلى وسادات تحديد الموضع، أو واجهات مضبوطة، أو ميزات مُشغَّلة آليًا بعد القولبة لإنشاء مراجع تجميع موثوقة. لذلك ينبغي لمراجعة DFM أن تربط سلوك القالب بالرسم بدلًا من التعامل مع الرسم والأداة كمستندين منفصلين.
احتفظ بسجل انتقال: اذكر كل ميزة في النموذج الأولي، وكيف صُنعت، وما أثبتته، وكيف تغيّرها القولبة، وما يجب إعادة اختباره. يمنع هذا السجل البسيط تحوّل عينة CNC ناجحة إلى دليل زائف لتفصيلة مقولبة غير مُتحقق منها.
أسماء المواد قد تخفي أدلة مختلفة
 قد تختلف درجات المادة الخام ودرجات القولبة ضمن العائلة البوليمرية نفسها في الوزن الجزيئي، أو التسليح، أو الإضافات، أو الملوّنات، أو حزم مثبطات اللهب، أو حالة الرطوبة، أو تاريخ المعالجة. قد تُظهر المواد المعززة بالألياف سلوكًا اتجاهيًا بعد القولبة لا تعيد عينة المادة الخام المُشغَّلة آليًا إنتاجه. تتطلب التطبيقات الشفافة أو المقاومة للتآكل أو المعرّضة كيميائيًا أو الحساسة أبعاديًا مقارنة دقيقة بشكل خاص للدرجات.
حدّد الخاصية التي تُختبر. إذا كان الهدف هو الصلابة، أو الزحف، أو الصدم، أو مقاومة التعقيم، أو السلوك العازل، أو التآكل، أو التوافق الكيميائي، فتأكد مما إذا كانت المادة الخام المُشغَّلة آليًا بديلًا صالحًا. الإطار الأوسع مواد التشغيل باستخدام الحاسب الآلي يساعد الدليل في تأطير اختيار المادة الخام، لكن يجب على مورّد القولبة مع ذلك تأكيد راتنج الإنتاج وتداعيات المعالجة.
التفاوتات والمظهر يحتاجان إلى مناطق وظيفية
 يمكن للتشغيل الآلي التحكم بكفاءة في التجاويف والأوجه والأخاديد وأنماط الثقوب التي يمكن الوصول إليها، لكن فرض الحدود نفسها على كل سطح مقولب قد يخلق مواصفة مكلفة وغير مستقرة. افصل واجهات التجميع الحرجة عن أبعاد الغلاف غير الوظيفية. بالنسبة لإنتاج القولبة، احسب تخطيط التجاويف، والانكماش، والالتواء، وخطوط الفصل، وأثر البوابة، وعلامات القاذف، والتصنيف التجميلي.
ينبغي أيضًا ترجمة المظهر. قد ينقل النموذج الأولي المُشغَّل آليًا المصقول أو المنفوث بالحبيبات نية التصميم لكنه لن يتنبأ بدقة بالملمس المقولب، أو اللمعان، أو علامات التدفق، أو خطوط الترابط، أو تباين اللون. أنشئ مواصفة مظهر بمناطق مسمّاة ومراجع معتمدة بدلًا من الاعتماد على النموذج الأولي وحده.
حيثما يظل المكوّن المقولب بحاجة إلى ثقوب دقيقة، أو أسطح إحكام، أو واجهات مضبوطة أخرى، فقد يستخدم مسار هجين القولبة للجسم والتشغيل الآلي لميزات مختارة. يجب أن يحدد الرسم الحالة قبل التشغيل الآلي الثانوي وبعده حتى تبقى نتائج الفحص واضحة لا لبس فيها.
خمس بوابات قبل إطلاق تجهيز القوالب
الفشل عند بوابة واحدة لا يوقف التطوير دائمًا. قد يبرر دفعة مُشغَّلة آليًا أخرى تستهدف المخاطر غير المحلولة. هنا يصبح من النموذج الأولي إلى الإنتاج مخططًا أكثر فائدة من مقارنة بسيطة لكل جزء.
التسعير لكلا المسارين دون خلق تكافؤ زائف
 أرسل نفس المراجعة، والمتطلبات الوظيفية، وخصائص المادة المستهدفة، والكميات، وتوقعات التشطيب، ومستوى الفحص، ومراحل التسليم. ثم اسمح لكل مورّد بتوضيح الافتراضات الخاصة بعمليته. بالنسبة للتصنيع باستخدام الحاسب الآلي (CNC)، اسأل عن شكل المخزون، وعمليات الإعداد، والوصول إلى الأدوات، وتثبيت العمل القابل لإعادة الاستخدام. بالنسبة للقولبة، اسأل عن بناء القالب، والتجاويف، وافتراضات الانكماش، والعينات، والتصحيحات، والصيانة، والعمليات الثانوية.
لا تقارن جزءًا مُشغَّلًا آليًا مفحوصًا بالكامل مع تقدير قولبة غير مُتحقق منه، أو قالب إنتاج مع قالب نموذج أولي مؤقت، كما لو كانت عروضًا متطابقة. وحّد ما هو مشمول، وحدد المخاطر المستبعدة، ونمذج التغييرات التصميمية المحتملة. هذه هي الطريقة العملية لتقييم مزايا وعيوب التصنيع الآلي CNC مقابل القولبة بدلًا من إعلان أن عملية واحدة أفضل عالميًا.
اطلب من كلا المورّدين تحديد ما يحدث بعد فشل العينة الأولى. بالنسبة للتشغيل الآلي، قد تتضمن الاستجابة تغييرًا في البرنامج أو الأداة أو التثبيت أو الرسم. بالنسبة للقولبة، قد يتضمن التشخيص القالب، أو نافذة العملية، أو حالة الراتنج، أو التبريد، أو سلوك البوابة، أو تصميم الجزء. يجب أن يميّز عرض السعر بين حلقات أخذ العينات المشمولة والتغييرات الهندسية القابلة للتحصيل حتى لا يخفي السعر الأولي المنخفض مسار موافقة غير محدد.
يجب أن تتوافق التغليف والمناولة أيضًا مع متطلبات السطح والأبعاد. قد تكون النماذج الأولية المُشغَّلة آليًا محمية فرديًا، بينما قد تنتقل منتجات القولبة عبر مناولة آلية أو تغليف بالجملة. يمكن أن تصبح الخدوش التجميلية، وامتصاص الرطوبة، والتشوه تحت التكديس، وتتبع التجاويف المختلطة مشكلات إنتاجية حتى عندما تجتاز العينات الفردية.
أسئلة شائعة عملية
فقط عندما تقبل جهة الاختبار والفريق الهندسي المادة والعملية كممثلتين. وثّق الاختلافات في الدرجة، وتاريخ المعالجة، والإضافات، والهندسة، وحالة السطح. بعض الاختبارات تقيّم التصميم؛ بينما تقيّم أخرى مادة الإنتاج وعمليته، لذا تعتمد الإجابة على الأدلة المطلوبة.
هل يجب إعادة تصميم كل نموذج أولي مشغّل قبل القولبة؟
لا تحتاج كل ميزة إلى التغيير، لكن يجب أن يخضع كل جزء لمراجعة DFM للقولبة. تختفي قيود الوصول إلى الأدوات بينما تظهر قيود التدفق والتبريد والانكماش والزاوية والإخراج. يجب أن يعكس تصميم الإنتاج هذه القيود الجديدة بشكل متعمد.
هل يمكن أن تستمر التشغيل الآلي بعد إطلاق القالب؟
نعم. يمكن أن يوفر التحكم الرقمي (CNC) كميات جسرية، ويدعم التغييرات الهندسية، ويستبدل الأجزاء المقولبة المتأخرة، ويشغّل الميزات الحرجة بعد القولبة. يجب أن يحافظ ضبط المراجعات على تمييز الأجزاء المشغّلة المؤقتة عن الأجزاء المقولبة الإنتاجية.
ما هو أكبر مؤشر تحذيري على أن الأدوات سابقة لأوانها؟
التغييرات المتكررة في الواجهات الوظيفية هي أوضح مؤشر تحذيري. قد تكون التحسينات التجميلية قابلة للإدارة، لكن تحريك نقاط البيانات، وهندسة التزاوج، ومسارات الحمل، وميزات الإحكام، أو متطلبات المواد قد يفرض إعادة عمل كبيرة في الأدوات.