
Um molde apressado pode fixar ângulo de saída, espessura de parede, localização do ponto de injeção, estratégia de extração, premissas de contração e expectativas estéticas em aço caro. Permanecer no CNC por tempo demais também pode desperdiçar dinheiro quando cada peça repetida consome tempo de máquina e material. Este guia usa três relógios do projeto—projeto, caixa e qualidade—para decidir quando usinar peças plásticas, quando moldá-las e o que deve mudar antes de uma transferência de processo limpa.
Três Relógios Controlam a Decisão
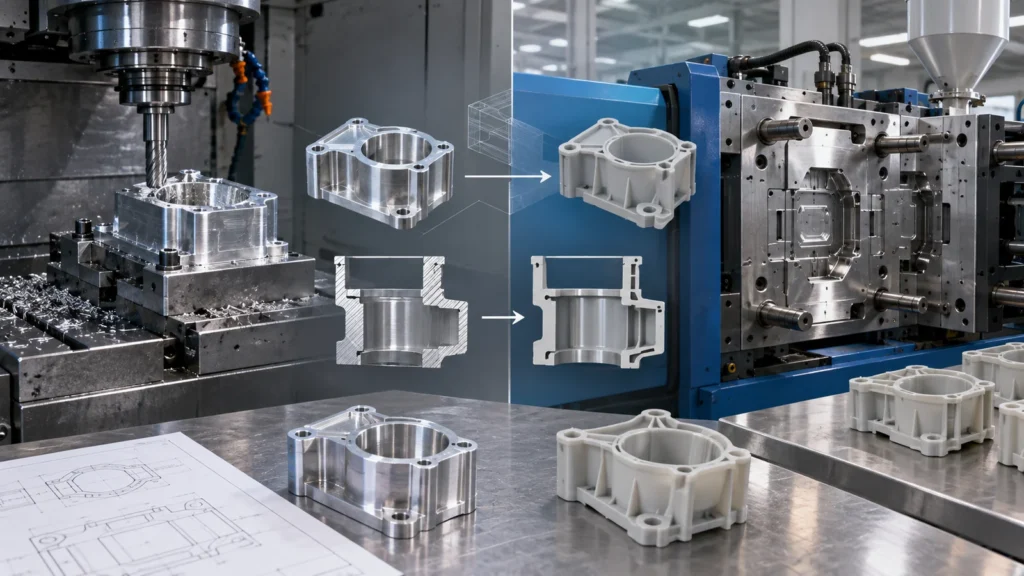 O relógio do projeto mede a rapidez com que o modelo CAD e o desenho estão mudando. Se interfaces, seções de parede, fixação ou feedback do usuário não estão resolvidos, a usinagem permite revisões sem alterar um molde de produção. O relógio do caixa mede quando o ferramental inicial pode ser justificado por demanda credível. O relógio da qualidade mede quando a equipe entende quais dimensões, superfícies, propriedades de material e registros de processo devem permanecer estáveis de lote a lote.
Esses relógios raramente chegam a zero juntos. Uma previsão de vendas pode justificar o ferramental enquanto o projeto ainda está imaturo. Uma peça tecnicamente estável pode ter demanda incerta. Um molde pode ser encomendado antes de os referenciais de inspeção serem acordados. A melhor rota segue o relógio mais lento. A usinagem CNC pode servir como uma ponte controlada quando uma condição não está pronta, enquanto a moldagem deve começar apenas quando a incerteza restante for pequena o suficiente para ser gerenciada por meio de testes de molde e validação.
O Mesmo Arquivo CAD Não Cria a Mesma Peça
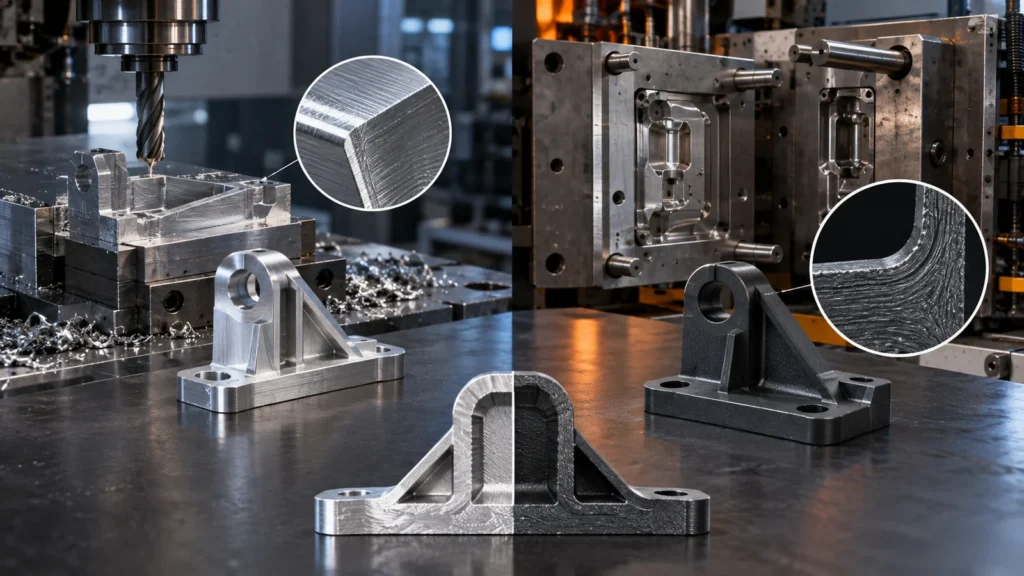
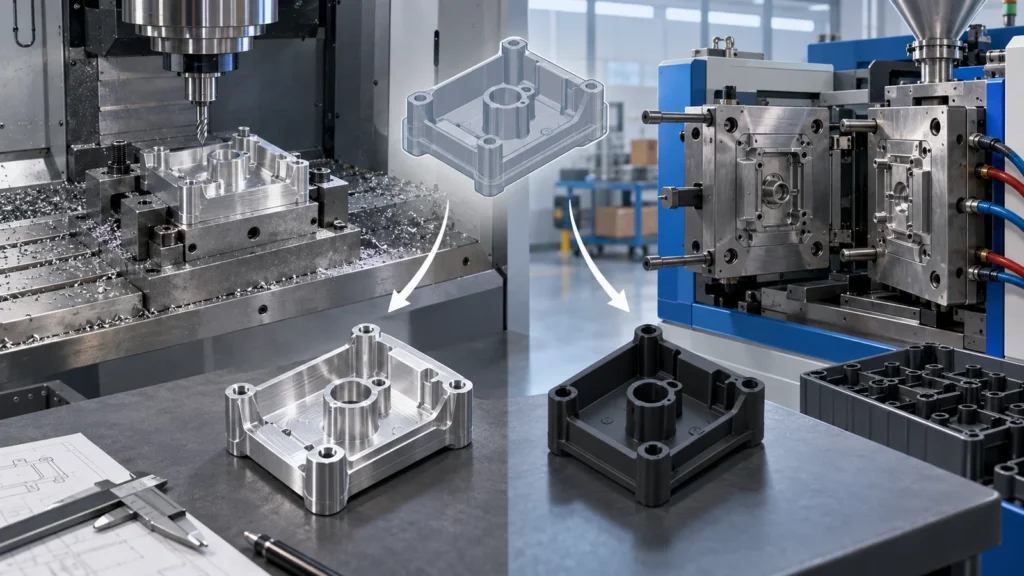 A machined plastic part is cut from sheet, plate, rod, or another solid stock form. Its walls can vary freely where tools have access, and sharp external details or deep local sections may be possible without considering polymer flow. An injection-molded part is formed as melt fills a cavity, cools, shrinks, and is ejected. Wall transitions, ribs, bosses, draft, gate position, weld lines, sink, and ejection all influence the result.
That means a machined prototype is not automatically a mold simulation. It can prove packaging, assembly, basic load paths, hole locations, and many functional interfaces. It cannot reproduce every molded residual stress, fiber orientation, knit line, shrinkage pattern, surface texture, or gate-related effect. Engineers should mark which findings are process-independent and which must be confirmed during molding trials.
The reverse problem also matters. A design created around molding may be inefficient to machine because thin ribs, deep pockets, and uniform shells require extensive material removal. During the CNC phase, temporary simplifications may reduce cost, but they should be documented so the final molded design does not inherit machining compromises that serve no production purpose.
Read the Whole Cost Curve, Not One Unit Price
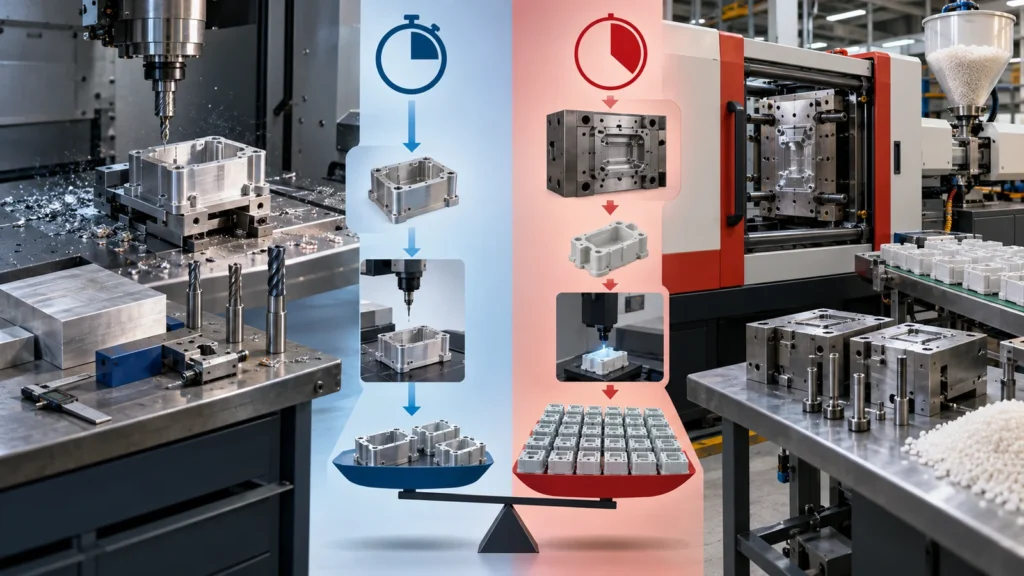
 CNC cost begins with programming, setup, stock, cutting time, tools, inspection, and finishing. Repeated orders can reuse process knowledge and sometimes fixtures, but each part continues to consume machine capacity. Injection molding moves much of the cost forward into mold design, mold manufacture, sampling, correction, and validation. Once the process is stable, cycle economics can favor repeat production.
There is no universal crossover quantity. A simple small component with a straightforward mold behaves differently from a large cosmetic housing with slides, inserts, texture, tight shutoffs, and demanding validation. Material utilization, cavities, cycle time, anticipated tool life, maintenance, scrap, secondary operations, packaging, and engineering changes all affect the result.
Compare total approved cost over the expected product life. Include the cost of design changes and the commercial impact of waiting for tooling. If CNC parts allow pilot sales, field tests, certification work, or assembly-line development while the mold is being completed, their higher piece price may purchase valuable schedule protection.
A Machined Design Usually Needs a Molding Translation
Moving from CNC to molding is not a file-format conversion. Review wall thickness, transitions, ribs, boss proportions, draft, undercuts, parting direction, gate options, venting, ejector access, cosmetic faces, and expected shrinkage. Decide whether metal inserts, snap fits, living hinges, threads, or post-mold machining belong in the production route.
Functional datums deserve special attention. A machined prototype may reference a flat stock surface that will not exist naturally after molding. A molded part may need locating pads, controlled interfaces, or post-machined features to create reliable assembly references. A DFM review should therefore connect mold behavior to the drawing rather than treating the drawing and tool as separate documents.
Keep a transition register: list each prototype feature, how it was made, what it proved, how molding changes it, and what must be retested. This simple record prevents a successful CNC sample from becoming false evidence for an unvalidated molded detail.
Material Names Can Hide Different Evidence
 Stock and molding grades within the same polymer family may differ in molecular weight, reinforcement, additives, colorants, flame-retardant packages, moisture condition, or processing history. Fiber-filled materials may show directional behavior after molding that a machined stock sample does not reproduce. Transparent, wear-resistant, chemically exposed, or dimensionally sensitive applications require especially careful grade comparison.
Define the property being tested. If the objective is stiffness, creep, impact, sterilization resistance, dielectric behavior, wear, or chemical compatibility, confirm whether the machined stock is a valid proxy. The broader Materiais de usinagem CNC guide helps frame stock selection, but the molding supplier must still confirm the production resin and processing implications.
Tolerance and Appearance Need Functional Zones
 Machining can efficiently control accessible bores, faces, slots, and hole patterns, but forcing the same limits onto every molded surface can create an expensive and unstable specification. Separate critical assembly interfaces from nonfunctional envelope dimensions. For molded production, account for cavity layout, shrinkage, warpage, parting lines, gate vestige, ejector marks, and cosmetic classification.
Appearance should also be translated. A polished or bead-blasted machined prototype may communicate design intent but will not exactly predict molded texture, gloss, flow marks, knit lines, or color variation. Create an appearance specification with named zones and approved references instead of relying on the prototype alone.
Where a molded component still needs precision holes, sealing lands, or other controlled interfaces, a hybrid route may use molding for the body and machining for selected features. The drawing must identify the condition before and after secondary machining so inspection results remain unambiguous.
Five Gates Before Releasing Tooling
A falha em um portão nem sempre interrompe o desenvolvimento. Pode justificar outro lote usinado direcionado ao risco não resolvido. É aqui que o protótipo-para-produção plano se torna mais útil do que uma simples comparação por peça.
Cotar Ambas as Rotas Sem Criar Falsa Equivalência
 Envie a mesma revisão, requisitos funcionais, propriedades-alvo do material, quantidades, expectativas de acabamento, nível de inspeção e marcos de entrega. Em seguida, permita que cada fornecedor declare premissas específicas do processo. Para CNC, pergunte sobre forma do estoque, setups, acesso de ferramentas e dispositivos de fixação reutilizáveis. Para moldagem, pergunte sobre construção do molde, cavidades, premissas de contração, amostras, correções, manutenção e operações secundárias.
Não compare uma peça usinada totalmente inspecionada com um orçamento de moldagem não validado, ou um molde de produção com um molde de protótipo temporário, como se fossem ofertas idênticas. Normalize o que está incluído, identifique o risco excluído e modele prováveis alterações de design. Esta é a forma prática de avaliar o vantagens e desvantagens da usinagem CNC em relação à moldagem, em vez de declarar um processo universalmente melhor.
Peça a ambos os fornecedores que identifiquem o que acontece após uma primeira amostra reprovada. Para usinagem, a resposta pode envolver alteração de programa, ferramenta, dispositivo ou desenho. Para moldagem, o diagnóstico pode envolver o molde, a janela de processo, a condição da resina, o resfriamento, o comportamento do ponto de injeção ou o design da peça. O orçamento deve distinguir ciclos de amostragem incluídos de alterações de engenharia cobráveis, para que um preço inicial baixo não esconda um caminho de aprovação indefinido.
O empacotamento e o manuseio também devem atender aos requisitos de superfície e dimensionais. Protótipos usinados podem ser protegidos individualmente, enquanto a produção moldada pode passar por manuseio automatizado ou embalagem a granel. Arranhões cosméticos, absorção de umidade, deformação sob empilhamento e rastreabilidade de cavidades mistas podem se tornar problemas de produção mesmo quando amostras individuais são aprovadas.
Perguntas frequentes práticas
Somente quando a autoridade de teste e a equipe de engenharia aceitarem o material e o processo como representativos. Documente as diferenças de grau, histórico de processamento, aditivos, geometria e condição da superfície. Alguns testes avaliam o projeto; outros avaliam o material e o processo de produção, portanto a resposta depende das evidências exigidas.
Todo protótipo usinado deve ser reprojetado antes da moldagem?
Nem toda característica precisa mudar, mas toda peça deve passar por uma revisão de DFM para moldagem. As limitações de acesso da ferramenta desaparecem, enquanto surgem restrições de fluxo, resfriamento, contração, ângulo de saída e ejeção. O projeto de produção deve refletir essas novas restrições de forma deliberada.
A usinagem pode continuar após a liberação do molde?
Sim. O CNC pode fornecer quantidades de transição, apoiar mudanças de engenharia, substituir peças moldadas atrasadas e usinar características críticas após a moldagem. O controle de revisão deve manter as peças usinadas temporárias distinguíveis das peças moldadas de produção.
Qual é o maior sinal de alerta de que o ferramental é prematuro?
Mudanças frequentes nas interfaces funcionais são o aviso mais claro. Refinamentos cosméticos podem ser administráveis, mas a movimentação de datums, geometria de acoplamento, caminhos de carga, características de vedação ou requisitos de material pode forçar retrabalho significativo no ferramental.