
Ein übereiltes Werkzeug kann Entformungsschrägen, Wandstärken, Angusslage, Auswerferstrategie, Schrumpfungsannahmen und optische Erwartungen in teurem Stahl festschreiben. Zu lange bei CNC zu bleiben kann ebenfalls Geld verschwenden, wenn jedes Wiederholteil Maschinenzeit und Material verbraucht. Dieser Leitfaden verwendet drei Projektuhren – Design, Kosten und Qualität –, um zu entscheiden, wann Kunststoffteile gefräst und wann sie gespritzt werden sollten und was sich vor einer sauberen Prozessübergabe ändern muss.
Drei Uhren steuern die Entscheidung
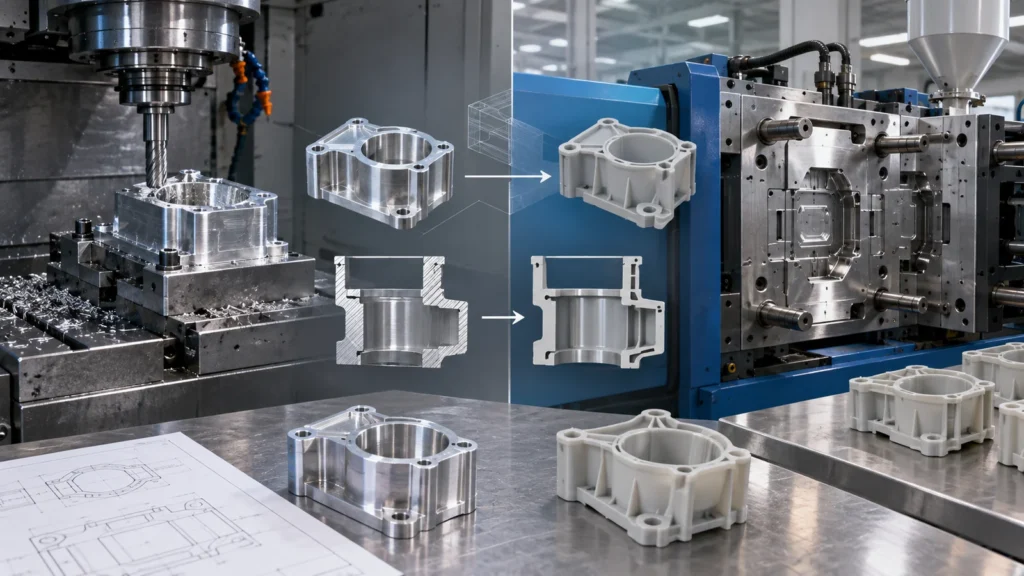 Die Designuhr misst, wie schnell sich das CAD-Modell und die Zeichnung ändern. Wenn Schnittstellen, Wandabschnitte, Befestigung oder Nutzerfeedback ungeklärt sind, ermöglicht die Bearbeitung Änderungen, ohne ein Produktionswerkzeug zu verändern. Die Kostenuhr misst, wann Vorab-Werkzeugkosten durch glaubwürdige Nachfrage gerechtfertigt werden können. Die Qualitätsuhr misst, wann das Team versteht, welche Maße, Oberflächen, Materialeigenschaften und Prozessaufzeichnungen von Charge zu Charge stabil bleiben müssen.
Diese Uhren erreichen selten gleichzeitig null. Eine Absatzprognose kann Werkzeuge rechtfertigen, während das Design noch unreif ist. Ein technisch stabiles Teil kann eine unsichere Nachfrage haben. Ein Werkzeug kann bestellt werden, bevor Prüfbezüge vereinbart sind. Der beste Weg folgt der langsamsten Uhr. CNC-Bearbeitung kann als kontrollierte Brücke dienen, wenn eine Bedingung noch nicht erfüllt ist, während der Spritzguss erst beginnen sollte, wenn die verbleibende Unsicherheit klein genug ist, um sie durch Werkzeugversuche und Validierung zu bewältigen.
Dieselbe CAD-Datei erzeugt nicht dasselbe Teil
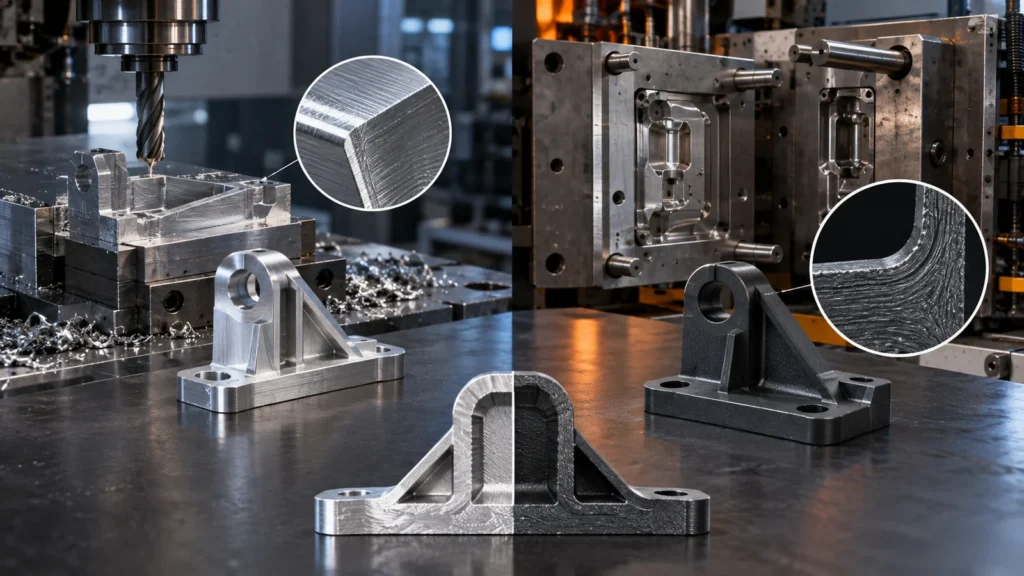
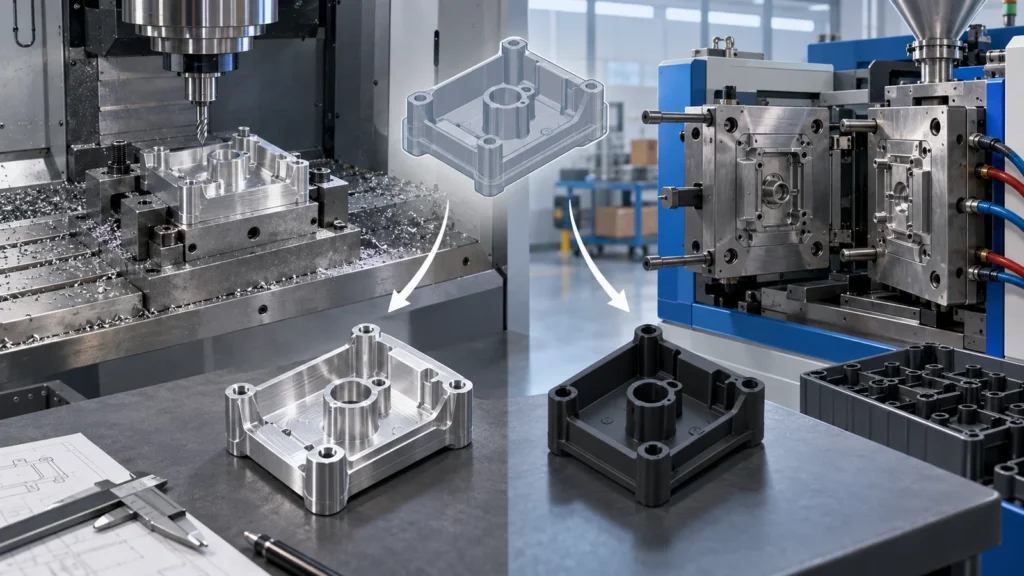 Ein spanend bearbeitetes Kunststoffteil wird aus Platten, Blöcken, Stangen oder einem anderen massiven Halbzeug herausgetrennt. Seine Wandstärken können frei variieren, wo Werkzeuge Zugang haben, und scharfe Außendetails oder tiefe lokale Abschnitte sind möglicherweise ohne Berücksichtigung des Polymerflusses realisierbar. Ein spritzgegossenes Teil entsteht, indem die Schmelze einen Formhohlraum füllt, abkühlt, schrumpft und ausgeworfen wird. Wandübergänge, Rippen, Bossen, Entformungsschräge, Angusslage, Bindenahten, Einfallstellen und Auswerfen beeinflussen alle das Ergebnis.
Das bedeutet, dass ein spanend bearbeiteter Prototyp nicht automatisch eine Formsimulation ist. Er kann Verpackung, Montage, grundlegende Lastpfade, Bohrungslagen und viele funktionale Schnittstellen nachweisen. Er kann nicht jede im Spritzguss entstehende Eigenspannung, Faserorientierung, Bindenaht, Schrumpfungsmuster, Oberflächentextur oder angussbedingte Wirkung reproduzieren. Konstrukteure sollten kennzeichnen, welche Erkenntnisse prozessunabhängig sind und welche in Spritzgießversuchen bestätigt werden müssen.
Das umgekehrte Problem ist ebenfalls wichtig. Ein auf das Spritzgießen hin ausgelegtes Design kann für die Zerspanung ineffizient sein, weil dünne Rippen, tiefe Taschen und gleichmäßige Wandstärken umfangreichen Materialabtrag erfordern. Während der CNC-Phase können vorübergehende Vereinfachungen die Kosten senken, sie sollten jedoch dokumentiert werden, damit das endgültige Spritzgussdesign keine Zerspanungskompromisse erbt, die keinem Produktionszweck dienen.
Die gesamte Kostenkurve betrachten, nicht einen Stückpreis
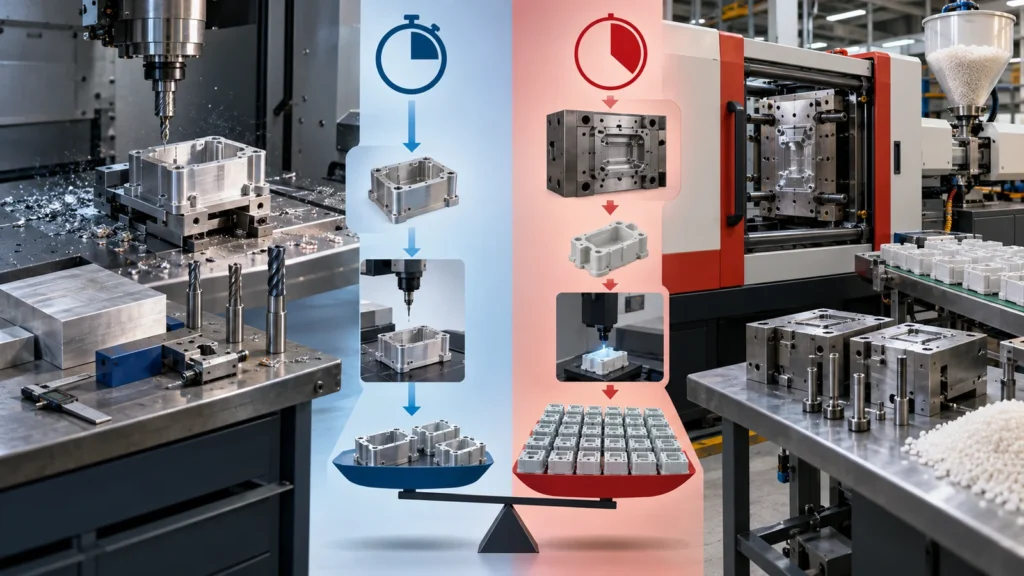
 Die CNC-Kosten beginnen mit Programmierung, Rüsten, Halbzeug, Zerspanungszeit, Werkzeugen, Prüfung und Nachbearbeitung. Wiederholte Aufträge können Prozesswissen und manchmal Vorrichtungen wiederverwenden, aber jedes Teil verbraucht weiterhin Maschinenkapazität. Beim Spritzgießen verschiebt sich ein Großteil der Kosten nach vorn in Formenkonstruktion, Formenbau, Musterung, Korrektur und Validierung. Sobald der Prozess stabil ist, kann die Zykluswirtschaft die Wiederholproduktion begünstigen.
Es gibt keine universelle Übergangsmenge. Ein einfaches kleines Bauteil mit einer unkomplizierten Form verhält sich anders als ein großes Sichtgehäuse mit Schiebern, Einsätzen, Textur, engen Trennflächen und anspruchsvoller Validierung. Materialausnutzung, Kavitäten, Zykluszeit, erwartete Werkzeugstandzeit, Wartung, Ausschuss, Sekundäroperationen, Verpackung und Konstruktionsänderungen beeinflussen alle das Ergebnis.
Vergleichen Sie die gesamten freigegebenen Kosten über die erwartete Produktlebensdauer. Beziehen Sie die Kosten für Konstruktionsänderungen und die kommerziellen Auswirkungen des Wartens auf die Werkzeuge ein. Wenn CNC-Teile Pilotverkäufe, Feldtests, Zertifizierungsarbeiten oder die Entwicklung der Montagelinie ermöglichen, während die Form fertiggestellt wird, kann ihr höherer Stückpreis einen wertvollen Terminschutz erkaufen.
Ein spanend bearbeitetes Design braucht meist eine Spritzgussübersetzung
Der Wechsel von CNC zum Spritzgießen ist keine Dateiformatkonvertierung. Prüfen Sie Wandstärke, Übergänge, Rippen, Bossenproportionen, Entformungsschräge, Hinterschnitte, Trennrichtung, Angussoptionen, Entlüftung, Auswerferzugang, Sichtflächen und erwartete Schrumpfung. Entscheiden Sie, ob Metalleinsätze, Schnappverbindungen, Filmscharniere, Gewinde oder Nachbearbeitung nach dem Spritzgießen zum Produktionsweg gehören.
Funktionale Bezüge verdienen besondere Aufmerksamkeit. Ein spanend bearbeiteter Prototyp kann sich auf eine ebene Halbzeugoberfläche beziehen, die nach dem Spritzgießen nicht natürlicherweise existiert. Ein spritzgegossenes Teil benötigt möglicherweise Positionierauflagen, definierte Schnittstellen oder nachträglich bearbeitete Merkmale, um zuverlässige Montagebezüge zu schaffen. Eine DFM-Prüfung sollte daher das Formverhalten mit der Zeichnung verbinden, statt Zeichnung und Werkzeug als getrennte Dokumente zu behandeln.
Führen Sie ein Übergangsregister: Listen Sie jedes Prototypmerkmal auf, wie es hergestellt wurde, was es nachgewiesen hat, wie das Spritzgießen es verändert und was erneut getestet werden muss. Diese einfache Aufzeichnung verhindert, dass ein erfolgreiches CNC-Muster zu falschem Beweis für ein nicht validiertes Spritzgussdetail wird.
Materialbezeichnungen können unterschiedliche Nachweise verbergen
 Halbzeug- und Spritzgussgüten innerhalb derselben Polymerfamilie können sich in Molekulargewicht, Verstärkung, Additiven, Farbmitteln, Flammschutzpaketen, Feuchtezustand oder Verarbeitungshistorie unterscheiden. Fasergefüllte Materialien können nach dem Spritzgießen richtungsabhängiges Verhalten zeigen, das ein spanend bearbeitetes Halbzeugmuster nicht reproduziert. Transparente, verschleißfeste, chemisch beanspruchte oder maßkritische Anwendungen erfordern einen besonders sorgfältigen Gütevergleich.
Definieren Sie die zu prüfende Eigenschaft. Wenn das Ziel Steifigkeit, Kriechen, Schlagzähigkeit, Sterilisationsbeständigkeit, dielektrisches Verhalten, Verschleiß oder chemische Beständigkeit ist, bestätigen Sie, ob das spanend bearbeitete Halbzeug ein gültiger Stellvertreter ist. Der breitere CNC-Bearbeitungsmaterialien Leitfaden hilft bei der Einordnung der Halbzeugauswahl, aber der Spritzgusslieferant muss dennoch das Produktionsharz und die Verarbeitungsauswirkungen bestätigen.
Toleranz und Erscheinungsbild brauchen funktionale Zonen
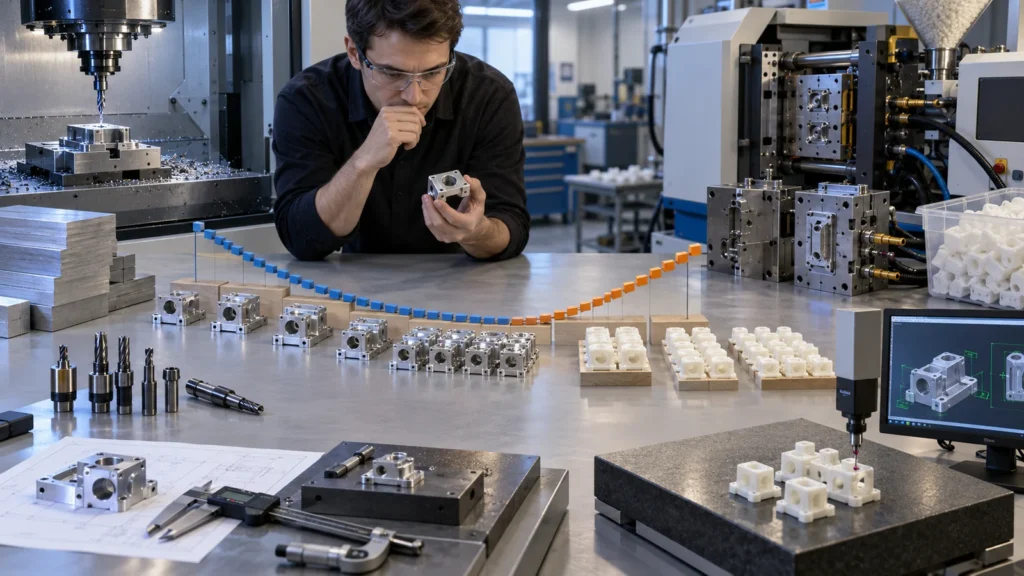 Die Zerspanung kann zugängliche Bohrungen, Flächen, Nuten und Lochbilder effizient steuern, aber dieselben Grenzwerte auf jede spritzgegossene Oberfläche zu erzwingen, kann eine teure und instabile Spezifikation erzeugen. Trennen Sie kritische Montageschnittstellen von nichtfunktionalen Hüllmaßen. Berücksichtigen Sie für die Spritzgussproduktion Kavitätenlayout, Schrumpfung, Verzug, Trennlinien, Angussreste, Auswerfermarkierungen und Sichtbarkeitsklassifizierung.
Auch das Erscheinungsbild sollte übersetzt werden. Ein polierter oder kugelgestrahlter spanend bearbeiteter Prototyp kann die Designabsicht vermitteln, aber die spritzgegossene Textur, den Glanz, Fließmarkierungen, Bindenahten oder Farbabweichungen nicht exakt vorhersagen. Erstellen Sie eine Erscheinungsspezifikation mit benannten Zonen und freigegebenen Referenzen, statt sich allein auf den Prototyp zu verlassen.
Wo ein spritzgegossenes Bauteil dennoch Präzisionsbohrungen, Dichtflächen oder andere definierte Schnittstellen benötigt, kann ein Hybridweg das Spritzgießen für den Grundkörper und die Zerspanung für ausgewählte Merkmale nutzen. Die Zeichnung muss den Zustand vor und nach der Sekundärzerspanung angeben, damit Prüfergebnisse eindeutig bleiben.
Fünf Tore vor der Freigabe der Werkzeuge
Ein Scheitern an einem Gate stoppt die Entwicklung nicht immer. Es kann eine weitere bearbeitete Charge rechtfertigen, die auf das ungelöste Risiko ausgerichtet ist. Hier wird der Prototyp-zu-Serienproduktion Plan nützlicher als ein einfacher Vergleich pro Teil.
Beide Wege anbieten, ohne falsche Gleichwertigkeit zu erzeugen
 Senden Sie dieselbe Revision, funktionalen Anforderungen, Zielmaterialeigenschaften, Mengen, Oberflächenerwartungen, Prüfstufe und Liefermeilensteine. Lassen Sie dann jeden Lieferanten prozessspezifische Annahmen darlegen. Fragen Sie bei CNC nach Halbzeugform, Aufspannungen, Werkzeugzugang und wiederverwendbaren Vorrichtungen. Fragen Sie beim Spritzgießen nach Werkzeugkonstruktion, Kavitäten, Schrumpfannahmen, Mustern, Korrekturen, Wartung und Sekundäroperationen.
Vergleichen Sie kein vollständig geprüftes bearbeitetes Teil mit einem unvalidierten Spritzguss-Kostenvoranschlag oder ein Serienwerkzeug mit einem temporären Prototypenwerkzeug, als wären es identische Angebote. Normalisieren Sie, was enthalten ist, identifizieren Sie ausgeschlossene Risiken und modellieren Sie wahrscheinliche Konstruktionsänderungen. Dies ist der praktische Weg, um die Vor- und Nachteile der CNC-Bearbeitung gegenüber Spritzgießen zu bewerten, anstatt einen Prozess pauschal als besser zu erklären.
Bitten Sie beide Lieferanten darzulegen, was nach einem fehlgeschlagenen ersten Muster geschieht. Bei der Bearbeitung kann die Antwort eine Programm-, Werkzeug-, Vorrichtungs- oder Zeichnungsänderung umfassen. Beim Spritzgießen kann die Diagnose das Werkzeug, das Prozessfenster, den Harzzustand, die Kühlung, das Angussverhalten oder die Teilekonstruktion betreffen. Das Angebot sollte enthaltene Musterzyklen von berechenbaren technischen Änderungen unterscheiden, damit ein niedriger Anfangspreis keinen undefinierten Freigabepfad verbirgt.
Verpackung und Handhabung sollten ebenfalls den Oberflächen- und Maßanforderungen entsprechen. Bearbeitete Prototypen können einzeln geschützt werden, während geformte Serienteile durch automatisierte Handhabung oder Massenverpackung laufen können. Kosmetische Kratzer, Feuchtigkeitsaufnahme, Verformung beim Stapeln und Rückverfolgbarkeit gemischter Kavitäten können zu Produktionsproblemen werden, selbst wenn einzelne Muster bestehen.
Praktische FAQs
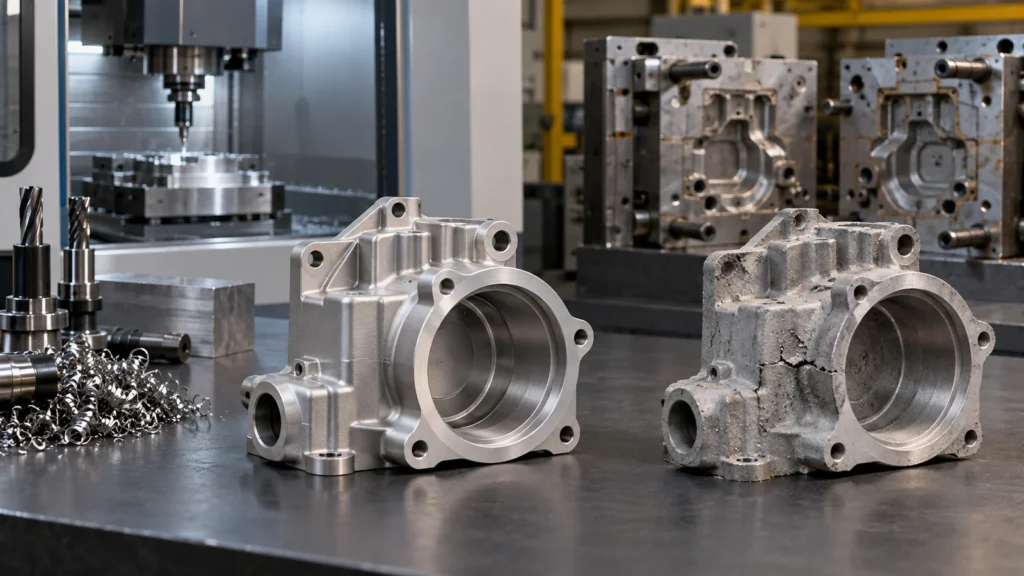
Nur wenn die Prüfbehörde und das Engineering-Team das Material und den Prozess als repräsentativ akzeptieren. Dokumentieren Sie Unterschiede in Sorte, Verarbeitungshistorie, Additiven, Geometrie und Oberflächenbeschaffenheit. Einige Tests bewerten das Design; andere bewerten das Produktionsmaterial und den Prozess, daher hängt die Antwort von den erforderlichen Nachweisen ab.
Sollte jeder bearbeitete Prototyp vor dem Spritzgießen neu konstruiert werden?
Nicht jedes Merkmal muss geändert werden, aber jedes Teil sollte eine Formbau-DFM-Prüfung erhalten. Werkzeugzugangsbeschränkungen entfallen, während Fließ-, Kühl-, Schwindungs-, Entformungsschrägen- und Ausstoßbeschränkungen auftreten. Das Produktionsdesign sollte diese neuen Beschränkungen bewusst widerspiegeln.
Kann die Bearbeitung fortgesetzt werden, nachdem das Werkzeug freigegeben wurde?
Ja. CNC kann Überbrückungsmengen liefern, technische Änderungen unterstützen, verzögerte Formteile ersetzen und kritische Merkmale nach dem Spritzgießen bearbeiten. Die Revisionskontrolle muss vorübergehende bearbeitete Teile von produzierten Formteilen unterscheidbar halten.
Was ist das größte Warnsignal dafür, dass die Werkzeugherstellung verfrüht ist?
Häufige Änderungen an funktionalen Schnittstellen sind das deutlichste Warnsignal. Kosmetische Verfeinerungen können handhabbar sein, aber bewegte Bezugspunkte, Paarungsgeometrie, Lastpfade, Dichtungsmerkmale oder Materialanforderungen können erhebliche Werkzeugüberarbeitungen erzwingen.