
Un molde apresurado puede fijar el ángulo de desmoldeo, el espesor de pared, la ubicación de la entrada, la estrategia de expulsión, las suposiciones de contracción y las expectativas estéticas en un acero costoso. Permanecer demasiado tiempo con CNC también puede desperdiciar dinero cuando cada pieza repetida consume tiempo de máquina y material. Esta guía utiliza tres relojes del proyecto—diseño, efectivo y calidad—para decidir cuándo mecanizar piezas de plástico, cuándo moldearlas y qué debe cambiar antes de una transferencia de proceso limpia.
Tres relojes controlan la decisión
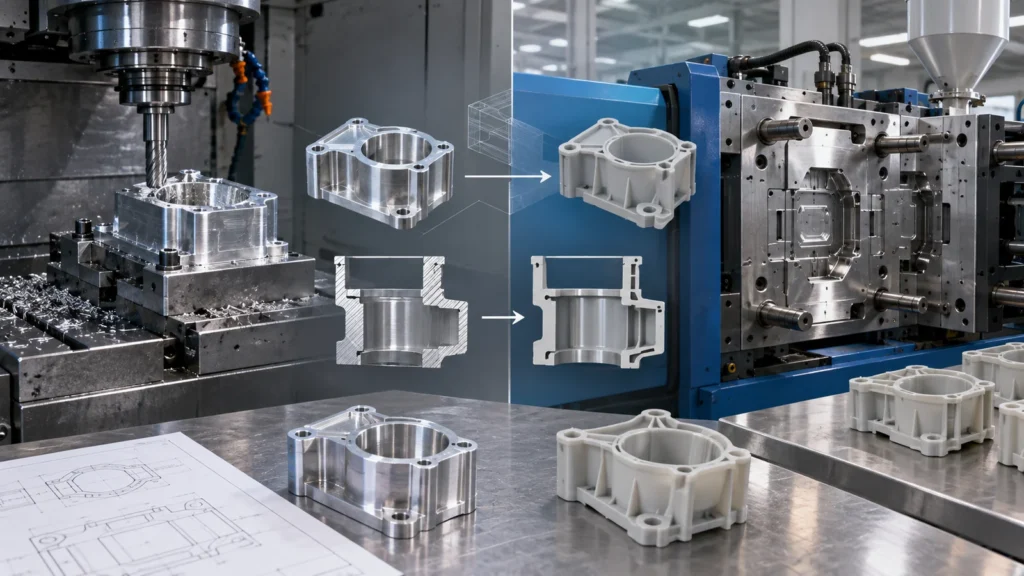 El reloj de diseño mide con qué rapidez cambian el modelo CAD y el plano. Si las interfaces, las secciones de pared, la sujeción o los comentarios de los usuarios no están resueltos, el mecanizado permite revisiones sin alterar un molde de producción. El reloj del efectivo mide cuándo se puede justificar el utillaje inicial con una demanda creíble. El reloj de la calidad mide cuándo el equipo entiende qué dimensiones, superficies, propiedades del material y registros de proceso deben permanecer estables de lote a lote.
Estos relojes rara vez llegan a cero juntos. Un pronóstico de ventas puede justificar el utillaje mientras el diseño aún es inmaduro. Una pieza técnicamente estable puede tener una demanda incierta. Se puede pedir un molde antes de acordar los datos de referencia de inspección. La mejor ruta sigue el reloj más lento. El mecanizado CNC puede servir como un puente controlado cuando una condición no está lista, mientras que el moldeo debe comenzar solo cuando la incertidumbre restante sea lo suficientemente pequeña como para gestionarla mediante pruebas de molde y validación.
El mismo archivo CAD no crea la misma pieza
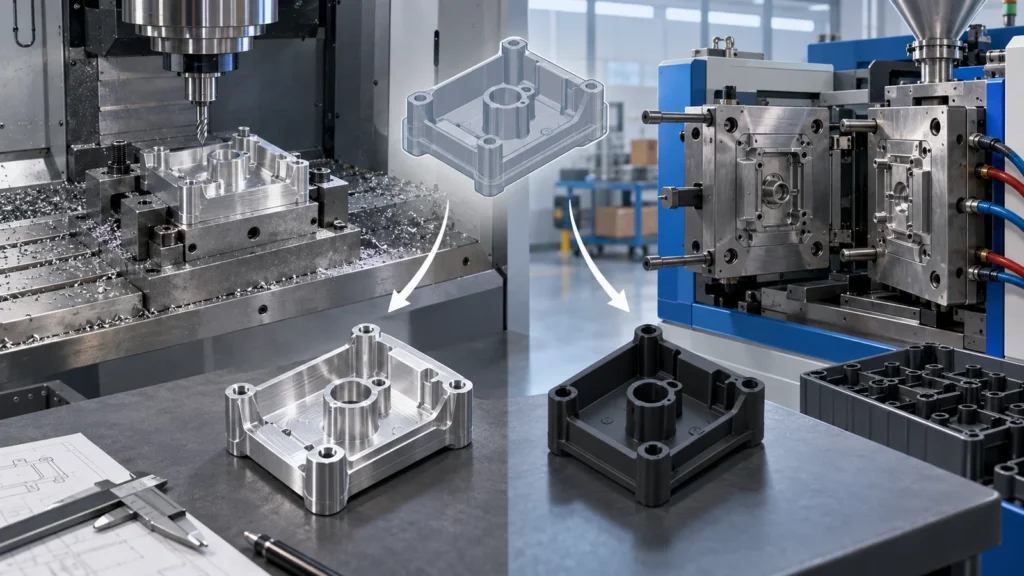 Una pieza plástica mecanizada se corta de lámina, placa, varilla u otra forma de material sólido. Sus paredes pueden variar libremente donde las herramientas tienen acceso, y los detalles externos afilados o las secciones locales profundas pueden ser posibles sin considerar el flujo del polímero. Una pieza moldeada por inyección se forma a medida que el fundido llena una cavidad, se enfría, se contrae y es expulsada. Las transiciones de pared, nervaduras, jefes, ángulo de desmoldeo, posición de la compuerta, líneas de soldadura, hundimientos y expulsión influyen en el resultado.
Eso significa que un prototipo mecanizado no es automáticamente una simulación de moldeo. Puede comprobar el empaquetado, el ensamblaje, las rutas de carga básicas, las ubicaciones de los agujeros y muchas interfaces funcionales. No puede reproducir cada tensión residual de moldeo, orientación de fibras, línea de unión, patrón de contracción, textura superficial o efecto relacionado con la compuerta. Los ingenieros deben marcar qué hallazgos son independientes del proceso y cuáles deben confirmarse durante las pruebas de moldeo.
El problema inverso también importa. Un diseño creado en torno al moldeo puede ser ineficiente de mecanizar porque las nervaduras delgadas, las cavidades profundas y las carcasas uniformes requieren una extensa eliminación de material. Durante la fase de CNC, las simplificaciones temporales pueden reducir el costo, pero deben documentarse para que el diseño moldeado final no herede compromisos de mecanizado que no sirven a ningún propósito de producción.
Lea toda la curva de costos, no un solo precio unitario
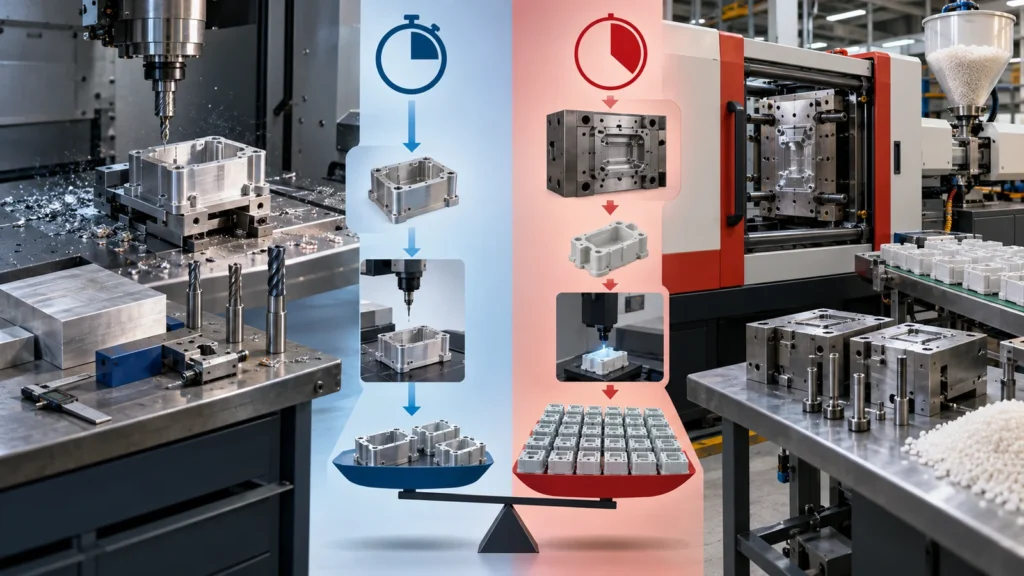
 El costo de CNC comienza con la programación, la preparación, el material, el tiempo de corte, las herramientas, la inspección y el acabado. Los pedidos repetidos pueden reutilizar el conocimiento del proceso y, a veces, los dispositivos de sujeción, pero cada pieza sigue consumiendo capacidad de máquina. El moldeo por inyección traslada gran parte del costo hacia adelante, al diseño del molde, la fabricación del molde, el muestreo, la corrección y la validación. Una vez que el proceso es estable, la economía del ciclo puede favorecer la producción repetitiva.
No existe una cantidad universal de cruce. Un componente pequeño y simple con un molde sencillo se comporta de manera diferente a una carcasa cosmética grande con correderas, insertos, textura, cierres herméticos ajustados y validación exigente. La utilización del material, las cavidades, el tiempo de ciclo, la vida útil prevista del molde, el mantenimiento, la merma, las operaciones secundarias, el empaquetado y los cambios de ingeniería afectan el resultado.
Compare el costo total aprobado durante la vida útil esperada del producto. Incluya el costo de los cambios de diseño y el impacto comercial de esperar el utillaje. Si las piezas de CNC permiten ventas piloto, pruebas de campo, trabajos de certificación o desarrollo de líneas de ensamblaje mientras se completa el molde, su precio unitario más alto puede comprar una valiosa protección del cronograma.
Un diseño mecanizado generalmente necesita una traducción al moldeo
Pasar de CNC a moldeo no es una conversión de formato de archivo. Revise el espesor de pared, las transiciones, las nervaduras, las proporciones de los jefes, el ángulo de desmoldeo, los contrasalidas, la dirección de partición, las opciones de compuerta, el venteo, el acceso de los expulsores, las caras cosméticas y la contracción esperada. Decida si los insertos metálicos, los ajustes a presión, las bisagras vivas, las roscas o el mecanizado posterior al moldeo pertenecen a la ruta de producción.
Los datos funcionales merecen especial atención. Un prototipo mecanizado puede hacer referencia a una superficie plana del material que no existirá naturalmente después del moldeo. Una pieza moldeada puede necesitar almohadillas de localización, interfaces controladas o características mecanizadas posteriormente para crear referencias de ensamblaje confiables. Por lo tanto, una revisión de DFM debe conectar el comportamiento del molde con el plano en lugar de tratar el plano y el molde como documentos separados.
Mantenga un registro de transición: enumere cada característica del prototipo, cómo se fabricó, qué demostró, cómo la cambia el moldeo y qué debe volver a probarse. Este simple registro evita que una muestra de CNC exitosa se convierta en evidencia falsa para un detalle moldeado no validado.
Los nombres de los materiales pueden ocultar evidencia diferente
 Los grados de material en stock y de moldeo dentro de la misma familia de polímeros pueden diferir en peso molecular, refuerzo, aditivos, colorantes, paquetes ignífugos, condición de humedad o historial de procesamiento. Los materiales con relleno de fibra pueden mostrar un comportamiento direccional después del moldeo que una muestra de material mecanizado no reproduce. Las aplicaciones transparentes, resistentes al desgaste, expuestas químicamente o dimensionalmente sensibles requieren una comparación de grados especialmente cuidadosa.
Defina la propiedad que se está probando. Si el objetivo es la rigidez, la fluencia, el impacto, la resistencia a la esterilización, el comportamiento dieléctrico, el desgaste o la compatibilidad química, confirme si el material mecanizado es un sustituto válido. La guía más amplia Materiales para mecanizado CNC ayuda a enmarcar la selección del material, pero el proveedor de moldeo aún debe confirmar la resina de producción y las implicaciones del procesamiento.
La tolerancia y la apariencia necesitan zonas funcionales
 El mecanizado puede controlar eficientemente los barrenos accesibles, las caras, las ranuras y los patrones de agujeros, pero forzar los mismos límites en cada superficie moldeada puede crear una especificación costosa e inestable. Separe las interfaces de ensamblaje críticas de las dimensiones de envolvente no funcionales. Para la producción moldeada, tenga en cuenta la disposición de las cavidades, la contracción, el alabeo, las líneas de partición, el vestigio de la compuerta, las marcas de expulsión y la clasificación cosmética.
La apariencia también debe traducirse. Un prototipo mecanizado pulido o granallado puede comunicar la intención del diseño, pero no predecirá exactamente la textura moldeada, el brillo, las marcas de flujo, las líneas de unión o la variación de color. Cree una especificación de apariencia con zonas nombradas y referencias aprobadas en lugar de depender únicamente del prototipo.
Cuando un componente moldeado aún necesita agujeros de precisión, superficies de sellado u otras interfaces controladas, una ruta híbrida puede usar el moldeo para el cuerpo y el mecanizado para características seleccionadas. El plano debe identificar la condición antes y después del mecanizado secundario para que los resultados de la inspección permanezcan inequívocos.
Cinco puertas antes de liberar el utillaje
El fallo en una puerta no siempre detiene el desarrollo. Puede justificar otro lote mecanizado dirigido al riesgo no resuelto. Aquí es donde el paso de prototipo a producción plan resulta más útil que una simple comparación por pieza.
Cotice ambas rutas sin crear una falsa equivalencia
 Envíe la misma revisión, los requisitos funcionales, las propiedades objetivo del material, las cantidades, las expectativas de acabado, el nivel de inspección y los hitos de entrega. Luego permita que cada proveedor declare los supuestos específicos de su proceso. Para CNC, pregunte sobre la forma del material en bruto, los montajes, el acceso de herramientas y los sistemas de sujeción reutilizables. Para moldeo, pregunte sobre la construcción del molde, las cavidades, los supuestos de contracción, las muestras, las correcciones, el mantenimiento y las operaciones secundarias.
No compare una pieza mecanizada totalmente inspeccionada con una estimación de moldeo no validada, ni un molde de producción con un molde de prototipo temporal, como si fueran ofertas idénticas. Normalice lo que está incluido, identifique el riesgo excluido y modele los cambios de diseño probables. Esta es la forma práctica de evaluar el ventajas y desventajas del mecanizado CNC frente al moldeo en lugar de declarar que un proceso es universalmente mejor.
Pida a ambos proveedores que identifiquen qué ocurre tras una primera muestra fallida. Para el mecanizado, la respuesta puede implicar un cambio de programa, herramienta, utillaje o plano. Para el moldeo, el diagnóstico puede implicar el molde, la ventana de proceso, la condición de la resina, el enfriamiento, el comportamiento de la alimentación o el diseño de la pieza. La cotización debe distinguir los ciclos de muestreo incluidos de los cambios de ingeniería facturables, de modo que un precio inicial bajo no oculte una ruta de aprobación indefinida.
El embalaje y la manipulación también deben cumplir los requisitos dimensionales y de superficie. Los prototipos mecanizados pueden protegerse individualmente, mientras que la producción moldeada puede pasar por una manipulación automatizada o un embalaje a granel. Los roces estéticos, la absorción de humedad, la deformación bajo apilamiento y la trazabilidad de cavidades mixtas pueden convertirse en problemas de producción incluso cuando las muestras individuales superan las pruebas.
Preguntas frecuentes prácticas
Solo cuando la autoridad de pruebas y el equipo de ingeniería aceptan el material y el proceso como representativos. Documente las diferencias en grado, historial de procesamiento, aditivos, geometría y condición superficial. Algunas pruebas evalúan el diseño; otras evalúan el material y el proceso de producción, por lo que la respuesta depende de la evidencia requerida.
¿Debe rediseñarse cada prototipo mecanizado antes del moldeo?
No todas las características necesitan cambiar, pero cada pieza debe recibir una revisión DFM de moldeo. Las limitaciones de acceso de la herramienta desaparecen mientras aparecen restricciones de flujo, enfriamiento, contracción, ángulo de desmoldeo y eyección. El diseño de producción debe reflejar esas nuevas restricciones de forma deliberada.
¿Puede continuar el mecanizado después de liberar el molde?
Sí. El CNC puede proporcionar cantidades puente, apoyar cambios de ingeniería, reemplazar piezas moldeadas retrasadas y mecanizar características críticas después del moldeo. El control de revisiones debe mantener las piezas mecanizadas temporales distinguibles de las piezas moldeadas de producción.
¿Cuál es la señal de advertencia más importante de que el utillaje es prematuro?
Los cambios frecuentes en las interfaces funcionales son la advertencia más clara. Los refinamientos estéticos pueden ser manejables, pero mover datums, geometría de acoplamiento, rutas de carga, características de sellado o requisitos de material puede forzar una reelaboración significativa del utillaje.