
誤った移行は二重の請求を生みます。一つは金型のため、もう一つは鋳造では安定して保持できない機械加工フィーチャーのためです。正しい移行は、金型をリリースする前に、部品を鋳造ままの形状と精密機械加工インターフェースに分割します。本記事では、ライフサイクルコスト、形状、ポロシティリスク、公差配分、生産エビデンスを通じてその境界を評価します。.
購買担当者が問うべき移行の疑問
 “「どの数量でダイカストの方が安くなるのか?」という問いは正確に聞こえますが、答えを決定する変数を省略しています。多くの重要なポケットを持つ厚い矩形ブロックは、鋳造後も機械加工集約的であり続ける可能性があります。ボスと複雑な外面形状を持つ薄いリブ付きハウジングは、金型からはるかに多くの利益を得る可能性があります。有用な問いは、鋳造が最終形状のどれだけを許容可能に形成できるか、そして離型後にどのような作業が残るかです。
まず、形状を3つのグループに分けることから始めます。金型が形成して離型できるフィーチャー、金型が形成できるが最終的な機能要件を保持できないフィーチャー、そして依然として穴あけ、フライス加工、リーマ加工、タップ加工、または仕上げを必要とするフィーチャーです。このマップは、金型が実質的な反復作業を排除するのか、それともほぼ同じ機械加工ルートの前に鋳造ステップを追加するだけなのかを明らかにします。.
ライフサイクルコストモデルを構築する
 CNCコストには、素材、プログラミング、段取り、切削時間、工具、検査、仕上げ、および継続的に発生するスクラップのリスクが含まれます。ダイカストでは、金型の設計と製作、試作、修正、プロセス開発、メンテナンス、鋳造スクラップ、トリミング、バリ取り、必要な場合の漏れ検査や健全性検査、および二次加工が追加されます。経済的な鋳造ロットが当面の需要よりも大きくなる可能性があるため、輸送や在庫の挙動も変わり得ます。
単純な損益分岐点の計算が有用になるのは、見積もりの範囲が一致した後だけです。楽観的な年間予測ではなく、期待生涯数量を使用してください。設計変更の確率とコストを含めてください。金型の償却が完了する前に製品が変更される可能性がある場合、見かけ上の単位コスト削減は消えてしまうことがあります。.
鋳造品には異なる形状言語が必要
ビレット加工は、工具アクセス、剛性のあるワーク保持、実用的なコーナー半径、および段取り回数の削減を重視します。ダイカストでは、パーティング方向、ドラフト、肉厚の均一性、フィレット、エジェクタアクセス、ゲートおよびオーバーフロー位置、スライドアクション、および湯流れの考慮事項が追加されます。機械加工されたポケットは深く、局所的に厚くすることができますが、鋳造品は質量を壁、リブ、ボスに再分配した方が性能が向上する場合があります。.
成熟したCNCモデルを鋳造工場に送り、直接変換を依頼しないでください。まず、機能エンベロープ、保護されたインターフェース、荷重経路、および再成形可能な領域を特定します。その後、鋳造サプライヤーは、アセンブリを制御するフィーチャーを移動させることなく、ホットスポットを減らし、離型性を改善できます。.
機械加工代は鋳造設計の一部です。重要な面には、鋳造変動があっても仕上げるのに十分な取り代が必要ですが、過剰な取り代は切削時間を増やし、ポロシティを露出させる可能性があります。データムパッドと位置決めフィーチャーは、不規則なニアネットブランクを二次加工のために一貫して保持できるようにする必要があります。.
材料の完全性はスローガンではない
 “「ビレットはより強い」と「鋳造品は十分に良い」はどちらも不完全な記述です。性能は、合金、素材状態、鋳造プロセス、断面厚さ、ポロシティ、熱処理、荷重、疲労、シーリング義務、および品質管理に依存します。鋳造合金は、馴染みのある展伸合金を複製するためではなく、充填性とプロセス安定性のために選択される場合があります。
耐圧ハウジング、構造用マウント、ねじ付きボス、および薄いシーリング壁は、アプリケーション固有のレビューが必要です。ポロシティが機械加工されたシール、ボア、またはねじに交差する可能性がある場合、そのリスクは設計およびプロセス計画に含めるべきであり、最終検査だけに任せるべきではありません。プログラムに応じて、要件にはリークテスト、X線またはその他の検査、含浸方針、切断調査、または定義された合否基準が含まれる場合があります。
プロトタイプの証拠は正直にラベル付けする必要があります。ビレットプロトタイプは形状と多くのインターフェースを検証できますが、鋳造の充填、ポロシティの挙動、エジェクション、または鋳造材料特性を証明するものではありません。逆に、生産要件が実際にその挙動を要求しない限り、初期の鋳造品をビレットの挙動に対して拒否すべきではありません。.
どこでも精度を要求するのではなく、精度をマッピングする
 色分けされたフィーチャーマップを使用します。1つの色は、鋳造まま許容可能な表面を示します。2つ目は、広い位置またはエンベロープ制御を必要とする鋳造フィーチャーを示します。3つ目は、機械加工が必要なインターフェースを示します:ベアリングボア、シーリングランド、データム面、ねじ付きポート、コネクタ座、または精密穴パターン。これにより、外観領域の不要な機械加工と、自由鋳造表面に対する非現実的な公差を防ぎます。
図面は、機械加工前と最終状態を区別する必要があります。データム参照は、鋳造検査と機械加工段取りの両方をサポートする必要があります。機械加工面が元の鋳造データムを除去する場合、検査シーケンスには別の安定した参照が必要です。表面処理とマスキングも、嵌合、導電性、シーリング、および外観ゾーンを変更する可能性があるため、含める必要があります。
機械加工インターフェースについては、以下の原則が CNC機械加工公差計画 引き続き適用されます。違いは、ワーク保持と取り代が、均一なバーやプレートではなく、変動する鋳造品から始まることです。.
意図を失うことなくビレットプロトタイプから鋳造生産へ
この引き継ぎはプロジェクトであり、発注書のメモではありません。より広範な CNC試作と生産 フレームワークは、主要な成形ルートが変更される間、リビジョン、テスト、検査のエビデンスを保持するのに役立ちます。.
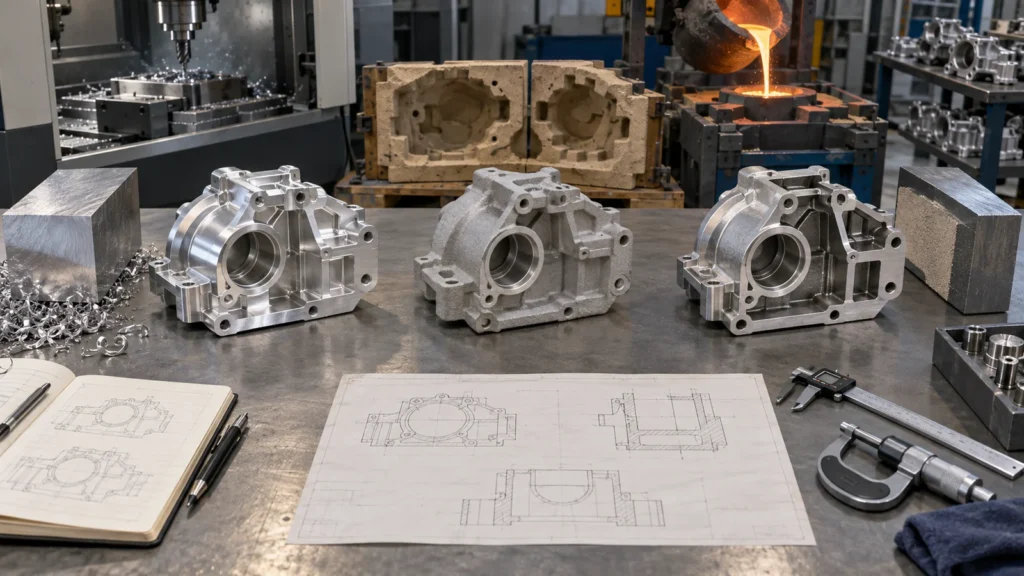
3ルートスコアカード:ビレット、鋳造、またはハイブリッド
サプライヤーがルートを比較するために必要なもの
 3Dモデル、管理図面、リリース別の目標数量、予想製品寿命、合金要件、重要特性、圧力または構造的負荷、表面仕上げ、検査記録、変更見通しを提供すること。各サプライヤーに対し、工具の所有権、金型寿命、メンテナンス、キャビティ、工程スクラップ、機械加工代、二次加工、試験、梱包に関する前提を述べるよう求めること。
信頼できる比較のために、製造設計の変更は許容しつつ、合格の定義は一定に保つこと。これにより、どこが CNC 機械加工の長所と短所 真に重要であり、どこでニアネット鋳造が反復作業を削減できるかが明らかになる。.
鋳造工場、機械加工工場、仕上げ業者、試験提供者が別会社である場合は、責任マトリクスを要求すること。これには、材料証明書、鋳造ロットのトレーサビリティ、受入検査、機械加工スクラップ、漏れ試験の不合格、コーティング欠陥、最終寸法リリース、不適合判定の責任者が明記されるべきである。このマップがなければ、各サプライヤーは自社の仕様を満たしていても、完成したハウジングは依然として不合格となる可能性がある。.
完成品歩留まりは、鋳造歩留まり単独よりも意味がある。鋳造品は、機械加工でシール面やねじ部にポロシティが現れるまで合格に見えることがある。この後発の不良は、すでに輸送、切削、仕上げ、検査を消費している。損失がどのように記録されるか、誰が費用を負担するか、どのような反復証拠が是正措置の引き金となるかを合意すること。.
能力の前提も見直す必要がある。鋳造セルは、二次機械加工ラインが仕上げるよりも速く本体を生産する可能性がある。制約となる工程、段取り替え時間、バッファ在庫、検査スループットをモデル化し、選択したルートが個数コストだけでなく納期も支えられるようにすること。.
最後に、変更管理のタイミングを要求すること。変更されたポート、壁、ボス、ガスケット経路は、金型鋼、流動バランス、エジェクタ配置、機械加工治具、ゲージ、検査プログラムに影響を与える可能性がある。工具リリース前にこの連鎖を理解することは、初回見積単価のわずかな削減を交渉するよりも多くの場合価値がある。.
意思決定に関するFAQ
場合によりますが、多くの機能部品では依然として機械加工されたボア、シール面、ねじ、データム、穴パターンが必要です。答えは鋳造能力とフィーチャーレベルの要件に依存し、一般的なプロセス名には依存しません。.
ビレット試作はダイカスト合金とまったく同じものを使用すべきですか?
必ずしもそうではなく、同等の素材形状が入手できないこともよくあります。試験で証明すべき内容に基づいて試作材料を選定し、特性の違いを文書化したうえで、プロセスに敏感な試験を鋳造サンプルで繰り返してください。.
CNC向けに設計されたハウジングが鋳造を難しくするのはなぜですか?
局所的な肉厚部、抜き勾配の欠如、アクセスできないアンダーカット、急激な肉厚変化、取り出しアクセスの不良、ゲートやオーバーフローの必要性を無視した形状が一般的な障害です。鋳造用の再設計では、機能を守りながら非臨界の体積配分を変更すべきです。.
ハイブリッド部品の最終寸法結果は誰が責任を持ちますか?
供給契約で責任を明確にすべきです。統合されたサプライヤー1社であれば責任が単純になります。鋳造工場と機械加工工場が別々の供給元である場合は、生産前に鋳造代、データム状態、受入検査、処分規則を定義してください。.