
A transição errada cria duas faturas: uma para o ferramental e outra para maquinar características que a peça fundida não consegue garantir de forma fiável. A transição correta divide a peça em geometria tal como fundida e interfaces maquinadas de precisão antes de o molde ser libertado. Este artigo avalia essa fronteira através do custo do ciclo de vida, geometria, risco de porosidade, alocação de tolerâncias e evidência de produção.
A Questão de Transição que os Compradores Devem Colocar
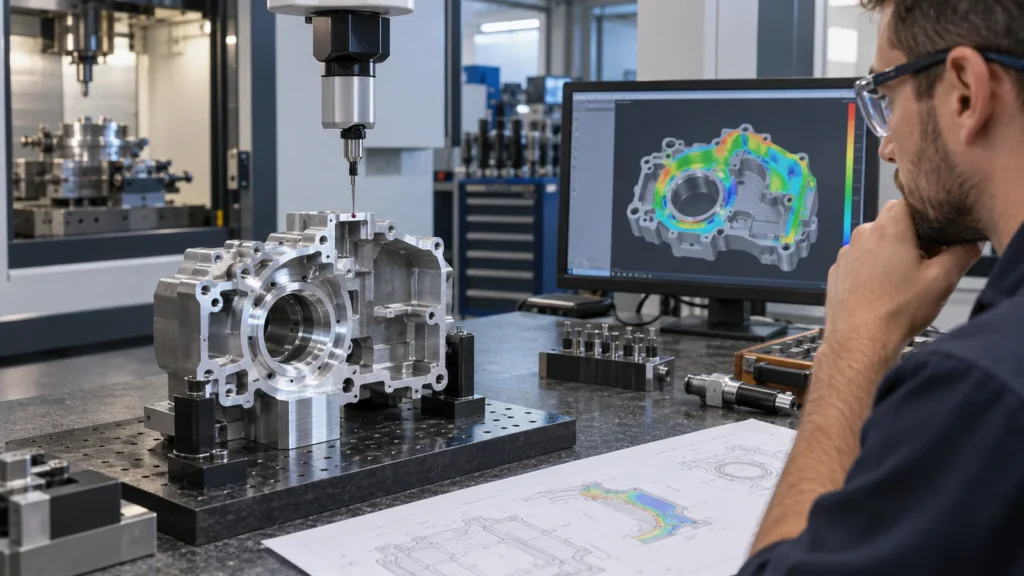 “A partir de que quantidade é que a fundição sob pressão é mais barata?” soa preciso, mas omite as variáveis que determinam a resposta. Um bloco retangular espesso com muitas cavidades críticas pode continuar intensivo em maquinagem mesmo depois de fundido. Uma caixa com nervuras finas, bossas e forma exterior complexa pode beneficiar muito mais de um molde. A questão útil é: quanto da geometria final consegue a peça fundida criar de forma aceitável, e que trabalho resta após a extração?
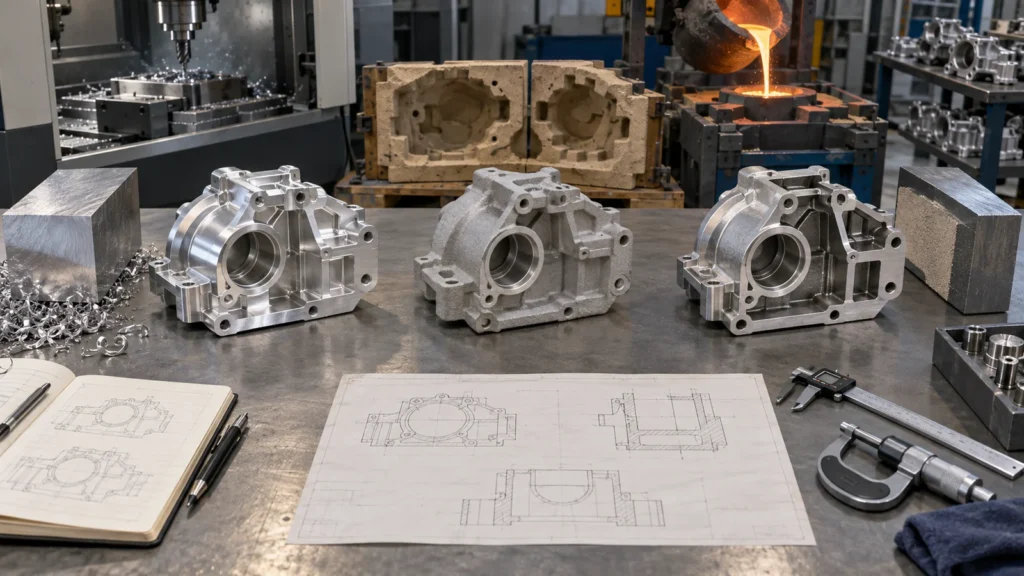
Comece por separar a geometria em três grupos: características que o molde consegue formar e libertar; características que o molde consegue formar mas não consegue garantir até aos requisitos funcionais finais; e características que ainda exigem broca, fresagem, mandrilagem, roscagem ou acabamento. Este mapa revela se o ferramental elimina trabalho recorrente substancial ou apenas acrescenta uma etapa de fundição antes de quase a mesma rota de maquinagem.
Construir um Modelo de Custo do Ciclo de Vida
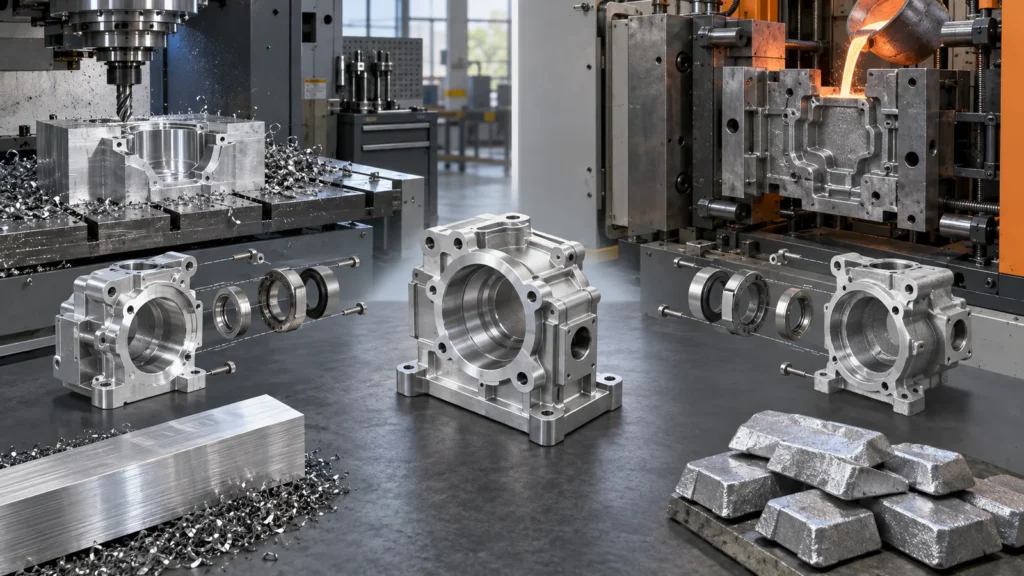 O custo CNC inclui matéria-prima, programação, setups, tempo de corte, ferramentas, inspeção, acabamento e exposição recorrente a refugo. A fundição sob pressão acrescenta projeto e fabricação do molde, testes iniciais, revisões, desenvolvimento de processo, manutenção, refugo de fundição, corte de rebarbas, rebarbação, testes de vazamento ou integridade quando exigidos e usinagem secundária. O frete e o comportamento do estoque também podem mudar, pois lotes econômicos de fundição podem ser maiores que a demanda imediata.
Um cálculo simples de ponto de equilíbrio só é útil depois que os escopos cotados coincidem. Use a quantidade esperada ao longo da vida útil, não uma previsão anual otimista. Inclua a probabilidade e o custo de alterações de engenharia. Se o produto puder mudar antes da amortização do molde, a economia aparente no custo unitário pode desaparecer.
Uma peça fundida exige uma linguagem geométrica diferente
A usinagem de tarugo favorece acesso da ferramenta, fixação rígida da peça, raios de canto práticos e menor número de setups. A fundição sob pressão acrescenta direção de partição, ângulo de saída, consistência de parede, filetes, acesso para extratores, localização de canais de alimentação e massalotes, ações de macho lateral e considerações de fluxo de metal. Um bolsão usinado pode ser profundo e localmente espesso; uma peça fundida pode ter melhor desempenho quando a massa é redistribuída em paredes, nervuras e bossas.
Não envie um modelo CNC maduro para uma fundição e peça uma conversão direta. Primeiro identifique envelopes funcionais, interfaces protegidas, caminhos de carga e regiões que podem ser remodeladas. O fornecedor da fundição pode então reduzir pontos quentes e melhorar a extração sem mover as características que controlam a montagem.
O sobremetal de usinagem faz parte do projeto da peça fundida. As faces críticas precisam de material suficiente para serem limpas apesar da variação da fundição, mas o excesso de sobremetal aumenta o tempo de corte e pode expor porosidade. As almofadas de referência e os elementos de localização devem permitir que o esboço irregular próximo da forma final seja fixado de forma consistente para operações secundárias.
A integridade do material não é um slogan
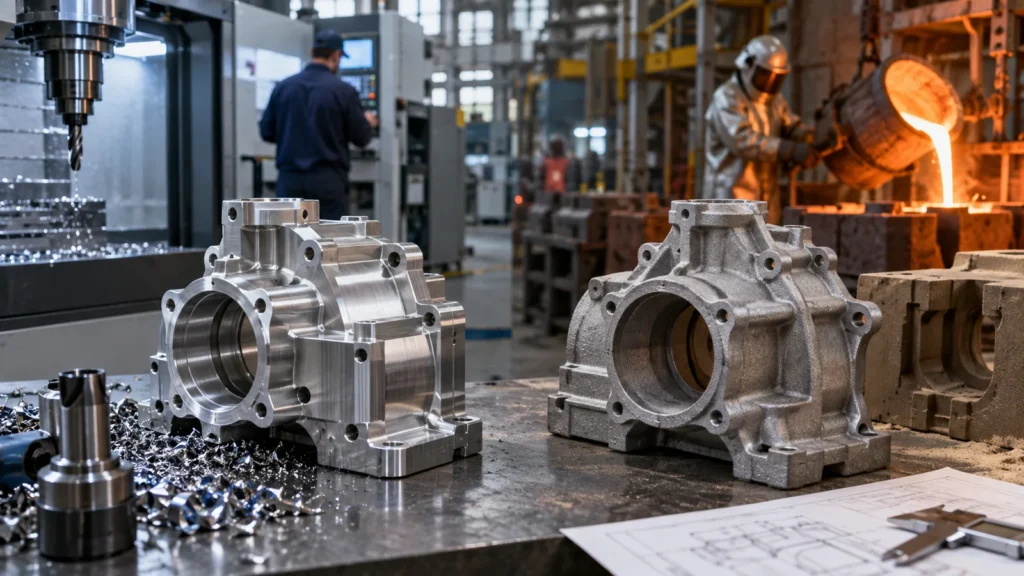 “O bloco maciço é mais resistente” e “as fundições são suficientemente boas” são ambas afirmações incompletas. O desempenho depende da liga, da condição do material, do processo de fundição, da espessura da seção, da porosidade, do tratamento térmico, do carregamento, da fadiga, da função de vedação e do controle de qualidade. Uma liga de fundição pode ser selecionada pela fluidez de enchimento e estabilidade do processo, e não para duplicar uma liga conformada conhecida.
Carcaças estanques à pressão, suportes estruturais, bossas roscadas e paredes de vedação finas exigem uma análise específica para cada aplicação. Se a porosidade puder intersectar uma vedação, um furo ou uma rosca usinados, o risco pertence ao projeto e ao planejamento do processo — não apenas à inspeção final. Os requisitos podem incluir ensaios de estanqueidade, radiografia ou outros exames, política de impregnação, estudos de corte ou critérios de aceitação definidos, dependendo do programa.
As evidências de protótipo devem ser rotuladas com honestidade. Um protótipo em bloco maciço pode validar a geometria e muitas interfaces, mas não comprova o enchimento da fundição, o comportamento da porosidade, a ejeção ou as propriedades do material fundido. Por outro lado, uma fundição inicial não deve ser rejeitada com base no comportamento do bloco maciço, a menos que o requisito de produção realmente exija esse comportamento.
Mapeie a precisão em vez de exigi-la em toda parte
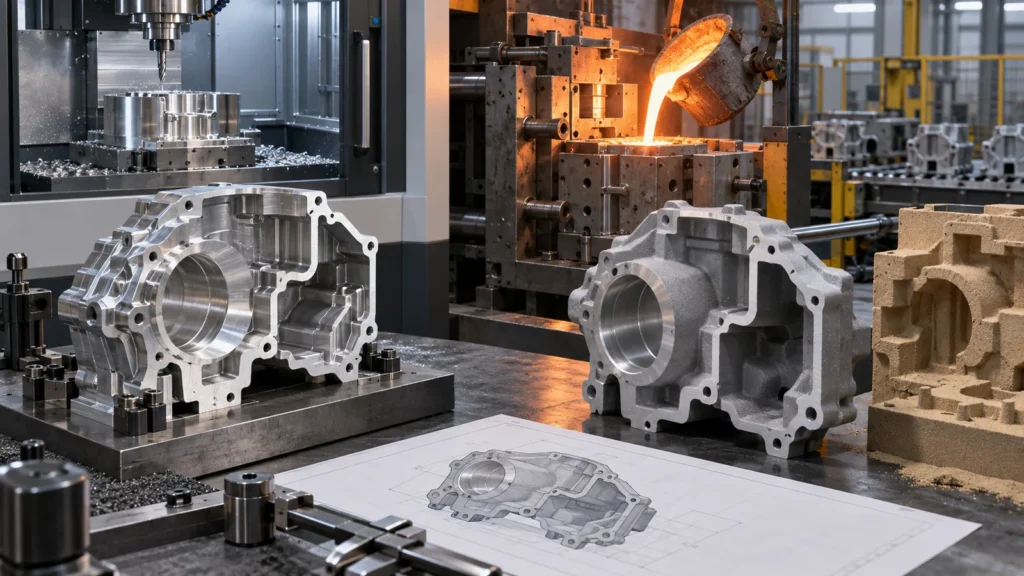 Use um mapa de características com código de cores. Uma cor marca as superfícies aceitáveis como fundidas. Uma segunda marca as características fundidas que necessitam de controle amplo de posição ou de envelope. Uma terceira marca as interfaces que devem ser usinadas: furos de rolamento, superfícies de vedação, faces de referência, portas roscadas, assentos de conectores ou padrões de furos de precisão. Isso evita a usinagem desnecessária de áreas cosméticas e tolerâncias irrealistas em superfícies fundidas livres.
O desenho deve distinguir as condições de pré-usinagem e final. As referências de datum devem suportar tanto a inspeção da fundição quanto a preparação da usinagem. Se uma face usinada remover o datum original da fundição, a sequência de inspeção precisa de outra referência estável. O tratamento de superfície e a mascaramento também devem ser incluídos, pois podem alterar os ajustes, a condutividade, a vedação e as zonas cosméticas.
Para interfaces usinadas, os princípios em planejamento de tolerância de usinagem CNC ainda se aplicam. A diferença é que a fixação da peça e o sobremetal começam com uma fundição variável, em vez de uma barra ou chapa uniforme.
Do protótipo em bloco maciço à produção fundida sem perder a intenção
Esta transferência é um projeto, não uma nota de pedido de compra. A estrutura mais ampla de prototipagem e produção CNC ajuda a preservar evidências de revisão, teste e inspeção enquanto a rota principal de conformação muda.
Scorecard de Três Rotas: Bloco, Fundição ou Híbrido
O que os fornecedores precisam para comparar rotas
 Forneça o modelo 3D, o desenho controlado, os volumes-alvo por liberação, a vida útil esperada do produto, os requisitos de liga, as características críticas, a função de pressão ou estrutural, o acabamento superficial, os registros de inspeção e a perspectiva de mudanças. Peça a cada fornecedor que declare suas premissas sobre propriedade do ferramental, vida útil do molde, manutenção, cavidades, refugo de processo, sobremetal de usinagem, operações secundárias, testes e embalagem.
Para uma comparação confiável, mantenha constante a definição de aceitação enquanto permite que o projeto de fabricação mude. Isso revela onde os vantagens e desvantagens da usinagem CNC realmente importam e onde uma fundição de forma próxima ao final pode eliminar trabalho recorrente.
Exija uma matriz de responsabilidades quando a fundição, a usinagem, o acabamento e o provedor de testes forem empresas diferentes. Ela deve identificar o responsável pelos certificados de material, pela rastreabilidade do lote de fundição, pela aceitação na recepção, pelo refugo de usinagem, pelas falhas no teste de estanqueidade, pelos defeitos de revestimento, pela liberação dimensional final e pelas decisões sobre não conformidades. Sem esse mapa, cada fornecedor pode atender à sua especificação local enquanto a carcaça concluída ainda falha.
O rendimento de peças acabadas é mais significativo do que o rendimento da fundição isoladamente. Uma peça fundida pode parecer aceitável até que a usinagem revele um poro em uma face de vedação ou rosca. Essa falha tardia já consumiu transporte, corte, acabamento e inspeção. Acorde como a perda é registrada, quem paga por ela e quais evidências recorrentes acionam a ação corretiva.
As premissas de capacidade também precisam ser revisadas. A célula de fundição pode produzir corpos mais rápido do que a linha de usinagem secundária consegue acabá-los. Modele a operação restritiva, o tempo de troca, o estoque intermediário e a capacidade de inspeção para que a rota escolhida sustente a entrega, bem como o custo por peça.
Por fim, solicite o cronograma de controle de mudanças. Uma alteração na porta, parede, chefe ou caminho da junta pode afetar o aço do molde, o equilíbrio de fluxo, o layout dos extratores, os dispositivos de usinagem, os calibres e os programas de inspeção. Entender essa cadeia antes da liberação do ferramental costuma ser mais valioso do que negociar uma pequena redução no preço unitário cotado inicialmente.
Perguntas frequentes sobre a decisão
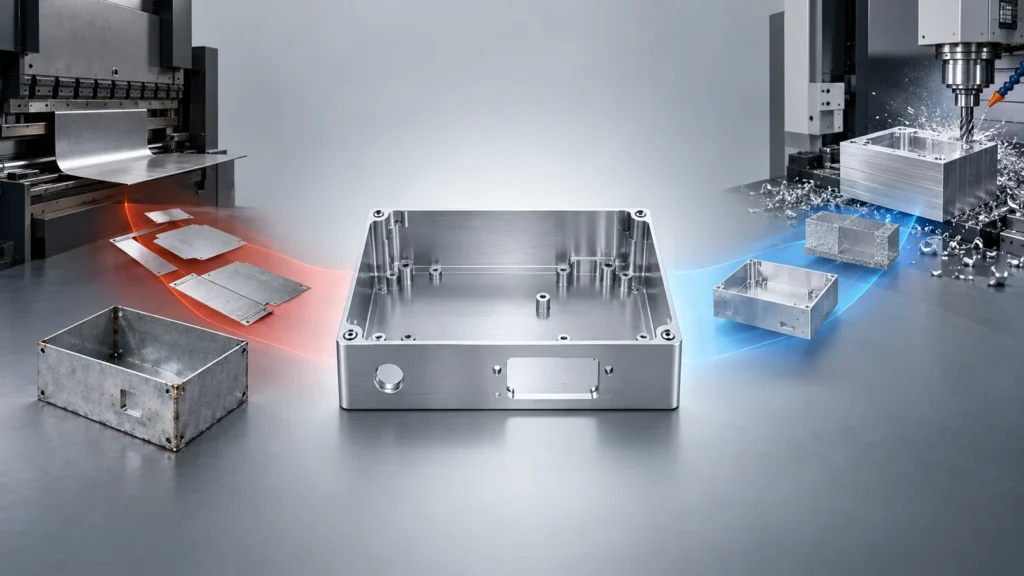
Às vezes, mas muitos componentes funcionais ainda precisam de furos usinados, faces de vedação, roscas, datums ou padrões de furos. A resposta depende da capacidade de fundição e dos requisitos no nível da característica, não do nome genérico do processo.
Um protótipo de bloco deve usar exatamente a liga de fundição sob pressão?
Não necessariamente, e muitas vezes a forma de estoque equivalente não está disponível. Selecione um material de protótipo com base no que o teste precisa comprovar, depois documente as diferenças de propriedades e repita os testes sensíveis ao processo em amostras fundidas.
O que torna uma carcaça projetada em CNC difícil de fundir?
Massas espessas locais, ausência de ângulo de saída, reentrâncias inacessíveis, transições bruscas de parede, acesso deficiente para extração e geometria que ignora as necessidades de canais de alimentação e de sobrefluxo são obstáculos comuns. Um redesenho da peça fundida deve preservar a função enquanto altera a distribuição de volume não crítica.
Quem é responsável pelo resultado dimensional final em uma peça híbrida?
O contrato de fornecimento deve tornar a responsabilidade explícita. Um fornecedor integrado simplifica a responsabilização; com fontes separadas de fundição e de usinagem, defina a sobremetal de fundição, a condição de datum, a aceitação na recepção e as regras de disposição antes da produção.