
Una transizione sbagliata genera due conti: uno per l'attrezzatura e un altro per la lavorazione di caratteristiche che la fusione non riesce a mantenere in modo affidabile. La transizione giusta suddivide il pezzo in geometria grezza di fusione e interfacce lavorate di precisione prima del rilascio dello stampo. Questo articolo valuta tale confine attraverso il costo del ciclo di vita, la geometria, il rischio di porosità, l'allocazione delle tolleranze e le evidenze produttive.
La domanda sulla transizione che gli acquirenti dovrebbero porsi
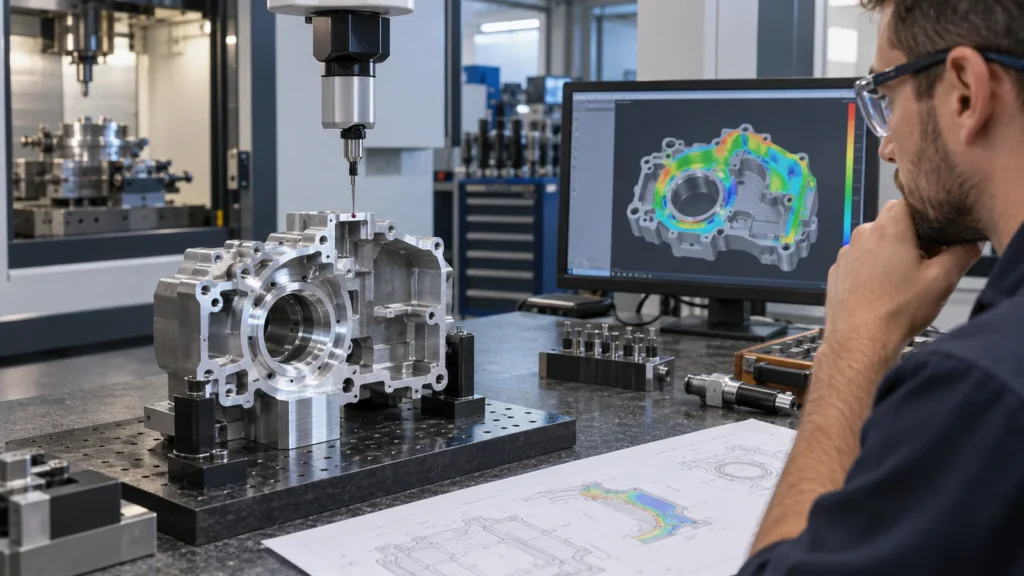 “A quale quantità la pressofusione costa meno?” suona preciso ma omette le variabili che determinano la risposta. Un blocco rettangolare spesso con molte tasche critiche può rimanere ad alta intensità di lavorazione anche dopo la fusione. Un alloggiamento sottile con nervature, boss e forma esterna complessa può trarre molto più vantaggio da uno stampo. La domanda utile è: quanta parte della geometria finale può creare la fusione in modo accettabile, e quale lavoro rimane dopo l'estrazione?
Iniziare separando la geometria in tre gruppi: caratteristiche che lo stampo può formare ed estrarre; caratteristiche che lo stampo può formare ma non può mantenere entro i requisiti funzionali finali; e caratteristiche che richiedono ancora foratura, fresatura, alesatura, maschiatura o finitura. Questa mappa rivela se l'attrezzatura elimina una sostanziale lavorazione ricorrente o si limita ad aggiungere una fase di fusione prima di un percorso di lavorazione quasi identico.
Costruire un modello di costo del ciclo di vita
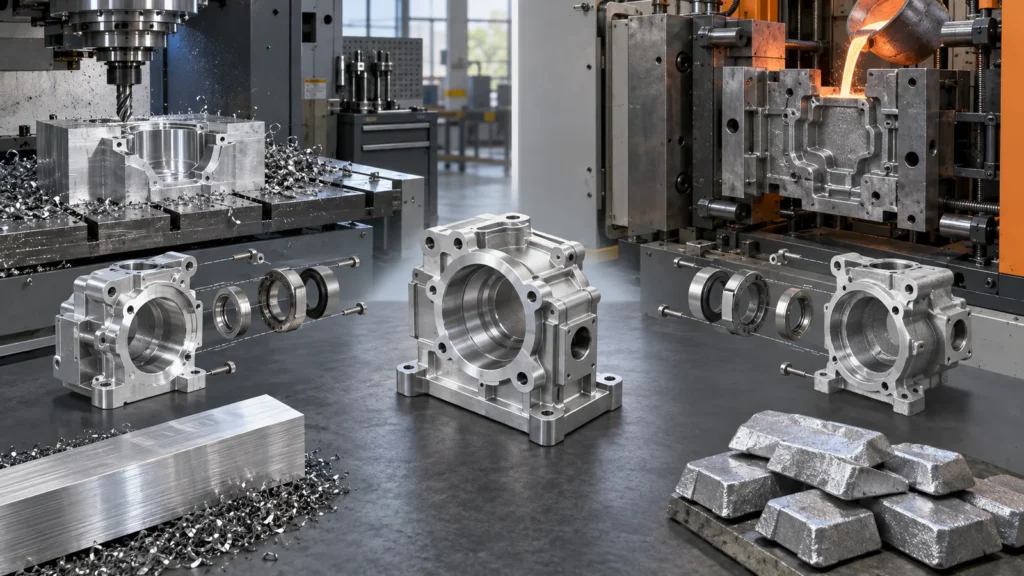 Il costo CNC include materiale grezzo, programmazione, setup, tempo di taglio, utensili, ispezione, finitura e l'esposizione ricorrente agli scarti. La pressofusione aggiunge progettazione e realizzazione dello stampo, prove di avvio, revisioni, sviluppo del processo, manutenzione, scarti di fusione, tranciatura, sbavatura, prove di tenuta o di integrità ove richiesto e lavorazione meccanica secondaria. Anche il comportamento del trasporto e delle scorte può cambiare, poiché i lotti di fusione economicamente convenienti possono essere più grandi della domanda immediata.
Un semplice calcolo del punto di pareggio è utile solo dopo che gli ambiti quotati coincidono. Utilizzare la quantità prevista nell'intero ciclo di vita, non una previsione annuale ottimistica. Includere la probabilità e il costo delle modifiche ingegneristiche. Se il prodotto può cambiare prima dell'ammortamento dello stampo, il risparmio apparente sul costo unitario può svanire.
Una fusione richiede un linguaggio geometrico diverso
La lavorazione da billet premia l'accesso utensile, il fissaggio rigido del pezzo, i raggi d'angolo pratici e un numero ridotto di setup. La pressofusione aggiunge direzione di sformo, spoglia, uniformità delle pareti, raccordi, accesso agli espulsori, posizioni di attacco e materozze, azioni a slitta e considerazioni sul flusso del metallo. Una tasca lavorata può essere profonda e localmente spessa; una fusione può comportarsi meglio quando la massa viene ridistribuita in pareti, nervature e bossaggi.
Non inviare un modello CNC maturo a una fonderia chiedendo una conversione diretta. Per prima cosa individua gli inviluppi funzionali, le interfacce protette, i percorsi di carico e le regioni che possono essere rimodellate. Il fornitore della fusione può quindi ridurre i punti caldi e migliorare l'estrazione senza spostare le funzionalità che controllano l'assemblaggio.
Il sovrametallo di lavorazione fa parte del progetto della fusione. Le facce critiche necessitano di materiale sufficiente per la pulizia nonostante la variabilità della fusione, ma un sovrametallo eccessivo aumenta il tempo di taglio e può esporre porosità. I cuscinetti di riferimento e le funzionalità di posizionamento devono consentire di trattenere in modo coerente il grezzo irregolare near-net per le operazioni secondarie.
L'integrità del materiale non è uno slogan
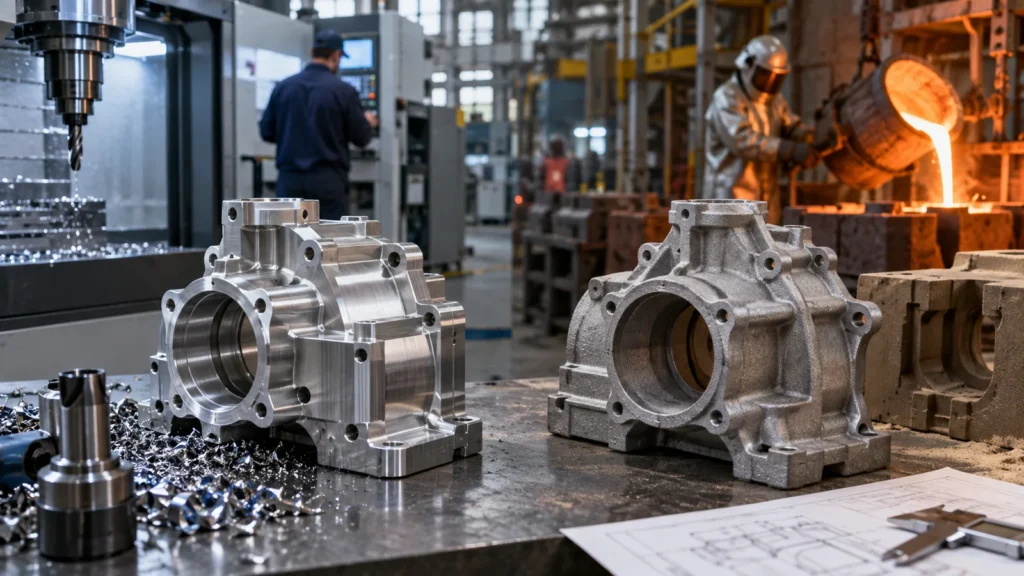 “Il billet è più resistente” e “le fusioni sono sufficientemente buone” sono entrambe affermazioni incomplete. Le prestazioni dipendono da lega, condizione del materiale, processo di fusione, spessore delle sezioni, porosità, trattamento termico, carico, fatica, compito di tenuta e controllo qualità. Una lega per fusione può essere scelta per la colabilità e la stabilità del processo anziché per duplicare una lega wrought familiare.
Alloggiamenti a tenuta di pressione, supporti strutturali, bossaggi filettati e pareti di tenuta sottili richiedono una revisione specifica per l'applicazione. Se la porosità potesse intersecare una tenuta, un foro o una filettatura lavorati, il rischio appartiene alla progettazione e alla pianificazione del processo, non solo all'ispezione finale. I requisiti possono includere prove di tenuta, raggi X o altri esami, politica di impregnazione, studi su sezioni, o criteri di accettazione definiti, a seconda del programma.
Le evidenze dei prototipi devono essere etichettate onestamente. Un prototipo in billet può validare la geometria e molte interfacce, ma non dimostra il riempimento della fusione, il comportamento della porosità, l'espulsione o le proprietà del materiale fuso. Al contrario, una fusione iniziale non dovrebbe essere scartata in base al comportamento del billet, a meno che il requisito di produzione richieda effettivamente quel comportamento.
Mappare la precisione invece di pretenderla ovunque
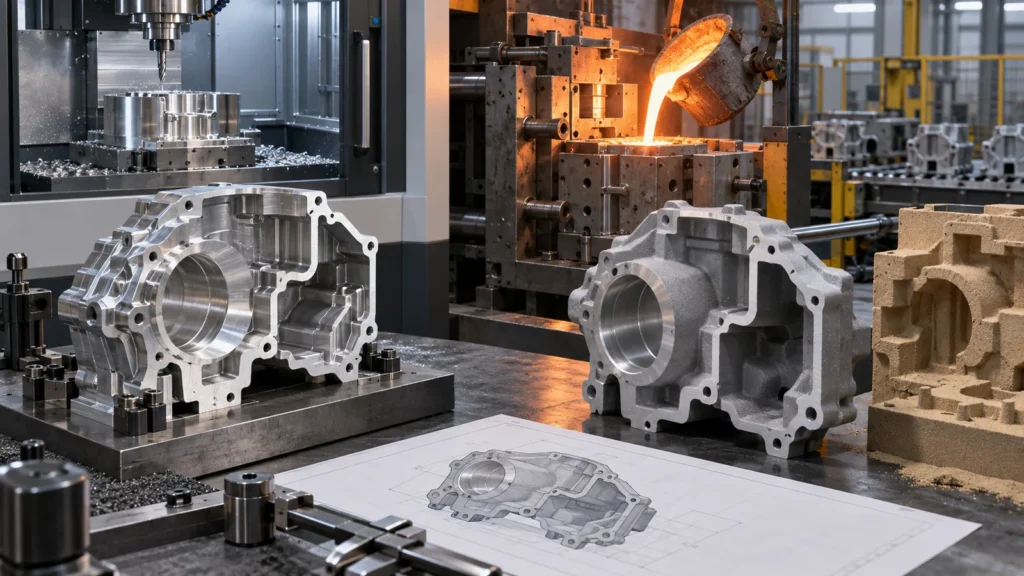 Usa una mappa delle funzionalità codificata a colori. Un colore contrassegna le superfici accettabili come fuse. Un secondo contrassegna le funzionalità fuse che necessitano di un ampio controllo posizionale o di inviluppo. Un terzo contrassegna le interfacce che devono essere lavorate: alesaggi per cuscinetti, superfici di tenuta, facce di riferimento, porte filettate, sedi per connettori o schemi di fori di precisione. Ciò evita la lavorazione non necessaria delle aree estetiche e tolleranze irrealistiche sulle superfici fuse libere.
Il disegno deve distinguere le condizioni di pre-lavorazione e finali. I riferimenti ai datum devono supportare sia l'ispezione della fusione sia il setup di lavorazione. Se una faccia lavorata rimuove il datum originale della fusione, la sequenza di ispezione necessita di un altro riferimento stabile. Anche il trattamento superficiale e la mascheratura devono essere inclusi, poiché possono modificare accoppiamenti, conduttività, tenuta e zone estetiche.
Per le interfacce lavorate, si applicano i principi della pianificazione delle tolleranze di lavorazione CNC La differenza è che il fissaggio del pezzo e il sovrametallo partono da una fusione variabile anziché da barra o piastra uniforme.
Dal prototipo in billet alla produzione fusa senza perdere l'intento
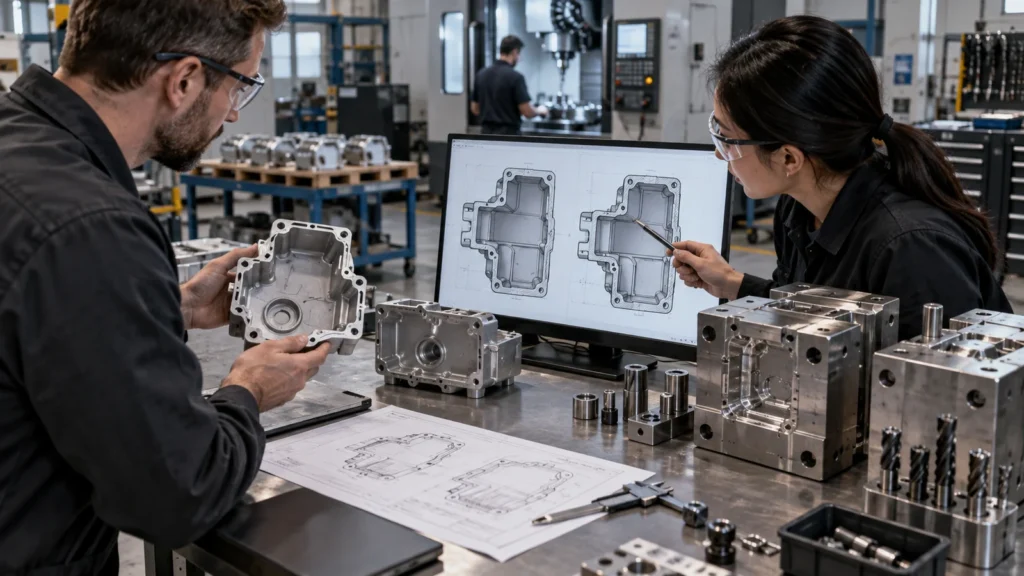
Questo passaggio è un progetto, non una nota di ordine di acquisto. Il quadro più ampio Prototipazione e produzione CNC aiuta a preservare le evidenze di revisione, test e ispezione mentre il percorso di formatura primario cambia.
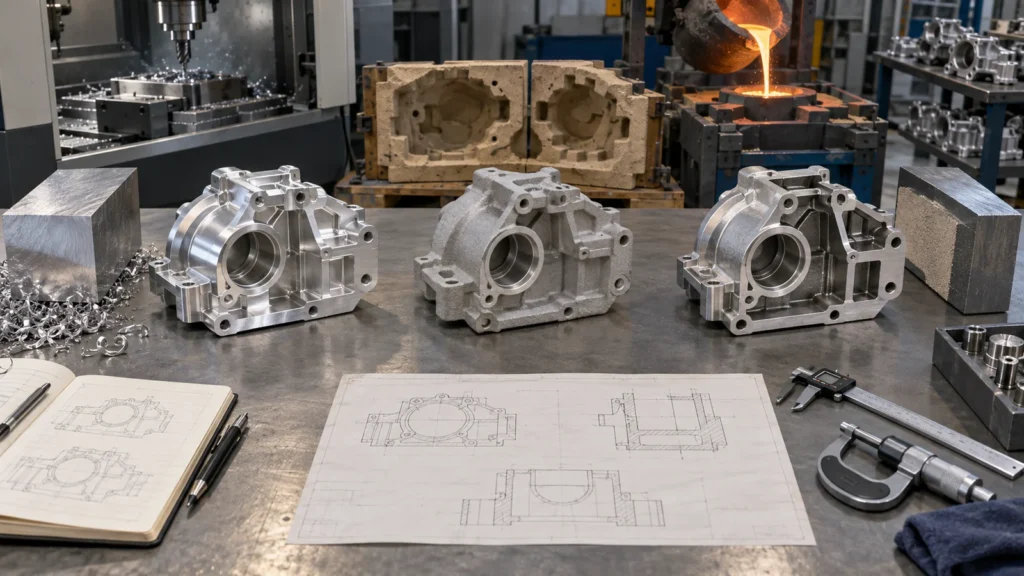
Scorecard a tre percorsi: billet, fusione o ibrido
Cosa serve ai fornitori per confrontare le rotte
 Fornire il modello 3D, il disegno controllato, i volumi target per rilascio, la vita prevista del prodotto, i requisiti della lega, le caratteristiche critiche, il servizio in pressione o strutturale, la finitura superficiale, i registri di ispezione e le prospettive di modifica. Chiedere a ciascun fornitore di dichiarare le ipotesi su proprietà dell'attrezzatura, vita dello stampo, manutenzione, impronte, scarto di processo, sovrametallo di lavorazione, operazioni secondarie, collaudo e imballaggio.
Per un confronto affidabile, mantenere costante la definizione di accettazione consentendo al contempo che il design di fabbricazione cambi. Questo rivela dove i vantaggi e svantaggi della lavorazione CNC conta davvero e dove una fusione near-net può eliminare il lavoro ricorrente.
Richiedere una matrice delle responsabilità quando la fonderia, l'officina meccanica, il finitore e il fornitore dei test sono aziende diverse. Deve identificare il proprietario dei certificati dei materiali, della tracciabilità dei lotti di fusione, dell'accettazione in ingresso, dello scarto di lavorazione, dei fallimenti dei test di tenuta, dei difetti di rivestimento, del rilascio dimensionale finale e delle decisioni sulle non conformità. Senza questa mappa, ciascun fornitore può rispettare la propria specifica locale mentre l'alloggiamento completato continua a fallire.
La resa del pezzo finito è più significativa della sola resa di fusione. Una fusione può sembrare accettabile finché la lavorazione non apre un poro su una faccia di tenuta o su una filettatura. Quel fallimento tardivo ha già consumato trasporto, taglio, finitura e ispezione. Concordare come viene registrata la perdita, chi la paga e quali prove ricorrenti attivano l'azione correttiva.
Anche le ipotesi di capacità devono essere riesaminate. La cella di fusione può produrre corpi più velocemente di quanto la linea di lavorazione secondaria possa finirli. Modellare l'operazione vincolata, il tempo di cambio, l'inventario tampone e la capacità di ispezione in modo che la rotta scelta supporti la consegna oltre al costo unitario.
Infine, richiedere le tempistiche del controllo delle modifiche. Una porta, una parete, un boss o un percorso della guarnizione modificati possono influire sull'acciaio dello stampo, sull'equilibrio del flusso, sul layout degli espulsori, sulle attrezzature di lavorazione, sui calibri e sui programmi di ispezione. Comprendere quella catena prima del rilascio dell'attrezzatura è spesso più prezioso che negoziare una piccola riduzione del prezzo unitario inizialmente quotato.
Domande frequenti sulla decisione
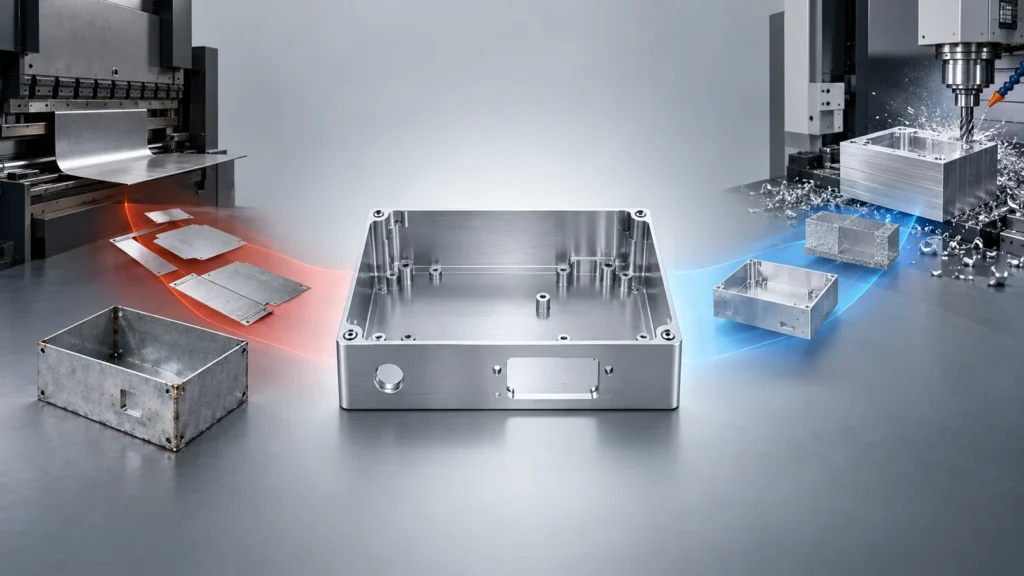
A volte, ma molti componenti funzionali necessitano comunque di alesature lavorate, facce di tenuta, filettature, datum o schemi di fori. La risposta dipende dalla capacità di fusione e dai requisiti a livello di caratteristica, non dal nome generico del processo.
Un prototipo da barra deve utilizzare esattamente la lega per pressofusione?
Non necessariamente, e spesso la forma equivalente in stock non è disponibile. Selezionare un materiale per il prototipo in base a ciò che il test deve dimostrare, quindi documentare le differenze di proprietà e ripetere i test sensibili al processo su campioni fusi.
Cosa rende difficile da fondere un alloggiamento progettato per CNC?
Masse spesse locali, mancanza di sformo, sottosquadri inaccessibili, transizioni di parete brusche, scarso accesso all'estrazione e geometria che ignora le esigenze di canale di colata e troppo pieno sono ostacoli comuni. Una riprogettazione della fusione dovrebbe tutelare la funzione modificando la distribuzione dei volumi non critici.
Chi è responsabile del risultato dimensionale finale su un componente ibrido?
L'accordo di fornitura dovrebbe rendere esplicita la responsabilità. Un unico fornitore integrato semplifica la responsabilità; con fonti separate di fonderia e officina meccanica, definire il sovrametallo di fusione, la condizione dei datum, l'accettazione in ingresso e le regole di disposizione prima della produzione.