
يخلق الانتقال الخاطئ فاتورتين: واحدة للأدوات وأخرى لتشغيل الميزات التي لا يستطيع المصبوب حملها بشكل موثوق. يقسّم الانتقال الصحيح الجزء إلى هندسة كما تُصبّ وأسطح تلامس مُشغَّلة بدقة قبل إطلاق القالب. تقيّم هذه المقالة ذلك الحد عبر تكلفة دورة الحياة، والهندسة، ومخاطر المسامية، وتوزيع التفاوتات، والأدلة الإنتاجية.
سؤال الانتقال الذي ينبغي للمشترين طرحه
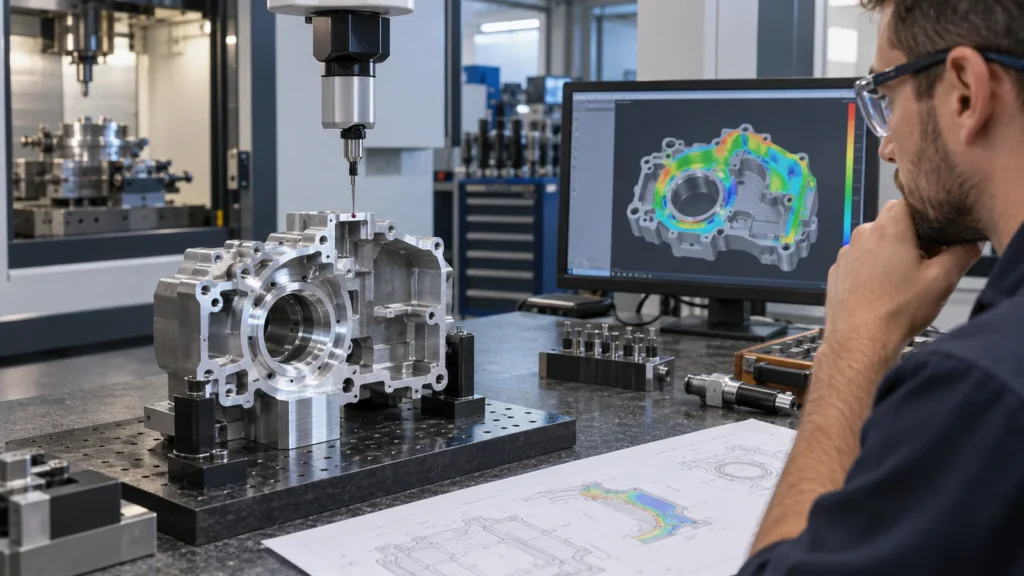 “يبدو سؤال ”عند أي كمية تصبح القولبة بالصب أرخص؟» دقيقًا لكنه يحذف المتغيرات التي تحدد الإجابة. قد تظل كتلة مستطيلة سميكة بها العديد من التجاويف الحرجة كثيفة التشغيل الآلي حتى بعد الصب. وقد يستفيد غلاف رفيع مضلّع بنتوءات وشكل خارجي معقد أكثر بكثير من القالب. السؤال المفيد هو: كم من الهندسة النهائية يستطيع المصبوب إنشاؤه بشكل مقبول، وما العمل المتبقي بعد الإخراج؟
ابدأ بتقسيم الهندسة إلى ثلاث مجموعات: الميزات التي يستطيع القالب تشكيلها وإخراجها؛ والميزات التي يستطيع القالب تشكيلها لكنه لا يستطيع حملها وفق المتطلبات الوظيفية النهائية؛ والميزات التي لا تزال تتطلب الحفر أو التفريز أو التوسيع أو اللولبة أو التشطيب. يكشف هذا التخطيط ما إذا كانت الأدوات تزيل عملًا متكررًا كبيرًا أم تضيف مجرد خطوة صب قبل مسار تشغيل آلي مماثل تقريبًا.
بناء نموذج تكلفة دورة الحياة
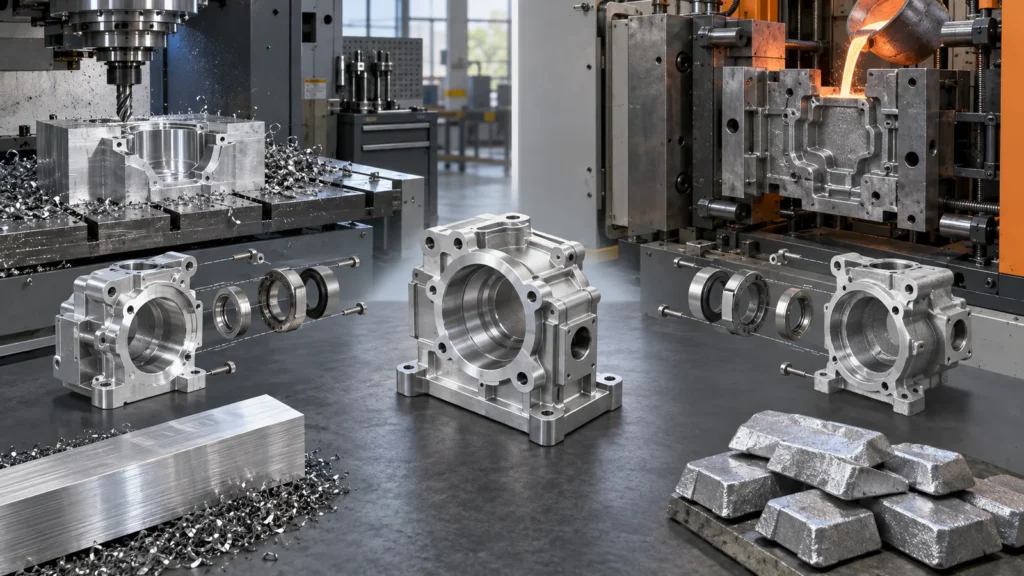 تشمل تكلفة التصنيع باستخدام الحاسب الآلي (CNC) المواد الخام، والبرمجة، وعمليات الإعداد، وزمن القطع، والأدوات، والفحص، والتشطيب، والتعرض المتكرر للخردة. أما السباكة بالقالب فتشمل إضافةً إلى ذلك تصميم القالب وتصنيعه، والتشغيلات التجريبية، والمراجعات، وتطوير العمليات، والصيانة، وخردة السباكة، والتشذيب، وإزالة الحواف، واختبار التسرب أو السلامة حيثما لزم، والتصنيع الآلي الثانوي. وقد يتغير أيضًا سلوك الشحن والمخزون لأن دفعات السباكة الاقتصادية قد تكون أكبر من الطلب الفوري.
لا يكون حساب نقطة التعادل البسيط مفيدًا إلا بعد تطابق النطاقات المسعّرة. استخدم الكمية المتوقعة على مدى دورة الحياة، وليس توقعًا سنويًا متفائلًا. أدرج احتمال التغييرات الهندسية وتكلفتها. وإذا كان المنتج قد يتغير قبل استهلاك تكلفة القالب، فقد يختفي الوفر الظاهر في تكلفة الوحدة.
تحتاج المسبوكة إلى لغة هندسية مختلفة
تكافئ تشغيل الكتلة المعدنية الوصول إلى الأدوات، وتثبيت قطعة العمل بصلابة، وأنصاف أقطار الزوايا العملية، وتقليل عدد عمليات الإعداد. تضيف السباكة بالقالب اتجاه الفصل، والانحدار، واتساق الجدار، والحواف المستديرة، والوصول إلى القاذف، ومواقع البوابة والفيض، وحركات المنزلق، واعتبارات تدفق المعدن. يمكن أن تكون الجيب المُشغَّل عميقًا وسميكًا موضعيًا؛ وقد تؤدي المسبوكة أداءً أفضل عندما تُعاد توزيع الكتلة في الجدران والأضلاع والنتوءات.
لا ترسل نموذج CNC ناضجًا إلى المسبك وتطلب تحويلًا مباشرًا. حدّد أولًا الأغلفة الوظيفية، والواجهات المحمية، ومسارات الأحمال، والمناطق التي قد يُعاد تشكيلها. يمكن لمورّد المسبوكات بعد ذلك تقليل النقاط الساخنة وتحسين الإخراج دون تحريك الميزات التي تتحكم في التجميع.
تُعدّ مساحة التشغيل جزءًا من تصميم المسبوكة. تحتاج الأوجه الحرجة إلى مادة كافية للتنظيف رغم تباين الصب، لكن المساحة الزائدة تضيف وقت قطع وقد تكشف المسامية. يجب أن تسمح منصات المرجع وميزات التموضع بتثبيت القطعة الخام شبه النهائية غير المنتظمة باستمرار للعمليات الثانوية.
سلامة المادة ليست شعارًا
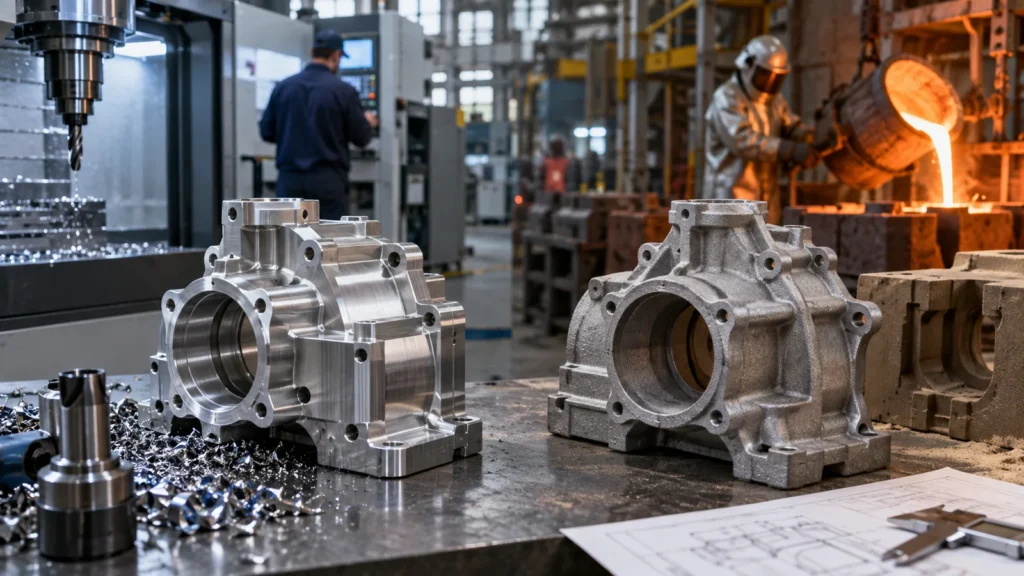 “إن عبارتي ”الكتلة المعدنية أقوى“ و”المسبوكات جيدة بما يكفي" كلتاهما غير مكتملتين. يعتمد الأداء على السبيكة، وحالة المادة الخام، وعملية الصب، وسماكة المقطع، والمسامية، والمعالجة الحرارية، والتحميل، والإجهاد، وواجب الإحكام، ومراقبة الجودة. قد تُختار سبيكة الصب من أجل قابلية الملء واستقرار العملية بدلًا من تكرار سبيكة مطروقة مألوفة.
تحتاج الأغلفة المحكمة ضد الضغط، والحوامل الإنشائية، والنتوءات الملولبة، وجدران الإحكام الرقيقة إلى مراجعة خاصة بالتطبيق. إذا كان من الممكن أن تتقاطع المسامية مع مانع تسرب مُشغَّل أو تجويف أو سنّ لولبي، فإن الخطر ينتمي إلى التصميم وتخطيط العملية - وليس فقط إلى الفحص النهائي. قد تشمل المتطلبات اختبار التسرب، أو التصوير بالأشعة السينية أو فحصًا آخر، أو سياسة التشريب، أو دراسات القطع، أو معايير قبول محددة، حسب البرنامج.
يجب وصف أدلة النموذج الأولي بصدق. يمكن لنموذج الكتلة المعدنية التحقق من الهندسة والعديد من الواجهات، لكنه لا يثبت ملء الصب أو سلوك المسامية أو القذف أو خصائص مادة الصب. وبالمقابل، لا ينبغي رفض مسبوكة مبكرة مقابل سلوك الكتلة المعدنية إلا إذا كان متطلب الإنتاج يطالب فعليًا بذلك السلوك.
ارسم خريطة الدقة بدلًا من المطالبة بها في كل مكان
 استخدم خريطة ميزات مرمّزة بالألوان. يحدد لون واحد الأسطح المقبولة كما هي مصبوبة. ويحدد لون ثانٍ ميزات الصب التي تحتاج إلى تحكم واسع في الموضع أو الغلاف. ويحدد لون ثالث الواجهات التي يجب تشغيلها: تجاويف المحامل، وأسطح الإحكام، وأوجه المرجع، والمنافذ الملولبة، ومقاعد الموصلات، أو أنماط الثقوب الدقيقة. يمنع ذلك التشغيل غير الضروري للمناطق التجميلية والتفاوت غير الواقعي على أسطح الصب الحرة.
يجب أن يميّز الرسم بين حالتي ما قبل التشغيل والحالة النهائية. يجب أن تدعم مراجع البيانات كلاً من فحص الصب وإعداد التشغيل. إذا أزال وجه مُشغَّل مرجع الصب الأصلي، فإن تسلسل الفحص يحتاج إلى مرجع مستقر آخر. يجب أيضًا تضمين المعالجة السطحية والتغطية لأنهما قد يغيّران التوافقات والتوصيلية والإحكام والمناطق التجميلية.
بالنسبة للواجهات المُشغَّلة، تنطبق مبادئ تخطيط تفاوت التشغيل CNC لا تزال سارية. الفرق هو أن تثبيت قطعة العمل ومساحة المادة الخام يبدآن من مسبوكة متغيرة بدلًا من قضيب أو لوح موحّد.
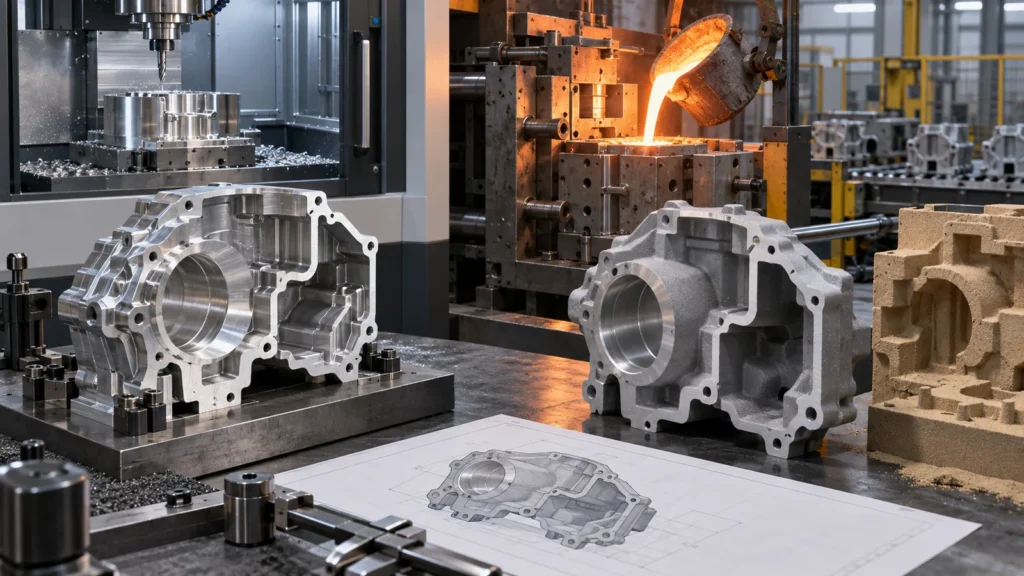
من نموذج الكتلة المعدنية إلى إنتاج الصب دون فقدان القصد
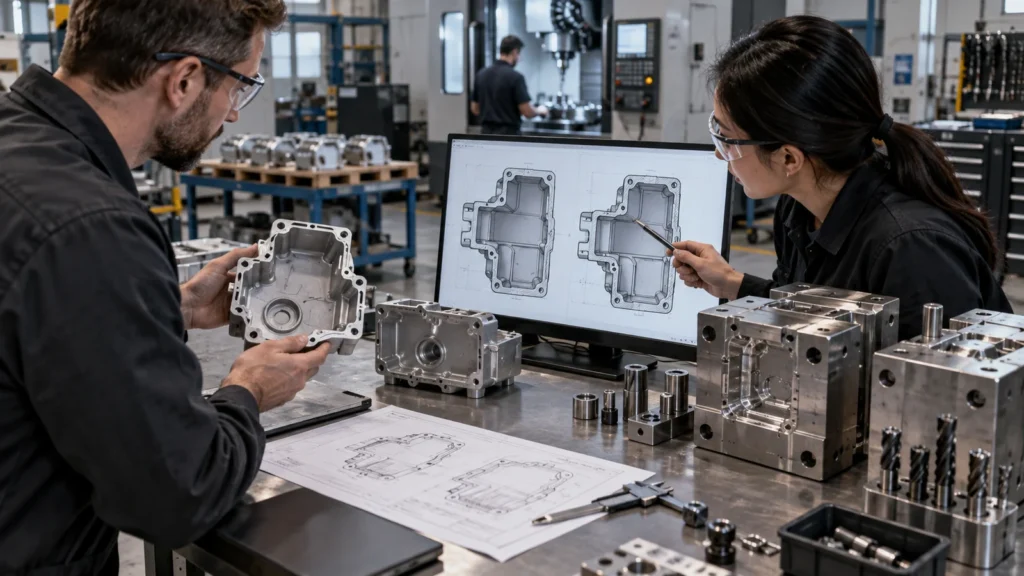
هذا التسليم مشروع وليس ملاحظة أمر شراء. الإطار الأوسع النماذج الأولية والإنتاج بالتشغيل الآلي يساعد في الحفاظ على أدلة المراجعة والاختبار والفحص بينما يتغير مسار التشكيل الأساسي.
بطاقة تقييم المسارات الثلاثة: المسبوكة، الصب، أو الهجين
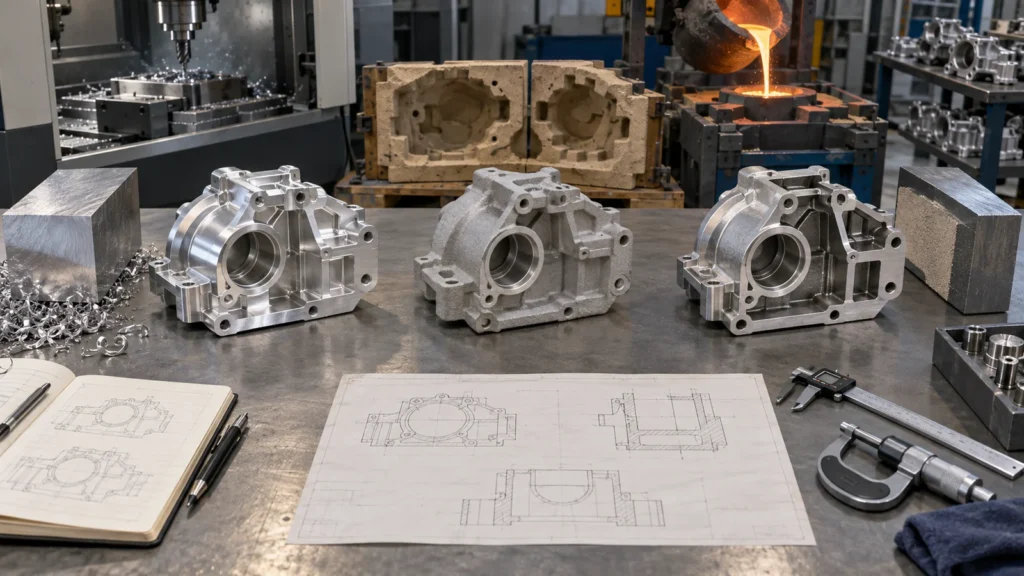
ما يحتاج الموردون لمقارنته بين المسارات
 قدّم نموذج ثلاثي الأبعاد، ورسمًا محكومًا، والأحجام المستهدفة حسب الإصدار، وعمر المنتج المتوقع، ومتطلبات السبيكة، والخصائص الحرجة، وواجب الضغط أو الحمل الإنشائي، وتشطيب السطح، وسجلات الفحص، وتوقعات التغيير. اطلب من كل مورد ذكر افتراضاته بشأن ملكية الأدوات، وعمر القالب، والصيانة، والتجاويف، وهدر العملية، وسماح التشغيل الآلي، والعمليات الثانوية، والاختبار، والتغليف.
للمقارنة الموثوقة، أبقِ تعريف القبول ثابتًا مع السماح بتغيير تصميم التصنيع. فهذا يكشف أين مزايا وعيوب التصنيع الآلي CNC تكون ذات أهمية حقيقية وأين يمكن لصب شبه نهائي أن يزيل العمل المتكرر.
اطلب مصفوفة مسؤوليات عندما تكون المسبك وورشة التشغيل الآلي وجهة التشطيب ومزود الاختبار شركات مختلفة. ينبغي أن تحدد مالك شهادات المواد، وتتبع دفعات الصب، والقبول الوارد، وهدر التشغيل الآلي، وإخفاقات اختبار التسرب، وعيوب الطلاء، والإفراج الأبعادي النهائي، وقرارات عدم المطابقة. بدون هذه الخريطة، يمكن لكل مورد أن يستوفي مواصفاته المحلية بينما يظل المبيت المكتمل فاشلًا.
عائد الجزء النهائي أكثر دلالة من عائد الصب وحده. قد يبدو الصب مقبولًا حتى يكشف التشغيل الآلي مسامية عند سطح مانع للتسرب أو سن لولبي. وقد استهلك ذلك الفشل المتأخر بالفعل النقل والقطع والتشطيب والفحص. اتفقوا على كيفية تسجيل الخسارة، ومن يدفع مقابلها، وما الأدلة المتكررة التي تستدعي الإجراء التصحيحي.
تحتاج افتراضات السعة أيضًا إلى مراجعة. قد تنتج خلية الصب الأجسام أسرع مما يمكن لخط التشغيل الآلي الثانوي إنهاؤها. صمّم نموذجًا للعملية المقيدة، ووقت التغيير، ومخزون التخزين المؤقت، وإنتاجية الفحص بحيث يدعم المسار المختار التسليم بالإضافة إلى تكلفة القطعة.
أخيرًا، اطلب توقيت التحكم في التغييرات. قد يؤثر منفذ أو جدار أو نتوء أو مسار حشية معدّل على فولاذ القالب، وتوازن التدفق، وتخطيط القاذف، وتجهيزات التشغيل الآلي، والمقاييس، وبرامج الفحص. غالبًا ما يكون فهم هذه السلسلة قبل إطلاق الأدوات أكثر قيمة من التفاوض على تخفيض صغير في سعر الوحدة المدرج في العرض الأول.
الأسئلة الشائعة حول القرار
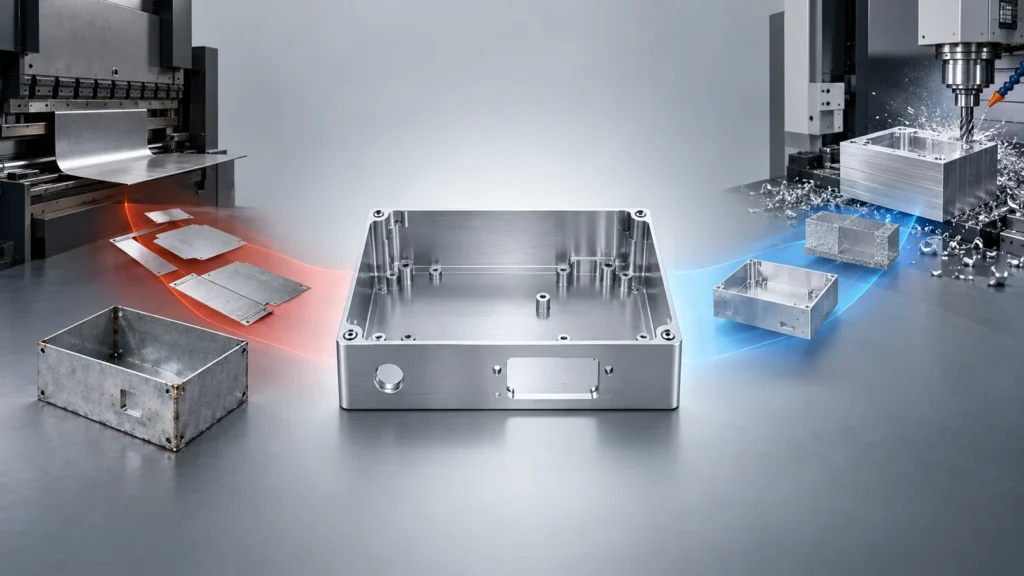
في بعض الأحيان، لكن العديد من المكونات الوظيفية لا تزال بحاجة إلى تجاويف مشغّلة، وأسطح إحكام، وسنون لولبية، ومراجع، وأنماط ثقوب. تعتمد الإجابة على قدرة الصب ومتطلبات مستوى الميزة، وليس على اسم العملية العامة.
هل ينبغي لنموذج أولي من كتلة معدنية استخدام سبيكة الصب بالقالب نفسها؟
ليس بالضرورة، وغالبًا ما يكون الشكل المخزون المكافئ غير متوفر. اختر مادة النموذج الأولي بناءً على ما يجب أن يثبته الاختبار، ثم وثّق فروق الخصائص وأعد الاختبارات الحساسة للعملية على عينات مصبوبة.
ما الذي يجعل غلافًا مصممًا بالتحكم الرقمي صعب الصب؟
الكتل السميكة الموضعية، وانعدام زاوية السحب، والتجاويف غير القابلة للوصول، والانتقالات المفاجئة للجدران، وسوء منفذ الإخراج، والهندسة التي تتجاهل احتياجات البوابة والفيض هي عقبات شائعة. يجب أن تحمي إعادة تصميم الصب الوظيفة مع تغيير توزيع الحجم غير الحرج.
من يملك النتيجة الأبعادية النهائية في قطعة هجينة؟
يجب أن توضح اتفاقية التوريد المسؤولية صراحةً. المورد المتكامل الواحد يبسّط المساءلة؛ ومع مصادر منفصلة للمسبك وورشة التشغيل، حدّد سماحية الصب، وحالة المرجع، والقبول عند الاستلام، وقواعد التصرف قبل الإنتاج.