
La transición incorrecta crea dos facturas: una por el utillaje y otra por mecanizar características que la pieza fundida no puede mantener de forma fiable. La transición correcta divide la pieza en geometría tal como sale de la fundición e interfaces mecanizadas de precisión antes de liberar el molde. Este artículo evalúa esa frontera a través del costo del ciclo de vida, la geometría, el riesgo de porosidad, la asignación de tolerancias y la evidencia de producción.
La pregunta sobre la transición que los compradores deberían hacer
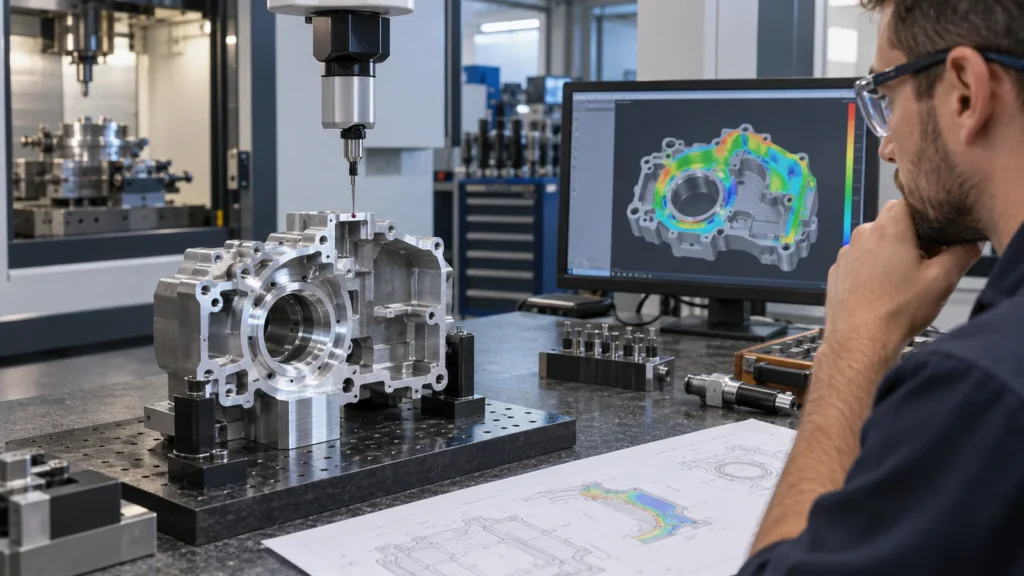 “¿A qué cantidad es más barata la fundición a presión?” suena preciso, pero omite las variables que determinan la respuesta. Un bloque rectangular grueso con muchas cavidades críticas puede seguir siendo intensivo en mecanizado incluso después de la fundición. Una carcasa de nervios delgados con jefes y una forma exterior compleja puede beneficiarse mucho más de un molde. La pregunta útil es: ¿cuánta de la geometría final puede crear aceptablemente la pieza fundida, y qué trabajo queda después de la expulsión?
Empiece por separar la geometría en tres grupos: características que el molde puede formar y liberar; características que el molde puede formar pero no puede mantener hasta los requisitos funcionales finales; y características que aún requieren taladrado, fresado, escariado, roscado o acabado. Este mapa revela si el utillaje elimina una cantidad sustancial de trabajo recurrente o simplemente añade un paso de fundición antes de casi la misma ruta de mecanizado.
Crear un modelo de costo del ciclo de vida
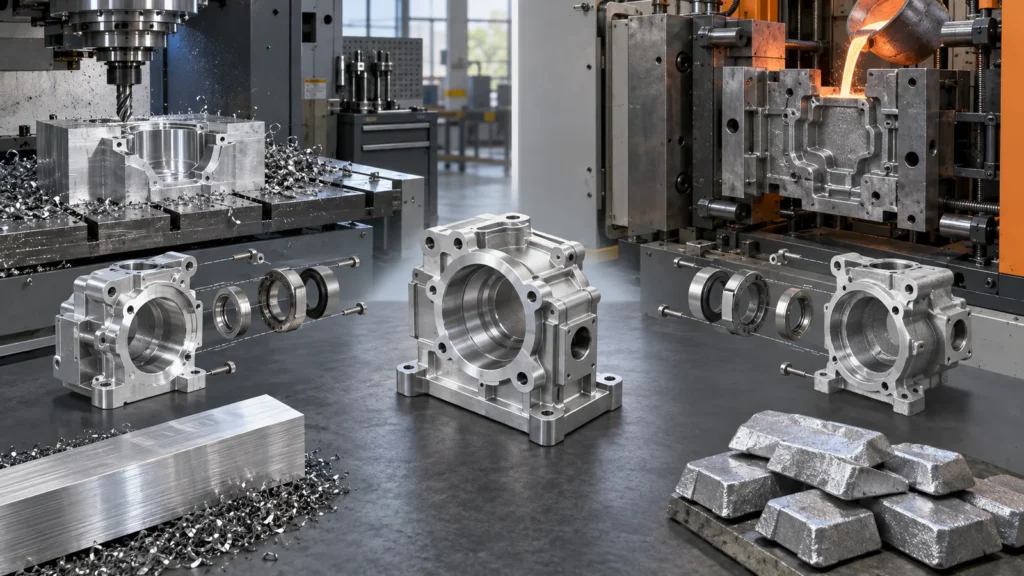 El costo del CNC incluye material, programación, configuraciones, tiempo de corte, herramientas, inspección, acabado y exposición recurrente a desperdicio. La fundición a presión añade diseño y fabricación del molde, corridas de prueba, revisiones, desarrollo del proceso, mantenimiento, desperdicio de fundición, recorte, desbarbado, pruebas de fugas o integridad cuando se requieran, y mecanizado secundario. El comportamiento del flete y del inventario también puede cambiar porque los lotes económicos de fundición pueden ser mayores que la demanda inmediata.
Un cálculo simple de punto de cruce es útil solo después de que los alcances cotizados coincidan. Use la cantidad esperada durante la vida útil, no un pronóstico anual optimista. Incluya la probabilidad y el costo de cambios de ingeniería. Si el producto puede cambiar antes de que se amortice el molde, el ahorro aparente en el costo unitario puede desaparecer.
Una pieza fundida necesita un lenguaje geométrico diferente
El mecanizado de barras premia el acceso de la herramienta, la sujeción rígida de la pieza, los radios de esquina prácticos y la reducción del número de montajes. La fundición a presión añade la dirección de desmoldeo, el ángulo de salida, la uniformidad de pared, los radios de acuerdo, el acceso a los expulsores, las ubicaciones de las entradas y los rebosaderos, las acciones de corredera y las consideraciones de flujo del metal. Un bolsillo mecanizado puede ser profundo y localmente grueso; una pieza fundida puede funcionar mejor cuando la masa se redistribuye en paredes, nervios y jefes.
No envíe un modelo CNC maduro a una fundición y pida una conversión directa. Primero identifique las envolventes funcionales, las interfaces protegidas, las trayectorias de carga y las regiones que pueden remodelarse. El proveedor de fundición puede entonces reducir los puntos calientes y mejorar el desmoldeo sin mover las características que controlan el ensamblaje.
El sobreespesor de mecanizado es parte del diseño de la pieza fundida. Las caras críticas necesitan suficiente material para limpiarse a pesar de la variación de la fundición, pero el exceso de sobreespesor añade tiempo de corte y puede exponer porosidad. Los pad de referencia y las características de localización deben permitir que la pieza en bruto irregular de forma casi neta se sujete de manera consistente para las operaciones secundarias.
La integridad del material no es un eslogan
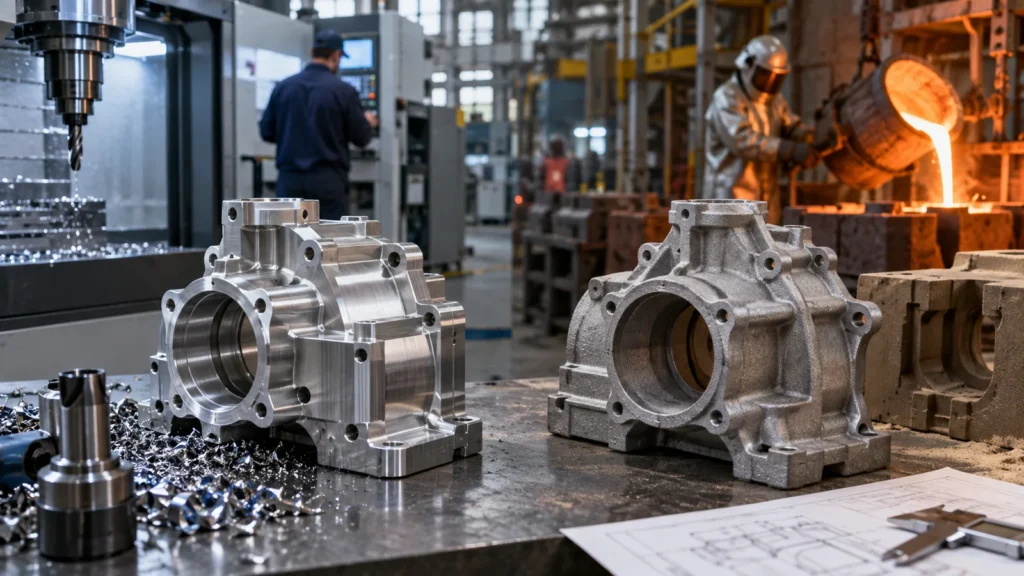 “La barra es más resistente” y “las piezas fundidas son suficientemente buenas” son ambas afirmaciones incompletas. El rendimiento depende de la aleación, la condición del material, el proceso de fundición, el espesor de sección, la porosidad, el tratamiento térmico, la carga, la fatiga, la función de sellado y el control de calidad. Una aleación de fundición puede seleccionarse por su capacidad de llenado y estabilidad del proceso en lugar de para duplicar una aleación forjada conocida.
Las carcasas estancas a la presión, los soportes estructurales, los jefes roscados y las paredes de sellado delgadas necesitan una revisión específica para cada aplicación. Si la porosidad pudiera intersecar un sellado mecanizado, un taladro o una rosca, el riesgo pertenece al diseño y a la planificación del proceso, no solo a la inspección final. Los requisitos pueden incluir pruebas de fugas, rayos X u otros exámenes, política de impregnación, estudios de corte o criterios de aceptación definidos, según el programa.
La evidencia del prototipo debe etiquetarse con honestidad. Un prototipo de barra puede validar la geometría y muchas interfaces, pero no demuestra el llenado de la fundición, el comportamiento de la porosidad, la eyección ni las propiedades del material fundido. A la inversa, una pieza fundida temprana no debe rechazarse comparándola con el comportamiento de la barra a menos que el requisito de producción realmente exija ese comportamiento.
Distribuya la precisión en lugar de exigirla en todas partes
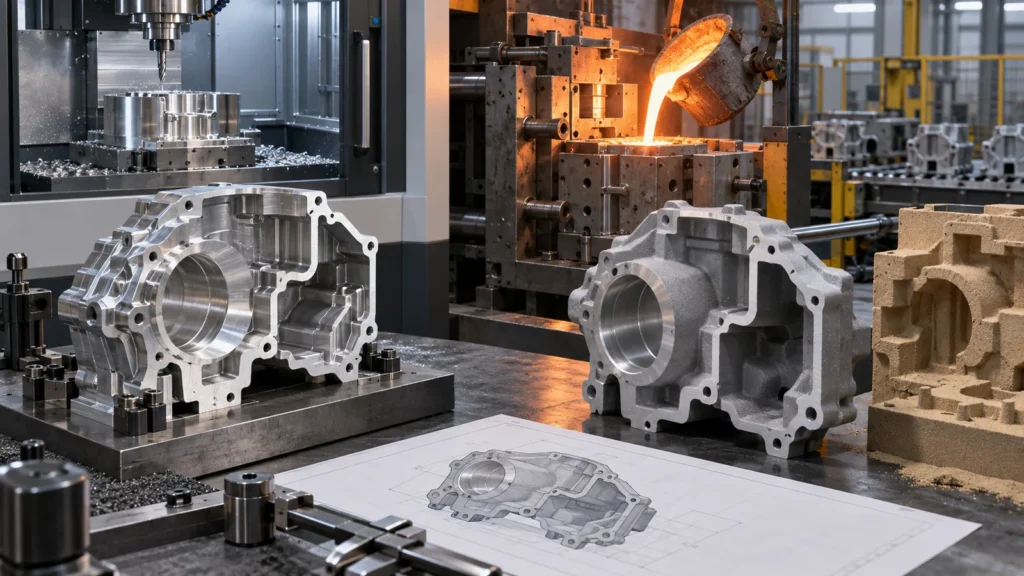 Utilice un mapa de características codificado por colores. Un color marca las superficies aceptables tal como se funden. Un segundo marca las características fundidas que necesitan un control amplio de posición o de envolvente. Un tercero marca las interfaces que deben mecanizarse: taladros de cojinete, superficies de sellado, caras de referencia, puertos roscados, asientos de conectores o patrones de agujeros de precisión. Esto evita el mecanizado innecesario de áreas cosméticas y tolerancias poco realistas en superficies fundidas libres.
El plano debe distinguir las condiciones previas al mecanizado y las finales. Las referencias de los datos deben respaldar tanto la inspección de la fundición como el montaje para el mecanizado. Si una cara mecanizada elimina el dato de fundición original, la secuencia de inspección necesita otra referencia estable. También deben incluirse el tratamiento superficial y el enmascarado, ya que pueden cambiar los ajustes, la conductividad, el sellado y las zonas cosméticas.
Para las interfaces mecanizadas, los principios de Planificación de tolerancias de mecanizado CNC siguen aplicándose. La diferencia es que la sujeción de la pieza y el sobreespesor de material comienzan con una pieza fundida variable en lugar de una barra o placa uniforme.
Del prototipo de barra a la producción fundida sin perder la intención
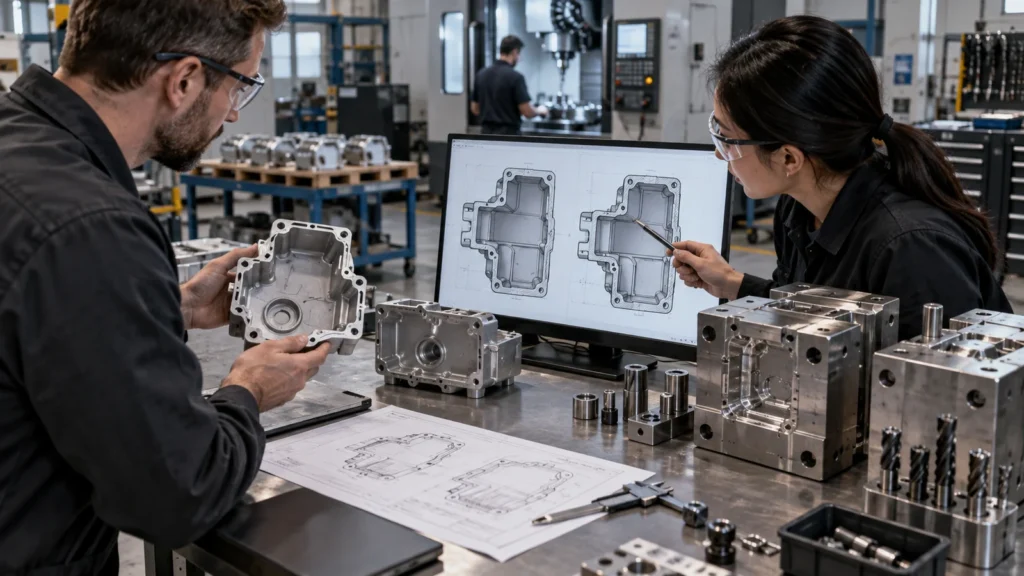
Esta transferencia es un proyecto, no una nota de orden de compra. El marco más amplio Prototipado y producción CNC ayuda a preservar la evidencia de revisión, prueba e inspección mientras cambia la ruta principal de conformado.
Tarjeta de puntuación de tres rutas: barra, fundición o híbrida
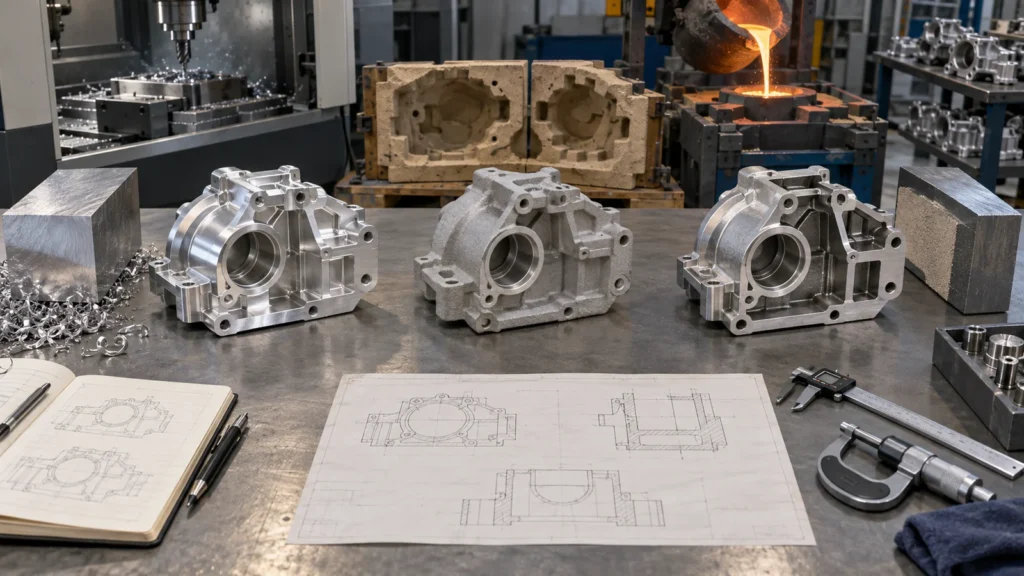
Lo que los proveedores necesitan para comparar rutas
 Proporcione el modelo 3D, el plano controlado, los volúmenes objetivo por liberación, la vida útil esperada del producto, los requisitos de aleación, las características críticas, la función de presión o estructural, el acabado superficial, los registros de inspección y las perspectivas de cambio. Solicite a cada proveedor que declare sus supuestos sobre la propiedad del herramental, la vida del molde, el mantenimiento, las cavidades, la merma de proceso, la sobremedida de mecanizado, las operaciones secundarias, los ensayos y el embalaje.
Para una comparación fiable, mantenga constante la definición de aceptación mientras permite que cambie el diseño de fabricación. Eso revela dónde los ventajas y desventajas del mecanizado CNC realmente importan y dónde una fundición de forma casi neta puede eliminar trabajo recurrente.
Exija una matriz de responsabilidades cuando la fundición, el taller de mecanizado, el acabador y el proveedor de ensayos sean empresas diferentes. Debe identificar al responsable de los certificados de material, la trazabilidad del lote de fundición, la aceptación de entrada, la merma de mecanizado, los fallos en la prueba de fugas, los defectos de recubrimiento, la liberación dimensional final y las decisiones sobre no conformidades. Sin este mapa, cada proveedor puede cumplir su especificación local mientras la carcasa terminada sigue fallando.
El rendimiento de piezas terminadas es más significativo que el rendimiento de la fundición por sí solo. Una pieza fundida puede parecer aceptable hasta que el mecanizado abre un poro en una cara de sellado o en una rosca. Ese fallo tardío ya ha consumido transporte, corte, acabado e inspección. Acuerde cómo se registra la pérdida, quién la paga y qué evidencia recurrente desencadena la acción correctiva.
Los supuestos de capacidad también deben revisarse. La celda de fundición puede producir cuerpos más rápido de lo que la línea de mecanizado secundario puede acabarlos. Modele la operación restringida, el tiempo de cambio, el inventario de amortiguación y el rendimiento de inspección para que la ruta elegida soporte tanto la entrega como el costo por pieza.
Por último, solicite los plazos de control de cambios. Un puerto, pared, jefe o trayectoria de junta modificados pueden afectar el acero del molde, el equilibrio de flujo, la disposición de los eyectores, los dispositivos de mecanizado, los calibres y los programas de inspección. Comprender esa cadena antes de la liberación del herramental suele ser más valioso que negociar una pequeña reducción en el precio unitario cotizado inicialmente.
Preguntas frecuentes sobre la decisión
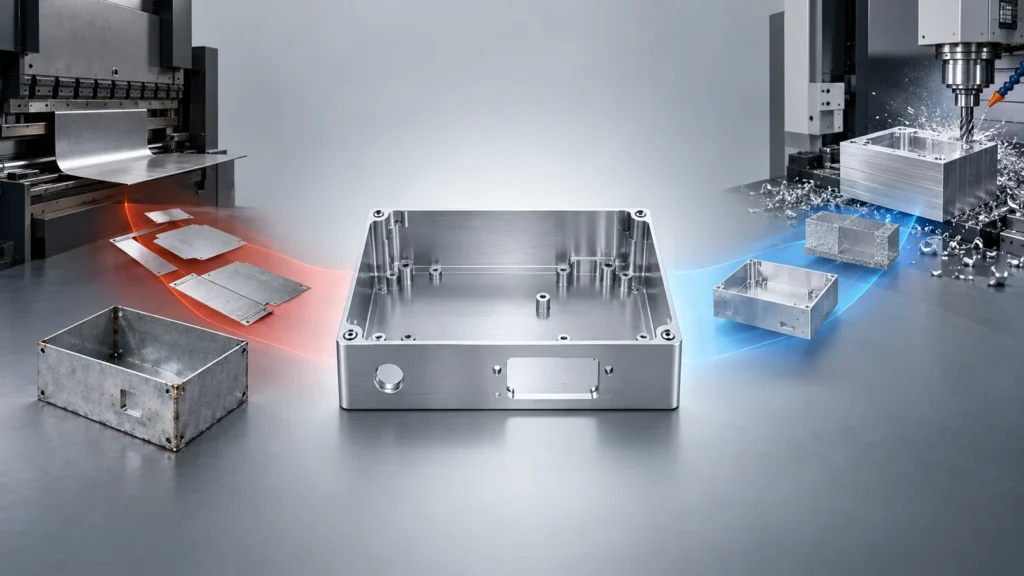
A veces, pero muchos componentes funcionales aún necesitan barrenos mecanizados, caras de sellado, roscas, datos de referencia o patrones de agujeros. La respuesta depende de la capacidad de fundición y de los requisitos a nivel de característica, no del nombre general del proceso.
¿Debería un prototipo de palanquilla usar la aleación exacta de fundición a presión?
No necesariamente, y a menudo la forma de material equivalente no está disponible. Seleccione un material de prototipo en función de lo que la prueba debe demostrar, luego documente las diferencias de propiedades y repita las pruebas sensibles al proceso en muestras fundidas.
¿Qué hace que una carcasa diseñada por CNC sea difícil de fundir?
Las masas locales gruesas, la falta de ángulo de desmoldeo, los socavados inaccesibles, las transiciones abruptas de pared, el acceso deficiente para la expulsión y la geometría que ignora las necesidades de colada y rebosadero son obstáculos comunes. Un rediseño de fundición debe proteger la función mientras cambia la distribución del volumen no crítico.
¿Quién es responsable del resultado dimensional final en una pieza híbrida?
El acuerdo de suministro debe dejar explícita la responsabilidad. Un proveedor integrado simplifica la rendición de cuentas; con fuentes separadas de fundición y taller de mecanizado, defina la tolerancia de fundición, la condición de los datos de referencia, la aceptación de entrada y las reglas de disposición antes de la producción.