
Der falsche Übergang erzeugt zwei Rechnungen: eine für die Werkzeugausstattung und eine weitere für die Bearbeitung von Merkmalen, die der Guss nicht zuverlässig einhalten kann. Der richtige Übergang teilt das Teil in Gussgeometrie und präzisionsbearbeitete Schnittstellen auf, bevor die Form freigegeben wird. Dieser Artikel bewertet diese Grenze anhand von Lebenszykluskosten, Geometrie, Porositätsrisiko, Toleranzzuweisung und Produktionsnachweisen.
Die Übergangsfrage, die Einkäufer stellen sollten
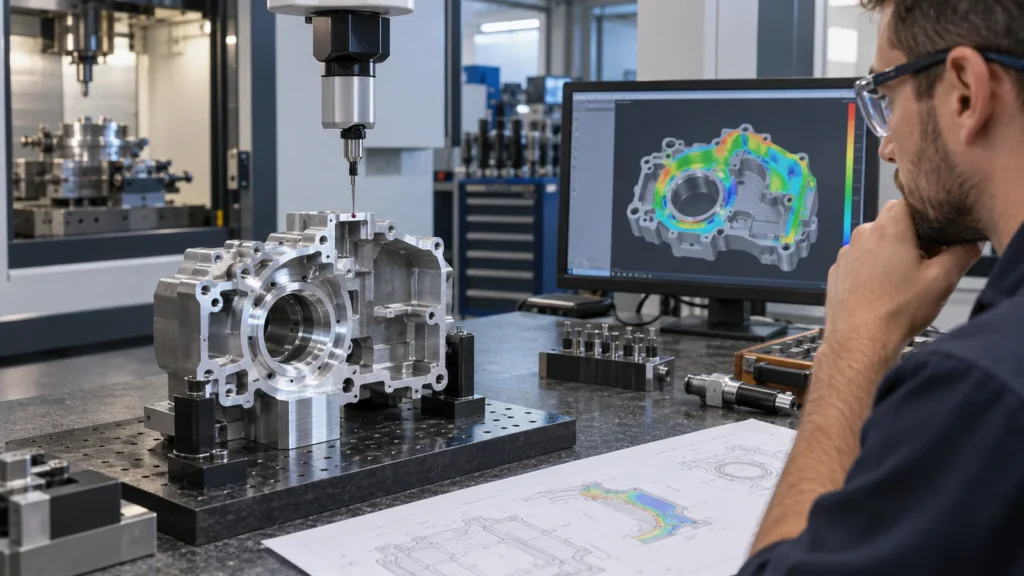 “Ab welcher Stückzahl ist Druckguss günstiger?” klingt präzise, lässt aber die Variablen weg, die die Antwort bestimmen. Ein dicker rechteckiger Block mit vielen kritischen Taschen kann auch nach dem Guss bearbeitungsintensiv bleiben. Ein dünnwandiges, verripptes Gehäuse mit Bossen und komplexer Außenform kann von einer Form deutlich stärker profitieren. Die nützliche Frage lautet: Wie viel der endgültigen Geometrie kann der Guss akzeptabel erzeugen, und welche Arbeit bleibt nach dem Auswerfen übrig?
Beginnen Sie damit, die Geometrie in drei Gruppen zu unterteilen: Merkmale, die die Form bilden und entformen kann; Merkmale, die die Form bilden, aber nicht auf die endgültigen funktionalen Anforderungen einhalten kann; und Merkmale, die weiterhin Bohren, Fräsen, Reiben, Gewindeschneiden oder Finish erfordern. Diese Zuordnung zeigt, ob die Werkzeugausstattung wesentliche wiederkehrende Arbeit eliminiert oder lediglich einen Gussschritt vor nahezu derselben Bearbeitungsroute hinzufügt.
Lebenszykluskostenmodell erstellen
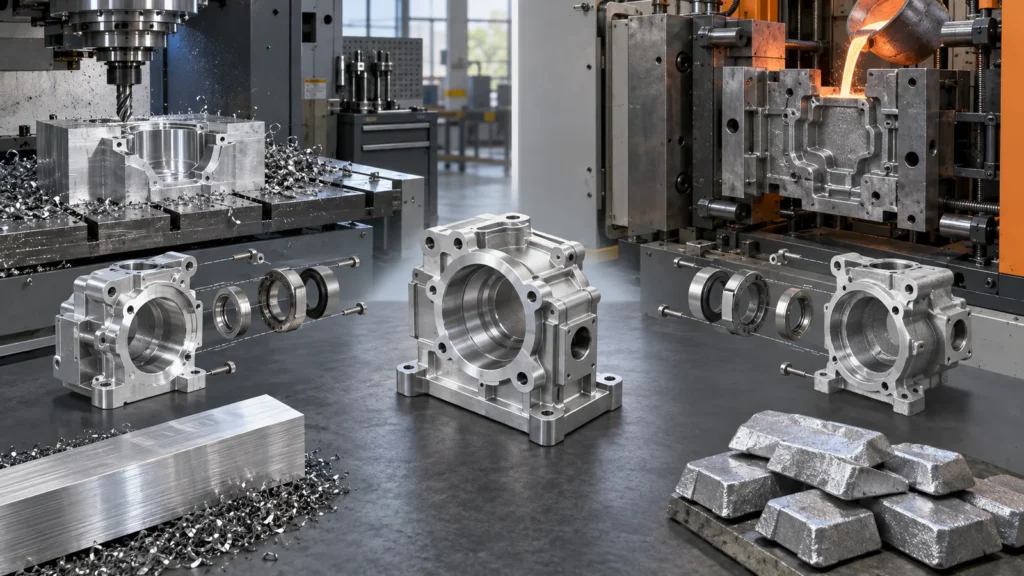 Die CNC-Kosten umfassen Material, Programmierung, Rüstzeiten, Zerspanungszeit, Werkzeuge, Prüfung, Oberflächenbearbeitung und wiederkehrende Ausschussrisiken. Beim Druckguss kommen Formenkonstruktion und -herstellung, Testläufe, Überarbeitungen, Prozessentwicklung, Wartung, Gussausschuss, Entgraten, Entgraten, Dichtheits- oder Integritätsprüfungen, sofern erforderlich, sowie Nachbearbeitung hinzu. Auch Fracht- und Lagerverhalten können sich ändern, da wirtschaftliche Gusschargen größer als der unmittelbare Bedarf sein können.
Eine einfache Break-even-Berechnung ist erst sinnvoll, wenn die angebotenen Leistungsumfänge übereinstimmen. Verwenden Sie die erwartete Lebenszeitmenge, nicht eine optimistische Jahresprognose. Beziehen Sie die Wahrscheinlichkeit und die Kosten von Konstruktionsänderungen ein. Wenn sich das Produkt ändern kann, bevor sich das Werkzeug amortisiert hat, kann die scheinbare Stückkosteneinsparung verschwinden.
Ein Gussteil benötigt eine andere Geometriesprache
Die Bearbeitung von Halbzeug belohnt Werkzeugzugang, starre Werkstückaufnahme, praktische Eckenradien und eine reduzierte Anzahl an Aufspannungen. Der Druckguss fügt Entformungsrichtung, Entformungsschräge, Wandstärkenkonsistenz, Verrundungen, Auswerferzugang, Anguss- und Überlaufpositionen, Schieberbewegungen und Überlegungen zum Metallfluss hinzu. Eine gefräste Tasche kann tief und lokal dick sein; ein Gussteil kann besser funktionieren, wenn die Masse in Wände, Rippen und Bossen umverteilt wird.
Senden Sie kein ausgereiftes CNC-Modell an eine Gießerei und verlangen Sie eine direkte Konvertierung. Identifizieren Sie zuerst funktionale Hüllkurven, geschützte Schnittstellen, Lastpfade und Bereiche, die umgeformt werden können. Der Gusslieferant kann dann Hot Spots reduzieren und die Entformung verbessern, ohne die Merkmale zu verschieben, die die Montage steuern.
Die Bearbeitungszugabe ist Teil der Gusskonstruktion. Kritische Flächen benötigen genügend Aufmaß, um trotz Gussabweichungen sauber bearbeitet zu werden, aber übermäßige Zugabe erhöht die Zerspanungszeit und kann Porosität freilegen. Bezugsflächen und Positionierungsmerkmale müssen es ermöglichen, den unregelmäßigen endkonturnahen Rohling für Sekundäroperationen konsistent zu spannen.
Materialintegrität ist kein Slogan
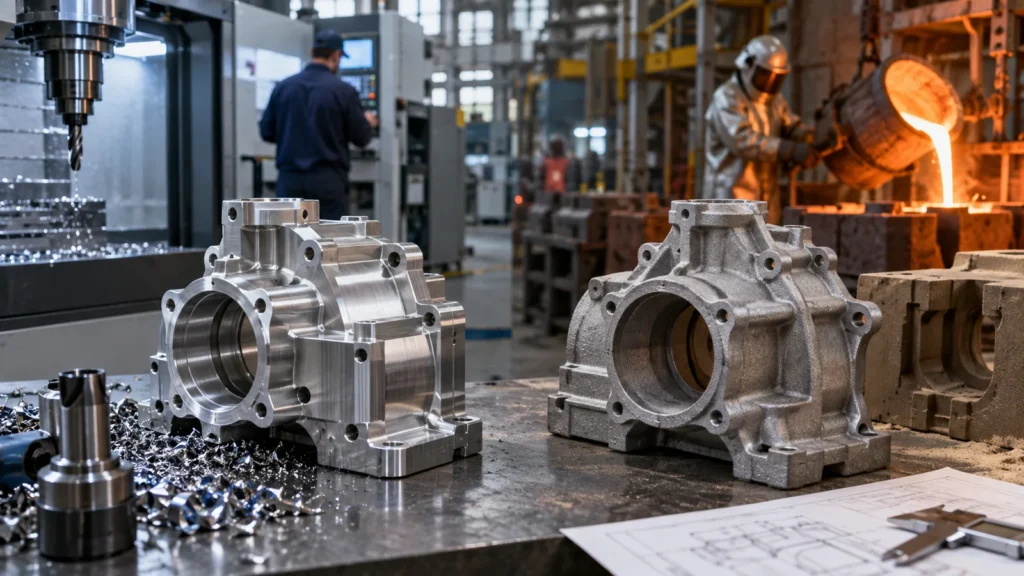 “Halbzeug ist stärker” und “Gussteile sind gut genug” sind beides unvollständige Aussagen. Die Leistung hängt von Legierung, Werkstoffzustand, Gießverfahren, Wandstärke, Porosität, Wärmebehandlung, Belastung, Ermüdung, Dichtheitsanforderung und Qualitätskontrolle ab. Eine Gusslegierung kann aufgrund der Formfüllung und Prozessstabilität ausgewählt werden, nicht um eine vertraute Knetlegierung zu duplizieren.
Druckdichte Gehäuse, strukturelle Halterungen, Gewindebosse und dünne Dichtungswände erfordern eine anwendungsspezifische Überprüfung. Wenn Porosität eine bearbeitete Dichtfläche, Bohrung oder ein Gewinde schneiden könnte, gehört das Risiko in die Konstruktions- und Prozessplanung – nicht nur in die Endkontrolle. Je nach Programm können Anforderungen Dichtheitsprüfung, Röntgenprüfung oder andere Untersuchungen, Imprägnierungsrichtlinien, Schnittuntersuchungen oder definierte Abnahmekriterien umfassen.
Prototypennachweise müssen ehrlich gekennzeichnet werden. Ein Halbzeug-Prototyp kann die Geometrie und viele Schnittstellen validieren, aber er beweist nicht die Formfüllung beim Gießen, das Porositätsverhalten, die Auswerfung oder die Werkstoffeigenschaften des Gussteils. Umgekehrt sollte ein frühes Gussteil nicht gegen das Verhalten von Halbzeug verworfen werden, es sei denn, die Produktionsanforderung verlangt tatsächlich dieses Verhalten.
Präzision gezielt einsetzen statt überall zu fordern
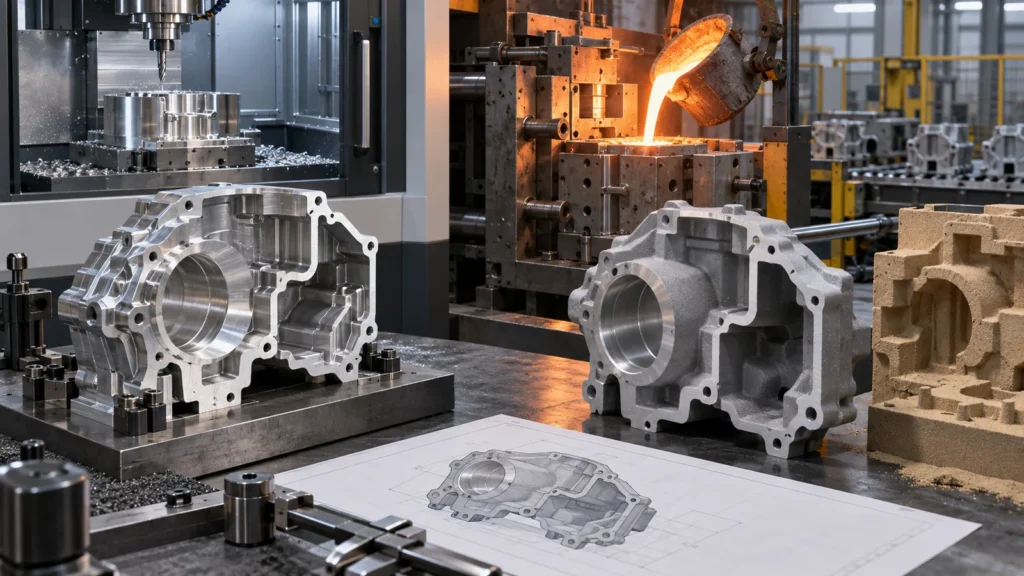 Verwenden Sie eine farbcodierte Merkmalskarte. Eine Farbe kennzeichnet Flächen, die im Gusszustand akzeptabel sind. Eine zweite kennzeichnet Gussmerkmale, die eine grobe Positions- oder Hüllkurvenkontrolle benötigen. Eine dritte kennzeichnet Schnittstellen, die bearbeitet werden müssen: Lagerbohrungen, Dichtflächen, Bezugsflächen, Gewindeanschlüsse, Steckersitze oder präzise Lochbilder. Dies verhindert unnötige Bearbeitung von kosmetischen Bereichen und unrealistische Toleranzen auf freien Gussflächen.
Die Zeichnung sollte den Zustand vor der Bearbeitung und den Endzustand unterscheiden. Bezugsangaben müssen sowohl die Gussprüfung als auch die Bearbeitungsaufspannung unterstützen. Wenn eine bearbeitete Fläche das ursprüngliche Gussbezugssystem entfernt, benötigt die Prüfsequenz eine andere stabile Referenz. Oberflächenbehandlung und Maskierung sollten ebenfalls einbezogen werden, da sie Passungen, Leitfähigkeit, Dichtheit und kosmetische Zonen verändern können.
Für bearbeitete Schnittstellen gelten die Prinzipien in CNC-Bearbeitungstoleranzplanung weiterhin. Der Unterschied besteht darin, dass Werkstückaufnahme und Aufmaß mit einem variablen Gussteil beginnen und nicht mit gleichmäßigem Stab- oder Plattenmaterial.
Vom Halbzeug-Prototyp zur Gussproduktion ohne Verlust der Absicht
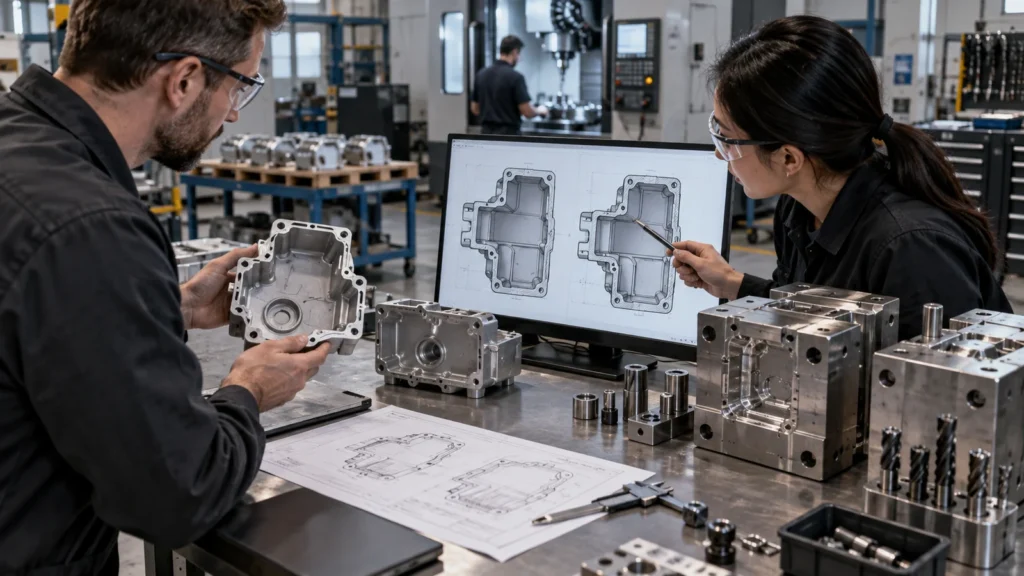
This handoff is a project, not a purchase-order note. The broader CNC-Prototyping und -Produktion framework helps preserve revision, test, and inspection evidence while the primary forming route changes.
Three-Route Scorecard: Billet, Casting, or Hybrid
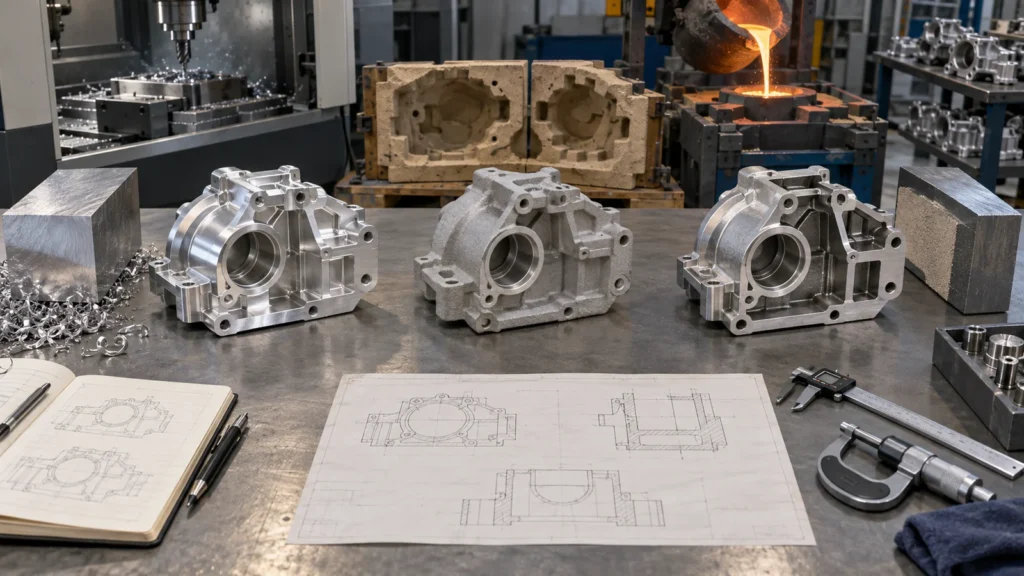
What Suppliers Need to Compare Routes
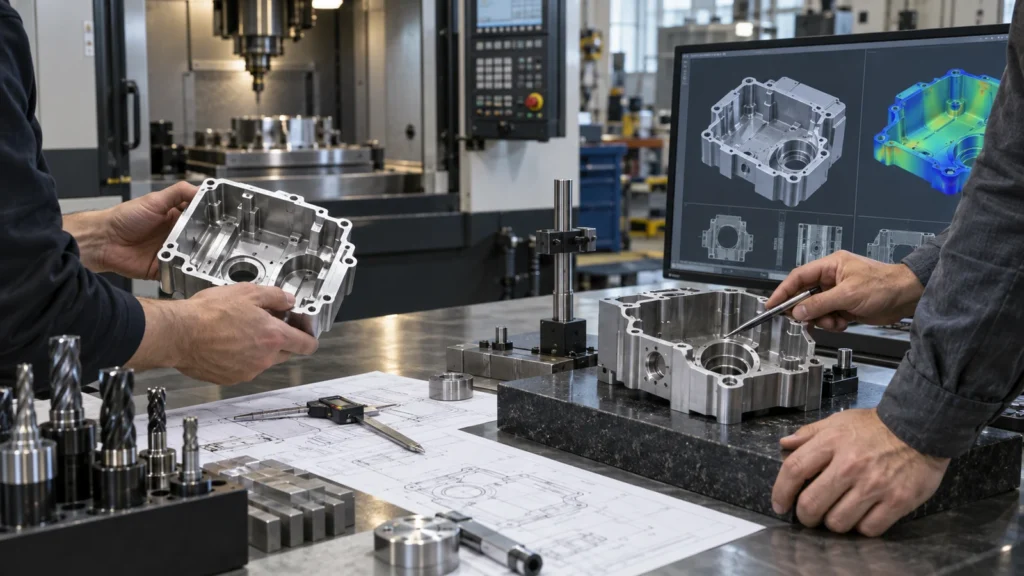 Provide the 3D model, controlled drawing, target volumes by release, expected product life, alloy requirements, critical characteristics, pressure or structural duty, surface finish, inspection records, and change outlook. Ask each supplier to state assumptions about tooling ownership, die life, maintenance, cavities, process scrap, machining allowance, secondary operations, testing, and packaging.
For a reliable comparison, keep the acceptance definition constant while allowing the manufacturing design to change. That reveals where the Vor- und Nachteile der CNC-Bearbeitung truly matter and where a near-net casting can remove recurring work.
Require a responsibility matrix when the foundry, machine shop, finisher, and test provider are different companies. It should identify the owner of material certificates, cast-lot traceability, incoming acceptance, machining scrap, leak-test failures, coating defects, final dimensional release, and nonconformance decisions. Without this map, each supplier can meet its local specification while the completed housing still fails.
Finished-part yield is more meaningful than casting yield alone. A casting may appear acceptable until machining opens a pore at a seal face or thread. That late failure has already consumed transport, cutting, finishing, and inspection. Agree how the loss is recorded, who pays for it, and what recurring evidence triggers corrective action.
Capacity assumptions also need review. The casting cell may produce bodies faster than the secondary machining line can finish them. Model the constrained operation, changeover time, buffer inventory, and inspection throughput so the chosen route supports delivery as well as piece cost.
Finally, request change-control timing. A modified port, wall, boss, or gasket path may affect die steel, flow balance, ejector layout, machining fixtures, gauges, and inspection programs. Understanding that chain before tooling release is often more valuable than negotiating a small reduction in first quoted unit price.
Entscheidungs-FAQs
Sometimes, but many functional components still need machined bores, sealing faces, threads, datums, or hole patterns. The answer depends on the casting capability and the feature-level requirements, not the general process name.
Should a billet prototype use the exact die-casting alloy?
Not necessarily, and often the equivalent stock form is unavailable. Select a prototype material based on what the test must prove, then document property differences and repeat process-sensitive tests on cast samples.
What makes a CNC-designed housing difficult to cast?
Local thick masses, missing draft, inaccessible undercuts, abrupt wall transitions, poor ejection access, and geometry that ignores gate and overflow needs are common obstacles. A casting redesign should protect function while changing noncritical volume distribution.
Who owns the final dimensional result on a hybrid part?
The supply agreement should make responsibility explicit. One integrated supplier simplifies accountability; with separate foundry and machine shop sources, define casting allowance, datum condition, incoming acceptance, and disposition rules before production.