
Неверный переход создаёт два счёта: один за оснастку и другой за обработку элементов, которые отливка не может надёжно выдержать. Правильный переход делит деталь на литую геометрию и прецизионно обработанные сопряжения до запуска пресс-формы. В этой статье эта граница оценивается через стоимость жизненного цикла, геометрию, риск пористости, распределение допусков и производственные данные.
Вопрос о переходе, который должны задать закупщики
 “При каком объёме литьё под давлением дешевле?” звучит точно, но упускает переменные, определяющие ответ. Толстый прямоугольный блок с множеством критичных карманов может остаться трудоёмким в обработке даже после литья. Тонкостенный корпус с рёбрами, бобышками и сложной наружной формой может получить гораздо больше выгоды от пресс-формы. Полезный вопрос таков: какую часть конечной геометрии отливка может приемлемо создать и какая работа остаётся после выталкивания?
Начните с разделения геометрии на три группы: элементы, которые пресс-форма может сформировать и извлечь; элементы, которые пресс-форма может сформировать, но не может выдержать до конечных функциональных требований; и элементы, которые всё ещё требуют сверления, фрезерования, развёртывания, нарезания резьбы или финишной обработки. Эта карта показывает, устраняет ли оснастка существенную повторяющуюся работу или лишь добавляет литейный этап перед почти тем же маршрутом обработки.
Постройте модель стоимости жизненного цикла
 Стоимость ЧПУ-обработки включает заготовку, программирование, наладку, время резания, инструменты, контроль, финишную обработку и регулярные потери от брака. Литьё под давлением добавляет проектирование и изготовление пресс-формы, пробные прогоны, доработки, отработку технологии, обслуживание, брак литья, обрезку, удаление заусенцев, при необходимости — испытания на герметичность или целостность, а также вторичную механическую обработку. Поведение логистики и запасов также может измениться, поскольку экономичные партии литья могут быть больше немедленного спроса.
Простой расчёт точки безубыточности полезен только после того, как сопоставляемые объёмы работ совпадут. Используйте ожидаемый объём за весь срок службы, а не оптимистичный годовой прогноз. Учитывайте вероятность и стоимость инженерных изменений. Если продукт может измениться до того, как окупится оснастка, кажущаяся экономия на удельной себестоимости может исчезнуть.
Литьё требует другого языка геометрии
Механическая обработка из прутка вознаграждает доступ инструмента, жёсткое закрепление заготовки, практичные радиусы углов и сокращение числа наладок. Литьё под давлением добавляет направление разъёма, уклон, постоянство толщины стенок, галтели, доступ для выталкивателей, расположение литников и переливов, подвижные элементы и учёт течения металла. Обработанный карман может быть глубоким и локально толстым; литая деталь может работать лучше, когда масса перераспределена в стенки, рёбра и бобышки.
Не отправляйте готовую модель ЧПУ на литейное производство с запросом на прямое преобразование. Сначала определите функциональные оболочки, защищённые интерфейсы, пути передачи нагрузки и зоны, которые можно изменить. Тогда поставщик литья сможет уменьшить горячие точки и улучшить извлечение из формы, не смещая элементы, которые управляют сборкой.
Припуск на механическую обработку — часть конструкции отливки. Критическим поверхностям нужен достаточный припуск, чтобы очиститься несмотря на разброс литья, но избыточный припуск увеличивает время резания и может вскрыть пористость. Установочные площадки и базирующие элементы должны позволять стабильно закреплять нерегулярную почти готовую заготовку для вторичных операций.
Целостность материала — это не лозунг
 “Пруток прочнее” и “отливки достаточно хороши” — оба утверждения неполны. Эксплуатационные характеристики зависят от сплава, состояния заготовки, процесса литья, толщины сечения, пористости, термообработки, нагрузки, усталости, герметизирующей функции и контроля качества. Литейный сплав может быть выбран для заполняемости и стабильности процесса, а не для дублирования привычного деформируемого сплава.
Герметичные корпуса, конструкционные крепления, резьбовые бобышки и тонкие уплотнительные стенки требуют анализа для конкретного применения. Если пористость может пересечь обработанное уплотнение, отверстие или резьбу, риск должен учитываться при проектировании и планировании процесса — а не только при финальном контроле. Требования могут включать испытания на герметичность, рентгеновский или иной контроль, политику пропитки, исследования разрезов или определённые критерии приёмки — в зависимости от программы.
Доказательства на прототипе должны быть честно обозначены. Прототип из прутка может подтвердить геометрию и многие интерфейсы, но он не доказывает заполняемость отливки, поведение пористости, извлечение из формы или свойства литейного материала. И наоборот, раннюю отливку не следует отклонять по поведению прутка, если производственное требование фактически не требует такого поведения.
Картируйте точность, а не требуйте её везде
 Используйте цветовую карту элементов. Один цвет обозначает поверхности, допустимые в литом виде. Второй — литые элементы, требующие широкого контроля положения или оболочки. Третий — интерфейсы, которые должны быть обработаны: посадочные отверстия под подшипники, уплотнительные пояса, базовые поверхности, резьбовые порты, посадочные места разъёмов или точные схемы отверстий. Это предотвращает ненужную обработку декоративных зон и нереалистичные допуски на свободных литых поверхностях.
Чертёж должен различать состояния до механической обработки и окончательное. Базы должны поддерживать как контроль отливки, так и наладку для механической обработки. Если обработанная поверхность удаляет исходную литейную базу, последовательность контроля нуждается в другой стабильной базе. Поверхностная обработка и маскирование также должны быть включены, поскольку они могут изменить посадки, проводимость, герметизацию и декоративные зоны.
Для обработанных интерфейсов принципы из планирования допусков ЧПУ-обработки по-прежнему применимы. Разница в том, что закрепление заготовки и припуск начинаются с переменной отливки, а не с однородного прутка или плиты.
От прототипа из прутка к литейному производству без потери замысла
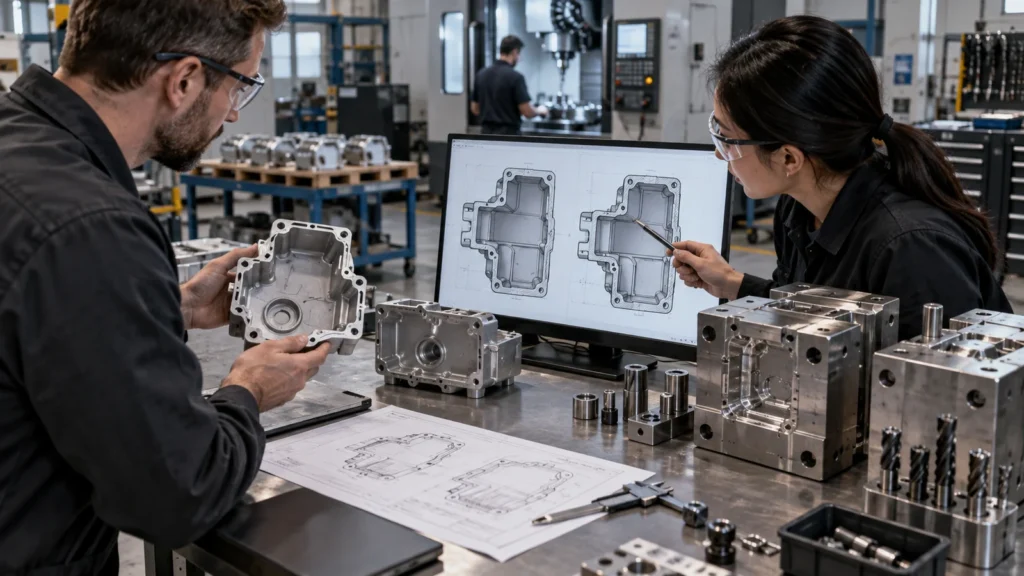
Эта передача — проект, а не записка к заказу на покупку. Более широкий Прототипирование и производство на ЧПУ фреймворк помогает сохранять доказательства по ревизиям, испытаниям и инспекциям, пока основной маршрут формообразования меняется.
Оценочная таблица трёх маршрутов: заготовка, литьё или гибрид
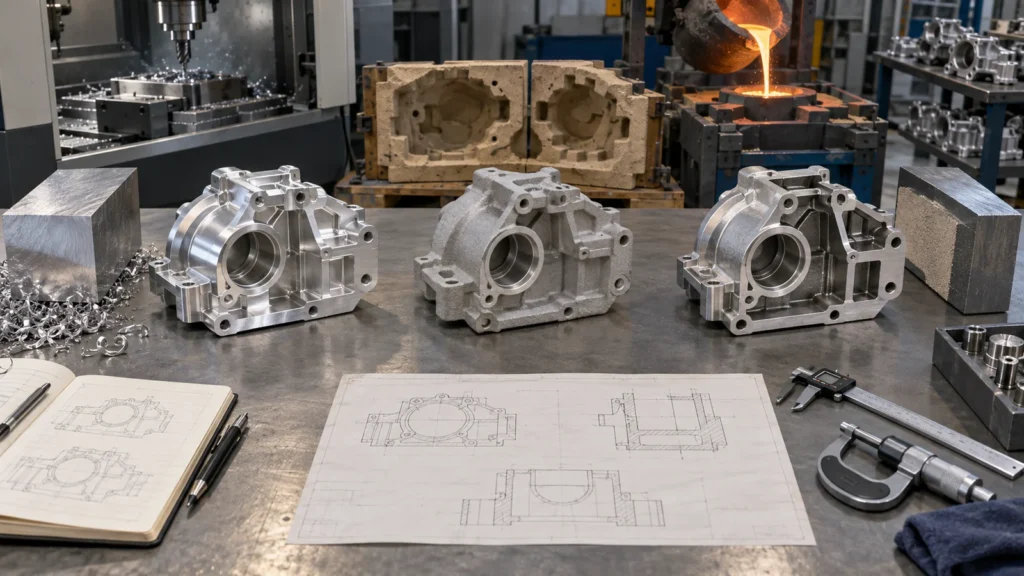
Что поставщикам нужно для сравнения маршрутов
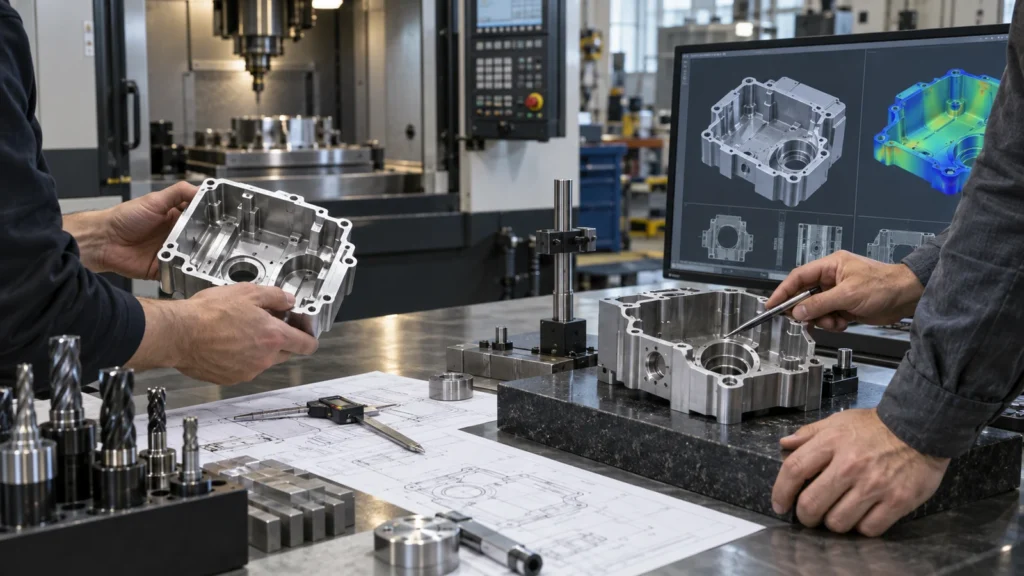 Предоставьте 3D-модель, контролируемый чертёж, целевые объёмы по релизам, ожидаемый срок службы изделия, требования к сплаву, критические характеристики, нагрузку по давлению или конструкционную нагрузку, чистовую обработку поверхности, записи о контроле и прогноз изменений. Попросите каждого поставщика указать допущения о владении оснасткой, стойкости пресс-формы, обслуживании, количестве гнёзд, технологических отходах, припуске на механическую обработку, вторичных операциях, испытаниях и упаковке.
Для надёжного сравнения сохраняйте определение приёмки неизменным, допуская изменение производственной конструкции. Это показывает, где преимущества и недостатки обработки на станках с ЧПУ действительно важны, и где литьё, близкое к конечной форме, может устранить повторяющуюся работу.
Требуйте матрицу ответственности, когда литейный завод, механический цех, отделочное предприятие и поставщик испытаний — разные компании. Она должна определять владельца сертификатов на материал, прослеживаемости партий литья, входного контроля, отходов механической обработки, отказов при испытании на герметичность, дефектов покрытия, окончательного выпуска по размерам и решений о несоответствиях. Без этой карты каждый поставщик может соответствовать своей локальной спецификации, а готовый корпус всё равно не проходит.
Выход годных готовых деталей значимее, чем выход годного литья как такового. Отливка может выглядеть приемлемой, пока механическая обработка не вскроет пору на уплотнительной поверхности или резьбе. Такой поздний отказ уже потребовал транспортировки, резки, отделки и контроля. Согласуйте, как фиксируются потери, кто за них платит и какие повторяющиеся свидетельства запускают корректирующие действия.
Допущения по производительности также требуют проверки. Литейная ячейка может производить корпуса быстрее, чем линия вторичной механической обработки успевает их обрабатывать. Смоделируйте лимитирующую операцию, время переналадки, буферный запас и пропускную способность контроля, чтобы выбранный маршрут поддерживал поставку, а также себестоимость единицы.
Наконец, запросите сроки управления изменениями. Изменённый патрубок, стенка, бобышка или путь прокладки могут повлиять на сталь пресс-формы, баланс потоков, схему выталкивателей, приспособления для механической обработки, калибры и программы контроля. Понимание этой цепочки до выпуска оснастки часто ценнее, чем переговоры о небольшом снижении первоначально предложенной цены за единицу.
Вопросы и ответы по решению о переходе
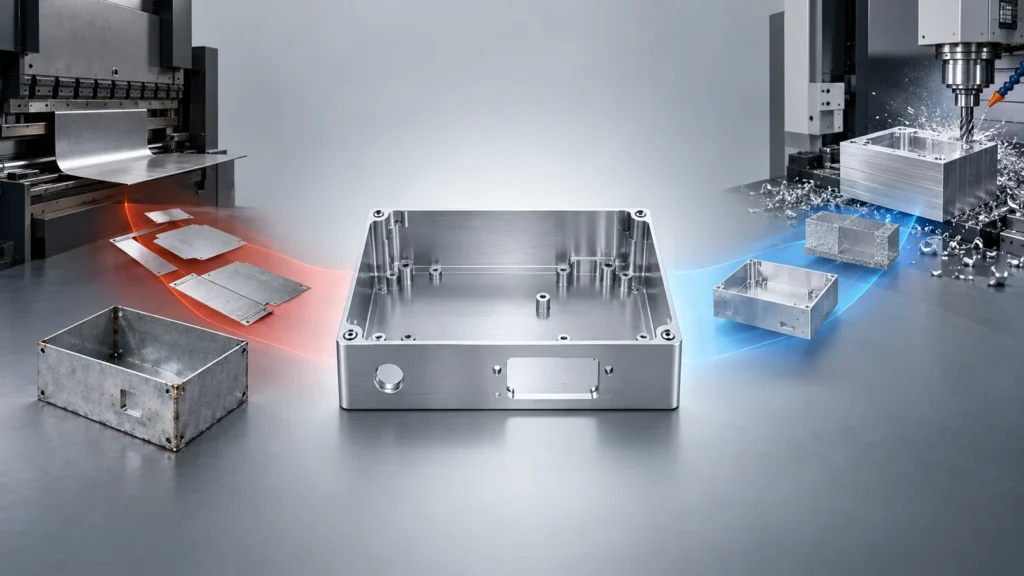
Иногда да, но многие функциональные компоненты всё ещё нуждаются в обработанных отверстиях, уплотнительных поверхностях, резьбах, базах или схемах отверстий. Ответ зависит от возможностей литья и требований на уровне отдельных элементов, а не от общего названия процесса.
Должен ли прототип из прутка использовать точно тот же сплав, что и литьё под давлением?
Не обязательно, и часто эквивалентная форма заготовки недоступна. Выбирайте материал прототипа исходя из того, что должен доказать тест, затем документируйте различия свойств и повторяйте чувствительные к процессу испытания на литых образцах.
Что делает корпус, спроектированный для CNC, сложным для литья?
Локальные толстые массы, отсутствие уклонов, недоступные поднутрения, резкие переходы стенок, плохой доступ для извлечения и геометрия, игнорирующая требования к литникам и переливам, — распространённые препятствия. При перепроектировании отливки следует сохранить функцию, изменив распределение неответственного объёма.
Кто отвечает за окончательный размерный результат гибридной детали?
В соглашении о поставке ответственность должна быть чётко определена. Единый интегрированный поставщик упрощает подотчётность; при раздельных источниках — литейном производстве и механическом цехе — до начала производства определите припуск на отливку, состояние баз, входной контроль и правила распоряжения несоответствующей продукцией.