
エンジニアや製品設計者が、強度、軽量性、設計の柔軟性を兼ね備えた精密部品を必要とするとき、, CNCプラスチック部品 最適なソリューションとしてしばしば浮かび上がります。金属製の代替品とは異なり、機械加工されたプラスチック部品は、優れた耐薬品性、電気絶縁性、そして専用の射出成形金型なしで複雑な形状を実現する能力を提供しますが、プログラミング、切削工具、ワークホールディング、段取りは依然としてコストに寄与します。この包括的なガイドでは、材料選定から品質管理まで、次のプロジェクトで情報に基づいた意思決定を行うためのあらゆる側面を探ります。.
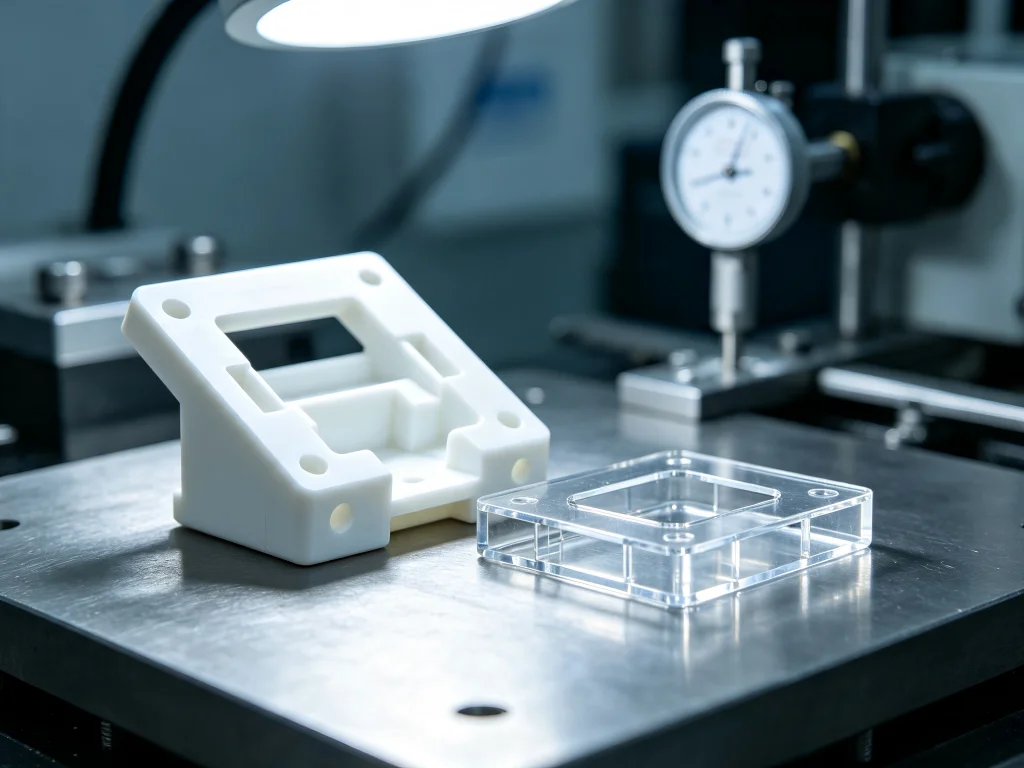
CNCプラスチック部品とは何か、どのように機能するのか?
CNCプラスチック部品 は、コンピュータ制御の加工プロセスによって製造される部品であり、棒材、板材、ブロックなどの固体プラスチック素材から材料を除去して精密な完成品を作り出します。プロセスはCADモデルから始まり、CAMソフトウェアを通じてツールパスに変換されます。これらのデジタル指示が切削工具を驚くほど精密に導き、 エンジニアリングプラスチック を厳格な仕様を満たす機能部品へと成形します。.
プラスチック加工と金属加工の根本的な違いは、材料の挙動にあります。プラスチックは熱伝導率が低く、熱膨張係数が高く、粘弾性特性を持つため、専門的なアプローチが求められます。熱を効率的に放散する金属とは異なり、プラスチックは熱エネルギーを保持するため、適切に管理しないと溶融、反り、応力による変形のリスクが生じます。.
現代のCNCマシニングセンタは、3軸、4軸、および 5軸マシニングを活用しました の能力を旋削や研削作業とともに備えています。多軸機は、従来の3軸設備では不可能であった、アンダーカット、角度付き形状、複雑な内部キャビティなど、ますます複雑な形状の生産を可能にします。この柔軟性により、CNC加工は試作、少量生産、および厳しい公差を要求される部品にとって特に価値のあるものとなっています。.
プラスチック部品において射出成形よりもCNC加工を選ぶ理由は?
CNC加工と射出成形のどちらを選ぶかは、生産量、部品の複雑さ、スケジュール要件に大きく依存します。CNC加工は、射出成形が対応できないいくつかのシナリオで優れています。.
少量から中量生産 は、機械加工プラスチック部品の最適領域です。射出成形には専用金型が必要です。CNC加工にはプログラミング、切削工具、ワークホールディングが必要です。必要な数量での完全な見積もりを、段取り、素材の無駄、検査を含めて比較してください。一方のプロセスが安くなる普遍的な生産量は存在しません。.
設計の柔軟性 はもう一つの説得力のある利点です。CNC加工では設計変更にCADとCAMの更新のみが必要で、高価な金型修正は不要です。この機敏性は、テストのフィードバックに基づいて設計が急速に進化する製品開発中に非常に貴重です。.
材料の選択 は第三の考慮事項を示します。CNC加工は、高い溶融温度や流動特性のために射出成形に適さない材料を含む、30種類以上のエンジニアリングプラスチックを加工できます。この汎用性により、エンジニアは製造上の制約に選択肢を制限されることなく、特定の用途に最適な材料を選定できます。.
CNCプラスチック部品のための重要な材料選定
材料選択は、部品の性能、切削加工性、コストに根本的な影響を与えます。各種エンジニアリングプラスチックは、特定の用途に適した独自の特性プロファイルを提供します。.
CNC切削加工向けエンジニアリングプラスチック
ABS(アクリロニトリル・ブタジエン・スチレン) は、最も一般的に切削加工されるプラスチックの一つであり、ナチュラル、ブラック、難燃グレードのバリエーションがあります。優れた耐衝撃性、良好な寸法安定性、そして容易な切削加工性を備えています。用途には、自動車内装部品、電子機器の筐体、消費財の外装などがあります。.
POM(ポリオキシメチレン/アセタール/デルリン) は、卓越した寸法安定性、低摩擦、そして優れた耐摩耗性を実現します。これらの特性により、ギア、ベアリング、可動機械部品に最適です。POMは優れた表面仕上げでクリーンに切削加工できますが、溶融を防ぐために鋭利な工具が必要です。.
PEEK(ポリエーテルエーテルケトン) は、エンジニアリングプラスチックのプレミアム領域を代表します。この高性能ポリマーは、機械的特性を維持しながら250°Cを超える温度に耐えます。PEEKは卓越した耐薬品性と強度対重量比を提供し、航空宇宙、医療、石油・ガス用途に適しています。しかし、その高い材料コストと困難な切削加工性は、経験豊富なオペレーターと専用工具を必要とします。.
ナイロン(PA/ポリアミド) は、優れた強度、耐摩耗性、低摩擦を提供します。ナチュラル、ブラック、30%ガラス繊維強化のバリエーションがあり、ナイロンはギア、構造部品、ベアリング用途に適しています。しかし、ナイロンの吸湿性—空気中の水分を吸収する性質—は寸法安定性の課題を生み出し、慎重な材料コンディショニングと温度管理された検査が必要です。.
PMMA(アクリル) は、最大92%の光透過率を備えた卓越した光学透明性を提供します。この透明熱可塑性樹脂は、ガラスの軽量で割れにくい代替材として機能します。用途には、レンズ、ライトガイド、ディスプレイスクリーン、自動車照明部品などがあります。PMMAは光学透明性を実現するために専用のダイヤモンド工具と研磨技術を必要とします。.
PC(ポリカーボネート) は、卓越した耐衝撃性と寸法安定性を提供します。クリアとブラックのバリエーションがあり、ポリカーボネートは透明性と靭性を兼ね備えることが求められる用途—安全シールド、機械ガード、透明筐体—に適しています。.
PTFE (テフロン) は、卓越した耐薬品性とエンジニアリングプラスチックの中で最も低い摩擦係数を提供します。その軟らかく粘着性のある性質により切削加工が困難である一方、PTFEは化学処理装置におけるシール、ガスケット、非粘着部品に極めて有用です。.
材料選択の意思決定フレームワーク
最適な材料の選択には、複数の要因のバランスを取る必要があります。 カスタムCNCプラスチック部品:
- 向けの材料を選定する際には、以下の質問を検討してください。部品にはどのような荷重がかかりますか? 構造用途ではガラス繊維強化ナイロンやPEEKなどの材料が求められる一方、非荷重部品ではABSやアクリルが使用される場合があります。.
- 部品はどのような温度環境にさらされますか? 高温環境ではABSやアクリルではなく、PEEK、PEI、またはPPSが必要です。.
- どのような薬品への曝露がありますか? PTFE、PEEK、ポリプロピレンはABSやナイロンよりも優れた耐薬品性を発揮します。.
- 部品はどのような公差を維持する必要がありますか? POM、PEEK、アクリルは最も厳しい公差を実現できますが、ナイロンは吸湿性により寸法管理が複雑になります。.
- どのような表面仕上げが求められますか? PC、アクリル、PEEKは最良の表面仕上げを実現します。.
- 生産量はどのくらいですか? 生産量が多い場合、下流コストを削減できるなら高価な材料が正当化されることがあります。.
設計段階での製造性検討(DFM):加工可能なプラスチック部品の設計
設計上の判断は加工コスト、品質、リードタイムに直接影響します。 CNC加工プラスチック部品 におけるDFM原則を理解することで、エンジニアは機能性と製造性のバランスを取った設計を行うことができます。.
肉厚に関する考慮事項
機械加工プラスチック部品の最小肉厚は、通常1.2mmから1.5mmの範囲です。薄すぎる肉厚は、加工時の発熱と剛性低下により反りのリスクがあります。非常に薄い肉厚が必要な部品では、材料選定を慎重に行ってください。一部のプラスチックは最小肉厚でも他の材料より剛性を維持できます。.
過度に厚い肉厚も課題となります。厚い部分は冷却の不均一と応力集中を生じ、反りや内部ボイドにつながる可能性があります。設計全体を通じて均一な肉厚を維持し、寸法安定性を促進してください。.
コーナー半径と工具アクセス
CNC切削工具は平底または球状の端部を持つ円筒形状であり、内部コーナー形状に固有の制約を生じます。回転するエンドミルは内部ポケットのコーナーに半径を残します。未充填ABS、POM、PTFEなどの一般的な非導電性プラスチックでは、従来の放電加工(EDM)は適切な解決策ではありません。このプロセスは導電性のワークピースを必要とします。嵌合が許容する箇所には内部半径または逃げ形状を追加し、工具径とリーチに基づいて機械加工者と半径を合意してください。鋭い形状が不可欠な場合は、適切な機械的二次加工または分割部品設計を検討してください。.
工具アクセスは深いキャビティや狭い形状も制約します。深いポケットには長い工具延長が必要となり、剛性が低下し振動が増加します。部品の分割やアクセス方向の変更を検討してください。工具には依然として衝突のない切削経路が必要です。多軸化しても完全に密閉されたキャビティにアクセスできるわけではありません。リリース前に各形状のプロセスを確認してください。.
プロセス参考: MakinoによるEDMと導電性ワークピース要件の解説.
穴とねじの設計
穴の深さ対直径比は加工コストと品質に影響します。4:1を超える比率では専用工具と長いサイクルタイムが必要です。プラスチック部品のねじは材料特性を考慮すべきです。軟質プラスチックの細目ねじは荷重下でなめられる可能性があり、並目ねじはエンジニアリングプラスチックでより良好な嵌合を提供します。.
抜け勾配とアンダーカット
射出成形とは異なり、CNC加工は部品離型のための抜け勾配を必要としません。垂直壁はテーパーなしで効率的に加工できます。ただし、アンダーカットは専用工具や複数の段取りを必要とし、コストが増加します。可能な限り、主要な加工方向からアクセス可能な形状を設計してください。.
各種プラスチックの加工戦略
プラスチックの種類によって異なる加工アプローチが求められます。これらの違いを理解することで、スクラップと手直しを最小限に抑えつつ最適な結果を得られます。.
ナイロンの加工:水分と熱の管理
ナイロンには専用の戦略を要する4つの重要な課題があります:
吸湿性 は、加工されたナイロン部品における精度への最大の脅威です。乾燥環境で精密公差に加工された部品も、通常の湿度にさらされると数千分の1インチの公差外に膨張する可能性があります。専門的な工場では、加工前にナイロン素材を気候管理された環境で保管したり、軽度のアニーリングを行って平衡含水率を達成したりしてコンディショニングします。.
切削工具からの発熱 は二重のリスクをもたらします。部品が軟化して溶けるか、内部応力の解放により歪んで反る可能性があります。軽い高速パスによる高速切削は材料を素早く除去し、熱の蓄積を防ぎます。圧縮空気冷却は切りくずを迅速に排出し、熱い切りくずが部品表面に再溶着するのを防ぎます。.
クランプ応力 は慎重に制御する必要があります。クランプの締め過ぎは応力を誘発し、加工中にそれが解放されて大きな反りや公差不良を引き起こします。軽くしかし確実なクランプは、部品の安定性を維持しながら変形を防ぎます。.
ガラス繊維強化グレード (PA+GF30)は優れた機械的強度を提供しますが、工具摩耗の課題を生み出します。ガラス繊維は標準工具を急速に鈍らせるため、経済的な生産にはダイヤモンドコーティングまたは多結晶ダイヤモンド(PCD)工具が必要です。.
アクリル(PMMA)の加工:光学的高透明性の実現
アクリル加工では、光学的高透明性を実現するために表面仕上げを極める必要があります。Juchengはダイヤモンド工具と最適化された切削経路を採用して工具痕を最小限に抑え、その後専門的な研磨を行って92%の光透過率を回復させます。.
アクリル加工における主な考慮事項は以下の通りです:
- 応力割れ防止: 即座にクレージングを引き起こすアルコール系または溶剤系切削液を避ける
- 工具選定: ダイヤモンド研磨工具は透明な切りくずと半透明の表面を機械から直接生み出す
- クランプ: バキュームテーブルまたは両面テープは圧力を均等に分散し、割れを防ぐ
- 後処理: 段階的なサンディング(最大2000番)とそれに続くバフ研磨またはベーパーポリッシュで最終的な透明性を回復する
一般的な機械加工ガイドライン
すべてのプラスチック機械加工作業に適用されるいくつかの原則があります:
工具の鋭利さ はプラスチック機械加工を成功させるために極めて重要です。工具は、材料を押し付けるのではなくきれいに切り裂くために、研磨されたフルートと高いすくい角を備えた極めて鋭利な切れ刃を有している必要があります。鈍い工具は摩擦を生じさせ、熱を増加させ、不良な表面仕上げを引き起こします。.
切りくず排出 には細心の注意が必要です。ナイロンのようなプラスチックは、工具や治具に絡みつく可能性のある長く糸状の切りくずを生成します。圧縮空気や専用の切りくず破砕装置は、切削領域の視認性を維持しながら切りくずの絡まりを防ぎます。.
切削パラメータ は金属加工とは大きく異なります。プラスチックの推奨表面速度は100~400 m/minの範囲で、アルミニウムより低く、鋼より高い値です。送り速度と切込み深さは、材料除去と熱管理のバランスを取る必要があります。.
CNCプラスチック部品の産業と用途
CNC機械加工プラスチック部品 は、精度、性能、信頼性が重要となる多様な産業に貢献しています。.
自動車産業
自動車分野は、試作および生産のために機械加工プラスチック部品に大きく依存しています。Juchengはエンジンおよびパワートレイン部品、照明システム、サスペンションおよびステアリング部品、ブレーキシステム部品、HVACシステム、安全システムを製造しています。機能試作品により、生産用金型への投資前に厳格な試験が可能になります。.
自動車用途では、極端な温度、化学物質への曝露、機械的応力に耐える材料が求められます。PEEK、ナイロン、ポリカーボネートはエンジンルーム内用途に頻繁に使用され、アクリルとポリカーボネートは光学透明性が要求される照明用途に使用されます。.
医療機器製造
医療機器の試作には、卓越した精度と材料の適合性が求められます。Juchengはハンドヘルド機器、歯科用器具、手術ロボット、義肢部品、植込み型デバイス用の部品を製造しています。.
医療用途では、生体適合性基準を満たし、滅菌プロセスに耐える材料が必要です。PEEK、チタン、医療グレードのステンレス鋼は植込み型用途に使用され、ABSとポリカーボネートはデバイス筐体に使用されます。JuchengのISO 13485認証は、医療品質基準への取り組みを示しています。.
ロボティクスと自動化
ロボティクス用途では、厳しい公差を備えた軽量で高強度の部品が求められます。Juchengは3軸および5軸マイクロミリング、旋削、産業用3Dプリンティングを用いて、精密ロボット部品の動作試作品を製造しています。.
自動化機器に使用されるプラスチック部品は、ガイドウェイ、ベアリング、モーターと正確に嵌合する必要があります。穴径、間隔、クリアランスは、摩擦、騒音、組立上の問題を防ぐために厳密に管理する必要があります。.
航空宇宙および防衛
航空宇宙用途では、軽量性と卓越した強度および耐熱性を兼ね備えた材料が求められます。PEEK、PEI、PPSは、航空機内装、構造部品、エンジン周辺用途に頻繁に採用されています。厳格な品質要件により、ISO 9001およびAS9100への準拠が求められます。.
品質管理と検査基準
品質管理の対象は カスタムCNCプラスチック部品 材料検証から最終部品測定に至るまでの複数の検査段階を包含します。.
材料検査
品質管理は材料検証から始まります。サプライヤーからの分析証明書(COA)の検証により、材料の組成と特性を確認します。分光分析は、重要な用途に対して追加の確認を提供します。目視検査では、加工結果に影響を与える可能性のある表面欠陥(亀裂、気泡、変色)を特定します。.
工程内検査
加工中、オペレーターは重要寸法と表面品質を監視します。三次元測定機(CMM)は、CADモデルに対して寸法精度を検証します。表面粗さ計は仕上げ品質を測定し、Ra値が仕様を満たしていることを確認します。.
最終検査
完成した部品は、精密計測ツールを使用した包括的な検査を受けます。寸法検証により、すべての形状が公差要件を満たしていることを確認します。表面仕上げ検査により、外観および機能要件が満たされていることを保証します。重要な用途では、部品は追加試験(圧力試験、電気試験、機能検証)を受ける場合があります。.
環境条件に敏感なプラスチックの場合、検査条件が重要です。例えばナイロン部品は、正確な測定を確保するために、温度管理された環境で検査する必要があります。加工直後に測定された部品は、冷却時に収縮して公差から外れる可能性があります。最終検査の前に、必ず部品を68°F(20°C)で安定させてください。.
CNCプラスチック部品のコスト最適化戦略
コスト要因を理解することで、品質を損なうことなく CNCプラスチック部品 生産を最適化するのに役立ちます。.
材料コストの考慮事項
材料選定は全体コストに大きく影響します。PEEK、PPS、PTFEなどのエンジニアリングプラスチックは材料在庫コストが高く、慎重で低速な取り扱いが必要になる場合があります。逆に、POM(アセタール)やPVCは容易かつ経済的に機械加工できます。性能要件を満たしつつ過剰な仕様を避ける材料を選定してください。機能上の利点なしにコストを増やす「過剰性能」の材料の選択は避けてください。.
コスト削減のための設計最適化
設計上の決定は加工時間とコストに直接影響します。生産費用を削減するいくつかの戦略があります:
- 部品形状を簡素化する: 加工時間を増やす鋭い内角、深いポケット、複雑な形状を最小限に抑える
- 丸みのある内角を使用する: 加工可能な半径または機能的なコーナー逃げを指定する。従来のEDMは通常の非導電性プラスチックには適していません
- 深い内部キャビティを避ける: 深い形状は工具の延長と複数回のパスを必要とします
- 適切な肉厚を維持する: 薄肉は加工速度を低下させ、反りのリスクを高めます
- テキストは浮き彫りではなく彫り込みにする: 彫り込みは除去する材料が少なく、サイクルタイムを短縮します
バッチ生産の経済性
バッチ加工は規模の経済により単品コストを削減します。段取り時間は複数の部品に分散され、最適化されたツールパスが効率を向上させます。少量生産では、段取り時間を短縮するために複数の部品を単一の治具に組み合わせることを検討してください。.
表面仕上げと公差の最適化
不必要に厳しい公差や高精度な表面仕上げを指定すると、コストが大幅に増加します。標準的なCNC加工では、平坦面でRa 1.6μm程度の表面仕上げが得られます。より滑らかな仕上げを実現するには、追加の研磨、ビーズブラスト、コーティング工程が必要となり、時間とコストがかかります。.
プラスチック加工と他の製造方法の比較
| 要素 | CNC Machining | 射出成形 | 3Dプリンティング |
|---|---|---|---|
| 金型コスト | 専用金型不要。ただしプログラミング、工具、治具、段取りは依然として必要 | 専用金型への投資が必要。見積は設計と金型要件に依存 | 専用金型不要。準備、サポート、後処理が必要な場合あり |
| 単価 | 中程度(数量に依存) | 低(大量生産時) | 高(部品ごと) |
| リードタイム | 数日から数週間 | 数週間から数ヶ月 | 数時間から数日 |
| 材料オプション | 30種類以上のエンジニアリングプラスチック | 流動特性による制約あり | 印刷可能な材料に限定 |
| 設計変更 | 容易(CAD/CAM更新) | 困難(金型修正) | 容易(CAD更新) |
| 生産量 | 1~10,000個以上 | 10,000個以上 | 1~100個 |
| 表面仕上げ | 優れている(Ra 0.8~3.2μm) | 優れている(金型依存) | 普通から良好(積層線) |
| 公差 | ±0.01mm達成可能 | ±0.05mmが標準 | 通常±0.1~0.3mm |
| 材料特性 | 完全なエンジニアリング特性 | 完全なエンジニアリング特性 | 多くの場合低減される |
CNCプラスチック部品に関するよくある質問
CNCプラスチック部品はどのような公差を達成できますか?
CNC加工はプラスチック部品で±0.01mmまでの公差を達成できます。ただし、達成可能な公差は材料の選択、部品の形状、環境条件によって異なります。POM、PEEK、アクリルは最も厳しい公差を達成できますが、ナイロンは吸湿性により寸法制御が複雑になります。ほとんどの用途では、±0.05mmが実用的でコスト効率の良い公差仕様となります。.
CNCプラスチック加工は金属加工とどう比較されますか?
プラスチック加工はいくつかの点で金属加工と根本的に異なります。プラスチックは熱伝導率が低いため、溶融や反りを防ぐために慎重な熱管理が必要です。プラスチックの切削速度は通常100~400 m/minの範囲で、アルミニウムより低く、鋼より高い値です。工具形状も異なり、プラスチック加工では材料を押すのではなく切り裂くために、より鋭い刃先と大きなすくい角が必要です。切りくずの生成も異なり、プラスチックはしばしば糸状の切りくずを生じるため、積極的な排出が必要です。.
加工されたプラスチック部品ではどのような表面仕上げが達成できますか?
標準的なCNC加工では、平坦面でRa 1.6μm程度の表面仕上げが得られます。追加の仕上げ工程により、表面はRa 0.8μm以下を達成できます。研磨により、高光沢、反射性、または鏡面のような表面を作り出すことができます。表面仕上げは材料の選択に依存し、PC、アクリル、PEEKが加工ままの状態で最良の仕上げをもたらします。.
CNC加工で透明なプラスチック部品を製造できますか?
はい、CNC加工はアクリル(PMMA)やポリカーボネートなどの材料から透明な部品を製造できます。光学的一貫性を達成するには、ダイヤモンド工具、最適化された切削経路、蒸気研磨や手作業によるバフ研磨などの後処理技術といった専門的なアプローチが必要です。Juchengの後処理能力により、加工されたアクリル部品で最大92%の光透過率を回復できます。.
CNCプラスチック加工に最適な材料はどれですか?
いくつかのエンジニアリングプラスチックは非常に優れた加工性を示します。POM(アセタール)は優れた寸法安定性と表面仕上げを提供します。ABSはバランスの取れた機械的特性を備え、良好な加工性を提供します。PEEKは適切な工具で良好に加工できますが、材料コストが高くなります。アクリルは鋭い工具で綺麗に加工できますが、慎重な熱管理が必要です。ナイロンは適切な水分調整と熱管理により良好に加工できます。.
生産量はCNC加工と射出成形の選択にどのように影響しますか?
CNC加工は専用の射出成形金型を必要としないため、数量が少ない場合や設計が変更される場合に有利です。段取り、治具、切削工具、素材、検査は依然としてコストの一部です。射出成形は、金型投資がより多くの部品に分散されるため、単価を下げることができます。実際の数量で見積もりを依頼し、総納品コストを比較してください。損益分岐点は、形状、材料、公差、設計の安定性によって異なります。.
CNCプラスチック部品メーカーはどのような品質認証を取得すべきですか?
信頼できるメーカーは、品質への取り組みを示す認証を取得しています。IATF 16949認証は自動車品質基準への準拠を示します。ISO 13485認証は医療機器製造能力を示します。ISO 9001認証は一般的な品質マネジメントシステムの検証を提供します。航空宇宙用途では、AS9100認証が必要となる場合があります。JuchengはIATF 16949およびISO 13485認証を取得しています。.
カスタムCNCプラスチック部品の生産にはどのくらい時間がかかりますか?
リードタイムは、部品の複雑さ、数量、材料の入手可能性によって異なります。標準材料を使用した単純な部品は数日以内に出荷できる場合があります。特殊な材料や大規模な仕上げを必要とする複雑な部品は、数週間かかる場合があります。Juchengは多くのプロジェクトで数日以内のグローバル配送を提供しており、緊急の要件には特急オプションも利用可能です。.
CNCプラスチック部品にJuchengを選ぶ理由
Jucheng Precision Technologyは、以下の分野における信頼できるパートナーです 中国のCNC加工 事業において、幅広い能力と厳格な品質基準を組み合わせています。.
製造インフラ あらゆる規模のプロジェクトを支援します。25台以上の5軸センター、30以上の板金加工ユニット、50以上の産業用3Dプリンティングシステム、35以上の射出プレス機を含む150台以上のCNC機械を備え、Juchengは単一の試作品から量産まで対応します。.
技術的専門知識 が確実な成果を保証します。190名以上の熟練専門家のチームには、13年以上の経験を持つ30名以上のシニアエンジニアが含まれています。この深い知識により、効果的な製造性設計(DFM)コンサルテーション、材料選定のガイダンス、生産プロセス全体を通じた問題解決が可能になります。.
材料対応力 30種類以上のエンジニアリングプラスチックを取り揃えています。ABSやポリプロピレンなどの汎用プラスチックから、PEEKやPEIなどの高性能ポリマーまで、Juchengは多様な用途向けの材料を在庫しています。後処理能力には、研磨、塗装、アルマイト処理、メッキ、その他の仕上げ加工が含まれます。.
品質認証 卓越性への取り組みを実証しています。IATF 16949およびISO 13485認証は、自動車および医療の品質基準への準拠を裏付けています。厳格な検査プロセスにより、すべての部品が仕様を満たすことを保証します。.
グローバルな配送 能力により、世界中のお客様にサービスを提供しています。効率的な物流と迅速なコミュニケーションにより、Juchengは必要な場所へ精密部品をお届けします。.
設計検証用の機能試作品、市場テスト用の小ロット生産、または本格的な量産のいずれが必要であっても、Juchengはお客様のプラスチック部品を実現するための能力と専門知識を提供します。.
本日Jucheng Precisionにお問い合わせいただき、お客様の CNCプラスチック部品 要件をご確認いただき、その製造における卓越性が次のプロジェクトをどのように支援できるかをご覧ください。.