
Wenn Ingenieure und Produktdesigner Präzisionskomponenten benötigen, die Festigkeit, Leichtbau-Eigenschaften und Designflexibilität vereinen, CNC-Kunststoffteile erweisen sich oft als die optimale Lösung. Anders als Metallalternativen bieten bearbeitete Kunststoffkomponenten außergewöhnliche Chemikalienbeständigkeit, elektrische Isolierung und die Fähigkeit, komplexe Geometrien ohne eine spezielle Spritzgussform zu erreichen, wobei jedoch Programmierung, Schneidwerkzeuge, Werkstückaufnahme und Rüstung weiterhin zu den Kosten beitragen. Dieser umfassende Leitfaden beleuchtet alles von der Materialauswahl bis zur Qualitätskontrolle und hilft Ihnen, fundierte Entscheidungen für Ihr nächstes Projekt zu treffen.
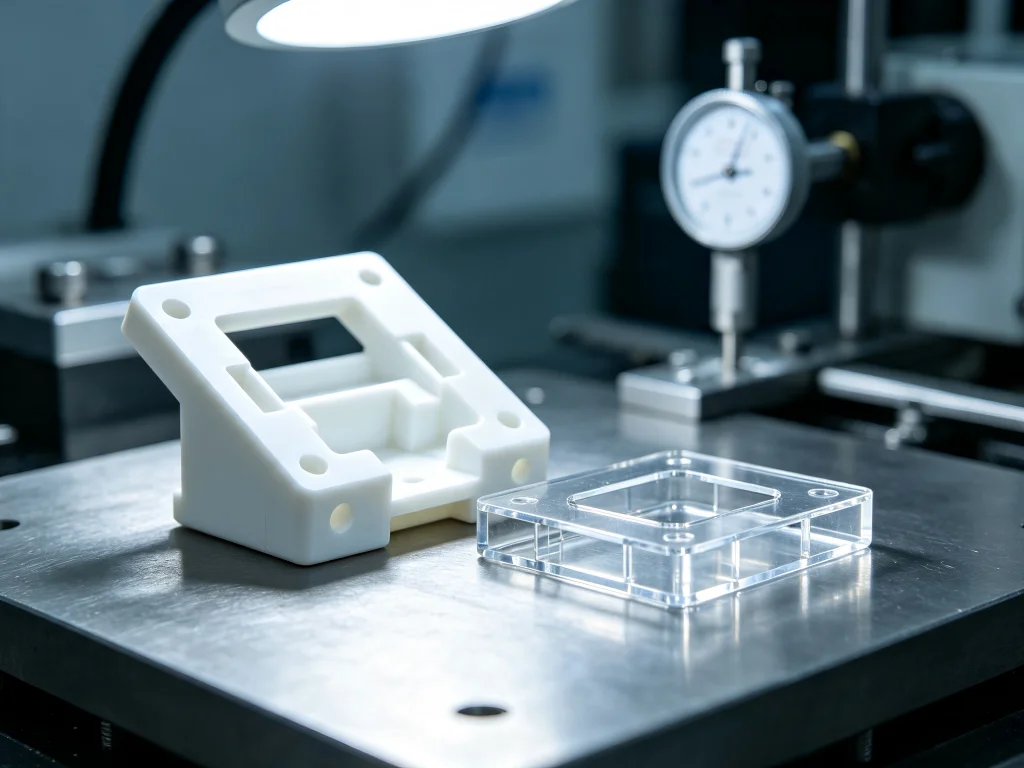
Was sind CNC-Kunststoffteile und wie funktionieren sie?
CNC-Kunststoffteile sind Komponenten, die durch computergesteuerte Bearbeitungsprozesse hergestellt werden, bei denen Material von massivem Kunststoffrohling – wie Stäben, Platten oder Blöcken – abgetragen wird, um präzise Fertigprodukte zu erzeugen. Der Prozess beginnt mit einem CAD-Modell, das über CAM-Software in Werkzeugwege übersetzt wird. Diese digitalen Anweisungen führen Schneidwerkzeuge mit bemerkenswerter Präzision und formen technische Kunststoffe zu funktionalen Komponenten, die exakte Spezifikationen erfüllen.
Der grundlegende Unterschied zwischen Kunststoff- und Metallbearbeitung liegt im Materialverhalten. Kunststoffe weisen eine geringere Wärmeleitfähigkeit, höhere Wärmeausdehnungskoeffizienten und viskoelastische Eigenschaften auf, die spezialisierte Ansätze erfordern. Anders als Metalle, die Wärme effizient ableiten, speichern Kunststoffe Wärmeenergie, was bei unsachgemäßer Handhabung Risiken von Schmelzen, Verziehen oder spannungsbedingter Verformung birgt.
Moderne CNC-Bearbeitungszentren nutzen 3-, 4- und 5-Achsen-Fräsen Fähigkeiten neben Dreh- und Schleifoperationen. Mehrachsige Maschinen ermöglichen die Herstellung zunehmend komplexer Geometrien – Hinterschneidungen, angeschrägte Merkmale und komplizierte innere Kavitäten –, die mit konventioneller 3-Achs-Ausrüstung unmöglich wären. Diese Flexibilität macht die CNC-Bearbeitung besonders wertvoll für Prototyping, Kleinserienfertigung und Komponenten mit engen Toleranzen.
Warum CNC-Bearbeitung statt Spritzguss für Kunststoffteile wählen?
Die Entscheidung zwischen CNC-Bearbeitung und Spritzguss hängt stark von Produktionsvolumen, Teilekomplexität und Terminanforderungen ab. Die CNC-Bearbeitung zeichnet sich in mehreren Szenarien aus, in denen der Spritzguss nicht mithalten kann.
Kleine bis mittlere Stückzahlen stellen den optimalen Bereich für bearbeitete Kunststoffkomponenten dar. Der Spritzguss erfordert eine spezielle Form; die CNC-Bearbeitung erfordert Programmierung, Schneidwerkzeuge und Werkstückaufnahme. Vergleichen Sie das vollständige Angebot in der erforderlichen Menge, einschließlich Rüstung, Materialverschnitt und Prüfung. Es gibt kein universelles Volumen, ab dem ein Verfahren kostengünstiger wird.
Designflexibilität bietet einen weiteren überzeugenden Vorteil. Designänderungen beim CNC-Fräsen erfordern nur CAD- und CAM-Aktualisierungen – keine teuren Formänderungen. Diese Agilität erweist sich als unschätzbar wertvoll während der Produktentwicklung, wenn sich Designs aufgrund von Testergebnissen schnell weiterentwickeln.
Materialauswahl stellt eine dritte Überlegung dar. CNC-Bearbeitung kann über 30 verschiedene technische Kunststoffe verarbeiten, darunter Materialien, die aufgrund hoher Schmelztemperaturen oder Fließeigenschaften dem Spritzgießen widerstehen. Diese Vielseitigkeit ermöglicht es Ingenieuren, optimale Materialien für spezifische Anwendungen auszuwählen, ohne dass Fertigungsbeschränkungen ihre Wahl einschränken.
Kritische Materialauswahl für CNC-Kunststoffteile
Die Materialauswahl beeinflusst grundlegend die Bauteilleistung, die Bearbeitbarkeit und die Kosten. Verschiedene technische Kunststoffe bieten unterschiedliche Eigenschaftsprofile, die für spezifische Anwendungen geeignet sind.
Technische Kunststoffe für die CNC-Bearbeitung
ABS (Acrylnitril-Butadien-Styrol) zählt zu den am häufigsten bearbeiteten Kunststoffen und ist in naturfarbenen, schwarzen und flammhemmenden Varianten erhältlich. Er bietet hervorragende Schlagzähigkeit, gute Maßhaltigkeit und einfache Bearbeitbarkeit. Anwendungen umfassen Automobilinnenraumkomponenten, Elektronikgehäuse und Verpackungen für Konsumgüter.
POM (Polyoxymethylen / Acetal / Delrin) liefert außergewöhnliche Maßhaltigkeit, geringe Reibung und herausragende Verschleißfestigkeit. Diese Eigenschaften machen es ideal für Zahnräder, Lager und bewegliche mechanische Komponenten. POM lässt sich sauber mit hervorragender Oberflächenbeschaffenheit bearbeiten, erfordert jedoch scharfes Werkzeug, um ein Schmelzen zu verhindern.
PEEK (Polyetheretherketon) repräsentiert das Premiumsegment der technischen Kunststoffe. Dieses Hochleistungspolymer widersteht Temperaturen über 250 °C und behält dabei seine mechanischen Eigenschaften bei. PEEK bietet außergewöhnliche Chemikalienbeständigkeit und ein hervorragendes Festigkeits-Gewichts-Verhältnis, was es für Anwendungen in der Luft- und Raumfahrt, der Medizintechnik sowie in der Öl- und Gasindustrie geeignet macht. Allerdings erfordern seine hohen Materialkosten und seine anspruchsvolle Bearbeitbarkeit erfahrene Bediener und spezialisierte Werkzeuge.
Nylon (PA / Polyamid) bietet hervorragende Festigkeit, Verschleißfestigkeit und geringe Reibung. Erhältlich in naturfarbenen, schwarzen und 30% glasfaserverstärkten Varianten eignet sich Nylon für Zahnräder, Strukturbauteile und Lageranwendungen. Die hygroskopische Natur von Nylon – es absorbiert Feuchtigkeit aus der Luft – schafft jedoch Herausforderungen bei der Maßhaltigkeit, die eine sorgfältige Materialkonditionierung und eine klimakontrollierte Prüfung erfordern.
PMMA (Acryl) bietet außergewöhnliche optische Klarheit mit bis zu 92% Lichtdurchlässigkeit. Dieser transparente Thermoplast dient als leichte, splitterfeste Alternative zu Glas. Anwendungen umfassen Linsen, Lichtleiter, Displays und Automobilbeleuchtungskomponenten. PMMA erfordert spezialisierte Diamantwerkzeuge und Poliertechniken, um optische Klarheit zu erreichen.
PC (Polycarbonat) liefert herausragende Schlagzähigkeit und Maßhaltigkeit. Erhältlich in klaren und schwarzen Varianten eignet sich Polycarbonat für Anwendungen, die Transparenz in Kombination mit Zähigkeit erfordern – Schutzschilde, Maschinenschutzabdeckungen und transparente Gehäuse.
PTFE (Teflon) bietet außergewöhnliche Chemikalienbeständigkeit und den niedrigsten Reibungskoeffizienten unter den technischen Kunststoffen. Obwohl es aufgrund seiner weichen, gummiartigen Beschaffenheit schwierig zu bearbeiten ist, erweist sich PTFE als unschätzbar wertvoll für Dichtungen, Dichtungen und antihaftbeschichtete Komponenten in chemischen Verarbeitungsanlagen.
Entscheidungsrahmen für die Materialauswahl
Die Auswahl des optimalen Materials erfordert die Abwägung mehrerer Faktoren. Berücksichtigen Sie diese Fragen bei der Materialauswahl für kundenspezifische CNC-Kunststoffteile:
- Welchen Belastungen wird das Teil ausgesetzt sein? Strukturelle Anwendungen erfordern Materialien wie glasfaserverstärktes Nylon oder PEEK, während nicht tragende Komponenten ABS oder Acryl verwenden könnten.
- Welchen Temperaturen wird das Teil ausgesetzt sein? Hochtemperaturumgebungen erfordern PEEK, PEI oder PPS statt ABS oder Acryl.
- Welcher Chemikalienkontakt besteht? PTFE, PEEK und Polypropylen widerstehen aggressiven Chemikalien besser als ABS oder Nylon.
- Welche Toleranzen muss das Teil einhalten? POM, PEEK und Acryl erreichen die engsten Toleranzen, während die Feuchtigkeitsaufnahme von Nylon die Maßkontrolle erschwert.
- Welche Oberflächenbeschaffenheit ist erforderlich? PC, Acryl und PEEK liefern die besten Oberflächenbeschaffenheiten.
- Wie hoch ist das Produktionsvolumen? Höhere Stückzahlen können teurere Materialien rechtfertigen, wenn sie die nachgelagerten Kosten senken.
Design for Manufacturability: Herstellung bearbeitbarer Kunststoffteile
Designentscheidungen wirken sich direkt auf Bearbeitungskosten, Qualität und Lieferzeit aus. Das Verständnis der DFM-Prinzipien für CNC-Bearbeitung von Kunststoffteilen hilft Ingenieuren, Designs zu erstellen, die Funktionalität mit Fertigbarkeit in Einklang bringen.
Wandstärkenüberlegungen
Die minimale Wandstärke für bearbeitete Kunststoffteile liegt typischerweise zwischen 1,2 mm und 1,5 mm. Dünnere Wände bergen das Risiko von Verformungen während der Bearbeitung aufgrund von Wärmeentwicklung und verringerter Steifigkeit. Bei Teilen, die sehr dünne Wände erfordern, sollte die Materialauswahl sorgfältig abgewogen werden – einige Kunststoffe behalten bei minimalen Wandstärken ihre Steifigkeit besser bei als andere.
Übermäßig dicke Wände stellen ebenfalls Herausforderungen dar. Dicke Bereiche erzeugen ungleichmäßige Abkühlung und Spannungskonzentrationen, die zu Verformungen oder inneren Lunkern führen können. Halten Sie die Wandstärke über das gesamte Design hinweg konstant, um die Maßhaltigkeit zu fördern.
Eckenradien und Werkzeugzugang
CNC-Schneidwerkzeuge haben zylindrische Formen mit flachen oder kugelförmigen Enden, was inhärente Einschränkungen für die innere Eckgeometrie mit sich bringt. Ein rotierender Schaftfräser hinterlässt einen Radius in der Ecke einer Innentasche. Für gewöhnliche nichtleitende Kunststoffe wie ungefülltes ABS, POM und PTFE ist die konventionelle Funkenerosion (EDM) keine geeignete Lösung: Das Verfahren erfordert ein elektrisch leitfähiges Werkstück. Fügen Sie einen Innenradius oder ein Freistellungsmerkmal hinzu, wo die Passung es zulässt, und stimmen Sie den Radius mit dem Zerspanungsfachmann anhand von Werkzeugdurchmesser und Reichweite ab. Wo ein scharfes Merkmal unerlässlich ist, prüfen Sie eine geeignete mechanische Nachbearbeitung oder ein geteiltes Bauteildesign.
Der Werkzeugzugang schränkt auch tiefe Kavitäten und enge Merkmale ein. Tiefe Taschen erfordern lange Werkzeugverlängerungen, die die Steifigkeit verringern und die Vibration erhöhen. Erwägen Sie, das Teil zu teilen oder die Zugangsrichtung zu ändern. Ein Werkzeug benötigt dennoch einen kollisionsfreien Schneidweg; mehrere Achsen machen eine vollständig geschlossene Kavität nicht zugänglich. Bestätigen Sie das Verfahren für jedes Merkmal vor der Freigabe.
Prozessreferenz: Makino erklärt die Funkenerosion und ihre Anforderung an ein elektrisch leitfähiges Werkstück.
Bohrungs- und Gewindedesign
Tiefen-Durchmesser-Verhältnisse von Bohrungen beeinflussen Bearbeitungskosten und -qualität. Verhältnisse über 4:1 erfordern spezialisierte Werkzeuge und verlängerte Zykluszeiten. Bei Gewinden in Kunststoffteilen sollten die Materialeigenschaften berücksichtigt werden – Feingewinde in weichen Kunststoffen können unter Last ausreißen, während Grobgewinde einen besseren Eingriff in technischen Kunststoffen bieten.
Entformungsschrägen und Hinterschneidungen
Anders als beim Spritzgießen erfordert die CNC-Bearbeitung keine Entformungsschrägen zum Auswerfen des Teils. Vertikale Wände lassen sich effizient ohne Konizität bearbeiten. Hinterschneidungen erfordern jedoch spezialisierte Werkzeuge oder mehrere Aufspannungen, was die Kosten erhöht. Gestalten Sie Merkmale, wo möglich, von der primären Bearbeitungsrichtung aus zugänglich.
Bearbeitungsstrategien für verschiedene Kunststoffarten
Verschiedene Kunststoffe erfordern unterschiedliche Bearbeitungsansätze. Das Verständnis dieser Unterschiede hilft, optimale Ergebnisse zu erzielen und gleichzeitig Ausschuss und Nacharbeit zu minimieren.
Bearbeitung von Nylon: Umgang mit Feuchtigkeit und Wärme
Nylon birgt vier kritische Herausforderungen, die spezialisierte Strategien erfordern:
Feuchtigkeitsaufnahme stellt die größte Einzelgefahr für die Präzision bearbeiteter Nylonteile dar. Ein in trockener Umgebung auf präzise Toleranz bearbeitetes Teil kann bei normaler Luftfeuchtigkeit um mehrere Tausendstel Zoll aus der Toleranz wachsen. Professionelle Werkstätten konditionieren Nylon-Halbzeug vor der Bearbeitung, indem sie es in klimakontrollierten Umgebungen lagern oder eine milde Glühbehandlung durchführen, um einen Gleichgewichtsfeuchtegehalt zu erreichen.
Wärmeentwicklung durch Schneidwerkzeuge birgt ein doppeltes Risiko – das Teil kann erweichen und schmelzen oder sich verziehen und verformen, wenn innere Spannungen freigesetzt werden. Hochgeschwindigkeitsschneiden mit leichten, schnellen Durchgängen trägt Material schnell ab und verhindert Wärmestau. Druckluftkühlung evakuiert Späne rasch und verhindert, dass heiße Späne auf der Werkstückoberfläche wieder anschmelzen.
Einspannspannung muss sorgfältig kontrolliert werden. Übermäßiges Anziehen der Spannmittel erzeugt Spannungen, die sich während der Bearbeitung freisetzen und erheblichen Verzug sowie Toleranzfehler verursachen. Leichtes, aber sicheres Spannen verhindert Verformung bei gleichzeitiger Stabilität des Werkstücks.
Glasfaserverstärkte Varianten (PA+GF30) bieten überlegene mechanische Festigkeit, bringen jedoch Herausforderungen beim Werkzeugverschleiß mit sich. Glasfasern stumpfen Standardwerkzeuge schnell ab, sodass diamantbeschichtete oder polykristalline Diamantwerkzeuge (PCD) für eine wirtschaftliche Fertigung erforderlich sind.
Bearbeitung von Acrylglas (PMMA): Optische Klarheit erzielen
Die Acrylglasbearbeitung erfordert die Beherrschung der Oberflächenbeschaffenheit, um optische Klarheit zu erreichen. Jucheng setzt Diamantwerkzeuge und optimierte Schneidbahnen ein, um Werkzeugspuren zu minimieren, gefolgt von spezialisiertem Polieren, um 92% Lichtdurchlässigkeit wiederherzustellen.
Wichtige Aspekte bei der Acrylglasbearbeitung sind:
- Vermeidung von Spannungsrissen: Vermeiden Sie alkohol- oder lösungsmittelbasierte Kühlschmierstoffe, die sofortige Spannungsrisse verursachen
- Werkzeugauswahl: Diamantpolierte Werkzeuge erzeugen transparente Späne und halbklare Oberflächen direkt von der Maschine
- Spannen: Vakuumtische oder doppelseitiges Klebeband verteilen den Druck gleichmäßig und verhindern Rissbildung
- Nachbearbeitung: Progressives Schleifen (bis zu 2000er Körnung) gefolgt von Polieren oder Dampfpolieren stellt die endgültige Klarheit wieder her
Allgemeine Bearbeitungsrichtlinien
Mehrere Prinzipien gelten für alle Kunststoffbearbeitungsvorgänge:
Werkzeugschärfe erweist sich als entscheidend für eine erfolgreiche Kunststoffbearbeitung. Werkzeuge müssen extrem scharfe Schneidkanten mit polierten Spannuten und hohen Spanwinkeln aufweisen, um das Material sauber zu schneiden, anstatt es zu drücken. Stumpfe Werkzeuge erzeugen Reibung, erhöhen die Wärme und führen zu schlechter Oberflächengüte.
Späneabfuhr erfordert sorgfältige Beachtung. Kunststoffe wie Nylon erzeugen lange, fadenförmige Späne, die sich um Werkzeuge und Vorrichtungen wickeln können. Druckluft oder spezielle Spanbrecher verhindern die Spanverwicklung und erhalten gleichzeitig die Sicht auf die Schnittzone.
Schnittparameter unterscheiden sich erheblich von der Metallbearbeitung. Empfohlene Schnittgeschwindigkeiten für Kunststoffe liegen zwischen 100 und 400 m/min, niedriger als bei Aluminium, aber höher als bei Stahl. Vorschubraten und Schnitttiefen müssen den Materialabtrag mit der Wärmemanagement in Einklang bringen.
Branchen und Anwendungen für CNC-Kunststoffteile
CNC-bearbeitete Kunststoffteile dienen vielfältigen Branchen, in denen Präzision, Leistung und Zuverlässigkeit zählen.
Automobilindustrie
Der Automobilsektor ist stark auf bearbeitete Kunststoffkomponenten für Prototyping und Produktion angewiesen. Jucheng fertigt Motor- und Antriebsstrangkomponenten, Beleuchtungssysteme, Aufhängungs- und Lenkteile, Bremsanlagenkomponenten, HVAC-Systeme und Sicherheitssysteme. Funktionsprototypen ermöglichen rigorose Tests vor der Investition in Produktionswerkzeuge.
Automobil-Anwendungen erfordern Materialien, die extremen Temperaturen, chemischer Belastung und mechanischer Beanspruchung standhalten. PEEK, Nylon und Polycarbonat kommen häufig in Anwendungen unter der Motorhaube zum Einsatz, während Acryl und Polycarbonat für Beleuchtungsanwendungen mit optischer Klarheit verwendet werden.
Herstellung von Medizinprodukten
Die Prototypenfertigung von Medizinprodukten erfordert außergewöhnliche Präzision und Materialkompatibilität. Jucheng fertigt Komponenten für Handgeräte, Dentalinstrumente, chirurgische Roboter, Prothesenkomponenten und implantierbare Geräte.
Medizinische Anwendungen erfordern Materialien, die Biokompatibilitätsstandards erfüllen und Sterilisationsprozessen standhalten. PEEK, Titan und medizinischer Edelstahl dienen implantierbaren Anwendungen, während ABS und Polycarbonat in Gerätegehäusen zum Einsatz kommen. Jucheng's ISO 13485-Zertifizierung belegt das Engagement für medizinische Qualitätsstandards.
Robotik und Automatisierung
Robotik-Anwendungen erfordern leichte, hochfeste Komponenten mit engen Toleranzen. Jucheng fertigt Funktionsprototypen für präzise Roboterkomponenten mittels 3- und 5-Achsen-Mikrofräsen, Drehen und industriellem 3D-Druck.
Kunststoffteile in Automatisierungsanlagen müssen präzise mit Führungen, Lagern und Motoren zusammenpassen. Lochdurchmesser, Abstände und Spiel erfordern eine enge Kontrolle, um Reibung, Geräusche oder Montageprobleme zu vermeiden.
Luft- und Raumfahrt sowie Verteidigung
Luft- und Raumfahrtanwendungen erfordern Materialien, die Leichtigkeit mit außergewöhnlicher Festigkeit und Temperaturbeständigkeit verbinden. PEEK, PEI und PPS kommen häufig in Flugzeuginnenräumen, Strukturbauteilen und motornahen Anwendungen zum Einsatz. Strenge Qualitätsanforderungen verlangen die Einhaltung von ISO 9001 und AS9100.
Qualitätskontroll- und Inspektionsstandards
Qualitätskontrolle für kundenspezifische CNC-Kunststoffteile umfasst mehrere Inspektionsstufen von der Materialprüfung bis zur abschließenden Teilemessung.
Materialprüfung
Die Qualitätskontrolle beginnt mit der Materialprüfung. Die Überprüfung des Certificate of Analysis (COA) von Lieferanten bestätigt Materialzusammensetzung und -eigenschaften. Die spektroskopische Analyse liefert zusätzliche Bestätigung für kritische Anwendungen. Die Sichtprüfung identifiziert Oberflächenfehler – Risse, Blasen oder Verfärbungen –, die die Bearbeitungsergebnisse beeinträchtigen könnten.
In-Prozess-Inspektion
Während der Bearbeitung überwachen Bediener kritische Abmessungen und die Oberflächenqualität. Koordinatenmessgeräte (KMG) verifizieren die Maßgenauigkeit anhand von CAD-Modellen. Oberflächenprofilometer messen die Oberflächengüte und stellen sicher, dass die Ra-Werte den Spezifikationen entsprechen.
Abschlussinspektion
Fertige Teile werden einer umfassenden Inspektion mit Präzisionsmesswerkzeugen unterzogen. Die Maßprüfung bestätigt, dass alle Merkmale die Toleranzanforderungen erfüllen. Die Oberflächenbeschaffenheitsprüfung stellt sicher, dass ästhetische und funktionale Anforderungen erfüllt sind. Für kritische Anwendungen können Teile zusätzlichen Prüfungen unterzogen werden – Druckprüfung, elektrische Prüfung oder Funktionsprüfung.
Bei Kunststoffen, die empfindlich auf Umgebungsbedingungen reagieren, sind die Inspektionsbedingungen von großer Bedeutung. Nylonteile beispielsweise müssen in klimatisierten Umgebungen geprüft werden, um eine genaue Messung zu gewährleisten. Teile, die unmittelbar nach der Bearbeitung gemessen werden, können beim Abkühlen aus der Toleranz schrumpfen – stabilisieren Sie Teile immer bei 68°F (20°C) vor der Abschlussinspektion.
Kostenoptimierungsstrategien für CNC-Kunststoffteile
Das Verständnis der Kostentreiber hilft bei der Optimierung CNC-Kunststoffteile der Produktion ohne Qualitätseinbußen.
Materialkostenüberlegungen
Die Materialauswahl hat erheblichen Einfluss auf die Gesamtkosten. Technische Kunststoffe wie PEEK, PPS und PTFE verursachen hohe Materialkosten und erfordern möglicherweise eine sorgfältige, langsamere Handhabung. Umgekehrt lassen sich POM (Acetal) und PVC einfach und wirtschaftlich bearbeiten. Wählen Sie Materialien, die die Leistungsanforderungen erfüllen, ohne überzuspezifizieren – vermeiden Sie die Auswahl von “Überleistungs”-Materialien, die Kosten ohne funktionalen Nutzen verursachen.
Designoptimierung zur Kostenreduzierung
Designentscheidungen wirken sich direkt auf die Bearbeitungszeit und die Kosten aus. Mehrere Strategien senken die Produktionskosten:
- Vereinfachen Sie die Bauteilgeometrie: Minimieren Sie scharfe Innenkanten, tiefe Taschen und komplexe Merkmale, die die Bearbeitungszeit erhöhen
- Verwenden Sie abgerundete Innenkanten: Geben Sie einen bearbeitbaren Radius oder eine funktionale Eckenentlastung an; konventionelle EDM ist für gewöhnliche nichtleitende Kunststoffe ungeeignet
- Vermeiden Sie tiefe Innenhohlräume: Tiefe Merkmale erfordern einen verlängerten Werkzeugeinsatz und mehrere Durchgänge
- Halten Sie eine ausreichende Wandstärke ein: Dünne Wände verlangsamen die Bearbeitungsgeschwindigkeiten und erhöhen das Verzugsrisiko
- Text gravieren statt prägen: Gravieren trägt weniger Material ab und verkürzt die Zykluszeit
Wirtschaftlichkeit der Serienfertigung
Die Serienbearbeitung senkt die Stückkosten durch Skaleneffekte. Die Rüstzeit amortisiert sich über mehrere Teile, und optimierte Werkzeugwege verbessern die Effizienz. Bei der Fertigung kleiner Stückzahlen sollten Sie in Erwägung ziehen, Teile auf einer einzigen Vorrichtung zu kombinieren, um die Rüstzeit zu reduzieren.
Optimierung von Oberflächengüte und Toleranzen
Die Angabe unnötig enger Toleranzen oder feiner Oberflächengüten verursacht erhebliche Kosten. Standard-CNC-Bearbeitung liefert Oberflächengüten von etwa Ra 1,6 μm auf ebenen Flächen. Das Erreichen glatterer Oberflächen erfordert zusätzliche Polier-, Kugelstrahl- oder Beschichtungsvorgänge, die Zeit und Kosten verursachen.
Vergleich der Kunststoffbearbeitung mit anderen Fertigungsverfahren
| Faktor | CNC-Bearbeitung | Spritzguss | 3D-Druck |
|---|---|---|---|
| Werkzeugkosten | Keine dedizierte Form; Programmierung, Werkzeuge, Vorrichtungen und Rüsten fallen dennoch an | Investition in eine dedizierte Form; Angebot hängt von Design und Werkzeuganforderungen ab | Keine dedizierte Form; Vorbereitung, Stützstrukturen und Nachbearbeitung können anfallen |
| Stückkosten | Mittel (mengenabhängig) | Niedrig (bei hohen Stückzahlen) | Hoch (pro Teil) |
| Lieferzeit | Tage bis Wochen | Wochen bis Monate | Stunden bis Tage |
| Materialoptionen | Über 30 technische Kunststoffe | Begrenzt durch Fließeigenschaften | Auf druckbare Materialien beschränkt |
| Designänderungen | Einfach (CAD/CAM-Aktualisierung) | Schwierig (Formänderung) | Einfach (CAD-Aktualisierung) |
| Produktionsvolumen | 1–10.000+ Einheiten | 10.000+ Einheiten | 1–100 Einheiten |
| Oberflächenbeschaffenheit | Ausgezeichnet (Ra 0,8-3,2 μm) | Ausgezeichnet (formabhängig) | Ausreichend bis gut (Schichtlinien) |
| Toleranzen | ±0,01 mm erreichbar | ±0,05 mm typisch | ±0,1-0,3 mm typisch |
| Materialeigenschaften | Volle technische Eigenschaften | Volle technische Eigenschaften | Oft reduziert |
Häufige Fragen zu CNC-Kunststoffteilen
Welche Toleranzen können CNC-Kunststoffteile erreichen?
CNC-Bearbeitung kann bei Kunststoffkomponenten Toleranzen bis zu ±0,01 mm erreichen. Die erreichbaren Toleranzen hängen jedoch von der Materialauswahl, der Bauteilgeometrie und den Umgebungsbedingungen ab. POM, PEEK und Acryl erreichen die engsten Toleranzen, während die Feuchtigkeitsaufnahme von Nylon die Maßkontrolle erschwert. Für die meisten Anwendungen stellt ±0,05 mm eine praktische und kosteneffiziente Toleranzvorgabe dar.
Wie schneidet die CNC-Kunststoffbearbeitung im Vergleich zur Metallbearbeitung ab?
Die Kunststoffbearbeitung unterscheidet sich in mehrfacher Hinsicht grundlegend von der Metallbearbeitung. Kunststoffe weisen eine geringere Wärmeleitfähigkeit auf, was ein sorgfältiges Wärmemanagement erfordert, um Schmelzen oder Verziehen zu verhindern. Die Schnittgeschwindigkeiten für Kunststoffe liegen typischerweise zwischen 100 und 400 m/min, niedriger als bei Aluminium, aber höher als bei Stahl. Die Werkzeuggeometrie unterscheidet sich – die Kunststoffbearbeitung erfordert schärfere Schneidkanten mit größeren Spanwinkeln, um das Material zu schneiden statt zu drücken. Auch die Spanbildung unterscheidet sich, da Kunststoffe oft fadenförmige Späne erzeugen, die eine aktive Spanabfuhr erfordern.
Welche Oberflächengüten sind auf bearbeiteten Kunststoffteilen erreichbar?
Standard-CNC-Bearbeitung liefert Oberflächengüten von etwa Ra 1,6 μm auf ebenen Flächen. Mit zusätzlichen Nachbearbeitungsschritten können Oberflächen Ra 0,8 μm oder besser erreichen. Polieren kann hochglänzende, reflektierende oder spiegelähnliche Oberflächen erzeugen. Die Oberflächengüte hängt von der Materialauswahl ab – PC, Acryl und PEEK liefern die besten Bearbeitungsoberflächen.
Kann die CNC-Bearbeitung transparente Kunststoffteile herstellen?
Ja, die CNC-Bearbeitung stellt transparente Komponenten aus Materialien wie Acryl (PMMA) und Polycarbonat her. Um optische Klarheit zu erreichen, sind spezialisierte Ansätze erforderlich – Diamantwerkzeuge, optimierte Schneidbahnen und Nachbearbeitungstechniken wie Dampfpolieren oder Handpolieren. Die Nachbearbeitungsmöglichkeiten von Jucheng stellen bei bearbeiteten Acrylkomponenten bis zu 92% Lichtdurchlässigkeit wieder her.
Welche Materialien eignen sich am besten für die CNC-Kunststoffbearbeitung?
Mehrere technische Kunststoffe lassen sich außergewöhnlich gut bearbeiten. POM (Acetal) bietet hervorragende Maßhaltigkeit und Oberflächengüte. ABS bietet gute Bearbeitbarkeit mit ausgewogenen mechanischen Eigenschaften. PEEK lässt sich mit geeigneten Werkzeugen gut bearbeiten, ist jedoch mit höheren Materialkosten verbunden. Acryl lässt sich mit scharfen Werkzeugen sauber bearbeiten, erfordert jedoch ein sorgfältiges Wärmemanagement. Nylon lässt sich mit geeigneter Feuchtigkeitskonditionierung und Wärmekontrolle erfolgreich bearbeiten.
Wie beeinflusst das Produktionsvolumen die Wahl zwischen CNC-Bearbeitung und Spritzguss?
Die CNC-Bearbeitung vermeidet eine spezielle Spritzgussform, was bei kleinen Stückzahlen oder sich ändernden Designs hilfreich sein kann. Rüstung, Vorrichtungen, Schneidwerkzeuge, Rohmaterial und Prüfung bleiben Teil der Kosten. Spritzguss kann die Stückkosten senken, da die Forminvestition auf mehr Teile verteilt wird. Fordern Sie Angebote für die tatsächlichen Mengen an und vergleichen Sie die gesamten Lieferkosten; der Übergangspunkt hängt von Geometrie, Material, Toleranzen und Designstabilität ab.
Welche Qualitätszertifizierungen sollte ein Hersteller von CNC-Kunststoffteilen besitzen?
Seriöse Hersteller besitzen Zertifizierungen, die ihr Qualitätsengagement belegen. Die Zertifizierung nach IATF 16949 zeigt die Einhaltung von Qualitätsstandards der Automobilindustrie an. Die Zertifizierung nach ISO 13485 belegt die Fertigungskompetenz für Medizinprodukte. Die Zertifizierung nach ISO 9001 bietet eine allgemeine Verifizierung des Qualitätsmanagementsystems. Für Luft- und Raumfahrtanwendungen kann eine Zertifizierung nach AS9100 erforderlich sein. Jucheng besitzt Zertifizierungen nach IATF 16949 und ISO 13485.
Wie lange dauert die Herstellung kundenspezifischer CNC-Kunststoffteile?
Die Lieferzeiten variieren je nach Teilekomplexität, Menge und Materialverfügbarkeit. Einfache Teile aus Standardmaterialien können innerhalb von Tagen versandt werden. Komplexe Teile, die Spezialmaterialien oder umfangreiche Nachbearbeitung erfordern, können mehrere Wochen benötigen. Jucheng bietet für viele Projekte eine weltweite Lieferung innerhalb von Tagen an, mit Expressoptionen für dringende Anforderungen.
Warum Jucheng für Ihre CNC-Kunststoffteile wählen
Jucheng Precision Technology ist ein vertrauenswürdiger Partner für CNC-Bearbeitung China Betriebe und verbindet umfangreiche Fähigkeiten mit strengen Qualitätsstandards.
Fertigungsinfrastruktur unterstützt Projekte jeder Größenordnung. Mit über 150 CNC-Maschinen, darunter mehr als 25 5-Achs-Zentren, über 30 Blechbearbeitungseinheiten, über 50 industrielle 3D-Drucksysteme und über 35 Spritzgießpressen bewältigt Jucheng alles von einzelnen Prototypen bis hin zu Serienfertigungen.
Technische Expertise gewährleistet erfolgreiche Ergebnisse. Ein Team von über 190 qualifizierten Fachkräften umfasst mehr als 30 leitende Ingenieure mit über 13 Jahren Erfahrung. Diese fundierte Kenntnis ermöglicht eine effektive Beratung zur Fertigungsgerechtheit (Design for Manufacturability), Unterstützung bei der Materialauswahl und Problemlösung während des gesamten Produktionsprozesses.
Materialkompetenz erstreckt sich über mehr als 30 technische Kunststoffe. Von Standardkunststoffen wie ABS und Polypropylen bis hin zu Hochleistungspolymeren wie PEEK und PEI führt Jucheng Materialien für vielfältige Anwendungen. Die Nachbearbeitungsmöglichkeiten umfassen Polieren, Lackieren, Eloxieren, Galvanisieren und weitere Veredelungsverfahren.
Qualitätszertifizierungen belegen das Engagement für Spitzenleistungen. Die Zertifizierungen IATF 16949 und ISO 13485 bestätigen die Einhaltung von Qualitätsstandards der Automobil- und Medizinbranche. Strenge Prüfverfahren stellen sicher, dass jedes Teil den Spezifikationen entspricht.
Globale Lieferfähigkeit bedient Kunden weltweit. Mit effizienter Logistik und reaktionsschneller Kommunikation liefert Jucheng Präzisionskomponenten dorthin, wo sie benötigt werden.
Ob Sie funktionale Prototypen zur Designvalidierung, Kleinserienfertigung für Markttests oder eine vollumfängliche Produktion benötigen – Jucheng bietet die Fähigkeiten und Expertise, um Ihre Kunststoffkomponenten zum Leben zu erwecken.
Kontaktieren Sie Jucheng Precision noch heute, um Ihre CNC-Kunststoffteile Anforderungen und entdecken Sie, wie deren Fertigungsexzellenz Ihr nächstes Projekt unterstützen kann.