
Когда инженерам и дизайнерам продукции нужны прецизионные компоненты, сочетающие прочность, лёгкость и гибкость конструкции, пластиковые детали для ЧПУ часто оказываются оптимальным решением. В отличие от металлических аналогов, обработанные пластиковые компоненты обеспечивают исключительную химическую стойкость, электрическую изоляцию и возможность получения сложных геометрий без специальной литьевой формы, хотя программирование, режущий инструмент, закрепление заготовки и наладка по-прежнему влияют на стоимость. Это подробное руководство охватывает всё — от выбора материала до контроля качества — и помогает принимать обоснованные решения для вашего следующего проекта.
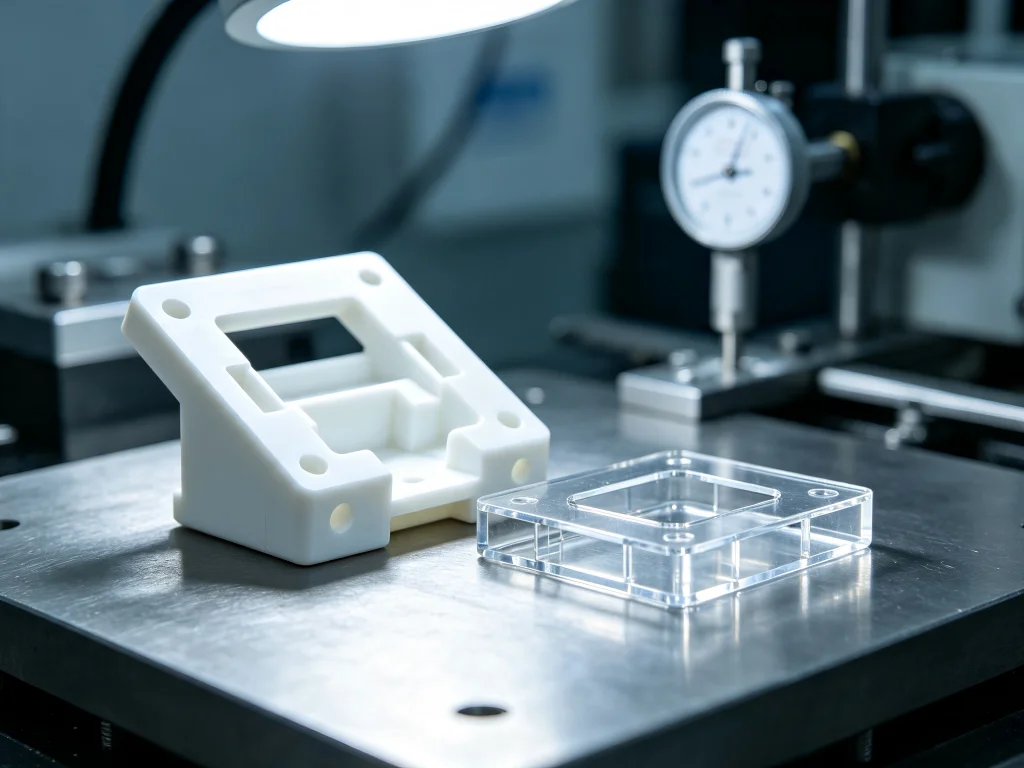
Что такое пластиковые детали для ЧПУ и как они изготавливаются?
пластиковые детали для ЧПУ представляют собой компоненты, изготовленные с помощью компьютерно-управляемых процессов механической обработки, которые удаляют материал из цельной пластиковой заготовки — такой как стержни, листы или блоки — для создания точных готовых изделий. Процесс начинается с CAD-модели, которая преобразуется в траектории инструмента с помощью CAM-программного обеспечения. Эти цифровые инструкции направляют режущие инструменты с исключительной точностью, придавая форму инженерным пластикам в функциональные компоненты, соответствующие строгим техническим требованиям.
Принципиальное различие между обработкой пластика и металла заключается в поведении материала. Пластики обладают более низкой теплопроводностью, более высокими коэффициентами теплового расширения и вязкоупругими свойствами, которые требуют специальных подходов. В отличие от металлов, эффективно рассеивающих тепло, пластики удерживают тепловую энергию, создавая риск плавления, коробления или деформации под действием напряжений при неправильном управлении процессом.
Современные обрабатывающие центры с ЧПУ используют 3-, 4- и 5-осевая фрезеровка возможности наряду с операциями точения и шлифования. Многоосевые станки позволяют производить всё более сложные геометрии — поднутрения, наклонные элементы и сложные внутренние полости — которые были бы невозможны с обычным 3-осевым оборудованием. Эта гибкость делает обработку на станках с ЧПУ особенно ценной для прототипирования, мелкосерийного производства и компонентов, требующих жёстких допусков.
Почему для пластиковых деталей выбирают обработку на ЧПУ, а не литьё под давлением?
Выбор между обработкой на ЧПУ и литьём под давлением во многом зависит от объёма производства, сложности детали и требований к срокам. Обработка на ЧПУ превосходит литьё под давлением в ряде сценариев, где литьё оказывается несостоятельным.
Низкие и средние объёмы представляют собой оптимальную зону для обработанных пластиковых компонентов. Литьё под давлением требует специальной формы; обработка на ЧПУ требует программирования, режущего инструмента и закрепления заготовки. Сравните полное коммерческое предложение при требуемом количестве, включая наладку, отходы заготовки и контроль. Не существует универсального объёма, при котором один процесс становится дешевле.
Гибкость конструкции предлагает ещё одно убедительное преимущество. Изменения конструкции при обработке на ЧПУ требуют лишь обновления CAD и CAM — без дорогостоящей модификации формы. Эта гибкость оказывается бесценной на этапе разработки продукта, когда конструкции быстро меняются на основе результатов испытаний.
Выбор материала представляет собой третье соображение. Обработка на ЧПУ может обрабатывать более 30 различных инженерных пластиков, включая материалы, которые сопротивляются литью под давлением из-за высокой температуры расплава или характеристик текучести. Эта универсальность позволяет инженерам выбирать оптимальные материалы для конкретных применений, не ограничивая свой выбор производственными ограничениями.
Критически важный выбор материала для CNC-обработанных пластиковых деталей
Выбор материала принципиально влияет на эксплуатационные характеристики детали, обрабатываемость и стоимость. Различные конструкционные пластики предлагают разные профили свойств, подходящие для конкретных применений.
Конструкционные пластики для CNC-обработки
АБС (акрилонитрилбутадиенстирол) является одним из наиболее часто обрабатываемых пластиков, доступен в натуральном, черном и огнестойком вариантах. Он обеспечивает превосходную ударопрочность, хорошую размерную стабильность и легкость обработки. Применения включают компоненты автомобильных интерьеров, корпуса электроники и корпуса потребительских товаров.
POM (полиоксиметилен / ацеталь / делрин) обеспечивает исключительную размерную стабильность, низкое трение и выдающуюся износостойкость. Эти свойства делают его идеальным для шестерен, подшипников и движущихся механических компонентов. POM хорошо обрабатывается с превосходной чистотой поверхности, хотя требует острого инструмента для предотвращения плавления.
PEEK (полиэфирэфиркетон) представляет премиальный сегмент конструкционных пластиков. Этот высокоэффективный полимер выдерживает температуры свыше 250°C, сохраняя механические свойства. PEEK обеспечивает исключительную химическую стойкость и соотношение прочности к весу, что делает его пригодным для аэрокосмических, медицинских и нефтегазовых применений. Однако его высокая стоимость материала и сложность обработки требуют опытных операторов и специализированного инструмента.
Нейлон (PA / полиамид) обеспечивает превосходную прочность, износостойкость и низкое трение. Доступный в натуральном, черном и стеклонаполненном варианте 30%, нейлон подходит для шестерен, конструкционных компонентов и подшипниковых применений. Однако гигроскопичная природа нейлона — поглощение влаги из воздуха — создает проблемы размерной стабильности, требующие тщательной кондиционирования материала и контроля в климатически контролируемых условиях.
PMMA (акрил) обеспечивает исключительную оптическую прозрачность с пропусканием света до 92%. Этот прозрачный термопласт служит легковесной, ударопрочной альтернативой стеклу. Применения включают линзы, световоды, экраны дисплеев и компоненты автомобильного освещения. PMMA требует специализированного алмазного инструмента и методов полировки для достижения оптической прозрачности.
PC (поликарбонат) обеспечивает выдающуюся ударопрочность и размерную стабильность. Доступный в прозрачном и черном вариантах, поликарбонат подходит для применений, требующих прозрачности в сочетании с прочностью — защитные экраны, ограждения станков и прозрачные корпуса.
PTFE (тефлон) обеспечивает исключительную химическую стойкость и самый низкий коэффициент трения среди конструкционных пластиков. Хотя его сложно обрабатывать из-за мягкой, вязкой природы, PTFE оказывается незаменимым для уплотнений, прокладок и антиадгезионных компонентов в оборудовании химической переработки.
Структура принятия решений по выбору материала
Выбор оптимального материала требует балансирования множества факторов. Рассмотрите эти вопросы при выборе материалов для заказных CNC-обработанных пластиковых деталей:
- Какие нагрузки будет испытывать деталь? Для конструкционных применений требуются такие материалы, как нейлон, армированный стекловолокном, или PEEK, тогда как для ненесущих компонентов можно использовать ABS или акрил.
- С какими температурами столкнётся деталь? Высокотемпературные среды требуют PEEK, PEI или PPS, а не ABS или акрила.
- Какое химическое воздействие присутствует? PTFE, PEEK и полипропилен лучше противостоят агрессивным химикатам, чем ABS или нейлон.
- Какие допуски должна выдерживать деталь? POM, PEEK и акрил обеспечивают самые жёсткие допуски, тогда как влагопоглощение нейлона усложняет контроль размеров.
- Какая требуется чистота поверхности? PC, акрил и PEEK обеспечивают наилучшую чистоту поверхности.
- Каков объём производства? Более высокие объёмы могут оправдать применение более дорогих материалов, если они снижают последующие затраты.
Проектирование для технологичности: создание обрабатываемых пластиковых деталей
Проектные решения напрямую влияют на стоимость обработки, качество и сроки изготовления. Понимание принципов DFM для обрабатываемых на станках с ЧПУ пластиковых деталей помогает инженерам создавать конструкции, сочетающие функциональность с технологичностью.
Учет толщины стенок
Минимальная толщина стенок для обрабатываемых пластиковых деталей обычно составляет от 1,2 мм до 1,5 мм. Более тонкие стенки подвержены риску деформации при обработке из-за выделения тепла и снижения жесткости. Для деталей, требующих очень тонких стенок, тщательно подходите к выбору материала — некоторые пластики лучше других сохраняют жесткость при минимальной толщине.
Чрезмерно толстые стенки также создают проблемы. Толстые участки вызывают неравномерное охлаждение и концентрацию напряжений, что может привести к деформации или внутренним пустотам. Поддерживайте постоянную толщину стенок по всей конструкции для обеспечения размерной стабильности.
Радиусы скруглений и доступ инструмента
Режущие инструменты для ЧПУ имеют цилиндрическую форму с плоскими или сферическими торцами, что создает inherent ограничения на геометрию внутренних углов. Вращающаяся концевая фреза оставляет радиус во внутреннем углу кармана. Для обычных непроводящих пластиков, таких как ненаполненный ABS, POM и PTFE, традиционная электроэрозионная обработка (ЭЭО) не является подходящим решением: процесс требует электропроводящей заготовки. Добавьте внутренний радиус или элемент разгрузки там, где это допускает посадка, и согласуйте радиус со станочником исходя из диаметра и вылета инструмента. Там, где острая кромка необходима, рассмотрите подходящую механическую вторичную операцию или конструкцию из отдельных частей.
Доступ инструмента также ограничивает глубокие полости и узкие элементы. Глубокие карманы требуют длинных удлинителей инструмента, которые снижают жесткость и увеличивают вибрацию. Рассмотрите разделение детали или изменение направления доступа. Инструменту по-прежнему нужна траектория резания без столкновений; наличие нескольких осей не делает полностью закрытую полость доступной. Перед выпуском подтвердите технологический процесс для каждого элемента.
Справочная информация по процессу: Makino объясняет ЭЭО и требование к электропроводящей заготовке.
Конструирование отверстий и резьбы
Соотношения глубины отверстия к диаметру влияют на стоимость и качество обработки. Соотношения, превышающие 4:1, требуют специализированного инструмента и увеличенного времени цикла. При выполнении резьбы в пластиковых деталях следует учитывать свойства материала — мелкая резьба в мягких пластиках может срываться под нагрузкой, тогда как крупная резьба обеспечивает лучшее зацепление в конструкционных пластиках.
Углы уклона и поднутрения
В отличие от литья под давлением, механическая обработка на ЧПУ не требует углов уклона для извлечения детали. Вертикальные стенки обрабатываются эффективно без конусности. Однако поднутрения требуют специализированного инструмента или нескольких установов, что увеличивает стоимость. Где возможно, проектируйте элементы доступными с основного направления обработки.
Стратегии обработки для различных типов пластиков
Различные пластики требуют разных подходов к обработке. Понимание этих различий помогает достичь оптимальных результатов при минимизации отходов и переделок.
Обработка нейлона: контроль влажности и тепла
Нейлон создает четыре критических проблемы, требующие специализированных стратегий:
Влагопоглощение представляет собой самую серьезную угрозу для точности обработанных нейлоновых деталей. Деталь, обработанная с точным допуском в сухой среде, может выйти за пределы допуска на несколько тысячных долей дюйма при воздействии нормальной влажности. Профессиональные мастерские кондиционируют нейлоновую заготовку перед обработкой, храня ее в средах с контролируемым климатом или выполняя мягкий отжиг для достижения равновесного содержания влаги.
Тепловыделение от режущих инструментов создает двойной риск — деталь может размягчиться и расплавиться или деформироваться и покоробиться при снятии внутренних напряжений. Высокоскоростное резание с легкими быстрыми проходами быстро удаляет материал и предотвращает накопление тепла. Охлаждение сжатым воздухом быстро удаляет стружку, предотвращая повторное расплавление горячей стружки на поверхности детали.
Напряжение зажима должно тщательно контролироваться. Чрезмерное затягивание зажимов создает напряжение, которое снимается во время обработки, вызывая значительную деформацию и выход за пределы допуска. Легкий, но надежный зажим предотвращает деформацию, сохраняя устойчивость детали.
Варианты со стекловолокном (PA+GF30) обеспечивают превосходную механическую прочность, но создают проблемы с износом инструмента. Стекловолокна быстро затупляют стандартный инструмент, требуя инструментов с алмазным покрытием или поликристаллических алмазных (PCD) инструментов для экономичного производства.
Обработка акрила (ПММА): достижение оптической прозрачности
Обработка акрила требует мастерства в чистоте поверхности для достижения оптической прозрачности. Jucheng использует алмазный инструмент и оптимизированные траектории резания для минимизации следов инструмента, после чего выполняется специализированная полировка для восстановления 92% светопропускания.
Ключевые факторы при обработке акрила включают:
- Предотвращение растрескивания под напряжением: Избегайте спиртовых или растворительных смазочно-охлаждающих жидкостей, вызывающих немедленное растрескивание
- Выбор инструмента: Инструменты с алмазной полировкой производят прозрачную стружку и полупрозрачные поверхности непосредственно после обработки на станке
- Закрепление: Вакуумные столы или двусторонняя лента распределяют давление равномерно, предотвращая растрескивание
- Постобработка: Прогрессивное шлифование (до зернистости 2000) с последующей полировкой или паровой полировкой восстанавливает окончательную прозрачность
Общие рекомендации по механической обработке
Несколько принципов применимы ко всем операциям механической обработки пластмасс:
Острота инструмента критически важна для успешной механической обработки пластмасс. Инструменты должны иметь исключительно острые режущие кромки с полированными канавками и большими передними углами, чтобы чисто резать материал, а не вдавливать его. Тупые инструменты создают трение, повышая температуру и ухудшая качество поверхности.
Отвод стружки требует тщательного внимания. Такие пластмассы, как нейлон, образуют длинную, волокнистую стружку, которая может наматываться на инструменты и приспособления. Сжатый воздух или специальные стружколомы предотвращают запутывание стружки, сохраняя видимость зоны резания.
Параметры резания существенно отличаются от механической обработки металлов. Рекомендуемые скорости резания для пластмасс составляют от 100 до 400 м/мин — ниже, чем для алюминия, но выше, чем для стали. Подача и глубина резания должны обеспечивать баланс между съёмом материала и управлением теплом.
Отрасли и применения деталей из пластмасс, обработанных на ЧПУ
Детали из пластмасс, обработанные на станках с ЧПУ, обслуживают различные отрасли, где важны точность, производительность и надёжность.
Автомобильная промышленность
Автомобильный сектор в значительной степени полагается на обработанные пластиковые компоненты для прототипирования и производства. Jucheng производит компоненты двигателей и трансмиссии, системы освещения, детали подвески и рулевого управления, компоненты тормозных систем, системы HVAC и системы безопасности. Функциональные прототипы позволяют проводить тщательные испытания до инвестиций в производственную оснастку.
Автомобильные применения требуют материалов, выдерживающих экстремальные температуры, воздействие химикатов и механические нагрузки. PEEK, нейлон и поликарбонат часто встречаются в подкапотных применениях, тогда как акрил и поликарбонат используются в осветительных применениях, требующих оптической прозрачности.
Производство медицинских изделий
Прототипирование медицинских изделий требует исключительной точности и совместимости материалов. Jucheng производит компоненты для портативных устройств, стоматологических инструментов, хирургических роботов, протезных компонентов и имплантируемых устройств.
Медицинские применения требуют материалов, соответствующих стандартам биосовместимости и выдерживающих процессы стерилизации. PEEK, титан и нержавеющая сталь медицинского класса используются для имплантируемых применений, тогда как ABS и поликарбонат встречаются в корпусах устройств. Сертификация ISO 13485 компании Jucheng демонстрирует приверженность стандартам медицинского качества.
Робототехника и автоматизация
Применения в робототехнике требуют лёгких высокопрочных компонентов с жёсткими допусками. Jucheng производит рабочие прототипы прецизионных робототехнических компонентов с использованием 3- и 5-осевого микрофрезерования, токарной обработки и промышленной 3D-печати.
Пластиковые детали в оборудовании автоматизации должны точно сопрягаться с направляющими, подшипниками и двигателями. Диаметры отверстий, расстояния и зазоры требуют строгого контроля для предотвращения трения, шума или проблем со сборкой.
Аэрокосмическая и оборонная промышленность
Аэрокосмические применения требуют материалов, сочетающих лёгкость с исключительной прочностью и термостойкостью. PEEK, PEI и PPS часто встречаются в интерьерах самолётов, конструкционных компонентах и применениях, смежных с двигателями. Строгие требования к качеству требуют соответствия ISO 9001 и AS9100.
Стандарты контроля качества и инспекции
Контроль качества для заказных CNC-обработанных пластиковых деталей охватывает несколько этапов инспекции — от проверки материала до финального измерения детали.
Инспекция материалов
Контроль качества начинается с проверки материала. Проверка сертификата анализа (COA) от поставщиков подтверждает состав и свойства материала. Спектроскопический анализ обеспечивает дополнительное подтверждение для критических применений. Визуальная инспекция выявляет поверхностные дефекты — трещины, пузыри или изменение цвета, — которые могут повлиять на результаты обработки.
Контроль в процессе обработки
Во время обработки операторы контролируют критические размеры и качество поверхности. Координатно-измерительные машины (CMM) проверяют размерную точность относительно CAD-моделей. Профилометры поверхности измеряют качество отделки, обеспечивая соответствие значений Ra спецификациям.
Финальная инспекция
Готовые детали проходят комплексную инспекцию с использованием прецизионных метрологических инструментов. Размерная проверка подтверждает соответствие всех элементов требованиям допусков. Инспекция качества поверхности гарантирует выполнение эстетических и функциональных требований. Для критических применений детали могут проходить дополнительные испытания — испытание давлением, электрические испытания или функциональную проверку.
Для пластиков, чувствительных к условиям окружающей среды, условия инспекции имеют большое значение. Например, детали из нейлона должны проверяться в средах с контролируемым климатом для обеспечения точности измерений. Детали, измеренные сразу после обработки, могут дать усадку и выйти за пределы допуска при охлаждении — всегда стабилизируйте детали при 68°F (20°C) перед финальной инспекцией.
Стратегии оптимизации затрат для CNC-обработки пластиковых деталей
Понимание факторов затрат помогает оптимизировать пластиковые детали для ЧПУ производство без ущерба для качества.
Соображения по стоимости материалов
Выбор материала существенно влияет на общую стоимость. Инженерные пластики, такие как PEEK, PPS и PTFE, имеют высокую стоимость заготовок и могут требовать осторожной, более медленной обработки. Напротив, POM (ацеталь) и ПВХ легко и экономично поддаются механической обработке. Выбирайте материалы, отвечающие эксплуатационным требованиям, без излишнего завышения характеристик — избегайте выбора материалов с “избыточными характеристиками”, которые увеличивают стоимость без функциональной выгоды.
Оптимизация конструкции для снижения затрат
Конструктивные решения напрямую влияют на время обработки и стоимость. Несколько стратегий позволяют снизить производственные расходы:
- Упростите геометрию детали: Сведите к минимуму острые внутренние углы, глубокие карманы и сложные элементы, увеличивающие время обработки
- Используйте скруглённые внутренние углы: Укажите обрабатываемый радиус или функциональную разгрузку угла; обычная электроэрозионная обработка (EDM) непригодна для обычных непроводящих пластиков
- Избегайте глубоких внутренних полостей: Глубокие элементы требуют удлинённого инструмента и многократных проходов
- Соблюдайте достаточную толщину стенок: Тонкие стенки снижают скорость обработки и повышают риск коробления
- Гравируйте текст вместо выдавливания: Гравировка удаляет меньше материала и сокращает время цикла
Экономика серийного производства
Серийная обработка снижает удельные затраты за счёт эффекта масштаба. Время наладки амортизируется на несколько деталей, а оптимизированные траектории инструмента повышают эффективность. Для мелкосерийного производства рассмотрите объединение деталей на одном приспособлении, чтобы сократить время наладки.
Оптимизация шероховатости поверхности и допусков
Указание неоправданно жёстких допусков или высокой чистоты поверхности значительно увеличивает стоимость. Стандартная обработка на ЧПУ обеспечивает шероховатость поверхности около Ra 1,6 мкм на плоских поверхностях. Для достижения более гладких поверхностей требуются дополнительные операции полировки, дробеструйной обработки или нанесения покрытий, которые увеличивают время и затраты.
Сравнение механической обработки пластмасс с другими методами производства
| Фактор | CNC-обработка | Литье под давлением | 3D-печать |
|---|---|---|---|
| Стоимость оснастки | Без специальной пресс-формы; программирование, инструмент, приспособления и наладка всё равно требуются | Инвестиции в специальную пресс-форму; стоимость зависит от конструкции и требований к оснастке | Без специальной пресс-формы; подготовка, поддержки и постобработка могут потребоваться |
| Удельная стоимость | Средняя (зависит от объёма) | Низкая (при больших объёмах) | Высокая (за деталь) |
| Срок выполнения | От дней до недель | От недель до месяцев | Часы в дни |
| Варианты материалов | Более 30 инженерных пластиков | Ограничено свойствами текучести | Ограничено материалами для печати |
| Изменения конструкции | Легко (обновление CAD/CAM) | Сложно (модификация пресс-формы) | Легко (обновление CAD) |
| Объём производства | 1–10 000+ единиц | 10 000+ единиц | 1–100 единиц |
| Качество поверхности | Отличное (Ra 0,8–3,2 мкм) | Отличное (зависит от пресс-формы) | Удовлетворительное — хорошее (следы слоёв) |
| Допуски | Достижимо ±0,01 мм | Типично ±0,05 мм | Типично ±0,1–0,3 мм |
| Свойства материала | Полные инженерные свойства | Полные инженерные свойства | Часто снижены |
Частые вопросы о деталях из пластика, обработанных на ЧПУ
Каких допусков можно достичь при обработке пластиковых деталей на ЧПУ?
Обработка на ЧПУ позволяет достигать допусков до ±0,01 мм для пластиковых компонентов. Однако достижимые допуски зависят от выбора материала, геометрии детали и условий окружающей среды. Наиболее tight допуски достигаются на POM, PEEK и акриле, тогда как влагопоглощение нейлона усложняет контроль размеров. Для большинства применений ±0,05 мм представляет собой практичный и экономически эффективный допуск.
Как обработка пластика на ЧПУ соотносится с обработкой металла?
Обработка пластика принципиально отличается от обработки металла по нескольким параметрам. Пластики обладают более низкой теплопроводностью, что требует тщательного управления теплом для предотвращения плавления или коробления. Скорости резания для пластиков обычно составляют от 100 до 400 м/мин — ниже, чем для алюминия, но выше, чем для стали. Геометрия инструмента отличается: для обработки пластика требуются более острые режущие кромки с большими передними углами, чтобы резать, а не вдавливать материал. Стружкообразование также отличается: пластики часто образуют стружку в виде длинных нитей, требующую активного удаления.
Какая шероховатость поверхности достижима на обработанных пластиковых деталях?
Стандартная обработка на ЧПУ обеспечивает шероховатость поверхности около Ra 1,6 мкм на плоских поверхностях. При дополнительных финишных операциях можно достичь Ra 0,8 мкм или лучше. Полировка позволяет создавать глянцевые, отражающие или зеркальные поверхности. Шероховатость поверхности зависит от выбора материала: PC, акрил и PEEK обеспечивают наилучшую шероховатость после обработки.
Можно ли на ЧПУ изготавливать прозрачные пластиковые детали?
Да, CNC-обработка позволяет изготавливать прозрачные компоненты из таких материалов, как акрил (ПММА) и поликарбонат. Для достижения оптической прозрачности требуются специализированные подходы — алмазный инструмент, оптимизированные траектории резания и методы постобработки, такие как паровое полирование или ручная полировка. Возможности постобработки Jucheng восстанавливают до 92% светопропускания в обработанных акриловых компонентах.
Какие материалы лучше всего подходят для CNC-обработки пластика?
Некоторые конструкционные пластики обрабатываются исключительно хорошо. POM (ацеталь) обеспечивает превосходную размерную стабильность и качество поверхности. ABS обладает хорошей обрабатываемостью и сбалансированными механическими свойствами. PEEK хорошо обрабатывается при использовании соответствующего инструмента, но имеет более высокую стоимость материала. Акрил чисто обрабатывается острым инструментом, но требует тщательного контроля нагрева. Нейлон успешно обрабатывается при правильной кондиционировании влажности и контроле нагрева.
Как объем производства влияет на выбор между CNC-обработкой и литьем под давлением?
CNC-обработка не требует специальной пресс-формы для литья, что может помочь, когда количества малы или конструкции меняются. Наладка, приспособления, режущий инструмент, заготовка и контроль остаются частью ее стоимости. Литье под давлением может снизить удельную стоимость по мере распределения инвестиций в пресс-форму на большее количество деталей. Запрашивайте коммерческие предложения на фактические количества и сравнивайте общую стоимость поставки; точка перехода зависит от геометрии, материала, допусков и стабильности конструкции.
Какие сертификаты качества должен иметь производитель CNC-деталей из пластика?
Надежные производители имеют сертификаты, подтверждающие приверженность качеству. Сертификация IATF 16949 указывает на соответствие стандартам качества автомобильной промышленности. Сертификация ISO 13485 подтверждает возможность производства медицинских изделий. Сертификация ISO 9001 обеспечивает общую проверку системы менеджмента качества. Для аэрокосмических применений может потребоваться сертификация AS9100. Jucheng имеет сертификаты IATF 16949 и ISO 13485.
Сколько времени занимает производство индивидуальных CNC-деталей из пластика?
Сроки выполнения зависят от сложности детали, количества и наличия материала. Простые детали из стандартных материалов могут быть отгружены в течение нескольких дней. Сложные детали, требующие специализированных материалов или обширной отделки, могут потребовать нескольких недель. Jucheng предлагает глобальную доставку в течение нескольких дней для многих проектов, с возможностью ускорения для срочных требований.
Почему стоит выбрать Jucheng для ваших CNC-деталей из пластика
Jucheng Precision Technology является надежным партнером для CNC-обработки в Китае — операций, сочетающих обширные возможности со строгими стандартами качества.
Производственная инфраструктура поддерживает проекты любого масштаба. Располагая более 150 станками CNC, включая более 25 5-осевых центров, более 30 установок для обработки листового металла, более 50 промышленных систем 3D-печати и более 35 литьевых прессов, Jucheng выполняет все — от единичных прототипов до серийного производства.
Техническая экспертиза обеспечивает успешные результаты. Команда из более чем 190 квалифицированных специалистов включает более 30 старших инженеров с опытом работы более 13 лет. Такая глубина знаний позволяет эффективно консультировать по вопросам технологичности конструкции, давать рекомендации по выбору материалов и решать проблемы на протяжении всего производственного процесса.
Возможности по материалам охватывают более 30 конструкционных пластиков. От массовых пластиков, таких как ABS и полипропилен, до высокоэффективных полимеров, таких как PEEK и PEI, Jucheng располагает материалами для разнообразных применений. Возможности постобработки включают полировку, окраску, анодирование, гальваническое покрытие и другие отделочные операции.
Сертификаты качества демонстрируют приверженность совершенству. Сертификаты IATF 16949 и ISO 13485 подтверждают соответствие стандартам качества в автомобильной и медицинской отраслях. Строгие процессы контроля обеспечивают соответствие каждой детали техническим требованиям.
Глобальная доставка возможность обслуживать клиентов по всему миру. Благодаря эффективной логистике и оперативной коммуникации Jucheng поставляет прецизионные компоненты туда, где они необходимы.
Требуются ли вам функциональные прототипы для проверки конструкции, мелкосерийное производство для тестирования рынка или полномасштабное производство — Jucheng предоставляет возможности и экспертизу, чтобы воплотить ваши пластиковые компоненты в жизнь.
Свяжитесь с Jucheng Precision сегодня, чтобы обсудить ваши пластиковые детали для ЧПУ требования и узнайте, как их производственное совершенство может поддержать ваш следующий проект.