
Quando ingegneri e designer di prodotto necessitano di componenti di precisione che combinano resistenza, proprietà di leggerezza e flessibilità progettuale, parti in plastica CNC emergono spesso come la soluzione ottimale. A differenza delle alternative in metallo, i componenti in plastica lavorati offrono una resistenza chimica eccezionale, isolamento elettrico e la capacità di ottenere geometrie complesse senza uno stampo a iniezione dedicato, sebbene programmazione, utensili da taglio, attrezzature di fissaggio e setup contribuiscano comunque ai costi. Questa guida completa esplora tutto, dalla selezione dei materiali al controllo qualità, aiutandoti a prendere decisioni informate per il tuo prossimo progetto.
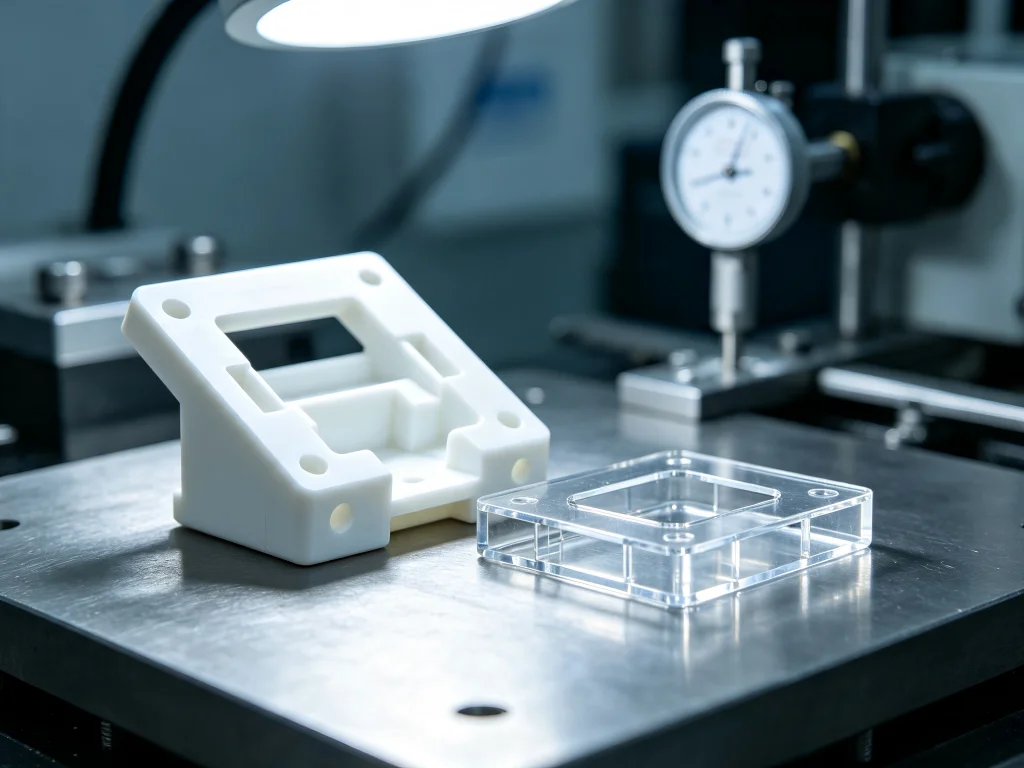
Cosa sono le parti in plastica CNC e come funzionano?
parti in plastica CNC sono componenti prodotti attraverso processi di lavorazione a controllo numerico che rimuovono materiale da semilavorati plastici solidi—come barre, lastre o blocchi—per creare prodotti finiti di precisione. Il processo inizia con un modello CAD, che viene tradotto in percorsi utensile tramite software CAM. Queste istruzioni digitali guidano gli utensili da taglio con notevole precisione, dando forma alle plastiche tecniche in componenti funzionali che soddisfano specifiche esigenti.
La distinzione fondamentale tra lavorazione della plastica e del metallo risiede nel comportamento del materiale. Le plastiche presentano una conduttività termica inferiore, coefficienti di dilatazione termica più elevati e proprietà viscoelastiche che richiedono approcci specializzati. A differenza dei metalli che dissipano il calore in modo efficiente, le plastiche trattengono l'energia termica, creando rischi di fusione, deformazione o distorsione indotta da sollecitazioni se non gestite correttamente.
I moderni centri di lavorazione CNC impiegano capacità di fresatura a 3, 4 e 5 assi insieme a operazioni di tornitura e rettifica. Le macchine multiasse consentono la produzione di geometrie sempre più complesse—sottosquadri, caratteristiche angolate e cavità interne intricate—che sarebbero impossibili con le convenzionali attrezzature a 3 assi. Questa flessibilità rende la lavorazione CNC particolarmente preziosa per la prototipazione, la produzione a basso volume e i componenti che richiedono tolleranze strette.
Perché scegliere la lavorazione CNC invece dello stampaggio a iniezione per le parti in plastica?
La decisione tra lavorazione CNC e stampaggio a iniezione dipende fortemente dal volume di produzione, dalla complessità del pezzo e dai requisiti temporali. La lavorazione CNC eccelle in diversi scenari in cui lo stampaggio a iniezione è carente.
Volumi da bassi a medi rappresentano il punto ottimale per i componenti in plastica lavorati. Lo stampaggio a iniezione richiede uno stampo dedicato; la lavorazione CNC richiede programmazione, utensili da taglio e attrezzature di fissaggio. Confronta il preventivo completo alla quantità richiesta, includendo setup, scarti di materiale e ispezione. Non esiste un volume universale al quale un processo diventa più economico.
La flessibilità progettuale offre un altro vantaggio convincente. Le modifiche di progettazione nella lavorazione CNC richiedono solo aggiornamenti CAD e CAM—nessuna costosa modifica dello stampo. Questa agilità si rivela preziosa durante lo sviluppo del prodotto, quando i progetti evolvono rapidamente in base al feedback dei test.
Selezione dei materiali rappresenta una terza considerazione. La lavorazione CNC può lavorare oltre 30 diverse plastiche tecniche, inclusi materiali che resistono allo stampaggio a iniezione a causa delle elevate temperature di fusione o delle caratteristiche di flusso. Questa versatilità consente agli ingegneri di selezionare i materiali ottimali per applicazioni specifiche senza che i vincoli di produzione limitino le loro scelte.
Selezione critica dei materiali per parti in plastica CNC
La selezione dei materiali influenza fondamentalmente le prestazioni, la lavorabilità e il costo del componente. Diverse plastiche tecniche offrono profili di proprietà distinti adatti ad applicazioni specifiche.
Plastiche tecniche per la lavorazione CNC
ABS (acrilonitrile butadiene stirene) è una delle plastiche più comunemente lavorate, disponibile in varianti naturale, nera e ignifuga. Offre un'eccellente resistenza agli urti, una buona stabilità dimensionale e facilità di lavorazione. Le applicazioni includono componenti per interni automobilistici, alloggiamenti elettronici e involucri per prodotti di consumo.
POM (Poliossimetilene / Acetale / Delrin) offre una stabilità dimensionale eccezionale, basso attrito e una straordinaria resistenza all'usura. Queste proprietà lo rendono ideale per ingranaggi, cuscinetti e componenti meccanici in movimento. Il POM si lavora in modo pulito con un'eccellente finitura superficiale, sebbene richieda utensili affilati per evitare la fusione.
PEEK (Polietereterchetone) rappresenta la fascia premium delle plastiche tecniche. Questo polimero ad alte prestazioni sopporta temperature superiori a 250°C mantenendo le proprietà meccaniche. Il PEEK offre un'eccezionale resistenza chimica e un rapporto resistenza-peso elevato, rendendolo adatto ad applicazioni aerospaziali, medicali e nel settore petrolifero e del gas. Tuttavia, il suo elevato costo del materiale e la difficile lavorabilità richiedono operatori esperti e utensili specializzati.
Nylon (PA / Poliammide) offre eccellente resistenza, resistenza all'usura e basso attrito. Disponibile in varianti naturale, nera e rinforzata con fibra di vetro al 30%, il nylon è adatto per ingranaggi, componenti strutturali e applicazioni con cuscinetti. Tuttavia, la natura igroscopica del nylon—che assorbe l'umidità dall'aria—crea sfide di stabilità dimensionale che richiedono un'attenta condizionatura del materiale e un'ispezione in ambiente a clima controllato.
PMMA (acrilico) offre una eccezionale chiarezza ottica con una trasmissione della luce fino al 92%. Questo termoplastico trasparente rappresenta un'alternativa leggera e antisfondamento al vetro. Le applicazioni includono lenti, guide di luce, schermi di visualizzazione e componenti per l'illuminazione automobilistica. Il PMMA richiede utensili diamantati specializzati e tecniche di lucidatura per ottenere la chiarezza ottica.
PC (policarbonato) offre una straordinaria resistenza agli urti e stabilità dimensionale. Disponibile in varianti trasparente e nera, il policarbonato è adatto ad applicazioni che richiedono trasparenza combinata con robustezza—schermi di sicurezza, protezioni per macchine e involucri trasparenti.
PTFE (Teflon) offre un'eccezionale resistenza chimica e il coefficiente di attrito più basso tra le plastiche tecniche. Sebbene difficile da lavorare a causa della sua natura morbida e gommosa, il PTFE si dimostra prezioso per guarnizioni, tenute e componenti antiaderenti nelle apparecchiature per la lavorazione chimica.
Quadro decisionale per la selezione dei materiali
Scegliere il materiale ottimale richiede di bilanciare molteplici fattori. Considera queste domande quando selezioni i materiali per particolari personalizzati in plastica lavorati con CNC:
- Quali carichi dovrà sopportare il componente? Le applicazioni strutturali richiedono materiali come il nylon caricato con fibra di vetro o il PEEK, mentre i componenti non portanti possono utilizzare ABS o acrilico.
- A quali temperature sarà esposto il componente? Gli ambienti ad alta temperatura richiedono PEEK, PEI o PPS anziché ABS o acrilico.
- A quale esposizione chimica è soggetto? Il PTFE, il PEEK e il polipropilene resistono meglio agli agenti chimici aggressivi rispetto all'ABS o al nylon.
- Quali tolleranze deve mantenere il componente? Il POM, il PEEK e l'acrilico raggiungono le tolleranze più strette, mentre l'assorbimento di umidità del nylon complica il controllo dimensionale.
- Quale finitura superficiale è richiesta? Il PC, l'acrilico e il PEEK offrono le migliori finiture superficiali.
- Qual è il volume di produzione? Volumi più elevati possono giustificare materiali più costosi se riducono i costi a valle.
Design for Manufacturability: Creare componenti in plastica lavorabili con macchine utensili
Le decisioni progettuali influiscono direttamente sui costi di lavorazione, sulla qualità e sui tempi di consegna. Comprendere i principi del DFM per Lavorazione CNC di parti in plastica aiuta gli ingegneri a creare progetti che bilanciano funzionalità e producibilità.
Considerazioni sullo spessore delle pareti
Lo spessore minimo delle pareti per le parti in plastica lavorate meccanicamente è tipicamente compreso tra 1,2 mm e 1,5 mm. Pareti più sottili rischiano di deformarsi durante la lavorazione a causa della generazione di calore e della ridotta rigidità. Per le parti che richiedono pareti molto sottili, considerare attentamente la scelta del materiale: alcune plastiche mantengono la rigidità meglio di altre a spessori minimi.
Anche pareti eccessivamente spesse presentano sfide. Le sezioni spesse creano un raffreddamento non uniforme e concentrazioni di sollecitazioni che possono portare a deformazioni o vuoti interni. Mantenere uno spessore delle pareti costante in tutto il progetto per favorire la stabilità dimensionale.
Raggi degli spigoli e accesso degli utensili
Gli utensili da taglio CNC hanno forme cilindriche con estremità piatte o sferiche, creando limitazioni intrinseche sulla geometria degli spigoli interni. Una fresa a candela rotante lascia un raggio nello spigolo di una tasca interna. Per le plastiche ordinarie non conduttive come ABS non caricato, POM e PTFE, la lavorazione convenzionale per elettroerosione (EDM) non è una soluzione appropriata: il processo richiede un pezzo in lavorazione elettricamente conduttivo. Aggiungere un raggio interno o un elemento di scarico dove l'accoppiamento lo consente, e concordare il raggio con l'operatore CNC in base al diametro e alla portata dell'utensile. Dove una caratteristica spigolosa è essenziale, valutare un'opportuna operazione meccanica secondaria o un progetto con parte divisa.
Anche l'accesso degli utensili vincola le cavità profonde e le caratteristiche strette. Le tasche profonde richiedono lunghe estensioni dell'utensile che riducono la rigidità e aumentano le vibrazioni. Considerare la possibilità di dividere il pezzo o cambiare la direzione di accesso. Un utensile necessita comunque di un percorso di taglio privo di collisioni; gli assi multipli non rendono accessibile una cavità completamente chiusa. Confermare il processo per ogni caratteristica prima del rilascio.
Riferimento di processo: Makino spiega l'EDM e il suo requisito di pezzo in lavorazione elettricamente conduttivo.
Progettazione di fori e filettature
I rapporti tra profondità e diametro dei fori influenzano il costo e la qualità della lavorazione. Rapporti superiori a 4:1 richiedono utensileria specializzata e tempi di ciclo prolungati. Le filettature nelle parti in plastica dovrebbero tenere conto delle proprietà del materiale: le filettature fini nelle plastiche morbide possono spanarsi sotto carico, mentre le filettature a passo grosso offrono un migliore impegno nelle plastiche tecniche.
Angoli di sformo e sottosquadri
A differenza dello stampaggio a iniezione, la lavorazione CNC non richiede angoli di sformo per l'estrazione del pezzo. Le pareti verticali si lavorano in modo efficiente senza rastremazione. Tuttavia, i sottosquadri richiedono utensileria specializzata o più setup, aumentando i costi. Ove possibile, progettare le caratteristiche in modo che siano accessibili dalla direzione di lavorazione principale.
Strategie di lavorazione per diversi tipi di plastica
Different plastics demand different machining approaches. Understanding these distinctions helps achieve optimal results while minimizing scrap and rework.
Machining Nylon: Managing Moisture and Heat
Nylon presents four critical challenges that require specialized strategies:
Moisture absorption represents the single biggest threat to precision in machined nylon parts. A part machined to precise tolerance in a dry environment may grow out of tolerance by several thousandths of an inch when exposed to normal humidity. Professional shops condition nylon stock before machining by storing it in climate-controlled environments or performing mild annealing to achieve equilibrium moisture content.
Heat generation from cutting tools poses a dual risk—the part can soften and melt, or it can distort and warp as internal stress releases. High-speed cutting with light, fast passes removes material quickly and prevents heat buildup. Compressed air cooling evacuates chips rapidly while preventing hot chips from re-melting onto the part surface.
Clamping stress must be controlled carefully. Over-tightening clamps induces stress that releases during machining, causing significant warpage and tolerance failure. Light but secure clamping prevents deformation while maintaining part stability.
Glass-filled variants (PA+GF30) offer superior mechanical strength but create tool wear challenges. Glass fibers rapidly dull standard tooling, requiring diamond-coated or polycrystalline diamond (PCD) tools for economical production.
Machining Acrylic (PMMA): Achieving Optical Clarity
Acrylic machining requires mastering surface finish to achieve optical clarity. Jucheng employs diamond tooling and optimized cutting paths to minimize tool marks, followed by specialized polishing to restore 92% light transmission.
Key considerations for acrylic machining include:
- Stress cracking prevention: Avoid alcohol or solvent-based cutting fluids that cause immediate crazing
- Tool selection: Diamond-polished tools produce transparent chips and semi-clear surfaces directly off the machine
- Serraggio: Vacuum tables or double-sided tape distribute pressure evenly, preventing cracking
- Post-trattamento: Progressive sanding (up to 2000 grit) followed by buffing or vapor polishing restores final clarity
General Machining Guidelines
Several principles apply across all plastic machining operations:
Tool sharpness proves critical for successful plastic machining. Tools must feature extremely sharp cutting edges with polished flutes and high rake angles to slice material cleanly rather than pushing it. Dull tools generate friction, increasing heat and creating poor surface finish.
Evacuazione dei trucioli requires careful attention. Plastics like nylon produce long, stringy chips that can wrap around tools and fixtures. Compressed air or specialized chip breakers prevent chip entanglement while maintaining cutting zone visibility.
Cutting parameters differ significantly from metal machining. Recommended surface speeds for plastics range between 100 and 400 m/min, lower than aluminum but higher than steel. Feed rates and depths of cut must balance material removal with heat management.
Industries and Applications for CNC Plastic Parts
CNC machine plastic parts serve diverse industries where precision, performance, and reliability matter.
Settore automobilistico
The automotive sector relies heavily on machined plastic components for prototyping and production. Jucheng produces engine and powertrain components, lighting systems, suspension and steering parts, braking system components, HVAC systems, and safety systems. Functional prototypes enable rigorous testing before production tooling investment.
Automotive applications demand materials that withstand temperature extremes, chemical exposure, and mechanical stress. PEEK, nylon, and polycarbonate appear frequently in under-hood applications, while acrylic and polycarbonate serve lighting applications requiring optical clarity.
Produzione di dispositivi medici
Medical device prototyping demands exceptional precision and material compatibility. Jucheng produces components for handheld devices, dental instruments, surgical robots, prosthetic components, and implantable devices.
Medical applications require materials that meet biocompatibility standards and withstand sterilization processes. PEEK, titanium, and medical-grade stainless steel serve implantable applications, while ABS and polycarbonate appear in device housings. Jucheng’s ISO 13485 certification demonstrates commitment to medical quality standards.
Robotica e automazione
Robotics applications demand lightweight, high-strength components with tight tolerances. Jucheng produces operational prototypes for precision robotic components using 3 and 5-axis micro-milling, turning, and industrial 3D printing.
Plastic parts in automation equipment must fit precisely with guideways, bearings, and motors. Hole diameters, spacing, and clearance require tight control to prevent friction, noise, or assembly issues.
Aerospazio e Difesa
Aerospace applications demand materials that combine light weight with exceptional strength and temperature resistance. PEEK, PEI, and PPS appear frequently in aircraft interiors, structural components, and engine-adjacent applications. Stringent quality requirements demand ISO 9001 and AS9100 compliance.
Quality Control and Inspection Standards
Quality control for particolari personalizzati in plastica lavorati con CNC encompasses multiple inspection stages from material verification through final part measurement.
Material Inspection
Quality control begins with material verification. Certificate of Analysis (COA) verification from suppliers confirms material composition and properties. Spectroscopic analysis provides additional confirmation for critical applications. Visual inspection identifies surface defects—cracks, bubbles, or discoloration—that could affect machining outcomes.
Ispezione in-process
During machining, operators monitor critical dimensions and surface quality. Coordinate Measuring Machines (CMM) verify dimensional accuracy against CAD models. Surface profilometers measure finish quality, ensuring Ra values meet specifications.
Final Inspection
Completed parts undergo comprehensive inspection using precision metrology tools. Dimensional verification confirms all features meet tolerance requirements. Surface finish inspection ensures aesthetic and functional requirements are satisfied. For critical applications, parts may undergo additional testing—pressure testing, electrical testing, or functional verification.
For plastics sensitive to environmental conditions, inspection conditions matter significantly. Nylon parts, for example, must be inspected in climate-controlled environments to ensure accurate measurement. Parts measured immediately after machining may shrink out of tolerance upon cooling—always stabilize parts at 68°F (20°C) before final inspection.
Cost Optimization Strategies for CNC Plastic Parts
Understanding cost drivers helps optimize parti in plastica CNC production without compromising quality.
Material Cost Considerations
Material selection significantly impacts overall cost. Engineering plastics like PEEK, PPS, and PTFE carry high stock costs and may require careful, slower handling. Conversely, POM (Acetal) and PVC machine easily and economically. Select materials that meet performance requirements without over-specifying—avoid choosing “over-performance” materials that add cost without functional benefit.
Design Optimization for Cost Reduction
Design decisions directly affect machining time and cost. Several strategies reduce production expenses:
- Simplify part geometry: Minimize sharp internal corners, deep pockets, and intricate features that increase machining time
- Use rounded internal corners: Specify a machinable radius or functional corner relief; conventional EDM is unsuitable for ordinary nonconductive plastics
- Avoid deep internal cavities: Deep features require extended tooling and multiple passes
- Maintain adequate wall thickness: Thin walls slow machining speeds and increase warpage risk
- Engrave rather than emboss text: Engraving removes less material and reduces cycle time
Batch Production Economics
Batch machining reduces unit costs through economies of scale. Setup time amortizes across multiple parts, and optimized toolpaths improve efficiency. For low-volume production, consider combining parts on a single fixture to reduce setup time.
Surface Finish and Tolerance Optimization
Specifying unnecessarily tight tolerances or fine surface finishes adds significant cost. Standard CNC machining delivers surface finishes around Ra 1.6μm on flat surfaces. Achieving smoother finishes requires additional polishing, bead blasting, or coating operations that add time and expense.
Comparison of Plastic Machining vs. Other Manufacturing Methods
| Factor | CNC Machining | Injection Molding | Stampa 3D |
|---|---|---|---|
| Tooling Cost | No dedicated mold; programming, tools, fixtures and setup still apply | Dedicated mold investment; quote depends on design and tool requirements | No dedicated mold; preparation, supports and post-processing may apply |
| Per-Unit Cost | Medium (volume-dependent) | Low (at high volumes) | High (per-part) |
| Lead Time | Days to weeks | Weeks to months | Hours to days |
| Material Options | 30+ engineering plastics | Limited by flow properties | Limited to printable materials |
| Design Changes | Easy (CAD/CAM update) | Difficult (mold modification) | Easy (CAD update) |
| Production Volume | 1-10,000+ units | 10,000+ units | 1-100 units |
| Finitura superficiale | Excellent (Ra 0.8-3.2μm) | Excellent (mold-dependent) | Fair to good (layer lines) |
| Tolerances | ±0.01mm achievable | ±0.05mm typical | ±0.1-0.3mm typical |
| Material Properties | Full engineering properties | Full engineering properties | Often reduced |
Common Questions About CNC Plastic Parts
What tolerances can CNC plastic parts achieve?
CNC machining can achieve tolerances down to ±0.01mm for plastic components. However, achievable tolerances depend on material selection, part geometry, and environmental conditions. POM, PEEK, and acrylic achieve the tightest tolerances, while nylon’s moisture absorption complicates dimensional control. For most applications, ±0.05mm represents a practical, cost-effective tolerance specification.
How does CNC plastic machining compare to metal machining?
Plastic machining differs fundamentally from metal machining in several ways. Plastics exhibit lower thermal conductivity, requiring careful heat management to prevent melting or warping. Cutting speeds for plastics typically range between 100-400 m/min, lower than aluminum but higher than steel. Tool geometry differs—plastic machining requires sharper cutting edges with higher rake angles to slice rather than push material. Chip formation also differs, with plastics often producing stringy chips requiring active evacuation.
What surface finishes are achievable on machined plastic parts?
Standard CNC machining delivers surface finishes around Ra 1.6μm on flat surfaces. With additional finishing operations, surfaces can achieve Ra 0.8μm or better. Polishing can create high-gloss, reflective, or mirror-like surfaces. Surface finish depends on material selection—PC, acrylic, and PEEK deliver the best as-machined finishes.
Can CNC machining produce transparent plastic parts?
Yes, CNC machining produces transparent components from materials like acrylic (PMMA) and polycarbonate. Achieving optical clarity requires specialized approaches—diamond tooling, optimized cutting paths, and post-processing techniques like vapor polishing or hand buffing. Jucheng’s post-processing capabilities restore up to 92% light transmission in machined acrylic components.
What materials work best for CNC plastic machining?
Several engineering plastics machine exceptionally well. POM (Acetal) offers excellent dimensional stability and surface finish. ABS provides good machinability with balanced mechanical properties. PEEK machines well with appropriate tooling but carries higher material cost. Acrylic machines cleanly with sharp tooling but requires careful heat management. Nylon machines successfully with proper moisture conditioning and heat control.
How does production volume affect the choice between CNC machining and injection molding?
CNC machining avoids a dedicated injection mold, which can help when quantities are small or designs are changing. Setup, fixtures, cutting tools, stock and inspection remain part of its cost. Injection molding can reduce unit cost as mold investment is spread over more parts. Request quotations at the actual quantities and compare total delivered cost; the crossover depends on geometry, material, tolerances and design stability.
What quality certifications should a CNC plastic parts manufacturer hold?
Reputable manufacturers hold certifications demonstrating quality commitment. IATF 16949 certification indicates automotive quality standards compliance. ISO 13485 certification demonstrates medical device manufacturing capability. ISO 9001 certification provides general quality management system verification. For aerospace applications, AS9100 certification may be required. Jucheng holds IATF 16949 and ISO 13485 certifications.
How long does it take to produce custom CNC plastic parts?
Lead times vary based on part complexity, quantity, and material availability. Simple parts in standard materials may ship within days. Complex parts requiring specialized materials or extensive finishing may require several weeks. Jucheng offers global delivery within days for many projects, with expedited options available for urgent requirements.
Why Choose Jucheng for Your CNC Plastic Parts
Jucheng Precision Technology stands as a trusted partner for CNC machining China operations, combining extensive capabilities with rigorous quality standards.
Manufacturing infrastructure supports projects of any scale. With 150+ CNC machines including 25+ 5-axis centers, 30+ sheet metal fabrication units, 50+ industrial 3D printing systems, and 35+ injection presses, Jucheng handles everything from single prototypes to production runs.
Technical expertise ensures successful outcomes. A team of 190+ skilled professionals includes 30+ senior engineers with 13+ years of experience. This depth of knowledge enables effective design for manufacturability consultation, material selection guidance, and problem-solving throughout the production process.
Material capabilities span over 30 engineering plastics. From commodity plastics like ABS and polypropylene to high-performance polymers like PEEK and PEI, Jucheng stocks materials for diverse applications. Post-processing capabilities include polishing, painting, anodizing, plating, and other finishing operations.
Quality certifications demonstrate commitment to excellence. IATF 16949 and ISO 13485 certifications confirm adherence to automotive and medical quality standards. Rigorous inspection processes ensure every part meets specifications.
Global delivery capability serves customers worldwide. With efficient logistics and responsive communication, Jucheng delivers precision components wherever they’re needed.
Whether you require functional prototypes for design validation, low-volume production for market testing, or full-scale manufacturing, Jucheng provides the capabilities and expertise to bring your plastic components to life.
Contact Jucheng Precision today to discuss your parti in plastica CNC requirements and discover how their manufacturing excellence can support your next project.