
Lorsque les ingénieurs et les concepteurs de produits ont besoin de composants de précision alliant résistance, légèreté et flexibilité de conception, les pièces plastiques usinées CNC apparaissent souvent comme la solution optimale. Contrairement aux alternatives métalliques, les composants plastiques usinés offrent une résistance chimique exceptionnelle, une isolation électrique et la capacité d'obtenir des géométries complexes sans moule d'injection dédié, bien que la programmation, les outils de coupe, le maintien en position et la mise en train contribuent encore au coût. Ce guide complet explore tout, de la sélection des matériaux au contrôle qualité, pour vous aider à prendre des décisions éclairées pour votre prochain projet.
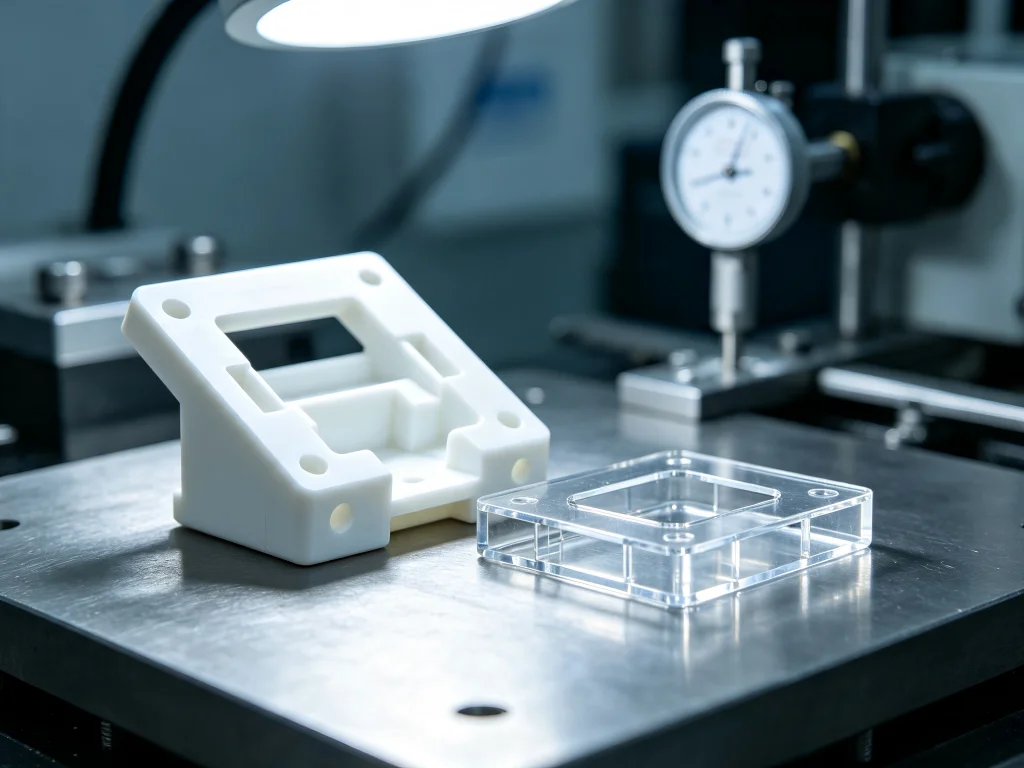
Que sont les pièces plastiques usinées CNC et comment fonctionnent-elles ?
les pièces plastiques usinées CNC sont des composants fabriqués par des procédés d'usinage à commande numérique qui enlèvent de la matière d'un bloc de plastique massif—tel que des barres, des plaques ou des blocs—pour créer des produits finis de précision. Le processus commence par un modèle CAO, qui est traduit en trajectoires d'outils par un logiciel de FAO. Ces instructions numériques guident les outils de coupe avec une précision remarquable, façonnant les plastiques techniques en composants fonctionnels répondant à des spécifications exigeantes.
La distinction fondamentale entre l'usinage du plastique et celui du métal réside dans le comportement des matériaux. Les plastiques présentent une conductivité thermique plus faible, des coefficients de dilatation thermique plus élevés et des propriétés viscoélastiques qui exigent des approches spécialisées. Contrairement aux métaux qui dissipent efficacement la chaleur, les plastiques retiennent l'énergie thermique, créant des risques de fusion, de déformation ou de distorsion induite par les contraintes s'ils ne sont pas gérés correctement.
Les centres d'usinage CNC modernes emploient des capacités 3, 4 et fraisage 5 axes aux côtés d'opérations de tournage et de rectification. Les machines multiaxes permettent la production de géométries de plus en plus complexes—dépouilles, formes inclinées et cavités internes complexes—qui seraient impossibles avec des équipements conventionnels à 3 axes. Cette flexibilité rend l'usinage CNC particulièrement précieux pour le prototypage, la production en petites séries et les composants nécessitant des tolérances serrées.
Pourquoi choisir l'usinage CNC plutôt que le moulage par injection pour les pièces plastiques ?
Le choix entre l'usinage CNC et le moulage par injection dépend fortement du volume de production, de la complexité de la pièce et des exigences de délai. L'usinage CNC excelle dans plusieurs scénarios où le moulage par injection est insuffisant.
Les volumes faibles à moyens représentent le point idéal pour les composants plastiques usinés. Le moulage par injection nécessite un moule dédié ; l'usinage CNC nécessite de la programmation, des outils de coupe et du maintien en position. Comparez le devis complet à la quantité requise, y compris la mise en train, les chutes de matière et l'inspection. Il n'existe pas de volume universel à partir duquel un procédé devient moins cher.
La flexibilité de conception offre un autre avantage convaincant. Les modifications de conception en usinage CNC ne nécessitent que des mises à jour de CAO et de FAO — aucune modification coûteuse de moule. Cette agilité s'avère inestimable lors du développement de produits, lorsque les conceptions évoluent rapidement en fonction des retours d'essais.
Sélection du matériau constitue une troisième considération. L'usinage CNC peut traiter plus de 30 plastiques techniques différents, y compris des matériaux qui résistent au moulage par injection en raison de températures de fusion élevées ou de caractéristiques d'écoulement. Cette polyvalence permet aux ingénieurs de sélectionner les matériaux optimaux pour des applications spécifiques sans que les contraintes de fabrication limitent leurs choix.
Sélection critique des matériaux pour les pièces plastiques usinées par CNC
La sélection des matériaux influence fondamentalement les performances, l'usinabilité et le coût des pièces. Différents plastiques techniques offrent des profils de propriétés distincts adaptés à des applications spécifiques.
Plastiques techniques pour l'usinage CNC
ABS (acrylonitrile butadiène styrène) figure parmi les plastiques les plus couramment usinés, disponible en variantes naturelle, noire et ignifugée. Il offre une excellente résistance aux chocs, une bonne stabilité dimensionnelle et une grande facilité d'usinage. Les applications incluent les composants intérieurs automobiles, les boîtiers électroniques et les enveloppes de produits de consommation.
POM (polyoxyméthylène / acétal / Delrin) offre une stabilité dimensionnelle exceptionnelle, un faible frottement et une résistance à l'usure remarquable. Ces propriétés le rendent idéal pour les engrenages, les roulements et les composants mécaniques mobiles. Le POM s'usine proprement avec un excellent état de surface, bien qu'il nécessite un outillage affûté pour éviter la fusion.
PEEK (polyétheréthercétone) représente le haut de gamme des plastiques techniques. Ce polymère haute performance résiste à des températures dépassant 250 °C tout en conservant ses propriétés mécaniques. Le PEEK offre une résistance chimique exceptionnelle et un rapport résistance/poids remarquable, ce qui le rend adapté aux applications aérospatiales, médicales et pétrolières et gazières. Cependant, son coût élevé et sa difficile usinabilité exigent des opérateurs expérimentés et un outillage spécialisé.
Nylon (PA / polyamide) offre une excellente résistance, une bonne résistance à l'usure et un faible frottement. Disponible en variantes naturelle, noire et renforcée de 30% de fibres de verre, le nylon convient aux engrenages, aux composants structurels et aux applications de roulements. Cependant, la nature hygroscopique du nylon — qui absorbe l'humidité de l'air — crée des problèmes de stabilité dimensionnelle nécessitant un conditionnement soigné du matériau et une inspection en atmosphère contrôlée.
PMMA (Acrylique) offre une clarté optique exceptionnelle avec une transmission lumineuse pouvant atteindre 92%. Ce thermoplastique transparent constitue une alternative légère et résistante aux chocs au verre. Les applications incluent les lentilles, les guides de lumière, les écrans d'affichage et les composants d'éclairage automobile. Le PMMA nécessite un outillage diamanté spécialisé et des techniques de polissage pour atteindre la clarté optique.
PC (Polycarbonate) offre une résistance aux chocs et une stabilité dimensionnelle remarquables. Disponible en variantes transparente et noire, le polycarbonate convient aux applications nécessitant transparence et robustesse — écrans de protection, protecteurs de machines et enveloppes transparentes.
PTFE (Téflon) offre une résistance chimique exceptionnelle et le plus faible coefficient de frottement parmi les plastiques techniques. Bien que difficile à usiner en raison de sa nature molle et collante, le PTFE s'avère inestimable pour les joints, les garnitures et les composants antiadhésifs des équipements de traitement chimique.
Cadre décisionnel pour la sélection des matériaux
Choisir le matériau optimal exige d'équilibrer de multiples facteurs. Tenez compte de ces questions lors de la sélection des matériaux pour pièces plastiques personnalisées usinées par CNC:
- Quelles charges la pièce subira-t-elle ? Les applications structurelles exigent des matériaux comme le nylon chargé de fibre de verre ou le PEEK, tandis que les composants non porteurs peuvent utiliser l'ABS ou l'acrylique.
- À quelles températures la pièce sera-t-elle exposée ? Les environnements à haute température nécessitent du PEEK, du PEI ou du PPS plutôt que de l'ABS ou de l'acrylique.
- À quelles expositions chimiques la pièce sera-t-elle soumise ? Le PTFE, le PEEK et le polypropylène résistent mieux aux produits chimiques agressifs que l'ABS ou le nylon.
- Quelles tolérances la pièce doit-elle respecter ? Le POM, le PEEK et l'acrylique atteignent les tolérances les plus serrées, tandis que l'absorption d'humidité du nylon complique le contrôle dimensionnel.
- Quel état de surface est requis ? Le PC, l'acrylique et le PEEK offrent les meilleurs états de surface.
- Quel est le volume de production ? Des volumes plus élevés peuvent justifier des matériaux plus coûteux s'ils réduisent les coûts en aval.
Conception pour la fabricabilité : créer des pièces plastiques usinables
Les décisions de conception influent directement sur le coût d'usinage, la qualité et le délai de livraison. Comprendre les principes de DFM pour les pièces plastiques usinées par CNC aide les ingénieurs à créer des conceptions qui concilient fonctionnalité et fabricabilité.
Considérations sur l'épaisseur de paroi
L'épaisseur de paroi minimale pour les pièces plastiques usinées varie généralement de 1,2 mm à 1,5 mm. Des parois plus fines risquent de se déformer pendant l'usinage en raison de la génération de chaleur et d'une rigidité réduite. Pour les pièces nécessitant des parois très fines, choisissez soigneusement le matériau : certains plastiques conservent mieux leur rigidité que d'autres à des épaisseurs minimales.
Des parois excessivement épaisses posent également des problèmes. Les sections épaisses créent un refroidissement inégal et des concentrations de contraintes pouvant entraîner des déformations ou des vides internes. Maintenez une épaisseur de paroi constante dans toute la conception pour favoriser la stabilité dimensionnelle.
Rayons d'angle et accès des outils
Les outils de coupe CNC ont des formes cylindriques à extrémités plates ou sphériques, ce qui crée des limitations inhérentes à la géométrie des angles internes. Une fraise en bout rotative laisse un rayon dans l'angle d'une poche interne. Pour les plastiques non conducteurs ordinaires tels que l'ABS non chargé, le POM et le PTFE, l'usinage par électroérosion (EDM) conventionnel n'est pas une solution appropriée : le procédé exige une pièce électriquement conductrice. Ajoutez un rayon interne ou une fonction de dégagement là où l'ajustement le permet, et convenez du rayon avec le machiniste en fonction du diamètre et de la portée de l'outil. Lorsqu'une forme vive est essentielle, étudiez une opération secondaire mécanique appropriée ou une conception en pièces séparées.
L'accès des outils limite également les cavités profondes et les formes étroites. Les poches profondes nécessitent de longues extensions d'outil qui réduisent la rigidité et augmentent les vibrations. Envisagez de diviser la pièce ou de changer la direction d'accès. Un outil a toujours besoin d'une trajectoire de coupe sans collision ; les axes multiples ne rendent pas accessible une cavité entièrement fermée. Confirmez le procédé pour chaque forme avant la validation.
Référence de procédé : Makino explique l'EDM et son exigence de pièce électriquement conductrice.
Conception des trous et des filetages
Les rapports profondeur-diamètre des trous influent sur le coût et la qualité de l'usinage. Les rapports supérieurs à 4:1 nécessitent un outillage spécialisé et des temps de cycle prolongés. Les filetages dans les pièces plastiques doivent tenir compte des propriétés du matériau : les filets fins dans les plastiques tendres peuvent s'arracher sous charge, tandis que les filets grossiers offrent un meilleur engagement dans les plastiques techniques.
Dépouilles et contre-dépouilles
Contrairement au moulage par injection, l'usinage CNC ne nécessite pas de dépouilles pour l'éjection de la pièce. Les parois verticales s'usinent efficacement sans dépouille. Cependant, les contre-dépouilles nécessitent un outillage spécialisé ou plusieurs montages, ce qui augmente le coût. Dans la mesure du possible, concevez les formes de manière à y accéder depuis la direction d'usinage principale.
Stratégies d'usinage selon les différents types de plastiques
Les différents plastiques exigent des approches d'usinage différentes. Comprendre ces distinctions aide à obtenir des résultats optimaux tout en minimisant les rebuts et les reprises.
Usinage du nylon : gérer l'humidité et la chaleur
Le nylon présente quatre défis critiques qui nécessitent des stratégies spécialisées :
Absorption d'humidité représente la plus grande menace pour la précision des pièces en nylon usinées. Une pièce usinée à une tolérance précise dans un environnement sec peut dépasser la tolérance de plusieurs millièmes de pouce lorsqu'elle est exposée à une humidité normale. Les ateliers professionnels conditionnent le stock de nylon avant l'usinage en le stockant dans des environnements à climat contrôlé ou en effectuant un léger recuit pour atteindre une teneur en humidité d'équilibre.
La génération de chaleur par les outils de coupe présente un double risque : la pièce peut se ramollir et fondre, ou elle peut se déformer et se voiler à mesure que les contraintes internes se libèrent. La coupe à grande vitesse avec des passes légères et rapides élimine rapidement la matière et empêche l'accumulation de chaleur. Le refroidissement à l'air comprimé évacue rapidement les copeaux tout en empêchant les copeaux chauds de refondre sur la surface de la pièce.
La contrainte de serrage doit être contrôlée avec soin. Un serrage excessif des brides induit des contraintes qui se libèrent pendant l'usinage, provoquant une déformation importante et une non-conformité des tolérances. Un serrage léger mais sûr empêche la déformation tout en maintenant la stabilité de la pièce.
Les variantes chargées de fibres de verre (PA+GF30) offrent une résistance mécanique supérieure mais créent des défis d'usure des outils. Les fibres de verre émoussent rapidement l'outillage standard, nécessitant des outils diamantés ou en diamant polycristallin (PCD) pour une production économique.
Usinage de l'acrylique (PMMA) : atteindre la clarté optique
L'usinage de l'acrylique exige de maîtriser l'état de surface pour obtenir une clarté optique. Jucheng utilise un outillage diamanté et des trajectoires de coupe optimisées pour minimiser les marques d'outil, suivis d'un polissage spécialisé pour restaurer 92% de transmission lumineuse.
Les considérations clés pour l'usinage de l'acrylique incluent :
- Prévention de la fissuration sous contrainte : Éviter les fluides de coupe à base d'alcool ou de solvant qui provoquent un craquelage immédiat
- Sélection des outils : Les outils polis au diamant produisent des copeaux transparents et des surfaces semi-claires directement à la sortie de la machine
- Bridage : Les tables à vide ou le ruban double face répartissent la pression uniformément, empêchant la fissuration
- Post-traitement : Ponçage progressif (jusqu'à 2000 grains) suivi d'un polissage à la roue ou d'un polissage à la vapeur restaure la clarté finale
Directives générales d'usinage
Plusieurs principes s'appliquent à toutes les opérations d'usinage des plastiques :
L'affûtage des outils s'avère essentiel pour réussir l'usinage des plastiques. Les outils doivent présenter des arêtes de coupe extrêmement affûtées, avec des goujures polies et des angles de coupe élevés, afin de trancher proprement la matière plutôt que de la repousser. Les outils émoussés génèrent des frottements, augmentant la chaleur et produisant un mauvais état de surface.
Évacuation des copeaux nécessite une attention particulière. Les plastiques comme le nylon produisent de longs copeaux filandreux qui peuvent s'enrouler autour des outils et des montages. L'air comprimé ou des brise-copeaux spécialisés empêchent l'enchevêtrement des copeaux tout en maintenant la visibilité de la zone de coupe.
Les paramètres de coupe diffèrent sensiblement de l'usinage des métaux. Les vitesses de coupe recommandées pour les plastiques se situent entre 100 et 400 m/min, inférieures à celles de l'aluminium mais supérieures à celles de l'acier. Les avances et les profondeurs de passe doivent concilier l'enlèvement de matière et la gestion de la chaleur.
Secteurs et applications des pièces plastiques usinées par CNC
Les pièces plastiques usinées par CNC servent divers secteurs où la précision, la performance et la fiabilité sont essentielles.
Industrie automobile
Le secteur automobile s'appuie fortement sur les composants plastiques usinés pour le prototypage et la production. Jucheng produit des composants de moteur et de groupe motopropulseur, des systèmes d'éclairage, des pièces de suspension et de direction, des composants de système de freinage, des systèmes de CVC et des systèmes de sécurité. Les prototypes fonctionnels permettent des essais rigoureux avant l'investissement dans l'outillage de production.
Les applications automobiles exigent des matériaux résistant aux températures extrêmes, à l'exposition chimique et aux contraintes mécaniques. Le PEEK, le nylon et le polycarbonate apparaissent fréquemment dans les applications sous capot, tandis que l'acrylique et le polycarbonate servent aux applications d'éclairage nécessitant une clarté optique.
Fabrication de dispositifs médicaux
Le prototypage de dispositifs médicaux exige une précision et une compatibilité des matériaux exceptionnelles. Jucheng produit des composants pour appareils portatifs, instruments dentaires, robots chirurgicaux, composants prothétiques et dispositifs implantables.
Les applications médicales requièrent des matériaux conformes aux normes de biocompatibilité et résistant aux procédés de stérilisation. Le PEEK, le titane et l'acier inoxydable de qualité médicale servent aux applications implantables, tandis que l'ABS et le polycarbonate apparaissent dans les boîtiers de dispositifs. La certification ISO 13485 de Jucheng témoigne de son engagement envers les normes de qualité médicale.
Robotique et automatisation
Les applications robotiques exigent des composants légers et à haute résistance avec des tolérances serrées. Jucheng produit des prototypes opérationnels pour des composants robotiques de précision en utilisant le micro-fraisage 3 et 5 axes, le tournage et l'impression 3D industrielle.
Les pièces plastiques des équipements d'automatisation doivent s'ajuster précisément avec les glissières, les roulements et les moteurs. Les diamètres de trous, les entraxes et les jeux nécessitent un contrôle serré pour éviter les frottements, le bruit ou les problèmes d'assemblage.
Aérospatiale et défense
Les applications aérospatiales exigent des matériaux combinant légèreté, résistance exceptionnelle et résistance à la température. Le PEEK, le PEI et le PPS apparaissent fréquemment dans les intérieurs d'aéronefs, les composants structurels et les applications proches des moteurs. Des exigences de qualité rigoureuses imposent la conformité ISO 9001 et AS9100.
Normes de contrôle qualité et d'inspection
Le contrôle qualité pour pièces plastiques personnalisées usinées par CNC englobe plusieurs étapes d'inspection, de la vérification des matériaux jusqu'à la mesure finale des pièces.
Inspection des matériaux
Le contrôle qualité commence par la vérification des matériaux. La vérification du certificat d'analyse (COA) fourni par les fournisseurs confirme la composition et les propriétés du matériau. L'analyse spectroscopique apporte une confirmation supplémentaire pour les applications critiques. L'inspection visuelle identifie les défauts de surface — fissures, bulles ou décolorations — susceptibles d'affecter les résultats d'usinage.
Inspection en cours de fabrication
Pendant l'usinage, les opérateurs surveillent les dimensions critiques et la qualité de surface. Les machines à mesurer tridimensionnelles (MMT) vérifient la précision dimensionnelle par rapport aux modèles CAO. Les profilomètres de surface mesurent la qualité de finition, en garantissant que les valeurs Ra respectent les spécifications.
Inspection finale
Les pièces terminées font l'objet d'une inspection complète à l'aide d'outils de métrologie de précision. La vérification dimensionnelle confirme que toutes les caractéristiques respectent les exigences de tolérance. L'inspection de l'état de surface garantit la satisfaction des exigences esthétiques et fonctionnelles. Pour les applications critiques, les pièces peuvent subir des tests supplémentaires — essais de pression, essais électriques ou vérification fonctionnelle.
Pour les plastiques sensibles aux conditions environnementales, les conditions d'inspection ont une importance considérable. Les pièces en nylon, par exemple, doivent être inspectées dans des environnements à climat contrôlé pour garantir une mesure précise. Les pièces mesurées immédiatement après usinage peuvent se rétracter hors tolérance lors du refroidissement — stabilisez toujours les pièces à 68 °F (20 °C) avant l'inspection finale.
Stratégies d'optimisation des coûts pour les pièces plastiques CNC
La compréhension des facteurs de coût aide à optimiser les pièces plastiques usinées CNC la production sans compromettre la qualité.
Considérations sur le coût des matériaux
La sélection des matériaux a un impact significatif sur le coût global. Les plastiques techniques comme le PEEK, le PPS et le PTFE présentent des coûts de stock élevés et peuvent nécessiter une manipulation soignée et plus lente. À l'inverse, le POM (acétal) et le PVC s'usinent facilement et économiquement. Sélectionnez des matériaux qui répondent aux exigences de performance sans sur-spécifier—évitez de choisir des matériaux “ surperformants ” qui ajoutent du coût sans bénéfice fonctionnel.
Optimisation de la conception pour la réduction des coûts
Les décisions de conception affectent directement le temps d'usinage et le coût. Plusieurs stratégies réduisent les dépenses de production :
- Simplifier la géométrie de la pièce : Minimiser les angles internes vifs, les poches profondes et les caractéristiques complexes qui augmentent le temps d'usinage
- Utiliser des angles internes arrondis : Spécifier un rayon usinable ou un dégagement d'angle fonctionnel ; l'EDM conventionnel ne convient pas aux plastiques non conducteurs ordinaires
- Éviter les cavités internes profondes : Les caractéristiques profondes nécessitent un outillage prolongé et plusieurs passes
- Maintenir une épaisseur de paroi adéquate : Les parois minces ralentissent les vitesses d'usinage et augmentent le risque de déformation
- Graver plutôt que gaufrer le texte : La gravure enlève moins de matière et réduit le temps de cycle
Économie de la production en série
L'usinage en série réduit les coûts unitaires grâce aux économies d'échelle. Le temps de réglage est amorti sur plusieurs pièces, et des trajectoires d'outil optimisées améliorent l'efficacité. Pour une production à faible volume, envisagez de combiner les pièces sur un seul montage afin de réduire le temps de réglage.
Optimisation de l'état de surface et des tolérances
Spécifier des tolérances inutilement serrées ou des états de surface fins ajoute un coût significatif. L'usinage CNC standard offre des états de surface d'environ Ra 1,6 μm sur les surfaces planes. Obtenir des finitions plus lisses nécessite des opérations supplémentaires de polissage, de sablage ou de revêtement qui ajoutent du temps et des frais.
Comparaison de l'usinage plastique avec d'autres méthodes de fabrication
| Facteur | Usinage CNC | Moulage par injection | Impression 3D |
|---|---|---|---|
| Coût de l'outillage | Aucun moule dédié ; la programmation, les outils, les montages et le réglage restent nécessaires | Investissement dans un moule dédié ; le devis dépend de la conception et des exigences d'outillage | Aucun moule dédié ; la préparation, les supports et le post-traitement peuvent s'appliquer |
| Coût unitaire | Moyen (selon le volume) | Faible (à volumes élevés) | Élevé (par pièce) |
| Délai de livraison | De quelques jours à quelques semaines | De quelques semaines à quelques mois | De quelques heures à quelques jours |
| Options de matériaux | Plus de 30 plastiques techniques | Limité par les propriétés d'écoulement | Limité aux matériaux imprimables |
| Modifications de conception | Facile (mise à jour CAO/FAO) | Difficile (modification du moule) | Facile (mise à jour CAO) |
| Volume de production | 1 à 10 000+ unités | 10 000+ unités | 1 à 100 unités |
| Finition de surface | Excellent (Ra 0,8-3,2 μm) | Excellent (selon le moule) | Passable à bon (lignes de couche) |
| Tolérances | ±0,01 mm réalisable | ±0,05 mm typique | ±0,1-0,3 mm typique |
| Propriétés des matériaux | Propriétés techniques complètes | Propriétés techniques complètes | Souvent réduites |
Questions fréquentes sur les pièces plastiques usinées CNC
Quelles tolérances les pièces plastiques usinées CNC peuvent-elles atteindre ?
L'usinage CNC permet d'atteindre des tolérances allant jusqu'à ±0,01 mm pour les composants plastiques. Toutefois, les tolérances réalisables dépendent du choix du matériau, de la géométrie de la pièce et des conditions environnementales. Le POM, le PEEK et l'acrylique permettent d'atteindre les tolérances les plus serrées, tandis que l'absorption d'humidité du nylon complique le contrôle dimensionnel. Pour la plupart des applications, ±0,05 mm représente une spécification de tolérance pratique et économique.
Comment l'usinage CNC des plastiques se compare-t-il à l'usinage des métaux ?
L'usinage des plastiques diffère fondamentalement de l'usinage des métaux à plusieurs égards. Les plastiques présentent une conductivité thermique plus faible, ce qui nécessite une gestion attentive de la chaleur pour éviter la fusion ou le gauchissement. Les vitesses de coupe pour les plastiques se situent généralement entre 100 et 400 m/min, plus faibles que celles de l'aluminium mais plus élevées que celles de l'acier. La géométrie des outils diffère : l'usinage des plastiques exige des arêtes de coupe plus affûtées avec des angles de coupe plus élevés pour trancher plutôt que repousser la matière. La formation des copeaux diffère également, les plastiques produisant souvent des copeaux filandreux nécessitant une évacuation active.
Quels états de surface peut-on obtenir sur des pièces plastiques usinées ?
L'usinage CNC standard offre des états de surface d'environ Ra 1,6 μm sur les surfaces planes. Avec des opérations de finition supplémentaires, les surfaces peuvent atteindre Ra 0,8 μm ou mieux. Le polissage peut créer des surfaces très brillantes, réfléchissantes ou semblables à un miroir. L'état de surface dépend du choix du matériau : le PC, l'acrylique et le PEEK offrent les meilleurs états de surface en sortie d'usinage.
L'usinage CNC peut-il produire des pièces plastiques transparentes ?
Oui, l'usinage CNC produit des composants transparents à partir de matériaux comme l'acrylique (PMMA) et le polycarbonate. Obtenir une clarté optique nécessite des approches spécialisées : outillage diamanté, trajectoires de coupe optimisées et techniques de post-traitement comme le polissage à la vapeur ou le lustrage manuel. Les capacités de post-traitement de Jucheng restaurent jusqu'à 92% de transmission lumineuse dans les composants acryliques usinés.
Quels matériaux conviennent le mieux à l'usinage CNC des plastiques ?
Plusieurs plastiques techniques s'usinent exceptionnellement bien. Le POM (acétal) offre une excellente stabilité dimensionnelle et un excellent état de surface. L'ABS offre une bonne usinabilité avec des propriétés mécaniques équilibrées. Le PEEK s'usine bien avec un outillage approprié mais présente un coût de matériau plus élevé. L'acrylique s'usine proprement avec un outillage affûté mais nécessite une gestion soignée de la chaleur. Le nylon s'usine avec succès moyennant un conditionnement d'humidité et un contrôle thermique appropriés.
Comment le volume de production influence-t-il le choix entre l'usinage CNC et le moulage par injection ?
L'usinage CNC évite un moule d'injection dédié, ce qui peut être utile lorsque les quantités sont faibles ou que les conceptions évoluent. La préparation, les montages, les outils de coupe, la matière première et le contrôle restent partie intégrante de son coût. Le moulage par injection peut réduire le coût unitaire à mesure que l'investissement dans le moule est réparti sur davantage de pièces. Demandez des devis aux quantités réelles et comparez le coût total livré ; le point de basculement dépend de la géométrie, du matériau, des tolérances et de la stabilité de la conception.
Quelles certifications qualité un fabricant de pièces plastiques usinées CNC doit-il détenir ?
Les fabricants réputés détiennent des certifications démontrant leur engagement envers la qualité. La certification IATF 16949 indique la conformité aux normes de qualité automobiles. La certification ISO 13485 démontre la capacité de fabrication de dispositifs médicaux. La certification ISO 9001 fournit une vérification générale du système de management de la qualité. Pour les applications aérospatiales, la certification AS9100 peut être exigée. Jucheng détient les certifications IATF 16949 et ISO 13485.
Combien de temps faut-il pour produire des pièces plastiques usinées CNC sur mesure ?
Les délais varient selon la complexité de la pièce, la quantité et la disponibilité des matériaux. Les pièces simples en matériaux standard peuvent être expédiées en quelques jours. Les pièces complexes nécessitant des matériaux spécialisés ou une finition étendue peuvent nécessiter plusieurs semaines. Jucheng propose une livraison mondiale en quelques jours pour de nombreux projets, avec des options accélérées disponibles pour les besoins urgents.
Pourquoi choisir Jucheng pour vos pièces plastiques usinées CNC
Jucheng Precision Technology est un partenaire de confiance pour l'usinage CNC en Chine opérations, combinant des capacités étendues avec des normes de qualité rigoureuses.
L'infrastructure de fabrication prend en charge des projets de toute envergure. Avec plus de 150 machines CNC, dont plus de 25 centres 5 axes, plus de 30 unités de fabrication de tôlerie, plus de 50 systèmes d'impression 3D industriels et plus de 35 presses à injecter, Jucheng gère tout, du prototype unique aux séries de production.
L'expertise technique garantit des résultats réussis. Une équipe de plus de 190 professionnels qualifiés comprend plus de 30 ingénieurs seniors avec plus de 13 ans d'expérience. Cette profondeur de connaissances permet une consultation efficace en conception pour la fabricabilité, des conseils sur la sélection des matériaux et la résolution de problèmes tout au long du processus de production.
Capacités matérielles couvre plus de 30 plastiques techniques. Des plastiques de grande diffusion comme l'ABS et le polypropylène aux polymères hautes performances comme le PEEK et le PEI, Jucheng dispose en stock de matériaux pour des applications variées. Les capacités de post-traitement incluent le polissage, la peinture, l'anodisation, le placage et d'autres opérations de finition.
Certifications de qualité démontrent un engagement envers l'excellence. Les certifications IATF 16949 et ISO 13485 confirment le respect des normes de qualité automobile et médicale. Des processus d'inspection rigoureux garantissent que chaque pièce est conforme aux spécifications.
Livraison mondiale la capacité sert des clients dans le monde entier. Grâce à une logistique efficace et une communication réactive, Jucheng livre des composants de précision partout où ils sont nécessaires.
Que vous ayez besoin de prototypes fonctionnels pour la validation de conception, de production en faible volume pour des tests de marché ou de fabrication à grande échelle, Jucheng fournit les capacités et l'expertise nécessaires pour donner vie à vos composants plastiques.
Contactez Jucheng Precision dès aujourd'hui pour discuter de vos les pièces plastiques usinées CNC exigences et découvrez comment leur excellence de fabrication peut soutenir votre prochain projet.