
Quando engenheiros e designers de produto precisam de componentes de precisão que combinem resistência, leveza e flexibilidade de design, Peças plásticas CNC muitas vezes surgem como a solução ideal. Diferentemente das alternativas metálicas, os componentes plásticos usinados oferecem resistência química excepcional, isolamento elétrico e a capacidade de alcançar geometrias complexas sem um molde de injeção dedicado, embora programação, ferramentas de corte, fixação da peça e setup ainda contribuam para o custo. Este guia abrangente explora tudo, desde a seleção de materiais até o controle de qualidade, ajudando você a tomar decisões informadas para o seu próximo projeto.
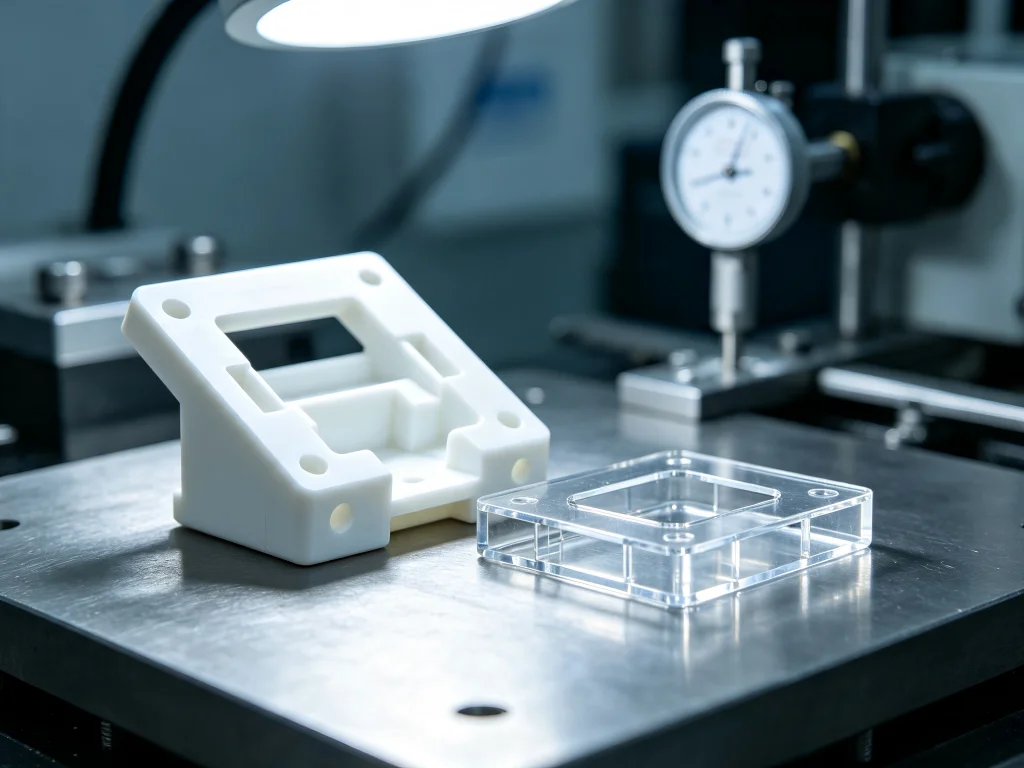
O que São Peças Plásticas Usinadas em CNC e Como Funcionam?
Peças plásticas CNC são componentes fabricados por meio de processos de usinagem controlados por computador que removem material de um bloco sólido de plástico — como barras, chapas ou blocos — para criar produtos acabados de precisão. O processo começa com um modelo CAD, que é traduzido em trajetórias de ferramenta por meio de software CAM. Essas instruções digitais guiam as ferramentas de corte com notável precisão, moldando plásticos de engenharia em componentes funcionais que atendem a especificações rigorosas.
A distinção fundamental entre a usinagem de plástico e de metal está no comportamento do material. Os plásticos apresentam menor condutividade térmica, maiores coeficientes de expansão térmica e propriedades viscoelásticas que exigem abordagens especializadas. Diferentemente dos metais, que dissipam calor de forma eficiente, os plásticos retêm energia térmica, criando riscos de fusão, empenamento ou distorção induzida por tensões se não forem gerenciados adequadamente.
Os centros de usinagem CNC modernos empregam capacidades de 3, 4 e fresamento de 5 eixos junto com operações de torneamento e retificação. As máquinas multieixos possibilitam a produção de geometrias cada vez mais complexas — rebaixos, recursos angulados e cavidades internas intrincadas — que seriam impossíveis com equipamentos convencionais de 3 eixos. Essa flexibilidade torna a usinagem CNC particularmente valiosa para prototipagem, produção de baixo volume e componentes que exigem tolerâncias apertadas.
Por Que Escolher a Usinagem CNC em Vez da Moldagem por Injeção para Peças Plásticas?
A decisão entre usinagem CNC e moldagem por injeção depende fortemente do volume de produção, da complexidade da peça e dos requisitos de prazo. A usinagem CNC se destaca em vários cenários em que a moldagem por injeção fica aquém.
Volumes baixos a médios representam o ponto ideal para componentes plásticos usinados. A moldagem por injeção exige um molde dedicado; a usinagem CNC exige programação, ferramentas de corte e fixação da peça. Compare a cotação completa na quantidade necessária, incluindo setup, desperdício de estoque e inspeção. Não existe um volume universal em que um processo se torne mais barato.
Flexibilidade de design oferece outra vantagem convincente. Alterações de design na usinagem CNC exigem apenas atualizações de CAD e CAM — sem modificações caras de molde. Essa agilidade é inestimável durante o desenvolvimento do produto, quando os designs evoluem rapidamente com base no feedback dos testes.
Seleção de material apresenta uma terceira consideração. A usinagem CNC pode processar mais de 30 plásticos de engenharia diferentes, incluindo materiais que resistem à moldagem por injeção devido a altas temperaturas de fusão ou características de fluxo. Essa versatilidade permite que os engenheiros selecionem materiais ideais para aplicações específicas sem que restrições de fabricação limitem suas escolhas.
Seleção Crítica de Materiais para Peças Plásticas Usinadas em CNC
A seleção de material influencia fundamentalmente o desempenho da peça, a usinabilidade e o custo. Diferentes plásticos de engenharia oferecem perfis de propriedades distintos adequados a aplicações específicas.
Plásticos de Engenharia para Usinagem CNC
ABS (Acrilonitrila Butadieno Estireno) destaca-se como um dos plásticos mais comumente usinados, disponível nas variantes natural, preta e antichama. Oferece excelente resistência ao impacto, boa estabilidade dimensional e facilidade de usinagem. As aplicações incluem componentes internos automotivos, carcaças eletrônicas e invólucros de produtos de consumo.
POM (Polióximetileno / Acetal / Delrin) proporciona estabilidade dimensional excepcional, baixo atrito e resistência ao desgaste excepcional. Essas propriedades o tornam ideal para engrenagens, rolamentos e componentes mecânicos móveis. O POM é usinado de forma limpa com excelente acabamento superficial, embora exija ferramentas afiadas para evitar o derretimento.
PEEK (Poliéter Éter Cetona) representa o extremo premium dos plásticos de engenharia. Este polímero de alto desempenho suporta temperaturas superiores a 250°C enquanto mantém as propriedades mecânicas. O PEEK oferece resistência química excepcional e relação resistência-peso, tornando-o adequado para aplicações aeroespaciais, médicas e de petróleo e gás. No entanto, seu alto custo de material e usinabilidade desafiadora exigem operadores experientes e ferramentas especializadas.
Nylon (PA / Poliamida) proporciona excelente resistência, resistência ao desgaste e baixo atrito. Disponível nas variantes natural, preta e reforçada com fibra de vidro 30%, o nylon é adequado para engrenagens, componentes estruturais e aplicações de rolamentos. No entanto, a natureza higroscópica do nylon — absorvendo umidade do ar — cria desafios de estabilidade dimensional que exigem condicionamento cuidadoso do material e inspeção em ambiente com clima controlado.
PMMA (Acrílico) oferece clareza óptica excepcional com transmissão de luz de até 92%. Este termoplástico transparente serve como uma alternativa leve e resistente a estilhaçamento ao vidro. As aplicações incluem lentes, guias de luz, telas de exibição e componentes de iluminação automotiva. O PMMA requer ferramentas de diamante especializadas e técnicas de polimento para alcançar clareza óptica.
PC (Policarbonato) proporciona resistência ao impacto e estabilidade dimensional excepcionais. Disponível nas variantes transparente e preta, o policarbonato é adequado para aplicações que exigem transparência combinada com tenacidade — protetores de segurança, proteções de máquinas e invólucros transparentes.
PTFE (Teflon) oferece resistência química excepcional e o menor coeficiente de atrito entre os plásticos de engenharia. Embora seja desafiador de usinar devido à sua natureza macia e pegajosa, o PTFE mostra-se inestimável para vedações, juntas e componentes antiaderentes em equipamentos de processamento químico.
Estrutura de Decisão para Seleção de Material
Escolher o material ideal requer equilibrar múltiplos fatores. Considere estas perguntas ao selecionar materiais para peças plásticas CNC personalizadas:
- Quais cargas a peça sofrerá? Aplicações estruturais exigem materiais como náilon com fibra de vidro ou PEEK, enquanto componentes sem função estrutural podem usar ABS ou acrílico.
- A que temperaturas a peça será submetida? Ambientes de alta temperatura exigem PEEK, PEI ou PPS em vez de ABS ou acrílico.
- A que exposição química a peça estará sujeita? PTFE, PEEK e polipropileno resistem a produtos químicos agressivos melhor que ABS ou náilon.
- Que tolerâncias a peça deve manter? POM, PEEK e acrílico alcançam as tolerâncias mais apertadas, enquanto a absorção de umidade do náilon complica o controle dimensional.
- Qual acabamento superficial é necessário? PC, acrílico e PEEK proporcionam os melhores acabamentos superficiais.
- Qual é o volume de produção? Volumes maiores podem justificar materiais mais caros se reduzirem os custos a jusante.
Design para Manufaturabilidade: Criando Peças Plásticas Usináveis
As decisões de design impactam diretamente o custo de usinagem, a qualidade e o prazo de entrega. Compreender os princípios de DFM para peças plásticas de usinagem CNC ajuda os engenheiros a criar designs que equilibram funcionalidade e manufaturabilidade.
Considerações sobre Espessura de Parede
A espessura mínima de parede para peças plásticas usinadas normalmente varia de 1,2 mm a 1,5 mm. Paredes mais finas correm o risco de empenar durante a usinagem devido à geração de calor e à rigidez reduzida. Para peças que exigem paredes muito finas, considere cuidadosamente a seleção do material — alguns plásticos mantêm melhor a rigidez do que outros em espessuras mínimas.
Paredes excessivamente espessas também apresentam desafios. Seções espessas criam resfriamento irregular e concentrações de tensão que podem levar a empenamento ou vazios internos. Mantenha espessura de parede consistente em todo o projeto para promover estabilidade dimensional.
Raios de Canto e Acesso da Ferramenta
As ferramentas de corte CNC têm formas cilíndricas com extremidades planas ou esféricas, criando limitações inerentes à geometria de cantos internos. Uma fresa de topo rotativa deixa um raio no canto de uma cavidade interna. Para plásticos não condutores comuns, como ABS não carregado, POM e PTFE, a eletroerosão (EDM) convencional não é uma solução apropriada: o processo exige uma peça eletricamente condutora. Adicione um raio interno ou um recurso de alívio onde o ajuste permitir, e acorde o raio com o maquinista com base no diâmetro e no alcance da ferramenta. Onde um recurso afiado for essencial, avalie uma operação secundária mecânica adequada ou um projeto de peça dividida.
O acesso da ferramenta também restringe cavidades profundas e recursos estreitos. Cavidades profundas exigem extensões longas de ferramenta que reduzem a rigidez e aumentam a vibração. Considere dividir a peça ou alterar a direção de acesso. A ferramenta ainda precisa de um caminho de corte livre de colisões; múltiplos eixos não tornam uma cavidade totalmente fechada acessível. Confirme o processo para cada recurso antes da liberação.
Referência de processo: A Makino explica a EDM e seu requisito de peça eletricamente condutora.
Projeto de Furos e Rosca
As relações profundidade-diâmetro de furos afetam o custo e a qualidade da usinagem. Relações superiores a 4:1 exigem ferramentas especializadas e tempos de ciclo prolongados. As roscas em peças plásticas devem considerar as propriedades do material — roscas finas em plásticos macios podem espanar sob carga, enquanto roscas grossas proporcionam melhor engajamento em plásticos de engenharia.
Ângulos de Saída e Rebaixos
Diferentemente da moldagem por injeção, a usinagem CNC não requer ângulos de saída para a ejeção da peça. Paredes verticais são usinadas com eficiência sem conicidade. No entanto, rebaixos exigem ferramentas especializadas ou múltiplas fixações, aumentando o custo. Quando possível, projete recursos acessíveis a partir da direção principal de usinagem.
Estratégias de Usinagem para Diferentes Tipos de Plástico
Diferentes plásticos exigem diferentes abordagens de usinagem. Compreender essas distinções ajuda a alcançar resultados ideais enquanto minimiza refugo e retrabalho.
Usinagem de Nylon: Gerenciando Umidade e Calor
O nylon apresenta quatro desafios críticos que exigem estratégias especializadas:
Absorção de umidade representa a maior ameaça à precisão em peças de náilon usinadas. Uma peça usinada com tolerância precisa em ambiente seco pode sair da tolerância em vários milésimos de polegada quando exposta à umidade normal. Oficinas profissionais condicionam o estoque de náilon antes da usinagem, armazenando-o em ambientes com clima controlado ou realizando recozimento leve para atingir o teor de umidade de equilíbrio.
Geração de calor das ferramentas de corte representa um risco duplo — a peça pode amolecer e derreter, ou pode se distorcer e empenar à medida que a tensão interna é liberada. O corte em alta velocidade com passes leves e rápidos remove material rapidamente e evita o acúmulo de calor. O resfriamento com ar comprimido evacua as cavacas rapidamente, evitando que cavacas quentes se fundam novamente na superfície da peça.
Tensão de fixação deve ser controlada cuidadosamente. O aperto excessivo das garras induz tensão que é liberada durante a usinagem, causando empenamento significativo e falha de tolerância. A fixação leve, porém segura, evita deformação enquanto mantém a estabilidade da peça.
Variantes com fibra de vidro (PA+GF30) oferecem resistência mecânica superior, mas criam desafios de desgaste de ferramentas. As fibras de vidro desgastam rapidamente as ferramentas padrão, exigindo ferramentas com revestimento de diamante ou de diamante policristalino (PCD) para produção econômica.
Usinagem de Acrílico (PMMA): Alcançando Clareza Óptica
A usinagem de acrílico exige domínio do acabamento superficial para alcançar clareza óptica. A Jucheng emprega ferramentas de diamante e trajetórias de corte otimizadas para minimizar marcas de ferramenta, seguidas de polimento especializado para restaurar 92% de transmissão de luz.
As principais considerações para a usinagem de acrílico incluem:
- Prevenção de fissuras por tensão: Evite fluidos de corte à base de álcool ou solventes que causam craquelamento imediato
- Seleção de ferramentas: Ferramentas polidas com diamante produzem cavacas transparentes e superfícies semitransparentes diretamente da máquina
- Fixação: Mesas de vácuo ou fita dupla-face distribuem a pressão uniformemente, evitando rachaduras
- Pós-processamento: Lixamento progressivo (até grana 2000) seguido de polimento com roda ou polimento a vapor restaura a clareza final
Diretrizes Gerais de Usinagem
Vários princípios se aplicam a todas as operações de usinagem de plásticos:
A nitidez da ferramenta é fundamental para o sucesso da usinagem de plásticos. As ferramentas devem ter arestas de corte extremamente afiadas, com canais polidos e ângulos de saída elevados, para cortar o material de forma limpa em vez de empurrá-lo. Ferramentas desgastadas geram atrito, aumentando o calor e criando um acabamento superficial ruim.
Evacuação de cavacos requer atenção cuidadosa. Plásticos como o náilon produzem cavacos longos e fibrosos que podem se enrolar nas ferramentas e nos dispositivos de fixação. Ar comprimido ou quebra-cavacos especializados evitam o emaranhamento dos cavacos, mantendo a visibilidade da zona de corte.
Os parâmetros de corte diferem significativamente da usinagem de metais. As velocidades de superfície recomendadas para plásticos variam entre 100 e 400 m/min, inferiores às do alumínio, mas superiores às do aço. As taxas de avanço e as profundidades de corte devem equilibrar a remoção de material com o gerenciamento do calor.
Indústrias e Aplicações para Peças Plásticas Usinadas em CNC
As peças plásticas usinadas em CNC atendem a diversas indústrias nas quais precisão, desempenho e confiabilidade são importantes.
Indústria automotiva
O setor automotivo depende fortemente de componentes plásticos usinados para prototipagem e produção. A Jucheng produz componentes de motor e trem de força, sistemas de iluminação, peças de suspensão e direção, componentes de sistemas de freio, sistemas de HVAC e sistemas de segurança. Os protótipos funcionais permitem testes rigorosos antes do investimento em ferramental de produção.
As aplicações automotivas exigem materiais que suportem temperaturas extremas, exposição química e estresse mecânico. PEEK, náilon e policarbonato aparecem com frequência em aplicações sob o capô, enquanto acrílico e policarbonato atendem a aplicações de iluminação que exigem clareza óptica.
Fabricação de Dispositivos Médicos
A prototipagem de dispositivos médicos exige precisão excepcional e compatibilidade de materiais. A Jucheng produz componentes para dispositivos portáteis, instrumentos odontológicos, robôs cirúrgicos, componentes de próteses e dispositivos implantáveis.
As aplicações médicas exigem materiais que atendam aos padrões de biocompatibilidade e resistam aos processos de esterilização. PEEK, titânio e aço inoxidável de grau médico atendem a aplicações implantáveis, enquanto ABS e policarbonato aparecem em carcaças de dispositivos. A certificação ISO 13485 da Jucheng demonstra compromisso com os padrões de qualidade médica.
Robótica e Automação
As aplicações de robótica exigem componentes leves e de alta resistência, com tolerâncias apertadas. A Jucheng produz protótipos operacionais para componentes robóticos de precisão usando micro-fresamento de 3 e 5 eixos, torneamento e impressão 3D industrial.
Peças plásticas em equipamentos de automação devem se encaixar com precisão em guias lineares, rolamentos e motores. Os diâmetros dos furos, o espaçamento e a folga exigem controle rigoroso para evitar atrito, ruído ou problemas de montagem.
Aeroespacial e Defesa
Aplicações aeroespaciais exigem materiais que combinem leveza com resistência excepcional e resistência à temperatura. PEEK, PEI e PPS aparecem frequentemente em interiores de aeronaves, componentes estruturais e aplicações próximas a motores. Requisitos rigorosos de qualidade exigem conformidade com ISO 9001 e AS9100.
Padrões de Controle de Qualidade e Inspeção
Controle de qualidade para peças plásticas CNC personalizadas abrange múltiplas etapas de inspeção, desde a verificação do material até a medição final da peça.
Inspeção de Materiais
O controle de qualidade começa com a verificação do material. A verificação do Certificado de Análise (COA) dos fornecedores confirma a composição e as propriedades do material. A análise espectroscópica fornece confirmação adicional para aplicações críticas. A inspeção visual identifica defeitos superficiais — trincas, bolhas ou descoloração — que possam afetar os resultados da usinagem.
Inspeção em Processo
Durante a usinagem, os operadores monitoram dimensões críticas e a qualidade da superfície. Máquinas de Medição por Coordenadas (CMM) verificam a precisão dimensional em relação aos modelos CAD. Perfilômetros de superfície medem a qualidade do acabamento, garantindo que os valores de Ra atendam às especificações.
Inspeção Final
As peças concluídas passam por uma inspeção abrangente usando ferramentas de metrologia de precisão. A verificação dimensional confirma que todos os recursos atendem aos requisitos de tolerância. A inspeção do acabamento superficial garante que os requisitos estéticos e funcionais sejam atendidos. Para aplicações críticas, as peças podem passar por testes adicionais — teste de pressão, teste elétrico ou verificação funcional.
Para plásticos sensíveis às condições ambientais, as condições de inspeção são de grande importância. Peças de náilon, por exemplo, devem ser inspecionadas em ambientes com clima controlado para garantir medições precisas. Peças medidas imediatamente após a usinagem podem encolher e sair da tolerância ao resfriar — sempre estabilize as peças a 68°F (20°C) antes da inspeção final.
Estratégias de Otimização de Custos para Peças Plásticas Usinadas em CNC
Compreender os fatores de custo ajuda a otimizar a Peças plásticas CNC produção sem comprometer a qualidade.
Considerações sobre o Custo do Material
A seleção de material impacta significativamente o custo geral. Plásticos de engenharia como PEEK, PPS e PTFE têm custos elevados de estoque e podem exigir manuseio cuidadoso e mais lento. Por outro lado, o POM (Acetal) e o PVC são usinados com facilidade e economia. Selecione materiais que atendam aos requisitos de desempenho sem superespecificar—evite escolher materiais de “desempenho excessivo” que agregam custo sem benefício funcional.
Otimização de Projeto para Redução de Custos
As decisões de projeto afetam diretamente o tempo de usinagem e o custo. Diversas estratégias reduzem as despesas de produção:
- Simplifique a geometria da peça: Minimize cantos internos agudos, cavidades profundas e recursos intrincados que aumentam o tempo de usinagem
- Use cantos internos arredondados: Especifique um raio usinável ou alívio de canto funcional; a EDM convencional não é adequada para plásticos não condutores comuns
- Evite cavidades internas profundas: Recursos profundos exigem ferramental estendido e múltiplas passadas
- Mantenha espessura de parede adequada: Paredes finas reduzem as velocidades de usinagem e aumentam o risco de empenamento
- Grave em vez de relevar texto: A gravação remove menos material e reduz o tempo de ciclo
Economia de Produção em Lotes
A usinagem em lote reduz os custos unitários por meio de economias de escala. O tempo de setup é amortizado entre várias peças, e trajetórias de ferramenta otimizadas melhoram a eficiência. Para produção de baixo volume, considere combinar peças em um único dispositivo para reduzir o tempo de setup.
Otimização de Acabamento Superficial e Tolerância
Especificar tolerâncias desnecessariamente apertadas ou acabamentos superficiais finos acrescenta custos significativos. A usinagem CNC padrão proporciona acabamentos superficiais em torno de Ra 1,6 μm em superfícies planas. Alcançar acabamentos mais suaves requer operações adicionais de polimento, jateamento de microesferas ou revestimento que acrescentam tempo e despesa.
Comparação entre Usinagem de Plásticos e Outros Métodos de Fabricação
| Fator | Usinagem CNC | Moldagem por Injeção | Impressão 3D |
|---|---|---|---|
| Custo de Ferramental | Sem molde dedicado; programação, ferramentas, dispositivos e setup ainda se aplicam | Investimento em molde dedicado; orçamento depende do design e dos requisitos de ferramental | Sem molde dedicado; preparação, suportes e pós-processamento podem se aplicar |
| Custo por Unidade | Médio (dependente do volume) | Baixo (em altos volumes) | Alto (por peça) |
| Prazo de Entrega | Dias a semanas | Semanas a meses | Horas a dias |
| Opções de Material | 30+ plásticos de engenharia | Limitado pelas propriedades de fluxo | Limitado a materiais imprimíveis |
| Alterações de design | Fácil (atualização de CAD/CAM) | Difícil (modificação do molde) | Fácil (atualização de CAD) |
| Volume de Produção | 1-10.000+ unidades | 10.000+ unidades | 1-100 unidades |
| Acabamento Superficial | Excelente (Ra 0,8-3,2μm) | Excelente (depende do molde) | Razoável a bom (linhas de camada) |
| Tolerâncias | ±0,01mm alcançável | ±0,05mm típico | ±0,1-0,3 mm típico |
| Propriedades do material | Propriedades de engenharia completas | Propriedades de engenharia completas | Frequentemente reduzido |
Perguntas frequentes sobre peças plásticas usinadas em CNC
Quais tolerâncias as peças plásticas usinadas em CNC podem alcançar?
A usinagem CNC pode alcançar tolerâncias de até ±0,01 mm para componentes plásticos. No entanto, as tolerâncias alcançáveis dependem da seleção do material, da geometria da peça e das condições ambientais. POM, PEEK e acrílico alcançam as tolerâncias mais apertadas, enquanto a absorção de umidade do náilon complica o controle dimensional. Para a maioria das aplicações, ±0,05 mm representa uma especificação de tolerância prática e econômica.
Como a usinagem de plástico em CNC se compara à usinagem de metal?
A usinagem de plástico difere fundamentalmente da usinagem de metal em vários aspectos. Os plásticos apresentam menor condutividade térmica, exigindo gerenciamento cuidadoso do calor para evitar fusão ou empenamento. As velocidades de corte para plásticos normalmente variam entre 100-400 m/min, menores que as do alumínio, mas maiores que as do aço. A geometria da ferramenta difere — a usinagem de plástico requer arestas de corte mais afiadas com ângulos de saída maiores para cortar em vez de empurrar o material. A formação de cavacos também difere, com os plásticos frequentemente produzindo cavacos fibrosos que exigem evacuação ativa.
Quais acabamentos superficiais são alcançáveis em peças plásticas usinadas?
A usinagem CNC padrão proporciona acabamentos superficiais em torno de Ra 1,6 μm em superfícies planas. Com operações adicionais de acabamento, as superfícies podem alcançar Ra 0,8 μm ou melhor. O polimento pode criar superfícies de alto brilho, reflexivas ou espelhadas. O acabamento superficial depende da seleção do material — PC, acrílico e PEEK proporcionam os melhores acabamentos conforme usinados.
A usinagem CNC pode produzir peças plásticas transparentes?
Sim, a usinagem CNC produz componentes transparentes a partir de materiais como acrílico (PMMA) e policarbonato. Alcançar clareza óptica requer abordagens especializadas — ferramentas de diamante, trajetórias de corte otimizadas e técnicas de pós-processamento como polimento a vapor ou polimento manual. As capacidades de pós-processamento da Jucheng restauram até 92% de transmissão de luz em componentes de acrílico usinados.
Quais materiais funcionam melhor para a usinagem de plástico em CNC?
Vários plásticos de engenharia são usinados excepcionalmente bem. O POM (Acetal) oferece excelente estabilidade dimensional e acabamento superficial. O ABS proporciona boa usinabilidade com propriedades mecânicas equilibradas. O PEEK é usinado bem com ferramentas apropriadas, mas tem custo de material mais alto. O acrílico é usinado de forma limpa com ferramentas afiadas, mas requer gerenciamento cuidadoso do calor. O náilon é usinado com sucesso com condicionamento de umidade e controle de calor adequados.
Como o volume de produção afeta a escolha entre usinagem CNC e moldagem por injeção?
A usinagem CNC dispensa um molde de injeção dedicado, o que pode ajudar quando as quantidades são pequenas ou os projetos estão mudando. Setup, dispositivos, ferramentas de corte, matéria-prima e inspeção continuam fazendo parte do seu custo. A moldagem por injeção pode reduzir o custo unitário à medida que o investimento no molde é diluído por mais peças. Solicite cotações nas quantidades reais e compare o custo total entregue; o ponto de equilíbrio depende da geometria, do material, das tolerâncias e da estabilidade do projeto.
Quais certificações de qualidade um fabricante de peças plásticas em CNC deve possuir?
Fabricantes confiáveis possuem certificações que demonstram compromisso com a qualidade. A certificação IATF 16949 indica conformidade com padrões de qualidade automotiva. A certificação ISO 13485 demonstra capacidade de fabricação de dispositivos médicos. A certificação ISO 9001 fornece verificação geral do sistema de gestão da qualidade. Para aplicações aeroespaciais, a certificação AS9100 pode ser exigida. A Jucheng possui as certificações IATF 16949 e ISO 13485.
Quanto tempo leva para produzir peças plásticas personalizadas em CNC?
Os prazos de entrega variam conforme a complexidade da peça, a quantidade e a disponibilidade de material. Peças simples em materiais padrão podem ser enviadas em poucos dias. Peças complexas que exigem materiais especializados ou acabamento extensivo podem levar várias semanas. A Jucheng oferece entrega global em poucos dias para muitos projetos, com opções aceleradas disponíveis para requisitos urgentes.
Por que escolher a Jucheng para suas peças plásticas em CNC
A Jucheng Precision Technology é um parceiro de confiança para usinagem CNC China operações, combinando amplas capacidades com rigorosos padrões de qualidade.
Infraestrutura de fabricação apoia projetos de qualquer escala. Com mais de 150 máquinas CNC, incluindo mais de 25 centros de 5 eixos, mais de 30 unidades de fabricação de chapas metálicas, mais de 50 sistemas de impressão 3D industrial e mais de 35 prensas de injeção, a Jucheng cuida de tudo, desde protótipos únicos até produções em série.
Experiência técnica garante resultados bem-sucedidos. Uma equipe de mais de 190 profissionais qualificados inclui mais de 30 engenheiros seniores com mais de 13 anos de experiência. Essa profundidade de conhecimento possibilita consultoria eficaz de design para manufaturabilidade, orientação na seleção de materiais e resolução de problemas ao longo de todo o processo de produção.
Capacidades de materiais mais de 30 plásticos de engenharia. De plásticos de uso geral como ABS e polipropileno a polímeros de alto desempenho como PEEK e PEI, a Jucheng mantém em estoque materiais para diversas aplicações. As capacidades de pós-processamento incluem polimento, pintura, anodização, galvanoplastia e outras operações de acabamento.
Certificações de qualidade demonstrar compromisso com a excelência. As certificações IATF 16949 e ISO 13485 confirmam a conformidade com os padrões de qualidade automotivos e médicos. Processos rigorosos de inspeção garantem que cada peça atenda às especificações.
Entrega global capacidade atende clientes em todo o mundo. Com logística eficiente e comunicação ágil, a Jucheng entrega componentes de precisão onde quer que sejam necessários.
Seja qual for a sua necessidade — protótipos funcionais para validação de design, produção em baixo volume para testes de mercado ou fabricação em escala total —, a Jucheng oferece as capacidades e a expertise para dar vida aos seus componentes plásticos.
Entre em contato com a Jucheng Precision hoje mesmo para discutir suas Peças plásticas CNC requisitos e descubra como a excelência de fabricação deles pode apoiar o seu próximo projeto.