
部品の生産で切削、旋削、穴あけ、ねじ切りが頻繁に主体となる場合は303を、溶接、成形、より広範な腐食環境への曝露、またはより信頼性の高い汎用ステンレス鋼仕様がより重要となる場合は304を選んでください。. これは出発点となる判断であり、一律の鋼種置き換えではありません。図面や発注書を発行する前に、正確な製品形態、適用規格、使用環境、仕上げ要件を確認してください。.
実用的な違いは、303が300系オーステナイト系ステンレス鋼ファミリーの快削性改質鋼であることです。硫黄の添加により切りくずの分断性と被削性が向上する一方で、この鋼種が適切な選択となる条件は狭まります。304はより多くの加工および耐食性の要求に対応できますが、その加工硬化性、靭性、切りくず挙動により、切削はより厳しいものとなる可能性があります。.
両鋼種の背後にあるトレードオフ
部品が単に「ステンレス鋼」としか記述されていない場合、303と304は互換性があるように見えることがあります。しかし、これらは同一の選択肢ではありません。303では、硫化物系介在物が切削刃による切りくずの形成を短く扱いやすいものにします。これは、多数の旋削径、クロス穴、溝、ねじを有する部品において、長い切りくずがワークや工具に絡みつきサイクルを中断させる可能性がある場合に価値があります。同じ改質は腐食挙動、溶接、成形にも影響するため、被削性の向上は部品のその後の寿命と比較衡量する必要があります。.
304は、耐食性と加工柔軟性のバランスを必要とする部品に広く使用されるオーステナイト系鋼種です。その材料挙動には、大きな加工硬化が含まれる場合があります。工具がこすれたり、滞留したり、硬化した表面を繰り返し切削したりすると、切削力の増大や刃先寿命の不安定化が生じる可能性があります。正確な応答は、製品の状態、素材、工具形状、切削戦略、部品によって異なります。鋼種比較を普遍的な速度やサイクルタイムの約束に変換しないでください。.
| 決定要因 | 303の評価が価値を持つ場合 | 304の評価が価値を持つ場合 |
|---|---|---|
| フィーチャー密度 | 多数の旋削、穴あけ、溝加工、ねじ切り形状がある場合、切りくず管理が重要になります。. | 部品により広範な加工要件がある場合、または工程に成形が含まれる場合。. |
| 接合 | 設計は単一コンポーネントとして機械加工されるか、機械的に組み立てられます。. | 適格な溶接経路が設計の一部です。. |
| 環境 | 暴露は軽度であり、指定された腐食限界はこのグレードと適合します。. | 実際の媒体に応じて、一般的な耐食性がより重要です。. |
| 仕上げと受け入れ | 図面は、快削ステンレスと適合する仕上げおよび表面状態を許容します。. | 表面の復元または製作要件は、汎用グレードに有利です。. |
機械加工で変わること
303では、切りくず分断が自動旋削を簡素化し、糸状の切りくずが小さな形状に干渉する傾向を低減できます。これは、コンポーネントが生産ロット全体で同じ溝、肩、またはねじを繰り返す場合に有用です。ただし、剛性のあるセットアップ、鋭い刃先、適切な工具のかみ込み、および作業に適したクーラントまたは潤滑の必要性がなくなるわけではありません。部品が薄肉、細長、または厳しい公差の場合、たわみと熱は依然として管理する必要があります。.
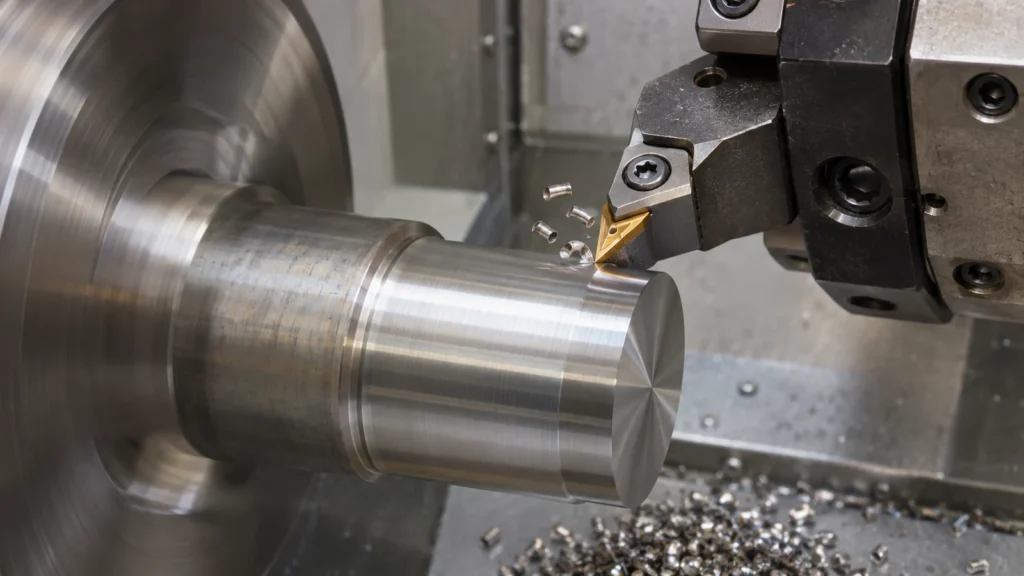
304はしばしば、より意図的な切削規律を要求します。表面でのこすれを避け、ワークピースを安定させ、材料を研磨またはバニシングするのではなく実際の切りくずを生成するかみ込みを維持します。壁での一時停止や軽い仕上げパスは、次の工具が遭遇する表面層を変化させることがあります。したがって、ドリル加工、タップ加工、フライス加工、旋削は、同じ部品であっても異なる応答を示すことがあります。ねじ継手や旋削部品については、合金名だけでなく、工具のアクセス、切りくず排出、検査を比較してください。サイトの CNC旋削加工能力 および CNCフライス加工能力 ページでは関連するプロセスファミリーを説明しています。.
303への変更が自動的に総コストを下げると仮定しないでください。在庫の入手可能性、切削時間、工具交換、バリ除去、表面処理、および不良部品の影響を評価してください。快削グレードは切削段階を容易にする一方で、溶接、不動態化、または最終使用時に問題を生じさせることがあります。有用な比較は、原材料から受け入れまでの全経路を追跡します。.
304がより安全な設計余裕を持つ場面
コンポーネントを溶接、成形、またはより厳しい環境に暴露する必要がある場合、304の方が設計に適している可能性があります。工場がより速く切断できるという理由だけで快削改変グレードを選択すべきではありません。継手がアセンブリに溶接される場合、機械加工された筐体が切断後に曲げられる場合、または湿潤部が洗浄薬品にさらされる場合、設計者は関連する製作手順と暴露を評価する必要があります。塩化物、すき間、温度、濃度、および滞留液は腐食リスクを変化させることがあります。「ステンレス」だけでは適合性を確立できません。.
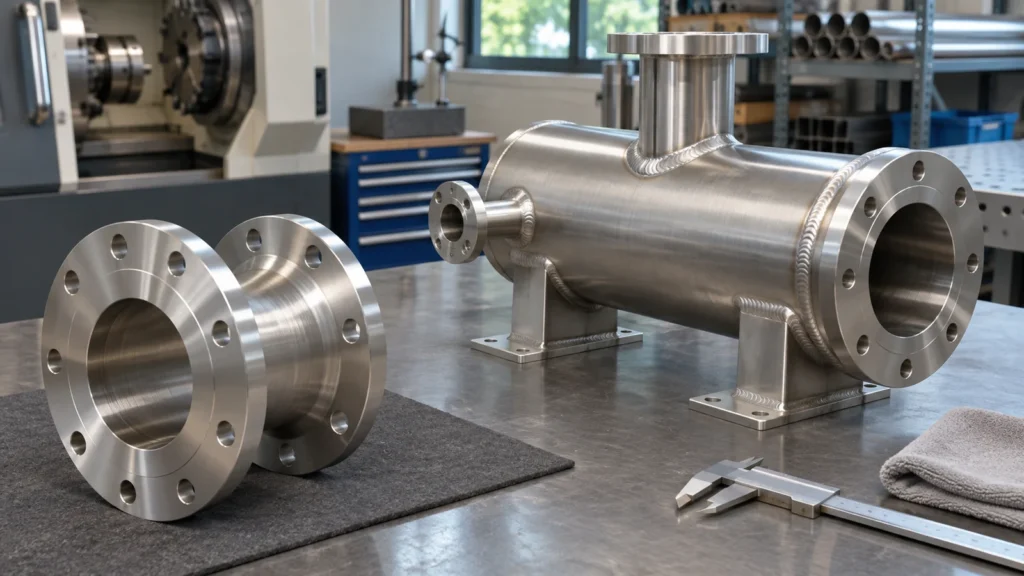
表面処理も明示的なレビューに値します。機械加工は、埋め込まれた粒子、スミア状の材料、バリ、および局所的な表面の違いを残すことがあります。洗浄および不動態化の要件は、図面、顧客仕様、および使用条件に従う必要があります。304向けに書かれた仕上げ注記は、該当する手順と受け入れ基準を確認せずに303に引き継ぐべきではありません。サイトの 303材料ページ および 304/304L材料ページ は出発点となる参考情報であり、管理図面に記載された鋼種および状態に代わるものではありません。.
部品が実際に必要とする材料を指定する
部品の機能がその耐食性および加工上の制約と両立し、生産ルートが短い切りくずの加工から恩恵を受ける場合は303を使用してください。接合、成形、またはより広範な耐食性能が判断の主導要因となる場合は304を使用してください。どちらの鋼種も使用要件を満たさない場合、答えはこれら2つの妥協ではなく、別のステンレス系となる可能性があります。.
選定は測定可能な要件に結び付けてください。規格と改訂版、製品形態、納入状態、要求仕上げ、および追加の化学成分または認証管理を特定してください。シール面、軸受面、または電気接点面が重要な場合は、一般的な材料呼称とは別に明記してください。材料証明書は供給されたヒートおよび報告された化学成分を特定できますが、それ自体で加工された形状、溶接部、または仕上げ面が部品図面を満たすことを証明するものではありません。.
実用的な図面および購買のレビュー
- 流体、濃度、温度、洗浄薬品、および隙間腐食曝露を含む、部品の環境を列挙してください。.
- そのルートに溶接、曲げ、冷間成形、不動態化、または外観仕上げが含まれるかどうかを明記してください。.
- 加工時間を左右する形状(繰り返しねじ、交差穴、溝、狭いスロット、または切りくず排出が困難な経路)を特定してください。.
- 材料規格、製品形態、状態、証明書、および顧客固有の制限事項を定義してください。.
- 見積を比較する前に、バリ、表面状態、耐食性能、および後工程後の寸法に対する合否基準を設定してください。.
- 鋼種変更は図面または文書化されたエンジニアリングプロセスを通じて承認してください。被削性の表示から同等性を推測しないでください。.
軽度の使用環境における単純な旋削部品では、303が実用的な生産上の選択肢となる場合があります。製作またはより広範に曝露される部品では、304が下流のリスクを低減する場合があります。正しい判断は部品の機能と完全な製造ルートから導かれ、正確な鋼種と合否要件が生産前に記録されます。.