
Выбирайте 303, когда в производстве детали преобладают частые операции резки, точения, сверления и нарезания резьбы; выбирайте 304, когда важнее сварка, формовка, более широкий диапазон воздействия коррозии или более надежная универсальная спецификация нержавеющей стали. Это отправная точка для решения, а не повсеместная замена марки. Перед выпуском чертежа или заказа на закупку подтвердите точную форму продукта, применимый стандарт, условия эксплуатации и требования к отделке.
Практическая разница в том, что 303 — это модификация для свободной обработки резанием из семейства аустенитных нержавеющих сталей серии 300. Добавки серы улучшают дробление стружки и обрабатываемость, но при этом сужают условия, в которых эта марка является хорошим выбором. 304 выдерживает более высокие требования к изготовлению и коррозионной стойкости, но его наклеп, вязкость и поведение стружки могут сделать резание менее предсказуемым.
Компромисс между двумя марками
303 и 304 могут казаться взаимозаменяемыми, если деталь описана просто как “нержавеющая сталь”. Это не идентичные варианты. В 303 включения, содержащие серу, помогают режущей кромке образовывать более короткую и удобную стружку. Это ценно для деталей с множеством точеных диаметров, поперечных отверстий, канавок и резьб, где длинная стружка может наматываться на заготовку или инструмент и прерывать цикл. Та же модификация влияет на коррозионное поведение, сварку и формовку, поэтому выигрыш в обрабатываемости нужно сопоставлять с дальнейшим сроком службы детали.
304 — широко используемая аустенитная марка для компонентов, которым нужен баланс коррозионной стойкости и гибкости изготовления. Поведение материала может включать значительный наклеп. Инструмент, который трется, задерживается или многократно режет упрочненную поверхность, может испытывать рост усилий и нестабильный срок службы кромки. Точная реакция зависит от состояния продукта, заготовки, геометрии инструмента, стратегии резания и компонента. Не превращайте сравнение марок в универсальное обещание скорости или времени цикла.
| Фактор решения | 303 стоит рассматривать, когда | 304 стоит рассматривать, когда |
|---|---|---|
| Плотность элементов | Множество точеных, сверленых, канавочных или резьбовых элементов делает контроль стружки важным. | Деталь имеет более широкие требования к изготовлению или маршрут процесса включает формовку. |
| Соединение | Конструкция обрабатывается как единый компонент или собирается механически. | Квалифицированный маршрут сварки является частью конструкции. |
| Окружающая среда | Воздействие умеренное, и указанный предел коррозии совместим с маркой. | Общая коррозионная стойкость важнее, с учётом фактической среды. |
| Отделка и приёмка | Чертёж допускает отделку и состояние поверхности, совместимые с легкообрабатываемой нержавеющей сталью. | Требования к восстановлению поверхности или изготовлению благоприятствуют марке общего назначения. |
Что меняется на станке
На 303 дробление стружки может упростить автоматическое точение и снизить склонность сливной стружки мешать обработке мелких элементов. Это может быть полезно там, где компонент повторяет один и тот же паз, буртик или резьбу в производственной партии. Это не устраняет необходимости в жёсткой оснастке, острой кромке, подходящем зацеплении инструмента и охлаждении или смазке, соответствующих операции. Если деталь тонкая, удлинённая или с жёсткими допусками, по-прежнему необходимо управлять деформацией и нагревом.
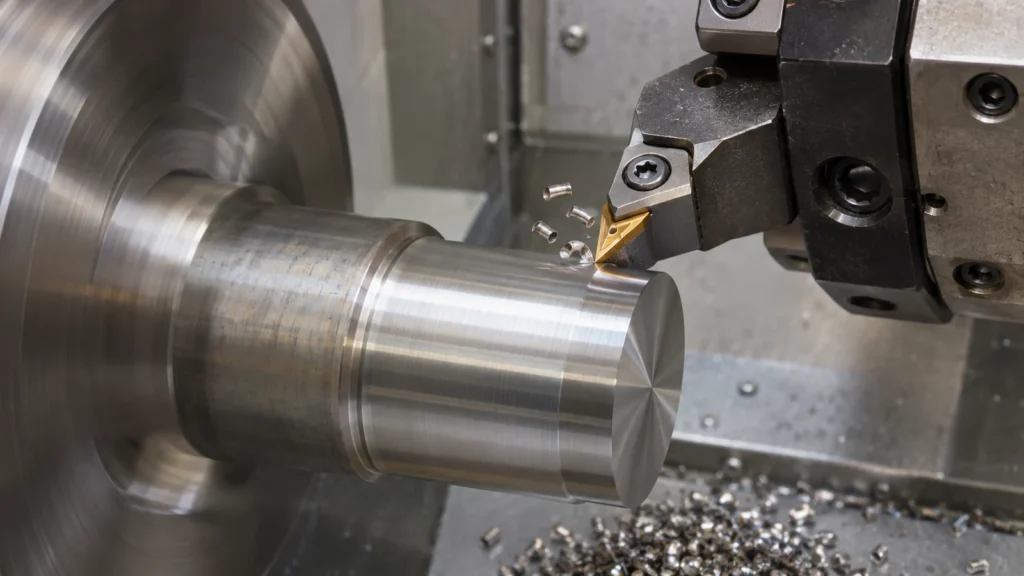
304 часто требует более осознанной дисциплины резания. Избегайте трения о поверхность, стабилизируйте заготовку и поддерживайте зацепление, при котором образуется настоящая стружка, а не полирование или натирание материала. Пауза у стенки или лёгкий чистовой проход могут изменить поверхностный слой, с которым встретится следующий инструмент. Поэтому сверление, нарезание резьбы, фрезерование и точение могут реагировать по-разному даже на одной и той же детали. Для резьбовых фитингов или точеных компонентов сравнивайте доступ инструмента, отвод стружки и контроль — а не только название сплава. Страницы сайта Возможности токарной обработки на ЧПУ и возможностей ЧПУ-фрезерования описывают соответствующие семейства процессов.
Не предполагайте, что переход на 303 автоматически снижает общую стоимость. Оценивайте наличие заготовок, время резания, смену инструмента, удаление заусенцев, обработку поверхности и последствия бракованной детали. Легкообрабатываемая марка может облегчить этап резания, но создать проблему при сварке, пассивации или в конечной эксплуатации. Полезное сравнение охватывает весь маршрут от исходной заготовки до приёмки.
Где у 304 более безопасный запас по конструкции
Когда компонент должен быть сварен, отформован или подвергнут воздействию более требовательной среды, 304 может лучше соответствовать конструкции. Модификацию для улучшения обрабатываемости не следует выбирать только потому, что цех может разрезать её быстрее. Если фитинг будет вварен в сборку, обработанный корпус будет согнут после резки, или смачиваемый элемент будет контактировать с чистящими химикатами, проектировщик должен оценить соответствующую процедуру изготовления и воздействие. Хлориды, зазоры, температура, концентрация и застойная жидкость могут изменить риск коррозии; одно лишь слово “нержавеющая” не устанавливает пригодность.
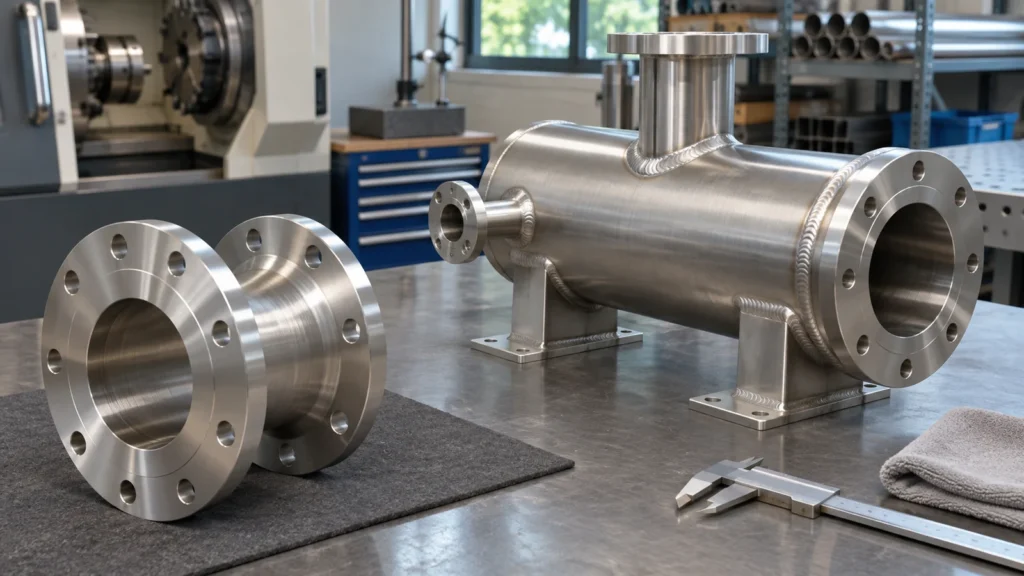
Обработка поверхности также заслуживает отдельного рассмотрения. Механическая обработка может оставить внедрённые частицы, размазанный материал, заусенцы и локальные различия поверхности. Требования к очистке и пассивации должны соответствовать чертежу, спецификации заказчика и условиям эксплуатации. Примечание об отделке, написанное для 304, не следует переносить на 303 без подтверждения применимой процедуры и критериев приёмки. Страница сайта о материале 303 и Страница материала 304/304L являются отправными точками; они не заменяют марку и состояние, указанные в контролируемом чертеже.
Указывайте материал, который действительно нужен детали
Используйте 303, когда функция компонента совместима с его пределами по коррозионной стойкости и технологичности, а производственный маршрут выигрывает от обработки с короткой стружкой. Используйте 304, когда решающими являются соединение, формовка или более широкая коррозионная стойкость. Если ни одна из марок не покрывает эксплуатационные требования, ответом может стать другое семейство нержавеющих сталей, а не компромисс между этими двумя.
Привязывайте выбор к измеримым требованиям. Укажите стандарт и редакцию, вид продукции, состояние поставки, требуемую отделку и любые дополнительные требования к химическому составу или сертификации. Там, где важна поверхность уплотнения, подшипника или электрического контакта, указывайте её отдельно от общего обозначения материала. Сертификат на материал может идентифицировать поставленную плавку и заявленный химический состав; сам по себе он не доказывает, что обработанный элемент, сварной шов или готовая поверхность соответствуют чертежу компонента.
Практическая проверка чертежа и закупки
- Перечислите условия эксплуатации детали, включая рабочую среду, концентрацию, температуру, химию очистки и воздействие в зазорах.
- Отметьте, включает ли маршрут сварку, гибку, холодную формовку, пассивацию или декоративную отделку.
- Определите элементы, которые определяют время обработки: повторяющиеся резьбы, поперечные отверстия, канавки, узкие пазы или сложные пути отвода стружки.
- Определите стандарт материала, вид продукции, состояние, сертификат и любые ограничения, специфичные для заказчика.
- Установите критерии приёмки для заусенцев, состояния поверхности, коррозионных характеристик и размеров после обработки до сравнения предложений.
- Утверждайте смену марки через чертёж или документированный инженерный процесс; не выводите эквивалентность из обозначения обрабатываемости.
Для простой токарной детали в мягких условиях эксплуатации 303 может быть практичным производственным выбором. Для изготовляемой или более широко подверженной воздействию детали 304 может снизить риски на последующих этапах. Правильное решение определяется функцией детали и полным производственным маршрутом, при этом точная марка и требования к приёмке фиксируются до начала производства.