
اختر 303 عندما يهيمن القطع المتكرر والخراطة والثقب والسن اللولبي على إنتاج الجزء؛ واختر 304 عندما تكون اللحام والتشكيل والتعرض الأوسع للتآكل أو مواصفة ستانلس ستيل عامة أكثر موثوقية هي الأهم. هذا قرار بداية، وليس استبدالاً شاملاً للدرجة. أكّد شكل المنتج الدقيق والمعيار الحاكم وبيئة الخدمة ومتطلبات التشطيب قبل إصدار الرسم أو أمر الشراء.
الفرق العملي هو أن 303 تعديل قابل للتصنيع الحر لعائلة الستانلس ستيل الأوستنيتي من سلسلة 300. تعمل إضافات الكبريت على تحسين تكسّر الرقائق وسلوك التصنيع الآلي، مع تضييق الظروف التي تكون فيها الدرجة خياراً جيداً. تقبل 304 متطلبات تصنيع ومقاومة تآكل أكبر، لكن تصلدها بالتشكيل ومتانتها وسلوك الرقائق يمكن أن تجعل القطع أقل تسامحاً.
المقايضة وراء الدرجتين
قد تبدو 303 و304 قابلتين للتبادل عندما يوصف الجزء فقط بأنه “ستانلس ستيل”. لكنهما ليسا خيارين متطابقين. في 303، تساعد الشوائب الحاملة للكبريت حد القطع على تشكيل رقائق أقصر وأسهل في الإدارة. وهذا قيّم في الأجزاء ذات الأقطاب المخروطة المتعددة والثقوب المتقاطعة والأخاديد والسنون اللولبية، حيث يمكن للرقائق الطويلة أن تلتف حول قطعة العمل أو الأداة وتقطع الدورة. يؤثر التعديل نفسه على سلوك التآكل واللحام والتشكيل، لذا يجب موازنة مكسب قابلية التصنيع الآلي مقابل عمر الجزء اللاحق.
304 درجة أوستنيتية واسعة الاستخدام للمكونات التي تحتاج إلى توازن بين مقاومة التآكل ومرونة التصنيع. قد يشمل سلوك مادتها تصلداً كبيراً بالتشكيل. الأداة التي تحتك أو تلبث أو تقطع سطحاً متصلداً بشكل متكرر قد تشهد قوى متزايدة وعمر حد غير مستقر. تعتمد الاستجابة الدقيقة على حالة المنتج والمخزون وهندسة الأداة واستراتيجية القطع والمكوّن. لا تحوّل مقارنة الدرجات إلى وعد عالمي بالسرعة أو زمن الدورة.
| عامل القرار | 303 تستحق التقييم عندما | 304 تستحق التقييم عندما |
|---|---|---|
| كثافة الميزات | العديد من الميزات المخروطة أو المثقوبة أو ذات الأخاديد أو السنون اللولبية يجعل التحكم في الرقائق مهماً. | للجزء متطلبات تصنيع أوسع أو يتضمن مسار العملية التشكيل. |
| التوصيل | يتم تصنيع التصميم كمكوّن واحد أو تجميعه ميكانيكيًا. | مسار لحام مؤهل هو جزء من التصميم. |
| البيئة | التعرض معتدل وحد التآكل المحدد متوافق مع الدرجة. | مقاومة التآكل العامة أكثر أهمية، رهناً بالوسط الفعلي. |
| التشطيب والقبول | يسمح الرسم بتشطيب وحالة سطح متوافقتين مع الفولاذ المقاوم للصدأ سهل القطع. | متطلبات استعادة السطح أو التصنيع تفضّل الدرجة متعددة الأغراض. |
ما يتغير عند الماكينة
في 303، يمكن أن يبسّط كسر الرقاقة الخراطة الآلية ويقلل من ميل الرقائق الخيطية إلى التداخل مع الميزات الصغيرة. يمكن أن يكون هذا مفيدًا حيث يكرر مكوّن ما نفس الأخدود أو الكتف أو السنابك عبر دفعة إنتاجية. وهو لا يزيل الحاجة إلى تثبيت صلب، وحد قاطع حاد، وتشابك مناسب للأداة، وتبريد أو تزييت ملائم للعملية. إذا كان الجزء رقيقًا أو نحيلًا أو ذا تفاوتات ضيقة، فلا يزال يلزم إدارة الانحراف والحرارة.
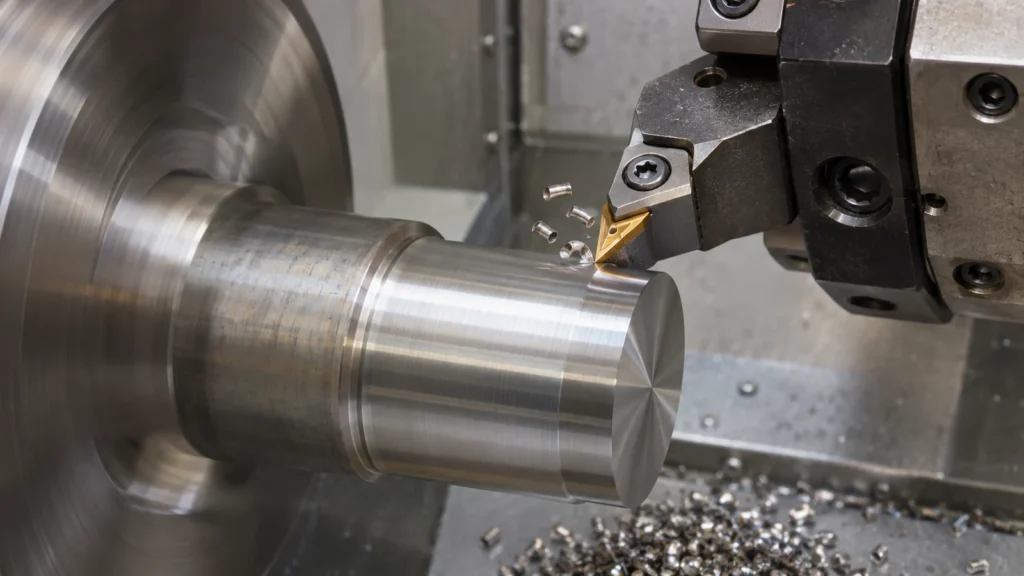
غالبًا ما يتطلب 304 انضباطًا أكثر تعمدًا في القطع. تجنب الاحتكاك على السطح، وثبّت قطعة العمل، وحافظ على تشابك ينتج رقاقة حقيقية بدلًا من تلميع المادة أو صقلها. يمكن أن يؤدي التوقف عند الجدار أو تمريرة تشطيب خفيفة إلى تغيير الطبقة السطحية التي تواجهها الأداة التالية. لذلك قد تستجيب عمليات الثقب والسنابك والتفريز والخراطة بشكل مختلف حتى على نفس الجزء. بالنسبة لوصلات السنابك أو المكونات المخروطة، قارن وصول الأداة وإخلاء الرقائق والفحص — وليس فقط اسم السبيكة. صفحات الموقع قدرة الخراطة CNC و قدرة الطحن بالـ CNC تصف عائلات العمليات ذات الصلة.
لا تفترض أن التحول إلى 303 يخفض التكلفة الإجمالية تلقائيًا. قيّم توفر المخزون، ووقت القطع، وتغييرات الأدوات، وإزالة النتوءات، ومعالجة السطح، وعواقب رفض الجزء. قد تجعل درجة القطع السهل مرحلة القطع أسهل بينما تخلق مشكلة عند اللحام أو التخميل أو الخدمة النهائية. تتبع المقارنة المفيدة المسار الكامل من المخزون الخام حتى القبول.
حيث تمتلك 304 هامش تصميم أكثر أماناً
عندما يجب لحام مكوّن أو تشكيله أو تعريضه لبيئة أكثر تطلبًا، فقد يناسب 304 التصميم بشكل أفضل. لا ينبغي اختيار تعديل القطع السهل لمجرد أن الورشة يمكنها قطعه بشكل أسرع. إذا كان سيتم لحام وصلة داخل تجميعة، أو سيتم ثني حاوية مخروطة بعد القطع، أو ستتعرض ميزة مبللة لمواد كيميائية تنظيفية، فيجب على المصمم تقييم إجراء التصنيع والتعرض ذوي الصلة. يمكن للكلوريدات والشقوق ودرجة الحرارة والتركيز والسائل الراكد أن تغير خطر التآكل؛ فمصطلح “مقاوم للصدأ” وحده لا يثبت الملاءمة.
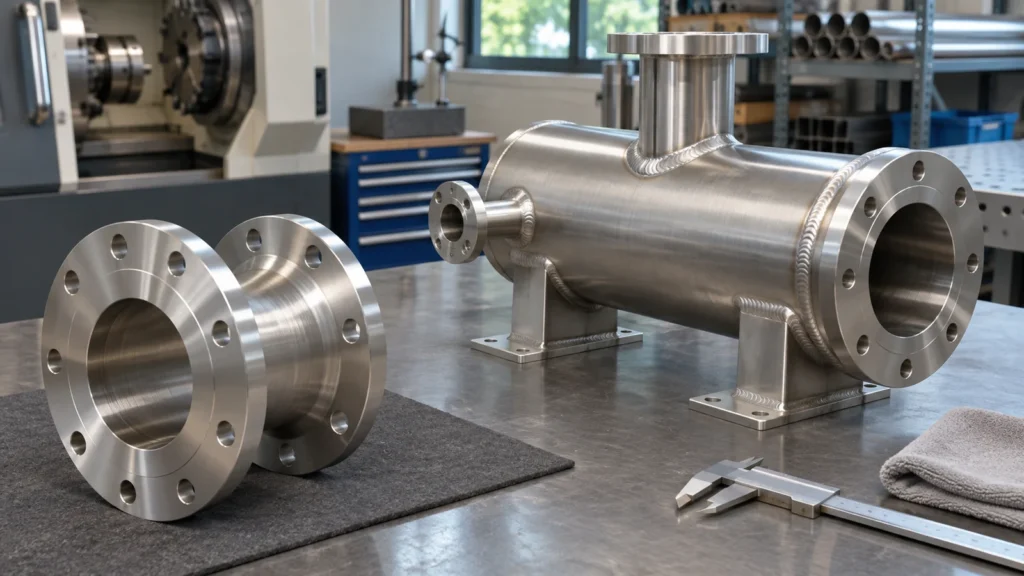
تستحق معالجة السطح أيضًا مراجعة صريحة. يمكن أن يترك القطع جسيمات مدمجة ومواد ملطخة ونتوءات واختلافات سطحية موضعية. يجب أن تتبع متطلبات التنظيف والتخميل الرسم ومواصفات العميل وظروف الخدمة. لا ينبغي نقل ملاحظة تشطيب مكتوبة لـ 304 إلى 303 دون تأكيد الإجراء المعمول به ومعايير القبول. صفحة الموقع لمادة 303 و صفحة مادة 304/304L هي مراجع أولية؛ ولا تحل محل الدرجة والحالة المحددتين في الرسم الخاضع للرقابة.
حدّد المادة التي يحتاجها الجزء فعلاً
استخدم 303 عندما تكون وظيفة المكوّن متوافقة مع حدود مقاومته للتآكل وقابليته للتصنيع، وعندما تستفيد مسار الإنتاج من التصنيع بالرقائق القصيرة. واستخدم 304 عندما يكون الانضمام أو التشكيل أو أداء مقاومة التآكل الأوسع هو ما يقود القرار. وإذا لم تغطِّ أي من الدرجتين متطلبات الخدمة، فقد تكون الإجابة عائلة أخرى من الفولاذ المقاوم للصدأ بدلاً من حل وسط بين هاتين الدرجتين.
اجعل الاختيار مرتبطًا بمتطلبات قابلة للقياس. حدد المعيار والمراجعة، وشكل المنتج، وحالة التسليم، والتشطيب المطلوب، وأي ضوابط إضافية للكيمياء أو الشهادات. وحيثما تكون هناك أهمية لسطح إحكام أو محمل أو تلامس كهربائي، فاذكره بشكل منفصل عن التسمية العامة للمادة. ويمكن لشهادة المادة أن تحدد الصهرة الموردة والكيمياء المبلَّغ عنها؛ لكنها لا تثبت بحد ذاتها أن ميزة مشغّلة أو لحامًا أو سطحًا منتهيًا يلبي رسم المكوّن.
مراجعة عملية للرسم والشراء
- اذكر بيئة الجزء، بما في ذلك السائل والتركيز ودرجة الحرارة وكيمياء التنظيف والتعرض للشقوق.
- حدد ما إذا كان المسار يتضمن اللحام أو الثني أو التشكيل البارد أو التخميل أو التشطيب التجميلي.
- حدد الميزات التي تدفع زمن التشغيل الآلي: السنون المتكررة، والثقوب المتقاطعة، والمجاري، والفتحات الضيقة، أو مسارات الرقائق الصعبة.
- حدد معيار المادة وشكل المنتج والحالة والشهادة وأي قيود خاصة بالعميل.
- ضع معايير القبول للنشبات وحالة السطح وأداء مقاومة التآكل والأبعاد بعد المعالجة قبل مقارنة عروض الأسعار.
- اعتمد تغيير الدرجة من خلال الرسم أو عملية هندسية موثقة؛ ولا تستنتج التكافؤ من تسمية قابلية التشغيل الآلي.
بالنسبة لمكوّن مخروط بسيط في خدمة معتدلة، قد يكون 303 خيارًا إنتاجيًا عمليًا. وبالنسبة لمكوّن مصنّع أو أكثر تعرضًا، قد يقلل 304 من المخاطر اللاحقة. والقرار الصحيح ينبع من وظيفة الجزء ومسار التصنيع الكامل، مع تسجيل الدرجة الدقيقة ومتطلبات القبول قبل الإنتاج.