
Choisissez le 303 lorsque le perçage, le tournage, le filetage et le tronçonnage fréquents dominent la production d'une pièce ; choisissez le 304 lorsque le soudage, le formage, une exposition à la corrosion plus large ou une spécification inox polyvalente plus fiable importent davantage. Il s'agit d'une décision de départ, et non d'une substitution de nuance à l'aveugle. Confirmez la forme exacte du produit, la norme applicable, l'environnement de service et les exigences de finition avant de valider un plan ou un bon de commande.
La différence pratique est que le 303 est une modification à usinabilité améliorée de la famille des inox austénitiques de la série 300. Ses ajouts de soufre améliorent le fractionnement des copeaux et le comportement à l'usinage, tout en restreignant les conditions dans lesquelles cette nuance constitue un bon choix. Le 304 répond à davantage d'exigences de fabrication et de résistance à la corrosion, mais son écrouissage, sa ténacité et son comportement de copeau peuvent rendre la coupe moins indulgente.
Le compromis entre les deux nuances
Le 303 et le 304 peuvent sembler interchangeables lorsqu'une pièce est décrite uniquement comme “ acier inoxydable ”. Ce ne sont pas des choix identiques. Dans le 303, les inclusions sulfurées aident l'arête de coupe à former des copeaux plus courts et plus faciles à gérer. C'est précieux sur les pièces comportant de nombreux diamètres tournés, trous transversaux, gorges et filetages, où les copeaux longs peuvent s'enrouler autour de la pièce ou de l'outil et interrompre un cycle. Cette même modification affecte le comportement à la corrosion, le soudage et le formage ; le gain d'usinabilité doit donc être mis en balance avec la vie ultérieure de la pièce.
Le 304 est une nuance austénitique largement utilisée pour les composants nécessitant un équilibre entre résistance à la corrosion et souplesse de fabrication. Son comportement matériau peut inclure un écrouissage important. Un outil qui frotte, s'attarde ou coupe de façon répétée une surface écrouie peut subir des efforts croissants et une durée de vie d'arête instable. La réponse exacte dépend de l'état du produit, du stock, de la géométrie de l'outil, de la stratégie de coupe et du composant. Ne transformez pas une comparaison de nuances en promesse universelle de vitesse ou de temps de cycle.
| Facteur de décision | Le 303 mérite d'être évalué lorsque | Le 304 mérite d'être évalué lorsque |
|---|---|---|
| La densité de caractéristiques | De nombreuses caractéristiques tournées, percées, rainurées ou filetées rendent le contrôle des copeaux important. | La pièce présente des exigences de fabrication plus larges ou la gamme de fabrication inclut le formage. |
| Assemblage | La conception est usinée en un seul composant ou assemblée mécaniquement. | Une procédure de soudage qualifiée fait partie de la conception. |
| Environnement | L'exposition est modérée et la limite de corrosion spécifiée est compatible avec la nuance. | La résistance générale à la corrosion est plus importante, sous réserve du milieu réel. |
| Finition et acceptation | Le plan autorise une finition et un état de surface compatibles avec l'inox de décolletage. | Les exigences de restauration de surface ou de fabrication favorisent la nuance d'usage général. |
Ce qui change à la machine
Sur le 303, le fractionnement des copeaux peut simplifier le tournage automatique et réduire la tendance des copeaux filandreux à interférer avec les petites caractéristiques. Cela peut être utile lorsqu'un composant répète la même gorge, le même épaulement ou le même filetage sur un lot de production. Cela n'élimine pas la nécessité d'un montage rigide, d'une arête vive, d'un engagement d'outil approprié et d'un liquide de refroidissement ou d'une lubrification adaptés à l'opération. Si la pièce est mince, élancée ou à tolérance serrée, la déflexion et la chaleur doivent encore être maîtrisées.
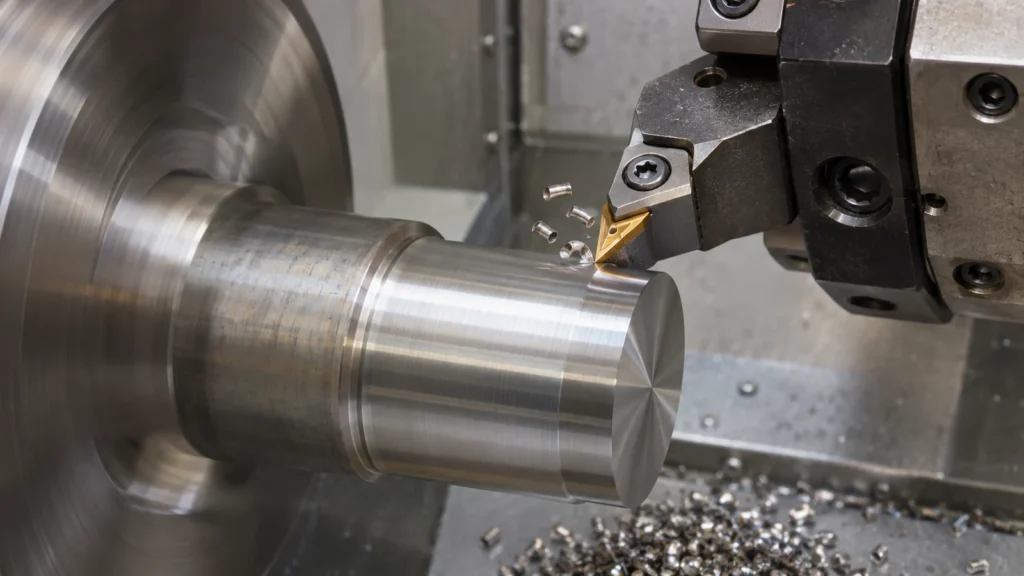
Le 304 exige souvent une discipline de coupe plus réfléchie. Évitez le frottement en surface, stabilisez la pièce et maintenez un engagement qui produit un véritable copeau plutôt qu'un polissage ou un brunissage du matériau. Une pause au niveau de la paroi ou une passe de finition légère peut modifier la couche superficielle que rencontrera l'outil suivant. Le perçage, le taraudage, le fraisage et le tournage peuvent donc réagir différemment, même sur la même pièce. Pour les raccords filetés ou les composants tournés, comparez l'accès de l'outil, l'évacuation des copeaux et l'inspection—pas seulement le nom de l'alliage. Les capacité de tournage CNC et capacité de fraisage CNC pages du site décrivent les familles de procédés pertinentes.
Ne supposez pas qu'un passage au 303 réduit automatiquement le coût total. Évaluez la disponibilité du stock, le temps de coupe, les changements d'outils, l'ébavurage, le traitement de surface et les conséquences d'une pièce rejetée. Une nuance de décolletage peut faciliter l'étape de coupe tout en créant un problème au soudage, à la passivation ou en service final. La comparaison utile suit l'ensemble du parcours, de la matière première à l'acceptation.
Là où le 304 offre la marge de conception la plus sûre
Lorsqu'un composant doit être soudé, formé ou exposé à un environnement plus exigeant, le 304 peut mieux convenir à la conception. Une modification de décolletage ne doit pas être choisie simplement parce que l'atelier peut la couper plus vite. Si un raccord doit être soudé dans un ensemble, si un boîtier usiné doit être plié après la coupe, ou si une caractéristique mouillée sera exposée à des produits chimiques de nettoyage, le concepteur doit évaluer la procédure de fabrication et l'exposition pertinentes. Les chlorures, les crevices, la température, la concentration et le liquide stagnant peuvent modifier le risque de corrosion ; “ inox ” à lui seul n'établit pas la suitability.
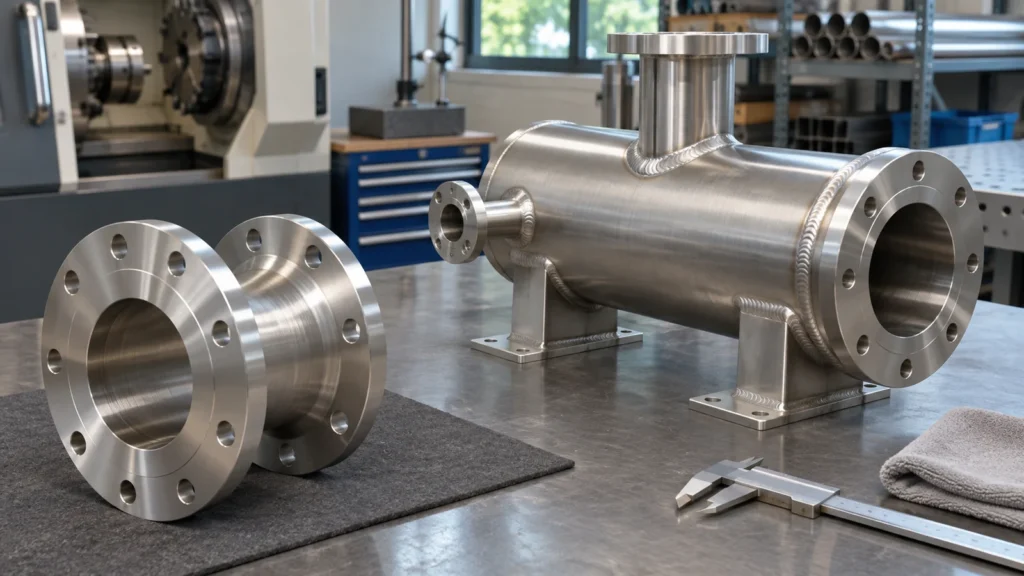
Le traitement de surface mérite également un examen explicite. L'usinage peut laisser des particules incrustées, de la matière étalée, des bavures et des différences locales de surface. Les exigences de nettoyage et de passivation doivent suivre le plan, la spécification du client et les conditions de service. Une note de finition rédigée pour le 304 ne doit pas être reportée sur le 303 sans confirmer la procédure applicable et les critères d'acceptation. La page matériau 303 du site et Page matériau 304/304L sont des références de départ ; elles ne remplacent pas la nuance et l'état indiqués sur le plan contrôlé.
Spécifier le matériau dont la pièce a réellement besoin
Utilisez le 303 lorsque la fonction du composant est compatible avec ses limites de corrosion et de fabrication et que la route de production bénéficie d'un usinage à copeaux courts. Utilisez le 304 lorsque l'assemblage, le formage ou des performances de corrosion plus larges guident la décision. Si aucune des deux nuances ne couvre l'exigence de service, la réponse peut être une autre famille d'inox plutôt qu'un compromis entre ces deux nuances.
Liez la sélection à des exigences mesurables. Identifiez la norme et sa révision, la forme du produit, l'état de livraison, la finition requise et tout contrôle supplémentaire de composition chimique ou de certification. Lorsqu'une surface d'étanchéité, de palier ou de contact électrique est importante, signalez-la séparément de la désignation générale du matériau. Un certificat matière peut identifier la coulée fournie et la composition chimique déclarée ; il ne prouve pas à lui seul qu'une caractéristique usinée, une soudure ou une surface finie satisfait au plan du composant.
Une revue pratique du plan et des achats
- Listez l'environnement de la pièce, y compris le fluide, la concentration, la température, la chimie de nettoyage et l'exposition aux crevices.
- Indiquez si la route comprend le soudage, le pliage, le formage à froid, la passivation ou la finition esthétique.
- Identifiez les caractéristiques qui déterminent le temps d'usinage : filetages répétés, trous transversaux, gorges, rainures étroites ou chemins de copeaux difficiles.
- Définissez la norme matériau, la forme du produit, l'état, le certificat et toute restriction spécifique au client.
- Fixez les critères d'acceptation pour les bavures, l'état de surface, les performances de corrosion et les dimensions après traitement avant de comparer les devis.
- Approuvez un changement de nuance via le plan ou un processus d'ingénierie documenté ; ne déduisez pas l'équivalence d'une étiquette d'usinabilité.
Pour un composant tourné simple en service peu exigeant, le 303 peut être un choix de production pratique. Pour un composant fabriqué ou plus largement exposé, le 304 peut réduire les risques en aval. La bonne décision découle de la fonction de la pièce et de l'ensemble de la route de fabrication, la nuance exacte et les exigences d'acceptation étant consignées avant la production.