
Wählen Sie 303, wenn häufiges Schneiden, Drehen, Bohren und Gewindeschneiden die Fertigung eines Teils dominieren; wählen Sie 304, wenn Schweißen, Umformen, breitere Korrosionsbelastung oder eine zuverlässigere Allzweck-Edelstahlspezifikation wichtiger sind. Das ist eine Ausgangsentscheidung, kein pauschaler Werkstoffaustausch. Bestätigen Sie die genaue Produktform, die maßgebliche Norm, die Einsatzumgebung und die Oberflächenanforderungen, bevor Sie eine Zeichnung oder Bestellung freigeben.
Der praktische Unterschied besteht darin, dass 303 eine zerspanungsfreundliche Modifikation der austenitischen Edelstahlfamilie der 300er-Serie ist. Die Schwefelzusätze verbessern die Spanbildung und das Zerspanungsverhalten, verengen jedoch zugleich die Bedingungen, unter denen die Güte eine gute Wahl ist. 304 erfüllt höhere Anforderungen an Fertigung und Korrosionsbeständigkeit, doch Kaltverfestigung, Zähigkeit und Spanverhalten können das Schneiden weniger nachsichtig machen.
Der Kompromiss hinter den beiden Güten
303 und 304 können austauschbar erscheinen, wenn ein Teil nur als “Edelstahl” beschrieben wird. Sie sind keine identischen Optionen. Bei 303 helfen schwefelhaltige Einschlüsse einer Schneidkante, kürzere, besser beherrschbare Späne zu bilden. Das ist wertvoll bei Teilen mit vielen Drehdurchmessern, Querbohrungen, Nuten und Gewinden, wo lange Späne sich um das Werkstück oder Werkzeug wickeln und einen Zyklus unterbrechen können. Dieselbe Modifikation beeinflusst Korrosionsverhalten, Schweißen und Umformen, sodass der Zerspanungsgewinn gegen die spätere Lebensdauer des Teils abzuwägen ist.
304 ist eine weit verbreitete austenitische Güte für Komponenten, die ein Gleichgewicht aus Korrosionsbeständigkeit und Fertigungsflexibilität benötigen. Das Materialverhalten kann eine erhebliche Kaltverfestigung umfassen. Ein Werkzeug, das reibt, verweilt oder wiederholt eine verfestigte Oberfläche schneidet, kann steigende Kräfte und eine instabile Standzeit erleben. Die genaue Reaktion hängt vom Produktzustand, Halbzeug, der Werkzeuggeometrie, der Schnittstrategie und der Komponente ab. Machen Sie aus einem Gütenvergleich kein universelles Versprechen zu Schnittgeschwindigkeit oder Zykluszeit.
| Entscheidungsfaktor | 303 ist eine Prüfung wert, wenn | 304 ist eine Prüfung wert, wenn |
|---|---|---|
| Merkmalsdichte | Viele Dreh-, Bohr-, Nuten- oder Gewindemerkmale machen die Spankontrolle wichtig. | Das Teil hat umfassendere Fertigungsanforderungen oder der Prozessweg umfasst Umformen. |
| Fügen | Das Design wird als einzelnes Bauteil zerspannt oder mechanisch montiert. | Eine qualifizierte Schweißroute ist Teil des Designs. |
| Umgebung | Die Exposition ist mild und das festgelegte Korrosionslimit ist mit der Werkstoffsorte kompatibel. | Ein allgemeiner Korrosionswiderstand ist wichtiger, abhängig vom tatsächlichen Medium. |
| Oberfläche und Abnahme | Die Zeichnung erlaubt eine Oberfläche und einen Oberflächenzustand, die mit nichtrostendem Automatenstahl kompatibel sind. | Anforderungen an die Oberflächenwiederherstellung oder Fertigung sprechen für die Allzweck-Werkstoffsorte. |
Was sich an der Maschine ändert
Bei 303 kann der Spanbruch das automatische Drehen vereinfachen und die Neigung verringern, dass lange Späne kleine Merkmale beeinträchtigen. Dies kann nützlich sein, wenn ein Bauteil über eine Produktionscharge hinweg dieselbe Nut, denselben Absatz oder dasselbe Gewinde wiederholt. Es beseitigt nicht die Notwendigkeit einer steifen Aufspannung, einer scharfen Schneide, eines geeigneten Werkzeugeingriffs und einer für die Operation passenden Kühlung oder Schmierung. Wenn das Teil dünn, schlank oder eng toleriert ist, müssen Durchbiegung und Wärme weiterhin beherrscht werden.
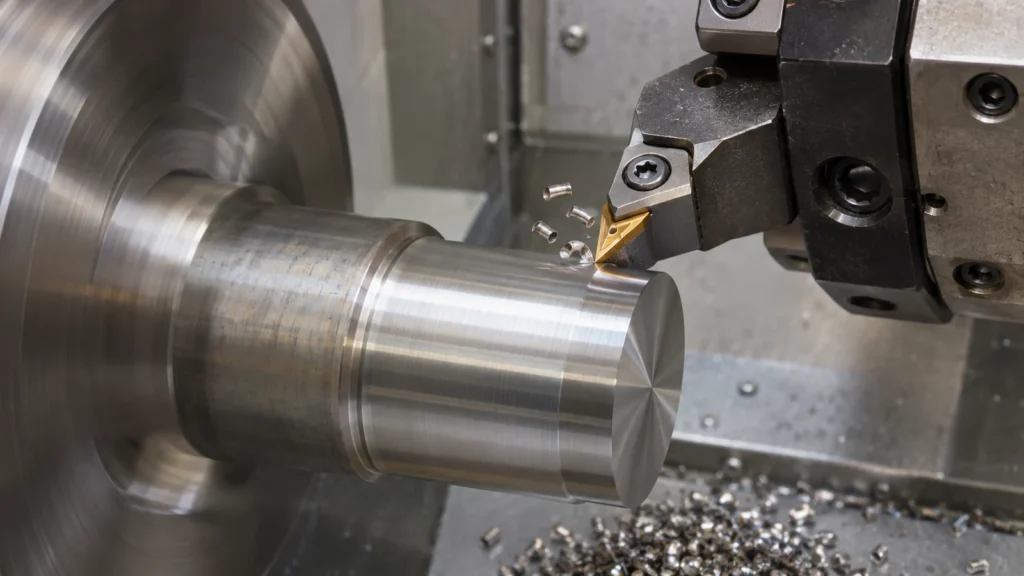
304 verlangt oft eine bewusstere Schnittführung. Vermeiden Sie Reiben an der Oberfläche, stabilisieren Sie das Werkstück und halten Sie einen Eingriff aufrecht, der einen echten Span erzeugt, anstatt das Material zu polieren oder zu glätten. Eine Pause an der Wand oder ein leichter Schlichtdurchgang kann die Oberflächenschicht verändern, auf die das nächste Werkzeug trifft. Bohren, Gewindeschneiden, Fräsen und Drehen können daher selbst am selben Teil unterschiedlich reagieren. Vergleichen Sie bei Gewindefittings oder Drehteilen den Werkzeugzugang, die Spanabfuhr und die Prüfung – nicht nur den Legierungsnamen. Die CNC-Drehkapazität und CNC-Fräsbearbeitungskapazität Seiten der Website beschreiben relevante Prozessfamilien.
Gehen Sie nicht davon aus, dass ein Wechsel zu 303 automatisch die Gesamtkosten senkt. Bewerten Sie Materialverfügbarkeit, Schnittzeit, Werkzeugwechsel, Entgratung, Oberflächenbehandlung und die Folgen eines Ausschussteils. Eine Automatenstahl-Sorte kann die Zerspanungsphase erleichtern, während sie beim Schweißen, Passivieren oder im späteren Einsatz ein Problem schafft. Der sinnvolle Vergleich folgt der gesamten Route vom Rohmaterial bis zur Abnahme.
Wo 304 die sicherere Designreserve hat
Wenn ein Bauteil geschweißt, umgeformt oder einer anspruchsvolleren Umgebung ausgesetzt werden muss, kann 304 besser zum Design passen. Eine Automatenstahl-Modifikation sollte nicht allein deshalb gewählt werden, weil die Werkstatt sie schneller schneiden kann. Wenn ein Fitting in eine Baugruppe eingeschweißt wird, ein zerspantes Gehäuse nach dem Schneiden gebogen wird oder ein benetztes Merkmal mit Reinigungschemikalien in Kontakt kommt, muss der Konstrukteur das relevante Fertigungsverfahren und die Exposition bewerten. Chloride, Spalte, Temperatur, Konzentration und stehende Flüssigkeit können das Korrosionsrisiko verändern; “Edelstahl” allein begründet keine Eignung.
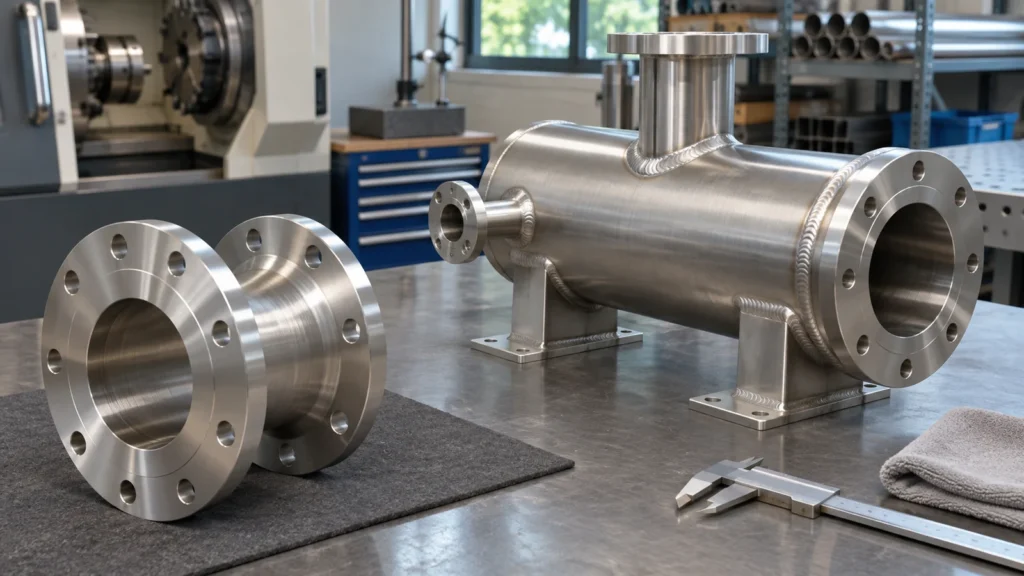
Auch die Oberflächenbehandlung verdient eine ausdrückliche Prüfung. Die Zerspanung kann eingebettete Partikel, verschmierte Werkstoffschichten, Grate und lokale Oberflächenunterschiede hinterlassen. Anforderungen an Reinigung und Passivierung sollten der Zeichnung, der Kundenspezifikation und den Einsatzbedingungen folgen. Eine für 304 verfasste Oberflächenangabe sollte nicht ohne Bestätigung des anwendbaren Verfahrens und der Abnahmekriterien auf 303 übertragen werden. Die 303-Werkstoffseite der Website und 304/304L-Werkstoffseite sind Ausgangsreferenzen; sie ersetzen nicht die Güte und den Zustand auf der kontrollierten Zeichnung.
Den Werkstoff spezifizieren, den das Teil tatsächlich benötigt
Verwenden Sie 303, wenn die Funktion des Bauteils mit seinen Korrosions- und Fertigungsgrenzen vereinbar ist und der Fertigungsweg von der Kurzspanzerspanung profitiert. Verwenden Sie 304, wenn Fügen, Umformen oder eine breitere Korrosionsleistung die Entscheidung bestimmen. Wenn keine der beiden Güten die Einsatzanforderung abdeckt, kann die Antwort eine andere Edelstahlfamilie sein statt eines Kompromisses zwischen diesen beiden.
Halten Sie die Auswahl an messbare Anforderungen gebunden. Identifizieren Sie Norm und Revision, Produktform, Lieferzustand, geforderte Oberfläche sowie alle zusätzlichen chemischen oder zertifizierungsbezogenen Vorgaben. Wo eine Dicht-, Lager- oder elektrische Kontaktfläche von Bedeutung ist, führen Sie diese getrennt von der allgemeinen Werkstoffbezeichnung auf. Ein Werkstoffzeugnis kann die gelieferte Schmelze und die gemeldete Chemie ausweisen; es beweist für sich genommen nicht, dass ein bearbeitetes Merkmal, eine Schweißnaht oder eine fertige Oberfläche der Bauteilzeichnung entspricht.
Eine praktische Prüfung von Zeichnung und Beschaffung
- Listen Sie die Umgebung des Teils auf, einschließlich Medium, Konzentration, Temperatur, Reinigungschemie und Spaltexposition.
- Kennzeichnen Sie, ob der Fertigungsweg Schweißen, Biegen, Kaltumformen, Passivieren oder dekoratives Finishing umfasst.
- Identifizieren Sie die Merkmale, die die Bearbeitungszeit bestimmen: wiederkehrende Gewinde, Querbohrungen, Nuten, enge Schlitze oder schwierige Spanwege.
- Definieren Sie Werkstoffnorm, Produktform, Zustand, Zertifikat und alle kundenspezifischen Einschränkungen.
- Legen Sie die Abnahmekriterien für Grate, Oberflächenzustand, Korrosionsleistung und Nachbearbeitungsmaße fest, bevor Sie Angebote vergleichen.
- Genehmigen Sie einen Gütewechsel über die Zeichnung oder einen dokumentierten technischen Prozess; leiten Sie keine Gleichwertigkeit aus einer Zerspanbarkeitskennzeichnung ab.
Für ein einfaches Drehteil in milder Beanspruchung kann 303 eine praktische Fertigungswahl sein. Für ein geschweißtes oder breiter exponiertes Bauteil kann 304 das nachgelagerte Risiko verringern. Die richtige Entscheidung ergibt sich aus der Funktion des Teils und dem vollständigen Fertigungsweg, wobei die genaue Güte und die Abnahmeanforderungen vor der Produktion festgehalten werden.