
Elija 303 cuando el corte, torneado, taladrado y roscado frecuentes dominen la producción de una pieza; elija 304 cuando la soldadura, la conformación, una exposición a la corrosión más amplia o una especificación de acero inoxidable de uso general más confiable importen más. Esa es una decisión inicial, no una sustitución indiscriminada de grado. Confirme la forma exacta del producto, la norma aplicable, el entorno de servicio y los requisitos de acabado antes de liberar un plano o una orden de compra.
La diferencia práctica es que el 303 es una modificación de fácil mecanizado de la familia de aceros inoxidables austeníticos de la serie 300. Sus adiciones de azufre mejoran la rotura de viruta y el comportamiento en el mecanizado, a la vez que reducen las condiciones en las que el grado es una buena opción. El 304 admite más exigencias de fabricación y resistencia a la corrosión, pero su endurecimiento por deformación, tenacidad y comportamiento de viruta pueden hacer que el corte sea menos indulgente.
El compromiso detrás de los dos grados
El 303 y el 304 pueden parecer intercambiables cuando una pieza se describe solo como “acero inoxidable”. No son opciones idénticas. En el 303, las inclusiones que contienen azufre ayudan a que el filo forme virutas más cortas y manejables. Esto es valioso en piezas con muchos diámetros torneados, agujeros transversales, ranuras y roscas, donde las virutas largas pueden enrollarse alrededor de la pieza o de la herramienta e interrumpir un ciclo. La misma modificación afecta el comportamiento frente a la corrosión, la soldadura y la conformación, por lo que la ganancia en mecanizabilidad debe sopesarse frente a la vida posterior de la pieza.
El 304 es un grado austenítico ampliamente utilizado para componentes que necesitan un equilibrio entre resistencia a la corrosión y flexibilidad de fabricación. Su comportamiento del material puede incluir un endurecimiento por deformación sustancial. Una herramienta que roza, permanece sin avance o corta repetidamente una superficie endurecida puede experimentar un aumento de las fuerzas y una vida del filo inestable. La respuesta exacta depende de la condición del producto, el material en stock, la geometría de la herramienta, la estrategia de corte y el componente. No convierta una comparación de grados en una promesa universal de velocidad o tiempo de ciclo.
| Factor de decisión | Vale la pena evaluar el 303 cuando | Vale la pena evaluar el 304 cuando |
|---|---|---|
| Densidad de características | Muchas características torneadas, taladradas, ranuradas o roscadas hacen que el control de viruta sea importante. | La pieza tiene requisitos de fabricación más amplios o la ruta del proceso incluye conformación. |
| Unión | El diseño se mecaniza como un único componente o se ensambla mecánicamente. | Una ruta de soldadura cualificada forma parte del diseño. |
| Entorno | La exposición es leve y el límite de corrosión especificado es compatible con el grado. | La resistencia general a la corrosión es más importante, sujeta al medio real. |
| Acabado y aceptación | El plano permite un acabado y una condición superficial compatibles con el acero inoxidable de mecanizado libre. | Los requisitos de restauración superficial o de fabricación favorecen el grado de uso general. |
Qué cambia en la máquina
En el 303, la rotura de viruta puede simplificar el torneado automático y reducir la tendencia de las virutas largas a interferir con características pequeñas. Esto puede ser útil cuando un componente repite la misma ranura, escalón o rosca a lo largo de un lote de producción. No elimina la necesidad de un montaje rígido, un filo afilado, una penetración de herramienta adecuada y refrigerante o lubricación apropiados para la operación. Si la pieza es delgada, esbelta o de tolerancias ajustadas, la deflexión y el calor aún deben gestionarse.
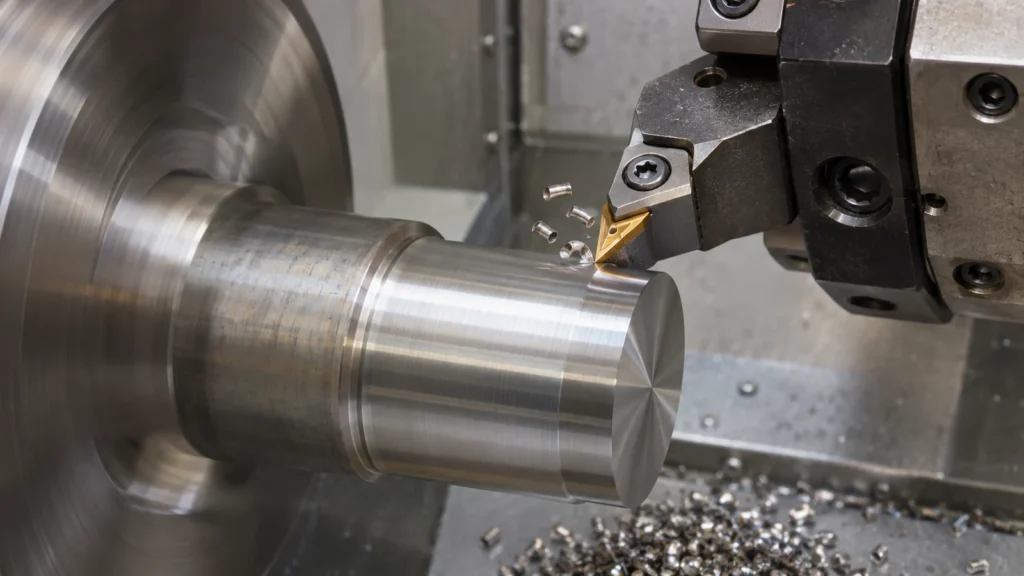
El 304 a menudo exige una disciplina de corte más deliberada. Evite el roce en la superficie, estabilice la pieza de trabajo y mantenga una penetración que produzca una viruta real en lugar de pulir o bruñir el material. Una pausa en la pared o una pasada de acabado ligera pueden cambiar la capa superficial que encuentra la siguiente herramienta. Por lo tanto, el taladrado, el roscado, el fresado y el torneado pueden responder de manera diferente incluso en la misma pieza. Para racores roscados o componentes torneados, compare el acceso de la herramienta, la evacuación de viruta y la inspección, no solo el nombre de la aleación. Las Capacidad de torneado CNC y capacidad de fresado CNC páginas del sitio describen familias de procesos relevantes.
No suponga que un cambio al 303 reduce automáticamente el coste total. Evalúe la disponibilidad de existencias, el tiempo de corte, los cambios de herramienta, la eliminación de rebabas, el tratamiento superficial y las consecuencias de una pieza rechazada. Un grado de mecanizado libre puede facilitar la etapa de corte mientras crea un problema en la soldadura, la pasivación o el servicio final. La comparación útil sigue la ruta completa desde el material en bruto hasta la aceptación.
Dónde tiene el 304 el margen de diseño más seguro
Cuando un componente debe soldarse, conformarse o exponerse a un entorno más exigente, el 304 puede encajar mejor en el diseño. No debe seleccionarse una modificación de mecanizado libre simplemente porque el taller puede cortarla más rápido. Si un racor se va a soldar en un conjunto, si una carcasa mecanizada se va a doblar después del corte, o si una característica en contacto con fluidos verá productos químicos de limpieza, el diseñador debe evaluar el procedimiento de fabricación y la exposición correspondientes. Los cloruros, las rendijas, la temperatura, la concentración y el líquido estancado pueden cambiar el riesgo de corrosión; “inoxidable” por sí solo no establece la idoneidad.
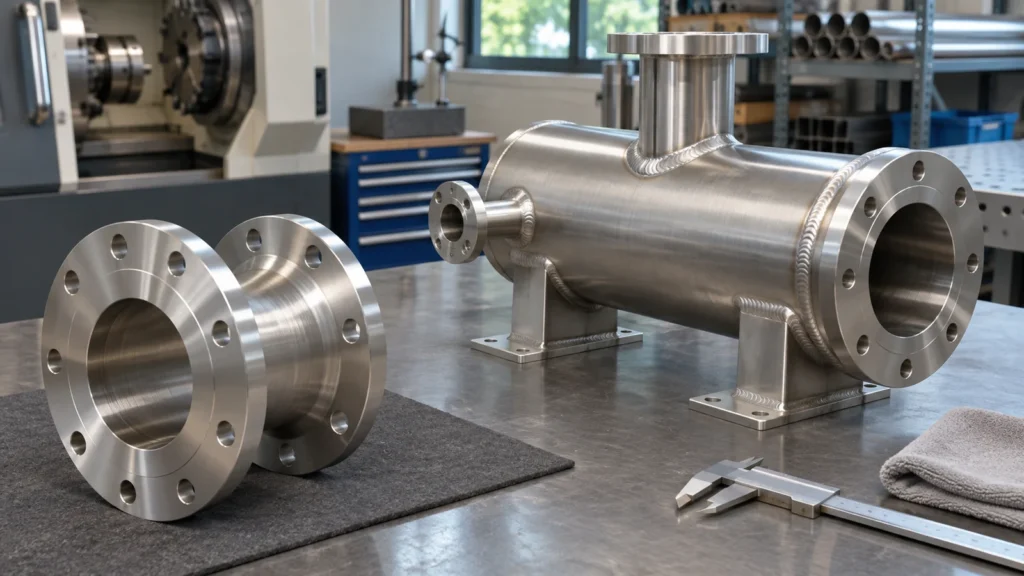
El tratamiento superficial también merece una revisión explícita. El mecanizado puede dejar partículas incrustadas, material embotado, rebabas y diferencias locales en la superficie. Los requisitos de limpieza y pasivación deben seguir el plano, la especificación del cliente y las condiciones de servicio. Una nota de acabado redactada para el 304 no debe trasladarse al 303 sin confirmar el procedimiento y los criterios de aceptación aplicables. La página del material 303 del sitio y Página del material 304/304L son referencias iniciales; no sustituyen al grado y la condición indicados en el plano controlado.
Especifique el material que la pieza realmente necesita
Utilice 303 cuando la función del componente sea compatible con sus límites de corrosión y fabricación y la ruta de producción se beneficie del mecanizado de viruta corta. Utilice 304 cuando la unión, la conformación o un rendimiento de corrosión más amplio lideren la decisión. Si ninguno de los dos grados cubre el requisito de servicio, la respuesta puede ser otra familia de acero inoxidable en lugar de un compromiso entre estos dos.
Mantenga la selección vinculada a requisitos medibles. Identifique la norma y la revisión, la forma del producto, la condición de suministro, el acabado requerido y cualquier control adicional de química o certificación. Cuando una superficie de sellado, de apoyo o de contacto eléctrico sea importante, indíquela por separado de la designación general del material. Un certificado de material puede identificar la colada suministrada y la química reportada; por sí solo no demuestra que una característica mecanizada, una soldadura o una superficie acabada cumpla con el plano del componente.
Una revisión práctica del plano y de las compras
- Enumere el entorno de la pieza, incluidos el fluido, la concentración, la temperatura, la química de limpieza y la exposición a rendijas.
- Indique si la ruta incluye soldadura, doblado, conformado en frío, pasivado o acabado estético.
- Identifique las características que determinan el tiempo de mecanizado: roscas repetidas, agujeros transversales, ranuras, ranuras estrechas o trayectorias de viruta difíciles.
- Defina la norma del material, la forma del producto, la condición, el certificado y cualquier restricción específica del cliente.
- Establezca la aceptación de rebabas, condición superficial, rendimiento frente a la corrosión y dimensiones posteriores al proceso antes de comparar cotizaciones.
- Apruebe un cambio de grado mediante el plano o un proceso de ingeniería documentado; no infiera equivalencia a partir de una etiqueta de maquinabilidad.
Para un componente torneado simple en servicio moderado, el 303 puede ser una opción de producción práctica. Para un componente fabricado o con una exposición más amplia, el 304 puede reducir el riesgo en etapas posteriores. La decisión correcta proviene de la función de la pieza y de la ruta de fabricación completa, con el grado exacto y los requisitos de aceptación registrados antes de la producción.