
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
ステンレス鋼303
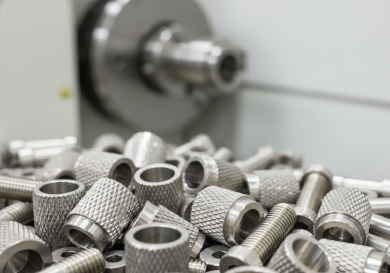
ステンレス鋼303は、オーステナイト系ステンレスファミリーの中で「快削」グレードです。少量の硫黄またはセレンを添加することで、この合金は標準的な304よりもはるかに機械加工が容易になります。硫黄は切りくず破断剤および潤滑剤として作用し、より高速な加工、長い工具寿命、優れた表面仕上げを可能にします。耐食性と溶接性の一部を犠牲にしますが、SS 303は大量生産のスクリューマシン部品にとって最もコスト効率の良い選択肢です。Jucheng Precisionでは、スイス型旋盤センターを活用し、年間数百万個の精密な303ファスナー、シャフト、ブッシングを卓越した一貫性で生産しています。.
SS 303の機械加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 高速スイス旋削 | SS 303には硫黄が含まれており、これが切りくず破断剤として作用します。これにより、304と比較して極めて高速な旋削が可能になります。. | 当社のスイス型旋盤は、工具摩耗を最小限に抑えながら303部品を24時間365日稼働でき、ステンレス部品の単位コストを最も低く抑えることができます。. |
| 複雑なローレット加工 | この材料の被削性により、剥離を起こすことなくダイヤモンドローレットの成形や切削に優れています。. | 当社は、視覚的にも完璧な、鮮明で明確なパターンを持つ触感のあるノブやグリップ表面を製造しています。. |
| 精密ねじ切り | 切りくずの脆さにより、タップ加工や単一ポイントねじ切りは滑らかでバリがありません。. | 厳しいねじ公差(6g/6H)を持つスタンドオフ、インサート、カスタムねじの製造に最適です。. |
| 深穴加工 | 303は304よりも深穴のドリル加工がはるかに容易で、切りくずが詰まることなく容易に排出されます。. | 当社は、流体ノズルやセンサーハウジング用の高アスペクト比の穴を効率的にドリル加工できます。. |
ステンレス303の製作ガイドライン
耐食性のトレードオフ:
添加された硫黄は被削性を向上させますが、304と比較して耐食性が低下します。. ヒント: 硫黄による微小孔隙が問題となる可能性があるため、海洋環境や加圧ガスの封じ込めには303を使用しないでください。.
溶接禁止:
303は一般的に 溶接不可. と考えられています。硫黄含有量は溶接中に「高温割れ」を引き起こします。. ヒント: アセンブリは溶接ではなく、ボルト締めまたは圧入で設計してください。.
パッシベーションの注意:
303のパッシベーションには、硫黄介在物のエッチングを避けるための慎重な薬液管理(多くの場合クエン酸ベース)が必要です。エッチングされると部品が黒変します(「フロスティング」)。.
主な用途
ファスナー&ハードウェア
ステンレスの外観と質感を必要としながら、大量生産を安価に行う必要があるナット、ボルト、ネジ、スタンドオフ。.
電気部品
非磁性特性(焼鈍)と精密さが求められるコネクタ、端子、開閉装置のハウジング。.
産業用ブッシング
適度な耐摩耗性を必要とし、304/316により多く見られる焼付き(ガーリング)を防止する可動部品。.
自動車用継手
ロードソルトに曝されないセンサーボディおよび内装トリム部品。.
特性
| 密度 | 7.90 g/cm³ |
| 引張強度 | 620 MPa |
| 降伏強度 | 241 MPa |
| 硬さ | 85 HRB |
| 破断伸び | 35% |
| 熱伝導率 | 16.2 W/m-K |
| 電気伝導率 | 2.51% IACS |
| 被削性評価 | 78% |
| 溶接性 | 不良 |
| 耐食性 | 良好 |
| 透磁率 | 低 |
| 最大部品サイズ | 2000 x 800 x 600 mm |