
Scegli il 303 quando taglio, tornitura, foratura e filettatura frequenti dominano la produzione di un pezzo; scegli il 304 quando contano di più saldatura, formatura, un'esposizione alla corrosione più ampia o una specifica di acciaio inossidabile per uso generale più affidabile. Questa è una decisione di partenza, non una sostituzione indiscriminata di grado. Conferma la forma esatta del prodotto, la norma applicabile, l'ambiente di servizio e i requisiti di finitura prima di rilasciare un disegno o un ordine di acquisto.
La differenza pratica è che il 303 è una modifica per la lavorabilità a macchina della famiglia degli acciai inossidabili austenitici della serie 300. Le sue aggiunte di zolfo migliorano la rottura del truciolo e il comportamento in lavorazione, restringendo al contempo le condizioni in cui il grado rappresenta una buona scelta. Il 304 accetta maggiori esigenze di fabbricazione e resistenza alla corrosione, ma il suo incrudimento, la tenacità e il comportamento del truciolo possono rendere il taglio meno indulgente.
Il compromesso alla base dei due gradi
303 e 304 possono sembrare intercambiabili quando un pezzo viene descritto solo come “acciaio inossidabile”. Non sono scelte identiche. Nel 303, le inclusioni contenenti zolfo aiutano il tagliente a formare trucioli più corti e gestibili. Questo è prezioso sui pezzi con molti diametri torniti, fori trasversali, gole e filettature, dove i trucioli lunghi possono avvolgersi attorno al pezzo o all'utensile e interrompere un ciclo. La stessa modifica influisce sul comportamento alla corrosione, sulla saldatura e sulla formatura, quindi il guadagno in lavorabilità deve essere valutato rispetto alla vita successiva del pezzo.
Il 304 è un grado austenitico ampiamente utilizzato per componenti che necessitano di un equilibrio tra resistenza alla corrosione e flessibilità di fabbricazione. Il suo comportamento del materiale può includere un incrudimento sostanziale. Un utensile che striscia, sosta o taglia ripetutamente una superficie incrudita può vedere forze crescenti e una vita del tagliente instabile. La risposta esatta dipende dalla condizione del prodotto, dal materiale grezzo, dalla geometria dell'utensile, dalla strategia di taglio e dal componente. Non trasformare un confronto tra gradi in una promessa universale di velocità o tempo ciclo.
| Fattore decisionale | Il 303 vale la pena di essere valutato quando | Il 304 vale la pena di essere valutato quando |
|---|---|---|
| Densità delle caratteristiche | Molte caratteristiche tornite, forate, scanalate o filettate rendono importante il controllo del truciolo. | Il pezzo ha requisiti di fabbricazione più ampi o il percorso di processo include la formatura. |
| Giunzione | Il design è lavorato come un singolo componente o assemblato meccanicamente. | Un percorso di saldatura qualificato fa parte del design. |
| Ambiente | L'esposizione è lieve e il limite di corrosione specificato è compatibile con la qualità. | La resistenza generale alla corrosione è più importante, in base al mezzo effettivo. |
| Finitura e accettazione | Il disegno consente una finitura e una condizione superficiale compatibili con l'acciaio inossidabile a lavorazione libera. | I requisiti di ripristino superficiale o di fabbricazione favoriscono la qualità per uso generale. |
Cosa cambia alla macchina
Sul 303, la rottura del truciolo può semplificare la tornitura automatica e ridurre la tendenza dei trucioli filiformi a interferire con le piccole caratteristiche. Ciò può essere utile quando un componente ripete la stessa scanalatura, spallamento o filettatura lungo un lotto di produzione. Non elimina la necessità di un setup rigido, di un tagliente affilato, di un impegno utensile adeguato e di refrigerante o lubrificazione appropriati all'operazione. Se il pezzo è sottile, snello o con tolleranze strette, la deflessione e il calore devono comunque essere gestiti.
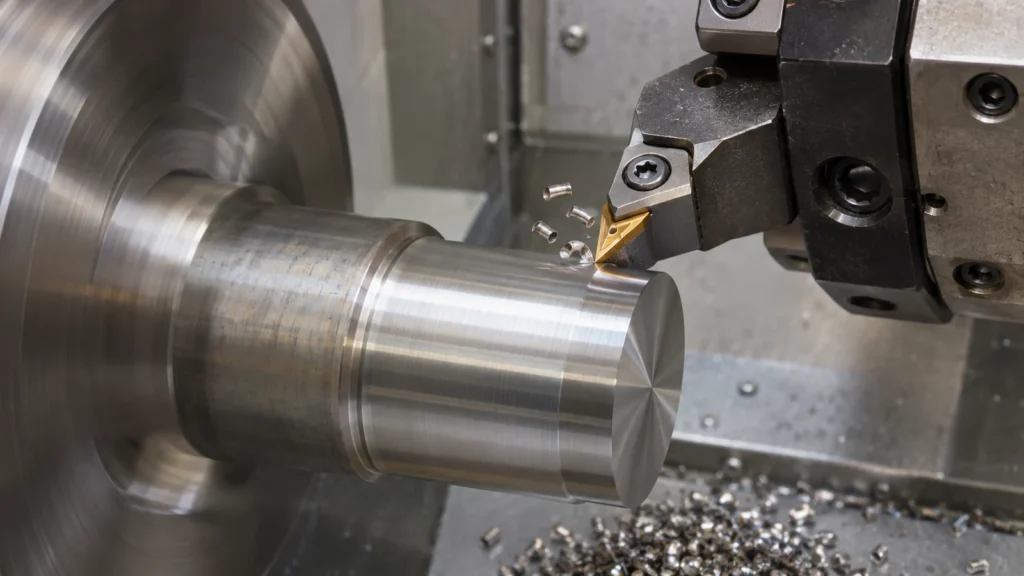
Il 304 spesso richiede una disciplina di taglio più accurata. Evitare lo sfregamento sulla superficie, stabilizzare il pezzo e mantenere un impegno che produca un truciolo reale invece di lucidare o brunire il materiale. Una pausa sulla parete o una passata di finitura leggera può cambiare lo strato superficiale che l'utensile successivo incontra. La foratura, la maschiatura, la fresatura e la tornitura possono quindi rispondere diversamente anche sullo stesso pezzo. Per raccordi filettati o componenti torniti, confrontare l'accesso dell'utensile, l'evacuazione del truciolo e l'ispezione, non solo il nome della lega. Le Capacità di tornitura CNC che Capacità di fresatura CNC pagine del sito descrivono le famiglie di processi pertinenti.
Non presumere che un passaggio al 303 riduca automaticamente il costo totale. Valutare la disponibilità del materiale, il tempo di taglio, i cambi utensile, la rimozione delle bave, il trattamento superficiale e le conseguenze di un pezzo scartato. Una qualità a lavorazione libera può rendere più facile la fase di taglio creando però un problema in saldatura, passivazione o servizio finale. Il confronto utile segue l'intero percorso dal materiale grezzo all'accettazione.
Dove il 304 ha il margine di progetto più sicuro
Quando un componente deve essere saldato, formato o esposto a un ambiente più impegnativo, il 304 può adattarsi meglio al design. Una modifica a lavorazione libera non dovrebbe essere scelta semplicemente perché l'officina può tagliarla più velocemente. Se un raccordo verrà saldato in un assieme, un involucro lavorato verrà piegato dopo il taglio, o una caratteristica a contatto con il fluido vedrà prodotti chimici di pulizia, il progettista deve valutare la procedura di fabbricazione e l'esposizione pertinenti. Cloruri, fessure, temperatura, concentrazione e liquido stagnante possono modificare il rischio di corrosione; il solo termine “inossidabile” non stabilisce l'idoneità.
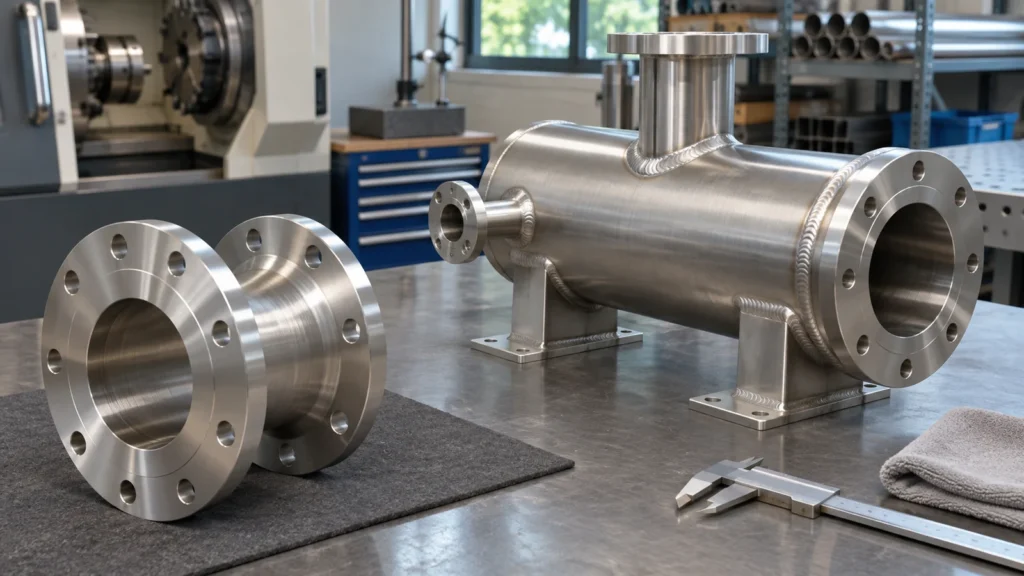
Anche il trattamento superficiale merita una revisione esplicita. La lavorazione può lasciare particelle inglobate, materiale spalmato, bave e differenze locali della superficie. I requisiti di pulizia e passivazione devono seguire il disegno, la specifica del cliente e le condizioni di servizio. Una nota di finitura scritta per il 304 non deve essere trasferita al 303 senza confermare la procedura applicabile e i criteri di accettazione. Le pagina del materiale 303 del sito che Pagina del materiale 304/304L sono riferimenti di partenza; non sostituiscono il grado e la condizione indicati sul disegno controllato.
Specifica il materiale di cui il pezzo ha effettivamente bisogno
Utilizzare il 303 quando la funzione del componente è compatibile con i suoi limiti di corrosione e fabbricazione e il ciclo produttivo trae vantaggio dalla lavorazione a truciolo corto. Utilizzare il 304 quando la decisione è guidata da giunzioni, formatura o prestazioni di corrosione più ampie. Se nessuno dei due gradi soddisfa il requisito di servizio, la risposta può essere un'altra famiglia di acciai inossidabili anziché un compromesso tra questi due.
Mantenere la selezione legata a requisiti misurabili. Identificare la norma e la revisione, la forma del prodotto, la condizione di fornitura, la finitura richiesta e qualsiasi controllo aggiuntivo sulla composizione chimica o sulle certificazioni. Dove è importante una superficie di tenuta, di supporto o di contatto elettrico, indicarla separatamente dalla designazione generale del materiale. Un certificato di materiale può identificare la colata fornita e la composizione chimica dichiarata; non dimostra di per sé che una caratteristica lavorata, una saldatura o una superficie finita soddisfi il disegno del componente.
Una revisione pratica di disegno e acquisti
- Elencare l'ambiente del pezzo, inclusi fluido, concentrazione, temperatura, chimica di pulizia ed esposizione a fessure.
- Indicare se il ciclo include saldatura, piegatura, formatura a freddo, passivazione o finitura estetica.
- Identificare le caratteristiche che determinano il tempo di lavorazione: filettature ripetute, fori trasversali, scanalature, cave strette o percorsi del truciolo difficili.
- Definire la norma del materiale, la forma del prodotto, la condizione, il certificato e qualsiasi restrizione specifica del cliente.
- Stabilire l'accettazione per bave, condizione superficiale, prestazioni di corrosione e dimensioni post-processo prima di confrontare i preventivi.
- Approvare un cambio di grado tramite il disegno o un processo ingegneristico documentato; non dedurre l'equivalenza da un'etichetta di lavorabilità.
Per un componente tornito semplice in servizio mite, il 303 può essere una scelta produttiva pratica. Per un componente fabbricato o più ampiamente esposto, il 304 può ridurre il rischio a valle. La decisione corretta deriva dalla funzione del pezzo e dal ciclo produttivo completo, con il grado esatto e i requisiti di accettazione registrati prima della produzione.