
A2とD2は、どちらも空気焼入れ冷間工具鋼であるという理由だけで互換性があるわけではありません。D2は一般に、耐摩耗性が主要な要件である場合に選択されます。A2は、耐摩耗性と刃先の欠けに対する抵抗性のバランスがより良いものが求められる場合に検討されることがよくあります。正しい選択は、硬度だけでなく、破壊モード、断面形状、熱処理状態、仕上げ、そして予期せぬ工具故障のコストによって決まります。.
この比較は、パンチ、耐摩耗ブロック、ブレード、その他の機械加工工具部品に最も有用です。これは、グレード固有の熱処理仕様の代わりとなるものではありません。市販の同等品やブランド品は異なる場合があるため、購入仕様書には適用規格、状態、および合格の証拠を明記する必要があります。.
工具がどのように故障するかから始める
交換品を選ぶ前に、故障した部品を検査してください。研磨された、または丸みを帯びた作用刃先は摩耗を示唆します。角の欠け、ノッチからの亀裂、または突然の破断は別の問題を示唆します。工具が摩耗で廃棄されているのに、プロセスが実際には欠けに悩まされている場合、より耐摩耗性の高い鋼を選ぶと、問題を解決するどころか故障がより予測しにくくなる可能性があります。.
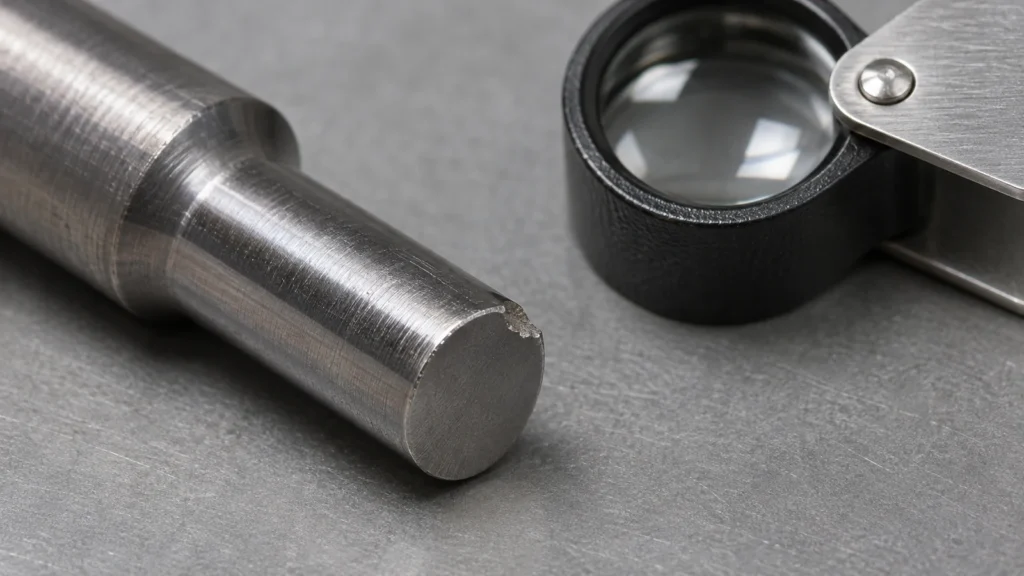
損傷がどこから始まるか、それが局所的かどうか、荷重がどのように加わるか、そして故障が研削焼け、急激な遷移、介在物、または熱処理のひずみに起因するかどうかを記録してください。A2/D2の選択は、摩耗、凝着、衝撃、および全体的な破壊のリスクを分離した後にのみ意味を持ちます。鋼材メーカーの工具選定ガイダンスも同様に、支配的な摩耗または破壊のメカニズムを選択の要因として扱っています。.
耐摩耗性にはコストが伴う
D2の高い合金量と炭化物組織は、摩耗が激しい場合に魅力的です。しかし、同じ工具において、支持されていない薄い刃先、急激な断面変化、衝撃、または応力集中は、欠けを支配的な故障要因にする可能性があります。A2は、用途がより極端でない摩耗プロファイルと刃先損傷へのより大きな許容性を必要とする場合に検討されることがよくありますが、結果は正確な鋼材、熱処理、および形状に依存します。.
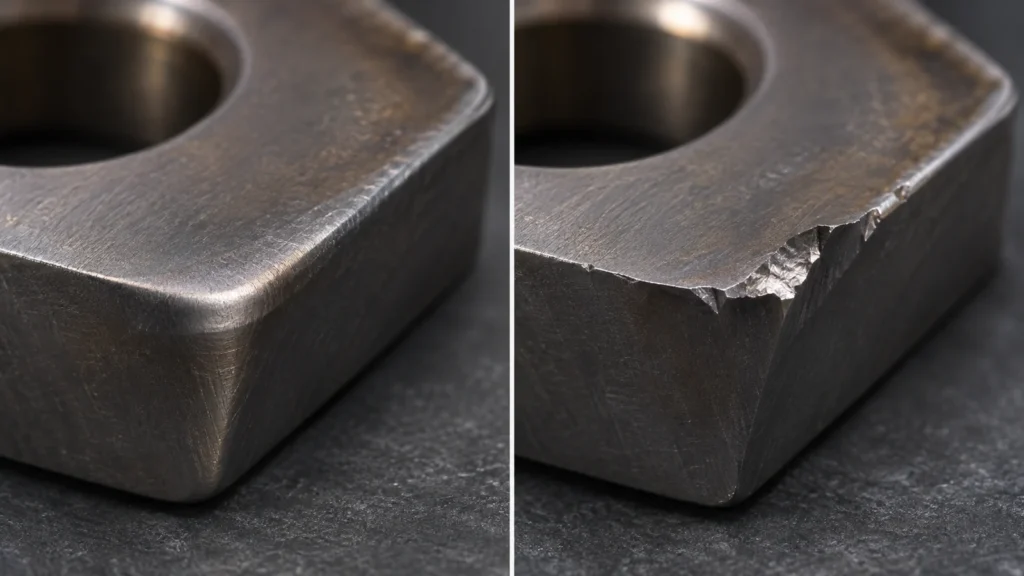
単一メーカーの相対的性質チャートを、すべてのA2およびD2製品に当てはまる普遍的なランキングとして解釈しないでください。このチャートは、記載された材料および試験条件の範囲内での方向性のある比較として有用なものです。炭化物分布、清浄度、製品ルート、熱処理、および使用硬度はすべて性能を変化させ得ます。高コストの工具では、故障基準を文書化した小規模な管理された試用が、D2への一般的な「アップグレード」よりも価値がある場合があります。.
形状はグレードの表示を上回ることがある
薄いパンチ、小さな半径、狭いランド、および断続切削は応力を集中させます。名目上より強靭またはより耐摩耗性の高い鋼であっても、脆弱な荷重経路を補うことはできません。エッジサポート、クリアランス、位置合わせ、バッキング、および力の方向を確認してください。丸みを付けた移行部やより広いサポートは、材料を変更せずに寿命を延ばす場合があります。.
表面状態も重要です。研削損傷、鋭い内角、および粗い移行部は亀裂の発生源となり得ます。作業面、許容されるエッジ状態、および重要な半径を明確に指定してください。工具が衝撃や位置ずれを受ける場合は、用途レビューでそれを説明してください。硬度データだけではそのデューティサイクルを表すものではありません。.
熱処理を考慮した機械加工計画を立てる
工具鋼部品は一般に、焼入れ前に粗加工され、必要な形状や表面が要求する場合にはその後で仕上げ加工されます。正確な順序は、素材の状態、断面サイズ、予想される変形、残り代、および仕上げ工程によって異なります。異なる鋼種や形状から流用した画一的な取り代を使用しないでください。処理後に重要なエッジを位置決めできるよう、基準面の復元と検査段階について合意してください。.
加工コストは、硬度、炭化物含有量、素材の状態、および必要な研削やEDMの量により、A2とD2で異なる場合があります。どの特徴を熱処理前に加工する必要があり、どれを仕上げ研削できるか、またEDMの再鋳層や表面健全性により追加の作業が必要かを特定してください。サイトの A2材料ページ および D2材料ページ は鋼種固有の文脈を提供しますが、顧客の熱処理許容基準を定義するものではありません。.
より広範な工程順序については、 熱処理計画 を部品の基準面および仕上げ要件と比較してください。もし 精密研削 が工程に含まれる場合は、完成プロファイル、表面、および検査基準を図面に記載してください。.
意思決定の分岐点におけるA2とD2
| 用途のエビデンス | 評価すべき方向性 | リリース前の確認事項 |
|---|---|---|
| 激しいアブレシブ摩耗、刃先は十分に支持されている | D2を評価する | この形状において、超硬関連の欠けリスクは許容範囲に留まるか? |
| 刃先の損傷または衝撃が工具寿命を支配している | A2またはより靭性の高い代替材を評価する | 靭性が向上すれば摩耗速度は許容範囲になるか? |
| 薄肉部または切欠き感受性のある形状 | まず形状と熱処理を確認する | 支持、半径、荷重の位置合わせによって応力集中を低減できるか? |
| 高コストまたは安全上重要な工具 | 正確なサプライヤーグレードと状態を認定する | どのような検査、硬さ範囲、破損証拠が必要か? |
この表は意思決定の補助であり、材料の保証ではない。ある鋼を別の鋼に置き換える前に、正確なグレードとサプライヤーデータを確認すること。.
名前だけでなく状態を指定する
使用可能な仕様とは、要求規格または指定製品によるA2またはD2の識別、納入状態、熱処理要件、硬さの合格範囲、重要な表面および刃先の要件、トレーサビリティ記録を特定するものである。熱処理後に検証すべき寸法、および測定の曖昧さが合否に影響し得る場合の方法またはデータム方式を追加すること。.
要するに、損傷メカニズムから始めること。アブレシブ摩耗が主因である場合はD2が論理的な候補である。刃先の欠けと靭性が主因である場合は、A2がより適切な検討対象となり得る。その後、形状、処理、仕上げ、実際の工具寿命の証拠に照らして判断を検証すること。.