
銅タングステン加工は、組成と最も損傷を受けやすい特徴から始まります。銅リッチなグレードとタングステンリッチなグレードは、疑いなく同じ切削計画を共有すべきではなく、どちらも通常の銅や超硬合金として扱うべきではありません。電極ブランクやコンパクトな導電性部品の場合、実務的な課題は、小さなエッジを失わず、工具を予測不能に消耗せず、不適切な表面を受け入れずに、必要な形状を作り上げることです。.
この記事の内容
ブランクの中身を実際に確認する
銅タングステンは、しばしばWCuやCuWと表記され、タングステンと銅を組み合わせたものです。サプライヤーのガイダンスでは、銅含有量を変えると特性と加工挙動が変わると説明されています。意図するグレードまたは組成、製品形態、および関連する受入要件を指定してください。「タングステン合金」だけでは範囲が広すぎます。別の材料ファミリーを指す可能性があり、誤った工具の前提につながります。.
小さなリブや狭い溝を計画する前に、材料のドキュメントを確認してください。組成だけが入力条件ではありません。ブランクの品質、寸法、メーカーの製造経路も作業にとって重要です。用途が特定の密度、導電率、または材料状態を要求する場合は、必要な証拠を定義してください。切削試験は、欠落した材料要件の代わりにはなりません。.
有用な比較対象は、当サイトの 銅材料ファミリー. .です。銅タングステンはその導電性用途の議論に含まれますが、その複合材としての性質から、別途の切削レビューが必要です。実際のグレードを確認せずに、非合金銅部品の工具形状、切りくずの想定、仕上げ手法をそのまま流用しないでください。.
最小の加工特徴を基準に経路を選ぶ
損傷すると部品が不合格になる特徴から始めてください。薄い電極リブ、狭い接触エッジ、小さな穴の出口、または壁に近いねじなどです。許容できる加工ができる広い面だけでは、同じ経路がこれらの特徴を保持できることを示す証拠にはなりません。貴重なブランクをバッチに投入する前に、要求の厳しい細部における出口状態と局所的な支持を確認してください。.
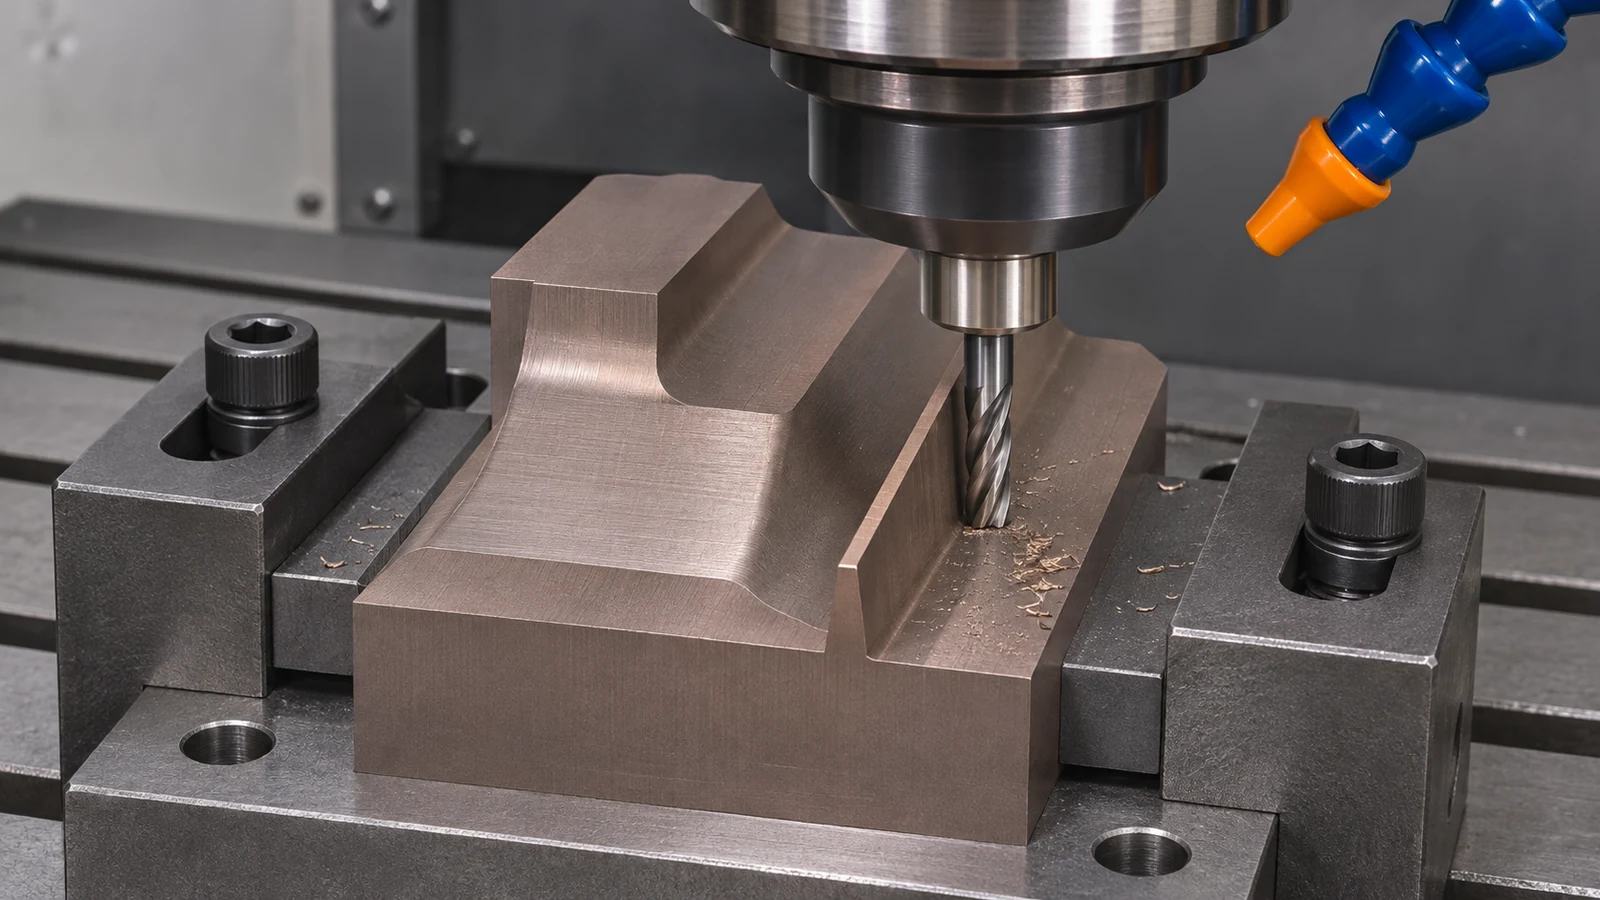 サプライヤーの加工ガイドは、銅タングステンの従来旋削、中ぐり、穴あけ、研削について論じています。これらは出発点となる指針を示すものであり、保証された設定ではありません。提案された各工程について、切削アクセス、保持、および次工程に残される状態を評価してください。工程ルートは複数の手法を組み合わせることができますが、すべての移行において作業形状を確立する基準を維持しなければなりません。.
仕上げのアクセスと形状がそれを正当化する場合、, 銅タングステン加工 研削工程を含めることができます。その工程を念頭に置いて、表面とエッジの要件を確認してください。研削は、すでに要求サイズを下回っている欠け角に対する一般的な解決策ではなく、図面は失われた材料を回復するための後工程の研磨に依存すべきではありません。.
工具摩耗とエッジ損傷には異なる対応が必要
徐々に摩耗する工具は実効的な切削形状を変化させます。ワークピースの局所的なエッジ欠けは、代わりに支持されない退出、不適切な係合、または取り扱いに起因する場合があります。パターンを調査してください。複数の部品が同じフィーチャで徐々にサイズを失う場合は、工具を検査および測定してください。工具退出時に最終コーナーのみが欠ける場合は、その位置での支持と工具の動きを確認してください。.
工程比較は管理された状態に保ってください。関連する要因を1つ変更し、結果として生じたエッジを検査し、表面を判定する合意された方法を維持してください。切削速度の増加、カッターの変更、クーラントの変更を同時に行うと、何が問題を解決したのかを特定することが困難になります。成功した試験には、最も容易な面の見栄えの良い写真以上のものが含まれるべきです。.
流体の実務にも工程固有の指針が必要です。公表されている銅タングステンの参考文献は、異なる工程に対して異なる実務を記述しています。それは、1つの普遍的な乾式または湿式の規則を宣言する理由ではなく、実際の工具、グレード、方法を確認する理由です。ルートを合意する際には、切りくずや粒子の除去、納品に必要な表面、および下流の接合や用途上の制約を考慮してください。.
穴、ねじ、狭い部分へのアクセスを設計する
貫通穴は、止まり穴と比較して、切りくずの除去、検査、タップ加工へのアクセスを簡素化できます。サプライヤーの指針は特に貫通タップ加工について論じていますが、図面は貫通フィーチャが部品の機能にとって許容されるかどうかを依然として確立する必要があります。技術的承認なしに、単に加工を容易にするためだけに止まり穴を貫通穴に変更しないでください。.
ねじについては、規格、係合、リードイン、および逃げを指定してください。フィーチャ周囲に残る肉厚と材料を考慮してください。ゲージは指定されたねじを評価できますが、隣接する薄肉部が損傷なく加工を経たことを確立するものではありません。遷移部と、工具が材料に進入または退出する表面を検査してください。.
小さな半径や意図的なエッジの面取りは、用途が許せば、フィーチャの製作と取り扱いの実用性を向上させる場合があります。そのサイズは、工場のデフォルトのバリ取り指示ではなく、機能設計から導かれる必要があります。電極や接触形状にとって鋭いエッジが不可欠な場合は、それを明示し、検査および保護の方法を合意してください。.
電極の製作と放電加工プロセスの設計を分けて考える
広い取付シャンクと狭い作業リブを備えた仮想的な銅タングステン電極を考えてみましょう。製造図面はリブの形状とホルダーとの関係を指定しています。工程計画担当者は堅牢なシャンクを支持に使用し、その後の取り扱い中にリブを保護し、定義された基準から作業プロファイルを検査します。これはもっともらしい製造レビューであり、検証済みの顧客用途ではありません。.
電極の放電代、摩耗補正、および運転設定は別の決定事項です。それらは責任ある放電加工プロセス設計に属します。銅タングステン加工に関する記事は、電極を「機能させる」ためにオフセットを発明すべきではなく、また、指定されていないシステムパラメータを補償するために作業プロファイルを黙って変更すべきでもありません。.
当サイトの 形彫り放電加工プロセスページ は、別個のプロセスコンテキストを説明しています。本記事は、指定された銅タングステン形状の製造に焦点を当てています。引き渡しでは、提供されたモデルが実際の完成電極であるのか、承認された変換を必要とする公称部品モデルであるのかを明示すべきです。切削前にその区別を解決してください。.
形状と表面状態を別々の要件として検査する
狭いリブについては、適切な方法を用いて厚さ、プロファイル、位置を記録し、その後エッジ状態を検査してください。欠け角から離れた位置で測定された寸法は、完全な作業プロファイルが存在することを証明できません。不特定の「バリなし」部品を要求するのではなく、測定が適用される場所と許容される局所損傷を定義してください。.
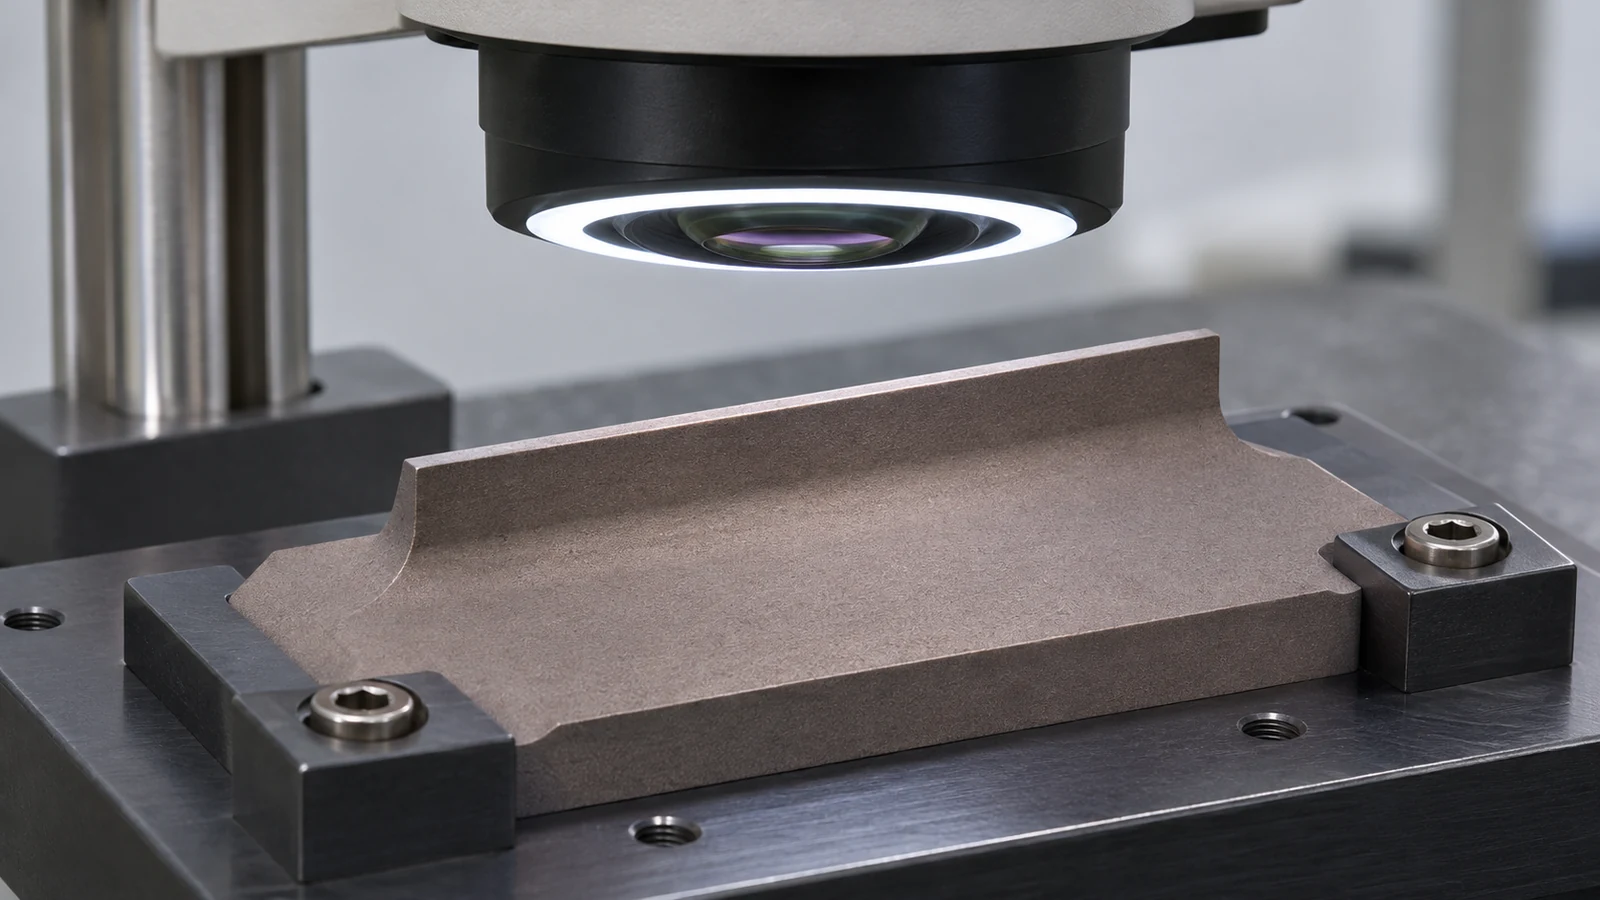 接触部品については、位置決め面と、電気的または熱的機能を果たす領域を区別してください。最終報告書は、注文で要求される検査を示すべきです。材料データ、寸法検査、および用途性能は、別個の証拠形態のままです。加工報告書が組立品の電気的挙動を証明することを示唆しないでください。.
受け入れられた形状が納品後も維持されるように部品を梱包してください。繊細なリブをそのエッジに荷重をかけずに支持し、緩んだ異物を作業表面から遠ざけてください。図面レビューは、どの領域を取り扱いまたは把持してよいかを特定すべきです。残された唯一の保護指示が「丁寧に梱包する」であるならば、管理された加工ルートは不完全です。“
銅タングステンに関するよくある質問
銅タングステンは超硬合金(タングステンカーバイド)と同じですか?
いいえ。これらは異なる材料系です。工具を選定したり、一方での経験が他方に転用できると仮定したりする前に、組成とサプライヤーの呼称を確認してください。.
銅の含有量が多いほど、純銅と同じ切削挙動になりますか?
いいえ。銅含有量は挙動に影響しますが、ブランクはあくまで指定された銅タングステン材料です。純銅のレシピに置き換えるのではなく、実際のグレードと加工内容を試行の基準としてください。.
銅タングステン部品はすべて研削すべきですか?
いいえ。フィーチャ形状、仕上げ、アクセス、材料の指針から加工経路を選択してください。従来の切削で多くのフィーチャに対応できる場合があります。研削には明確な役割と、それを実現するのに十分な取り代が必要です。.
加工者はEDMの火花ギャップオフセットを選ぶべきですか?
必要な工程情報とともにその責任が明示的に割り当てられている場合に限ります。それ以外の場合は、承認された電極形状を製作し、作業開始前にモデルの所有権を確定してください。.