
A usinagem de cobre-tungstênio começa pela composição e pela característica mais vulnerável a danos. Um grau rico em cobre e um grau rico em tungstênio não devem compartilhar um plano de corte indiscutível, e nenhum deles deve ser tratado como cobre comum ou metal duro. Para um blank de eletrodo ou um componente condutivo compacto, a tarefa prática é obter a geometria exigida sem perder arestas pequenas, consumir ferramentas de forma imprevisível ou aceitar uma superfície inadequada.
Neste artigo
- Confirme o que realmente há dentro do blank
- Escolha a rota em torno da menor característica funcional
- O desgaste da ferramenta e os danos nas arestas exigem respostas diferentes
- Projete o acesso para furos, roscas e seções estreitas
- Separe a fabricação de um eletrodo do projeto do processo de descarga
- Inspecione a geometria e a condição da superfície como requisitos separados
- Perguntas comuns sobre cobre-tungstênio
Confirme o que realmente há dentro do blank
O cobre-tungstênio, frequentemente escrito WCu ou CuW, combina tungstênio e cobre. A orientação do fornecedor explica que alterar o teor de cobre muda as propriedades e o comportamento na usinagem. Especifique o grau ou a composição pretendidos, a forma do produto e os requisitos de aceitação relevantes. “Liga de tungstênio” isoladamente é amplo demais: pode descrever uma família de materiais diferente e levar a suposições erradas sobre o ferramental.
Inspecione a documentação do material antes de planejar nervuras finas ou canais estreitos. A composição não é o único insumo; a qualidade do blank, as dimensões e a rota de produção do fabricante também importam para o trabalho. Se a aplicação exigir uma densidade, condutividade ou condição de material específicas, defina as evidências necessárias. Um teste de corte não pode substituir um requisito de material ausente.
Uma comparação útil é com a família de materiais de cobre. O cobre-tungstênio pertence a essa discussão por suas aplicações condutivas, mas seu caráter compósito exige uma análise de corte separada. Não transfira a geometria da ferramenta, as expectativas de cavaco ou a prática de acabamento de um componente de cobre não ligado sem verificar o grau real.
Escolha a rota em torno da menor característica funcional
Comece pela característica cujo dano reprovaria a peça: uma nervura fina de eletrodo, uma aresta de contato estreita, uma saída de furo pequeno ou uma rosca próxima a uma parede. Uma face ampla que se usina de forma aceitável não demonstra que a mesma rota preserva essas características. Qualifique a condição de saída e o suporte local no detalhe exigente antes de comprometer blanks valiosos com o lote.
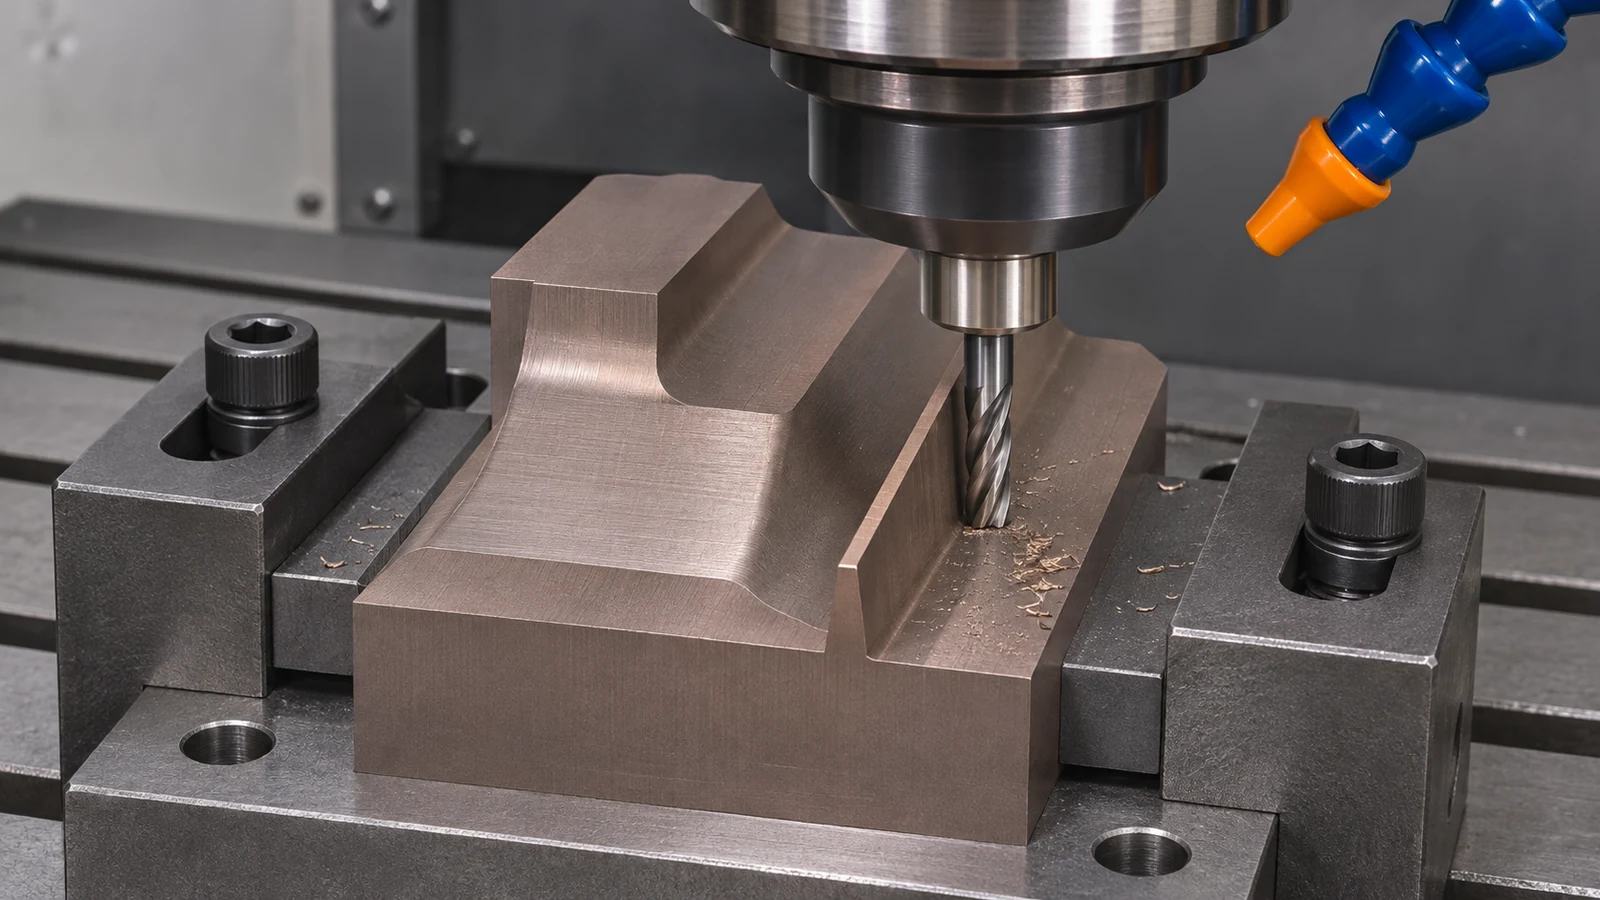 Os guias de usinagem dos fornecedores abordam o torneamento convencional, o mandrilamento, a furação e a retificação do cobre-tungstênio. Eles apresentam orientações iniciais, não parâmetros garantidos. Para cada operação proposta, avalie o acesso de corte, a fixação e a condição deixada para a etapa seguinte. Um roteiro pode combinar métodos, mas cada transferência deve manter as referências que estabelecem a geometria de trabalho.
Quando o acesso de acabamento e a geometria o justificarem, usinagem de cobre-tungstênio pode incluir uma operação de retificação. Revise os requisitos de superfície e de aresta considerando essa operação. A retificação não é uma solução geral para cantos lascados que já estão abaixo da dimensão exigida, e um desenho não deve depender de polimento posterior para restaurar material faltante.
O desgaste da ferramenta e os danos nas arestas exigem respostas diferentes
Uma ferramenta que se desgasta gradualmente altera a geometria efetiva de corte. Já uma quebra local de aresta na peça pode decorrer de saída sem apoio, engajamento inadequado ou manuseio. Investigue o padrão. Se várias peças perdem dimensão progressivamente no mesmo recurso, inspecione e meça a ferramenta. Se apenas o canto final quebra na saída da ferramenta, revise o apoio e o movimento da ferramenta naquele local.
Mantenha a comparação de processos controlada. Altere um fator relevante, inspecione a aresta resultante e mantenha um método acordado de avaliação da superfície. Aumentar a velocidade de corte, alterar a fresa e mudar o fluido de corte ao mesmo tempo dificulta identificar o que resolveu o problema. Um teste bem-sucedido deve incluir mais do que uma fotografia atraente da face mais fácil.
A prática de fluidos também requer orientação específica por operação. Referências publicadas sobre cobre-tungstênio descrevem práticas diferentes para operações diferentes. Isso é motivo para confirmar a ferramenta, a classe e o método reais, e não para anunciar uma regra universal de usinagem a seco ou com fluido. Considere a remoção de cavacos ou partículas, a superfície exigida para entrega e quaisquer restrições de junção ou aplicação a jusante ao acordar o roteiro.
Projete o acesso para furos, roscas e seções estreitas
Um furo passante pode simplificar a remoção de cavacos, a inspeção e o acesso para roscamento em comparação com um recurso cego. A orientação do fornecedor discute especificamente o roscamento passante, mas o desenho ainda precisa estabelecer se um recurso passante é aceitável para a função do componente. Não converta um furo cego apenas para facilitar a usinagem sem aprovação de engenharia.
Para uma rosca, especifique a norma, o engajamento, a entrada e o alívio. Considere a parede e o material remanescente ao redor do recurso. Um calibrador pode avaliar a rosca especificada, mas não estabelece que a seção fina vizinha sobreviveu à usinagem sem danos. Inspecione a transição e a superfície onde a ferramenta entra ou sai do material.
Um raio pequeno ou um quebra-canto intencional pode melhorar a praticidade de fabricar e manusear um recurso, se a aplicação permitir. Sua dimensão deve vir do projeto funcional, não de uma instrução padrão de rebarbação da oficina. Quando uma aresta viva é essencial para a geometria de um eletrodo ou contato, identifique-a explicitamente e acorde como ela é inspecionada e protegida.
Separe a fabricação de um eletrodo do projeto do processo de descarga
Considere um eletrodo hipotético de cobre-tungstênio com um cabo de montagem largo e uma nervura de trabalho estreita. O desenho de fabricação especifica a geometria da nervura e sua relação com o suporte. O planejador de processo usa o cabo robusto para apoio, protege a nervura durante o manuseio subsequente e inspeciona o perfil de trabalho a partir de referências definidas. Esta é uma análise de fabricação plausível, não uma aplicação de cliente validada.
A folga de descarga, a compensação de desgaste e os parâmetros operacionais do eletrodo são decisões distintas. Elas pertencem ao projeto do processo de EDM responsável. Um artigo sobre usinagem de cobre-tungstênio não deve inventar um offset para fazer o eletrodo “funcionar”, nem o operador deve alterar silenciosamente um perfil de trabalho para compensar um parâmetro de sistema que nunca foi especificado.
O site página do processo de eletroerosão por penetração explica esse contexto de processo separado. Este artigo concentra-se na fabricação da geometria especificada em cobre-tungstênio. A transferência deve indicar se o modelo fornecido é o eletrodo acabado real ou um modelo de componente nominal que requer uma transformação autorizada. Resolva essa distinção antes do corte.
Inspecione a geometria e a condição da superfície como requisitos separados
Para uma nervura estreita, registre a espessura, o perfil e a localização usando um método adequado; em seguida, inspecione a condição da aresta. Uma dimensão medida longe de um canto lascado não pode provar que o perfil de trabalho completo está presente. Defina onde a medição se aplica e qual dano local é aceitável, em vez de solicitar uma peça “sem rebarba” não especificada.
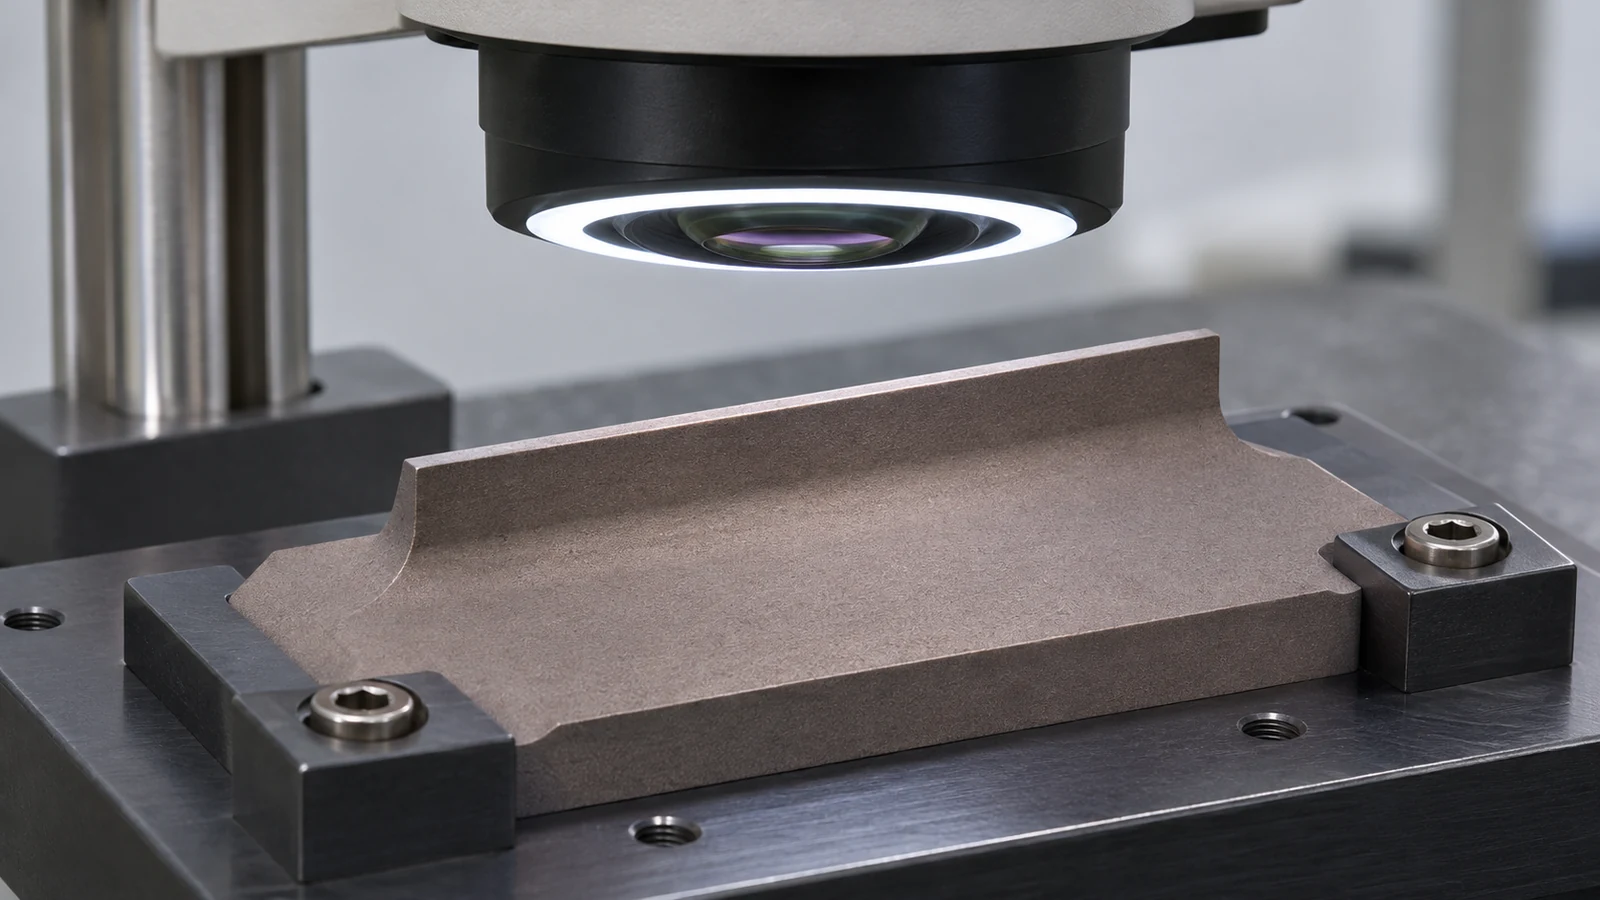 Para um componente de contato, distinga as superfícies de localização da área que desempenha a função elétrica ou térmica. O relatório final deve mostrar as verificações exigidas pelo pedido. Dados de material, inspeção dimensional e desempenho da aplicação permanecem formas separadas de evidência. Não insinue que um relatório de usinagem comprova o comportamento elétrico de uma montagem.
Embale a peça de modo que a geometria aceita sobreviva ao transporte. Apoie uma nervura delicada sem carregar sua aresta e mantenha detritos soltos longe das superfícies de trabalho. A revisão do desenho deve identificar quais áreas podem ser manuseadas ou agarradas. Um roteiro de usinagem controlado é incompleto se a única instrução de proteção restante for “embalar com cuidado”.”
Perguntas comuns sobre cobre-tungstênio
O cobre-tungstênio é o mesmo que carboneto de tungstênio?
Não. São sistemas de materiais diferentes. Confirme a composição e a designação do fornecedor antes de escolher ferramentas ou presumir que a experiência com um se transfere para o outro.
Mais cobre significa o mesmo comportamento de corte que o cobre puro?
Não. O teor de cobre afeta o comportamento, mas o blank continua sendo um material cobre-tungstênio especificado. Use o grau e a operação reais como base para o teste, em vez de substituí-lo por uma receita de cobre puro.
Toda peça de cobre-tungstênio deve ser retificada?
Não. Escolha uma rota com base na geometria da característica, acabamento, acesso e orientação do material. O corte convencional pode ser adequado para muitas características; a retificação deve ter uma função definida e material remanescente suficiente para alcançá-la.
O operador deve escolher um deslocamento de faixa de centelha de EDM?
Somente quando essa responsabilidade for explicitamente atribuída com as informações de processo necessárias. Caso contrário, fabrique a geometria do eletrodo autorizada e resolva a propriedade do modelo antes do início do trabalho.