
La lavorazione meccanica del tungsteno-rame parte dalla composizione e dalla caratteristica più vulnerabile ai danni. Una qualità ricca di rame e una ricca di tungsteno non dovrebbero condividere un piano di taglio indiscutibile, e nessuna delle due dovrebbe essere trattata come rame ordinario o carburo cementato. Per un grezzo per elettrodo o un componente conduttivo compatto, il compito pratico è realizzare la geometria richiesta senza perdere bordi sottili, consumare utensili in modo imprevedibile o accettare una superficie inadeguata.
In questo articolo
- Confermare cosa c'è realmente nel grezzo
- Scegliere il percorso attorno alla più piccola caratteristica funzionale
- L'usura degli utensili e i danni ai bordi richiedono risposte diverse
- Progettare l'accesso per fori, filettature e sezioni strette
- Separare la realizzazione di un elettrodo dalla progettazione del processo di scarica
- Ispezionare la geometria e la condizione superficiale come requisiti separati
- Domande comuni sul tungsteno-rame
Confermare cosa c'è realmente nel grezzo
Il tungsteno-rame, spesso scritto WCu o CuW, combina tungsteno e rame. Le indicazioni dei fornitori spiegano che modificare il contenuto di rame cambia le proprietà e il comportamento in lavorazione. Specificare la qualità o la composizione prevista, la forma del prodotto e i requisiti di accettazione pertinenti. Solo “lega di tungsteno” è troppo generico: potrebbe descrivere una famiglia di materiali diversa e portare a ipotesi errate sull'attrezzatura.
Ispezionare la documentazione del materiale prima di pianificare nervature sottili o scanalature strette. La composizione non è l'unico input; anche la qualità del grezzo, le dimensioni e il percorso produttivo del produttore contano per il lavoro. Se l'applicazione richiede una particolare densità, conduttività o condizione del materiale, definire le prove richieste. Una prova di taglio non può sostituire un requisito di materiale mancante.
Un confronto utile è con la famiglia di materiali in rame. del sito. Il tungsteno-rame rientra in quella discussione per le sue applicazioni conduttive, ma il suo carattere composito richiede una revisione separata del taglio. Non trasferire la geometria dell'utensile, le aspettative sui trucioli o la pratica di finitura di un componente in rame non legato senza verificare la qualità effettiva.
Scegliere il percorso attorno alla più piccola caratteristica funzionale
Iniziare dalla caratteristica il cui danneggiamento comporterebbe lo scarto del pezzo: una nervatura sottile dell'elettrodo, un bordo di contatto stretto, un'uscita di foro piccolo o una filettatura vicino a una parete. Una superficie ampia che si lavora in modo accettabile non dimostra che lo stesso percorso preservi queste caratteristiche. Qualificare la condizione di uscita e il supporto locale nel dettaglio più impegnativo prima di impegnare grezzi di valore nel lotto.
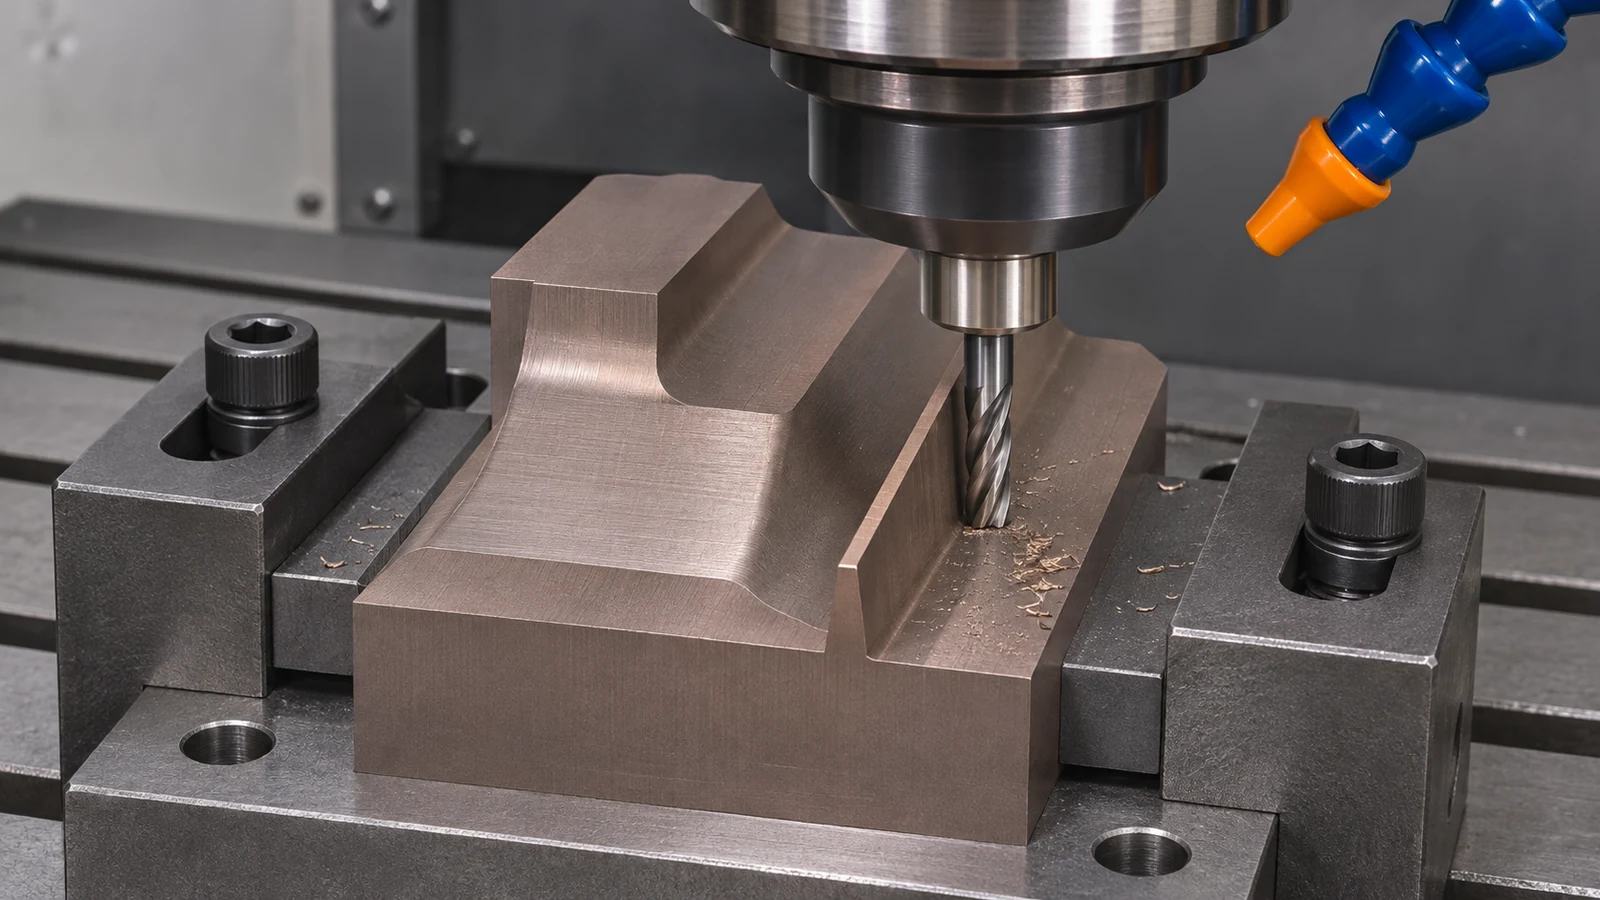 Le guide di lavorazione dei fornitori trattano la tornitura, l'alesatura, la foratura e la rettifica convenzionali del tungsteno-rame. Presentano indicazioni di partenza, non parametri garantiti. Per ogni operazione proposta, valutare l'accesso di taglio, il fissaggio e la condizione lasciata per la fase successiva. Un ciclo può combinare metodi diversi, ma ogni trasferimento deve mantenere i riferimenti che stabiliscono la geometria di lavoro.
Dove l'accesso di finitura e la geometria lo giustificano, lavorazione meccanica del tungsteno ramato può includere un'operazione di rettifica. Rivedere i requisiti di superficie e di bordo tenendo conto di tale operazione. La rettifica non è una soluzione generale per spigoli scheggiati già al di sotto della dimensione richiesta, e un disegno non dovrebbe affidarsi a una successiva lucidatura per ripristinare materiale mancante.
L'usura degli utensili e i danni ai bordi richiedono risposte diverse
Un utensile che si usura gradualmente modifica la geometria di taglio effettiva. Una rottura locale del bordo nel pezzo può invece derivare da un'uscita non supportata, da un impegno inadeguato o dalla movimentazione. Indagare il pattern. Se più pezzi perdono progressivamente dimensione sulla stessa caratteristica, ispezionare e misurare l'utensile. Se si rompe solo l'angolo finale all'uscita dell'utensile, rivedere il supporto e il movimento dell'utensile in quel punto.
Mantenere il confronto di processo sotto controllo. Modificare un solo fattore rilevante, ispezionare il bordo risultante e mantenere un metodo concordato per giudicare la superficie. Aumentare la velocità di taglio, cambiare la fresa e modificare il refrigerante contemporaneamente rende difficile identificare cosa ha risolto il problema. Una prova riuscita dovrebbe includere più di una bella fotografia della faccia più facile.
Anche la pratica dei fluidi richiede indicazioni specifiche per l'operazione. Le referenze pubblicate sul tungsteno-rame descrivono pratiche diverse per operazioni diverse. Questo è un motivo per confermare l'utensile, la qualità e il metodo effettivi, non per annunciare un'unica regola universale a secco o a umido. Considerare l'asportazione di trucioli o particelle, la superficie richiesta per la consegna e eventuali restrizioni a valle di giunzione o applicazione quando si concorda il ciclo.
Progettare l'accesso per fori, filettature e sezioni strette
Un foro passante può semplificare l'asportazione dei trucioli, l'ispezione e l'accesso per la maschiatura rispetto a una caratteristica cieca. Le indicazioni del fornitore trattano specificamente la maschiatura passante, ma il disegno deve comunque stabilire se una caratteristica passante è accettabile per la funzione del componente. Non convertire un foro cieco solo per facilitare la lavorazione senza approvazione ingegneristica.
Per una filettatura, specificare lo standard, l'impegno, l'imbocco e il sottosquadro. Considerare la parete e il materiale rimanente attorno alla caratteristica. Un calibro può valutare la filettatura specificata, ma non stabilisce che la sezione sottile adiacente abbia superato la lavorazione senza danni. Ispezionare la transizione e la superficie dove l'utensile entra o esce dal materiale.
Un piccolo raggio o un raccordo di spigolo intenzionale può migliorare la praticabilità di realizzazione e movimentazione di una caratteristica se l'applicazione lo consente. La sua dimensione deve derivare dal progetto funzionale, non da un'istruzione predefinita di sbavatura dell'officina. Quando uno spigolo vivo è essenziale per la geometria di un elettrodo o di un contatto, identificarlo esplicitamente e concordare come viene ispezionato e protetto.
Separare la realizzazione di un elettrodo dalla progettazione del processo di scarica
Si consideri un ipotetico elettrodo in tungsteno-rame con un gambo di montaggio largo e una nervatura di lavoro stretta. Il disegno di fabbricazione specifica la geometria della nervatura e la sua relazione con il portautensile. Il pianificatore di processo utilizza il gambo robusto per il supporto, protegge la nervatura durante la successiva movimentazione e ispeziona il profilo di lavoro da riferimenti definiti. Si tratta di una plausibile revisione di fabbricazione, non di un'applicazione cliente validata.
Il margine di scarica dell'elettrodo, la compensazione dell'usura e i parametri operativi sono decisioni diverse. Appartengono alla progettazione del processo EDM di competenza. Un articolo sulla lavorazione del tungsteno-rame non dovrebbe inventare un offset per far “funzionare” l'elettrodo, né l'operatore dovrebbe modificare silenziosamente un profilo di lavoro per compensare un parametro di sistema mai specificato.
Il sito pagina del processo di elettroerosione a tuffo spiega quel contesto di processo separato. Questo articolo si concentra sulla fabbricazione della geometria specificata in tungsteno-rame. Il passaggio di consegne dovrebbe indicare se il modello fornito è l'elettrodo finito effettivo o un modello nominale del componente che richiede una trasformazione autorizzata. Chiarire questa distinzione prima del taglio.
Ispezionare la geometria e la condizione superficiale come requisiti separati
Per una nervatura stretta, registrare spessore, profilo e posizione con un metodo adeguato; quindi ispezionare la condizione del bordo. Una dimensione misurata lontano da un angolo scheggiato non può dimostrare che l'intero profilo di lavoro sia presente. Definire dove si applica la misurazione e quale danno locale è accettabile, invece di richiedere un pezzo “senza bave” non specificato.
 Per un componente di contatto, distinguere le superfici di posizionamento dall'area che svolge la funzione elettrica o termica. Il rapporto finale dovrebbe mostrare i controlli richiesti dall'ordine. I dati del materiale, l'ispezione dimensionale e le prestazioni applicative restano forme di evidenza separate. Non implicare che un rapporto di lavorazione dimostri il comportamento elettrico di un assieme.
Confezionare il pezzo in modo che la geometria accettata sopravviva alla consegna. Supportare una nervatura delicata senza caricarne il bordo e tenere i detriti sciolti lontani dalle superfici di lavoro. La revisione del disegno dovrebbe identificare quali aree possono essere manipolate o afferrate. Un ciclo di lavorazione controllato è incompleto se l'unica istruzione di protezione rimanente è “imballare con cura”.”
Domande comuni sul tungsteno-rame
Il rame-tungsteno è lo stesso del carburo di tungsteno?
No. Sono sistemi di materiali diversi. Confermare la composizione e la designazione del fornitore prima di scegliere l'utensileria o di presumere che l'esperienza con uno sia trasferibile all'altro.
Più rame significa lo stesso comportamento di taglio del rame puro?
No. Il contenuto di rame influisce sul comportamento, ma il grezzo rimane un materiale rame-tungsteno specificato. Utilizzare il grado effettivo e l'operazione come base per la prova anziché sostituirla con una ricetta per rame puro.
Ogni parte in rame-tungsteno deve essere rettificata?
No. Scegliere un percorso in base alla geometria delle caratteristiche, alla finitura, all'accesso e alle indicazioni del materiale. Il taglio convenzionale può essere adatto a molte caratteristiche; la rettifica deve avere un ruolo definito e materiale residuo sufficiente per realizzarla.
L'operatore deve scegliere un offset del traferro EDM?
Solo quando tale responsabilità è esplicitamente assegnata con le informazioni di processo richieste. Altrimenti realizzare la geometria dell'elettrodo autorizzata e chiarire la proprietà del modello prima di iniziare il lavoro.