
يبدأ تصنيع النحاس التنغستن من التركيب والخاصية الأكثر عرضة للتلف. لا ينبغي أن تشترك درجة غنية بالنحاس ودرجة غنية بالتنغستن في خطة قطع غير مدروسة، ولا ينبغي التعامل مع أي منهما كالنحاس العادي أو الكربيد الأسمنتي. بالنسبة لفراغ قطب كهربائي أو مكوّن موصل مضغوط، فإن المهمة العملية هي تحقيق الشكل الهندسي المطلوب دون فقدان الحواف الصغيرة أو استهلاك الأدوات بشكل غير متوقع أو قبول سطح غير مناسب.
في هذا المقال
تأكد مما يوجد فعليًا داخل الفراغ
النحاس التنغستن، الذي يُكتب غالبًا WCu أو CuW، يجمع بين التنغستن والنحاس. توضح إرشادات المورد أن تغيير محتوى النحاس يغيّر الخصائص وسلوك التصنيع. حدّد الدرجة أو التركيب المقصود وشكل المنتج ومتطلبات القبول ذات الصلة. إن عبارة “سبيكة تنغستن” وحدها واسعة جدًا: فقد تصف عائلة مواد مختلفة وتؤدي إلى افتراضات خاطئة بشأن الأدوات.
افحص وثائق المادة قبل التخطيط للضلوع الصغيرة أو الأخاديد الضيقة. فالتركيب ليس المدخل الوحيد؛ فجودة الفراغ وأبعاده ومسار إنتاج المصنّع تؤثر أيضًا في العمل. إذا تطلب التطبيق كثافة معينة أو موصلية أو حالة مادة معينة، فحدّد الأدلة المطلوبة. لا يمكن لتجربة قطع أن تحل محل متطلب مادة مفقود.
من المقارنات المفيدة مقارنة مع عائلة مواد النحاس. في الموقع. ينتمي النحاس التنغستن إلى تلك المناقشة لتطبيقاته الموصلة، لكن طابعه المركّب يستدعي مراجعة قطع منفصلة. لا تنقل هندسة الأداة أو توقعات الرقائق أو ممارسات التشطيب لمكوّن نحاس غير مخلوط دون التحقق من الدرجة الفعلية.
اختر المسار حول أصغر ميزة تشغيلية
ابدأ بالميزة التي سيؤدي تلفها إلى رفض الجزء: ضلع قطب كهربائي رفيع، أو حافة تلامس ضيقة، أو مخرج تجويف صغير، أو خيط قريب من جدار. إن السطح العريض الذي يُشغَّل بشكل مقبول لا يثبت أن المسار نفسه يحافظ على هذه الميزات. تحقّق من حالة المخرج والدعم المحلي عند التفصيل الصعب قبل تخصيص فراغات قيّمة للدفعة.
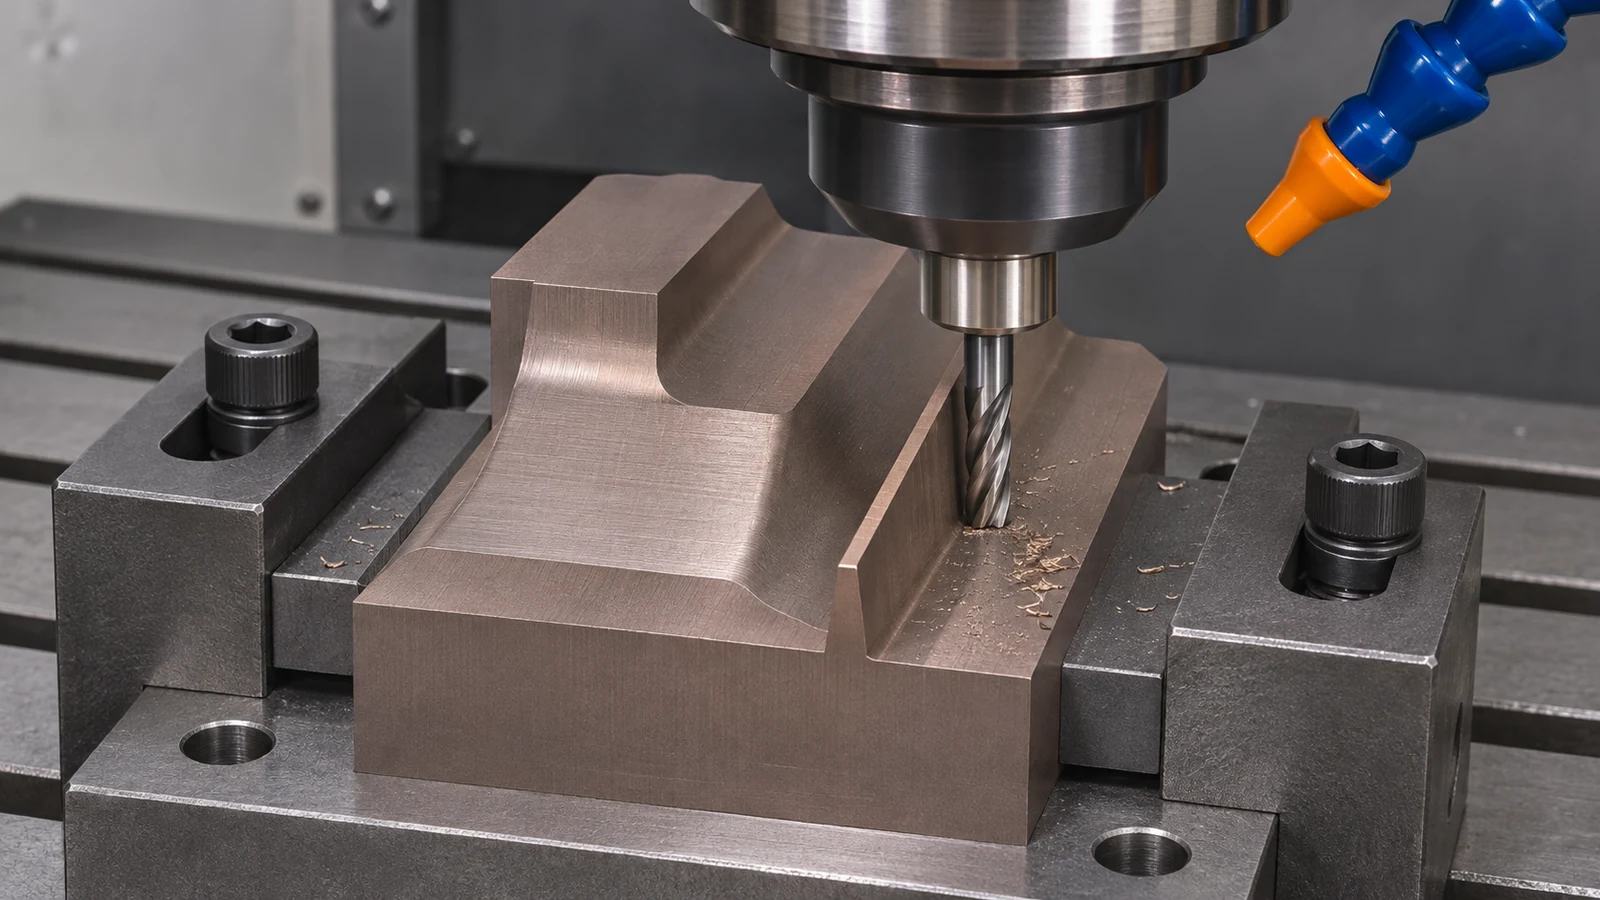 تناقش أدلة التصنيع لدى المورّد الخراطة التقليدية والتجويف والثقب والتجليخ للنحاس-التنغستن. وهي تقدّم إرشادات أولية وليست إعدادات مضمونة. لكل عملية مقترحة، قيّم إمكانية الوصول للقطع والتثبيت والحالة المتروكة للمرحلة التالية. يمكن أن يجمع المسار بين طرق متعددة، لكن يجب أن يحتفظ كل نقل بالمراجع التي تُثبت هندسة العمل.
حيث تبرّر إمكانية الوصول للتشطيب والهندسة ذلك،, تصنيع النحاس التنغستن قد تتضمن عملية تجليخ. راجع متطلبات السطح والحواف مع أخذ تلك العملية في الاعتبار. التجليخ ليس علاجًا عامًا للحواف المكسورة التي أصبحت بالفعل أصغر من الحجم المطلوب، ولا ينبغي أن يعتمد الرسم على التلميع اللاحق لاستعادة المادة المفقودة.
تآكل الأداة وتلف الحواف يتطلبان استجابات مختلفة
الأداة التي تبلى تدريجيًا تُغيّر هندسة القطع الفعلية. وقد ينتج انكسار موضعي للحافة في قطعة العمل بدلًا من ذلك عن خروج غير مدعوم أو تعشيق غير مناسب أو المناولة. افحص النمط. إذا فقدت عدة قطع الحجم تدريجيًا عند الميزة نفسها، فافحص الأداة وقِسها. أما إذا كانت الحافة الأخيرة فقط تنكسر عند خروج الأداة، فراجع الدعم وحركة الأداة عند ذلك الموضع.
حافظ على مقارنة العملية مضبوطة. غيّر عاملًا واحدًا ذا صلة، وافحص الحافة الناتجة، واحتفظ بطريقة متفق عليها لتقييم السطح. إن زيادة سرعة القطع وتغيير القاطع وتغيير سائل التبريد في الوقت نفسه يجعل من الصعب تحديد ما حلّ المشكلة. يجب أن يتضمن الاختبار الناجح أكثر من صورة جذابة للوجه الأسهل.
تحتاج ممارسة السوائل أيضًا إلى إرشادات خاصة بكل عملية. تصف مراجع النحاس-التنغستن المنشورة ممارسات مختلفة لعمليات مختلفة. وهذا سبب لتأكيد الأداة والدرجة والطريقة الفعلية، لا لإعلان قاعدة واحدة عالمية بالجاف أو بالرطب. ضع في الاعتبار إزالة الرقائق أو الجزيئات، والسطح المطلوب للتسليم، وأي قيود لاحقة على التوصيل أو التطبيق عند الاتفاق على المسار.
صمّم الوصول للثقوب والخيوط والأقسام الضيقة
يمكن للثقب النافذ أن يبسّط إزالة الرقائق والفحص والوصول للقلاووظ مقارنة بميزة غير نافذة. تناقش إرشادات المورّد تحديدًا القلاووظ النافذ، لكن الرسم لا يزال بحاجة إلى إثبات ما إذا كانت الميزة النافذة مقبولة لوظيفة المكوّن. لا تحوّل ثقبًا غير نافذ لمجرد تسهيل التصنيع دون موافقة هندسية.
بالنسبة للسنّ، حدّد المعيار والاشتباك والدخول والتخفيف. ضع في الاعتبار الجدار والمادة المتبقية حول الميزة. يمكن للمقياس تقييم السنّ المحدد، لكنه لا يُثبت أن المقطع الرقيق المجاور نجا من التصنيع دون ضرر. افحص الانتقال والسطح حيث تدخل الأداة المادة أو تخرج منها.
قد يحسّن نصف قطر صغير أو كسر حافة متعمد من عملية تصنيع ميزة ومناولتها إذا سمح التطبيق بذلك. يجب أن يأتي حجمه من التصميم الوظيفي، لا من تعليمات إزالة النتوءات الافتراضية للورشة. عندما تكون الحافة الحادة ضرورية لهندسة قطب كهربائي أو تلامس، حدّدها صراحة واتفق على كيفية فحصها وحمايتها.
افصل تصنيع القطب الكهربائي عن تصميم عملية التفريغ
تخيّل قطبًا كهربائيًا افتراضيًا من النحاس-التنغستن بساق تركيب عريضة وضلع عمل ضيق. يحدد رسم التصنيع هندسة الضلع وعلاقته بالحامل. يستخدم مخطط العملية الساق المتينة للدعم، ويحمي الضلع أثناء المناولة اللاحقة، ويفحص ملف العمل من مراجع محددة. هذه مراجعة تصنيع معقولة، وليست تطبيقًا معتمدًا لعميل.
بدل التفريغ الكهربائي للقطب وتعويض البلى وإعدادات التشغيل قرارات مختلفة. وهي تنتمي إلى تصميم عملية التفريغ الكهربائي المسؤول. لا ينبغي لمقال عن تصنيع النحاس-التنغستن أن يختلق إزاحة لجعل القطب “يعمل”، ولا ينبغي لعامل الماكينة أن يغيّر بصمت ملف عمل لتعويض معامل نظام لم يُحدد قط.
موقع عملية القطع بالشرارة الغائرة EDM يوضح سياق العملية المنفصل ذلك. يركّز هذا المقال على تصنيع هندسة النحاس-التنغستن المحددة. يجب أن يوضح التسليم ما إذا كان النموذج المورّد هو القطب النهائي الفعلي أم نموذج مكوّن اسمي يتطلب تحويلًا معتمدًا. احسم هذا التمييز قبل القطع.
افحص الشكل الهندسي وحالة السطح كمتطلبين منفصلين
بالنسبة لضلع ضيق، سجّل السُمك والملف والموقع باستخدام طريقة مناسبة؛ ثم افحص حالة الحافة. لا يمكن لبُعد مقيس بعيدًا عن حافة مكسورة أن يُثبت وجود ملف العمل الكامل. حدّد أين ينطبق القياس وما الضرر الموضعي المقبول بدلًا من طلب قطعة “خالية من النتوءات” غير محددة.
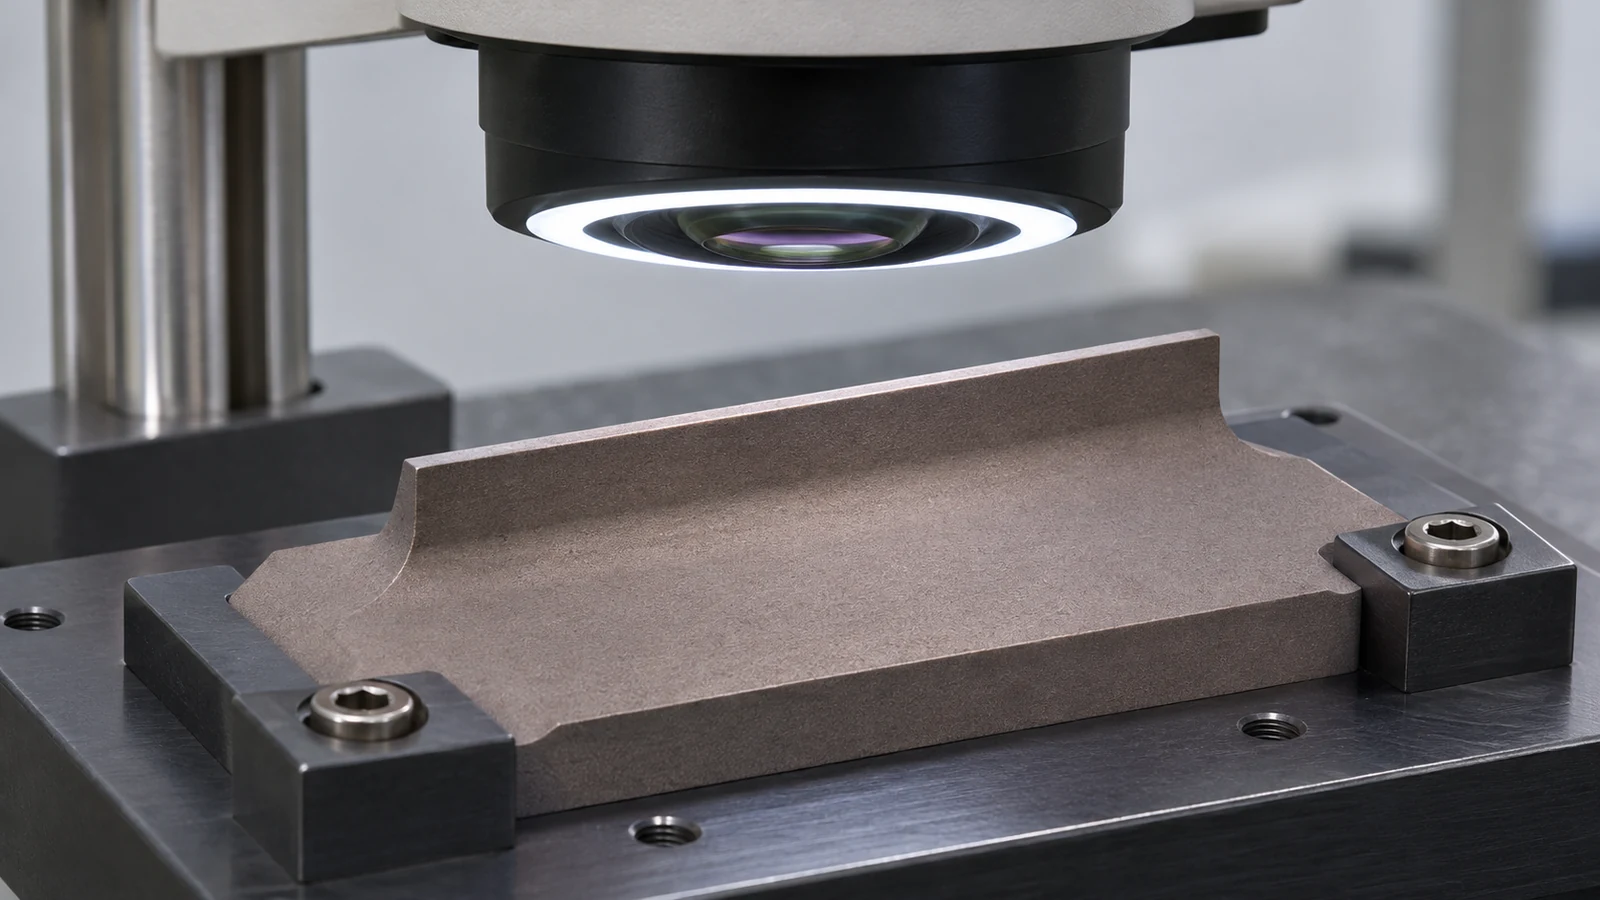 بالنسبة لمكوّن تلامس، ميّز أسطح التموضع عن المنطقة التي تؤدي الوظيفة الكهربائية أو الحرارية. يجب أن يُظهر التقرير النهائي الفحوصات المطلوبة في الطلب. تبقى بيانات المادة والفحص الأبعادي وأداء التطبيق أشكالًا منفصلة من الأدلة. لا تُوحي بأن تقرير تصنيع يُثبت السلوك الكهربائي لتجميع.
غلّف القطعة بحيث تنجو الهندسة المقبولة من التسليم. ادعم ضلعًا رقيقًا دون تحميل حافته وأبعِد الحطام السائب عن أسطح العمل. يجب أن تحدد مراجعة الرسم المناطق التي يجوز مناولتها أو الإمساك بها. مسار التصنيع المضبوط غير مكتمل إذا كانت تعليمة الحماية الوحيدة المتبقية هي “غلّف بعناية”.”
أسئلة شائعة حول النحاس التنغستن
هل التنغستن النحاسي هو نفسه كربيد التنغستن؟
لا. فهما نظامان ماديّان مختلفان. تحقّق من التركيب وتعيين المورّد قبل اختيار الأدوات أو افتراض أن الخبرة في أحدهما تنتقل إلى الآخر.
هل تعني زيادة النحاس سلوك قطع مماثلًا للنحاس النقي؟
لا. يؤثر محتوى النحاس في السلوك، لكن القطعة الخام تبقى مادة تنغستن-نحاس محدّدة. استخدم الدرجة الفعلية والعملية كأساس للتجربة بدلًا من استبدالها بوصفة نحاس نقي.
هل يجب تجليخ كل جزء من التنغستن النحاسي؟
لا. اختر المسار بناءً على هندسة الميزات والتشطيب والوصول وإرشادات المادة. قد يناسب القطع التقليدي كثيرًا من الميزات؛ ويجب أن يكون للتجليخ دور محدّد ومادة متبقية كافية لتحقيقه.
هل يجب على المشغّل اختيار إزاحة فجوة الشرارة في التآكل الكهربائي (EDM)؟
فقط عندما تُسنَد هذه المسؤولية صراحةً مع معلومات العملية المطلوبة. وإلا فاصنع هندسة القطب المصرّح بها وحلّ مسألة ملكية النموذج قبل بدء العمل.