
L'usinage du cuivre-tungstène commence par la composition et par la caractéristique la plus vulnérable à l'endommagement. Une nuance riche en cuivre et une nuance riche en tungstène ne doivent pas partager un plan de coupe indiscuté, et aucune des deux ne doit être traitée comme du cuivre ordinaire ou du carbure cémenté. Pour une ébauche d'électrode ou un composant conducteur compact, la tâche pratique consiste à réaliser la géométrie requise sans perdre de petites arêtes, sans consommer les outils de manière imprévisible et sans accepter une surface inadaptée.
Dans cet article
- Vérifier ce qui se trouve réellement dans l'ébauche
- Choisir la trajectoire autour de la plus petite caractéristique fonctionnelle
- L'usure des outils et l'endommagement des arêtes exigent des réponses différentes
- Concevoir l'accès pour les trous, les filetages et les sections étroites
- Distinguer la fabrication d'une électrode de la conception du processus d'électroérosion
- Contrôler la géométrie et l'état de surface comme des exigences distinctes
- Questions fréquentes sur le cuivre-tungstène
Vérifier ce qui se trouve réellement dans l'ébauche
Le cuivre-tungstène, souvent noté WCu ou CuW, combine le tungstène et le cuivre. Les recommandations des fournisseurs expliquent que la modification de la teneur en cuivre change les propriétés et le comportement à l'usinage. Précisez la nuance ou la composition visée, la forme du produit et les exigences de réception pertinentes. “ Alliage de tungstène ” seul est trop vague : cela peut désigner une autre famille de matériaux et conduire à des hypothèses d'outillage erronées.
Inspectez la documentation du matériau avant de planifier de petites nervures ou des rainures étroites. La composition n'est pas le seul paramètre ; la qualité de l'ébauche, les dimensions et la voie de production du fabricant comptent aussi pour le travail. Si l'application exige une densité, une conductivité ou un état de matériau particuliers, définissez les preuves requises. Un essai de coupe ne peut pas remplacer une exigence de matériau manquante.
Une comparaison utile est celle avec la famille des matériaux cuivre. du site. Le cuivre-tungstène a sa place dans cette discussion pour ses applications conductrices, mais son caractère composite appelle une analyse de coupe distincte. Ne transposez pas la géométrie d'outil, les attentes en matière de copeaux ou la pratique de finition d'un composant en cuivre non allié sans vérifier la nuance réelle.
Choisir la trajectoire autour de la plus petite caractéristique fonctionnelle
Commencez par la caractéristique dont l'endommagement entraînerait le rejet de la pièce : une fine nervure d'électrode, une arête de contact étroite, une sortie de petit alésage ou un filetage près d'une paroi. Une grande face qui s'usine de manière acceptable ne démontre pas que la même trajectoire préserve ces caractéristiques. Qualifiez l'état de sortie et le support local au niveau du détail exigeant avant d'engager des ébauches coûteuses dans le lot.
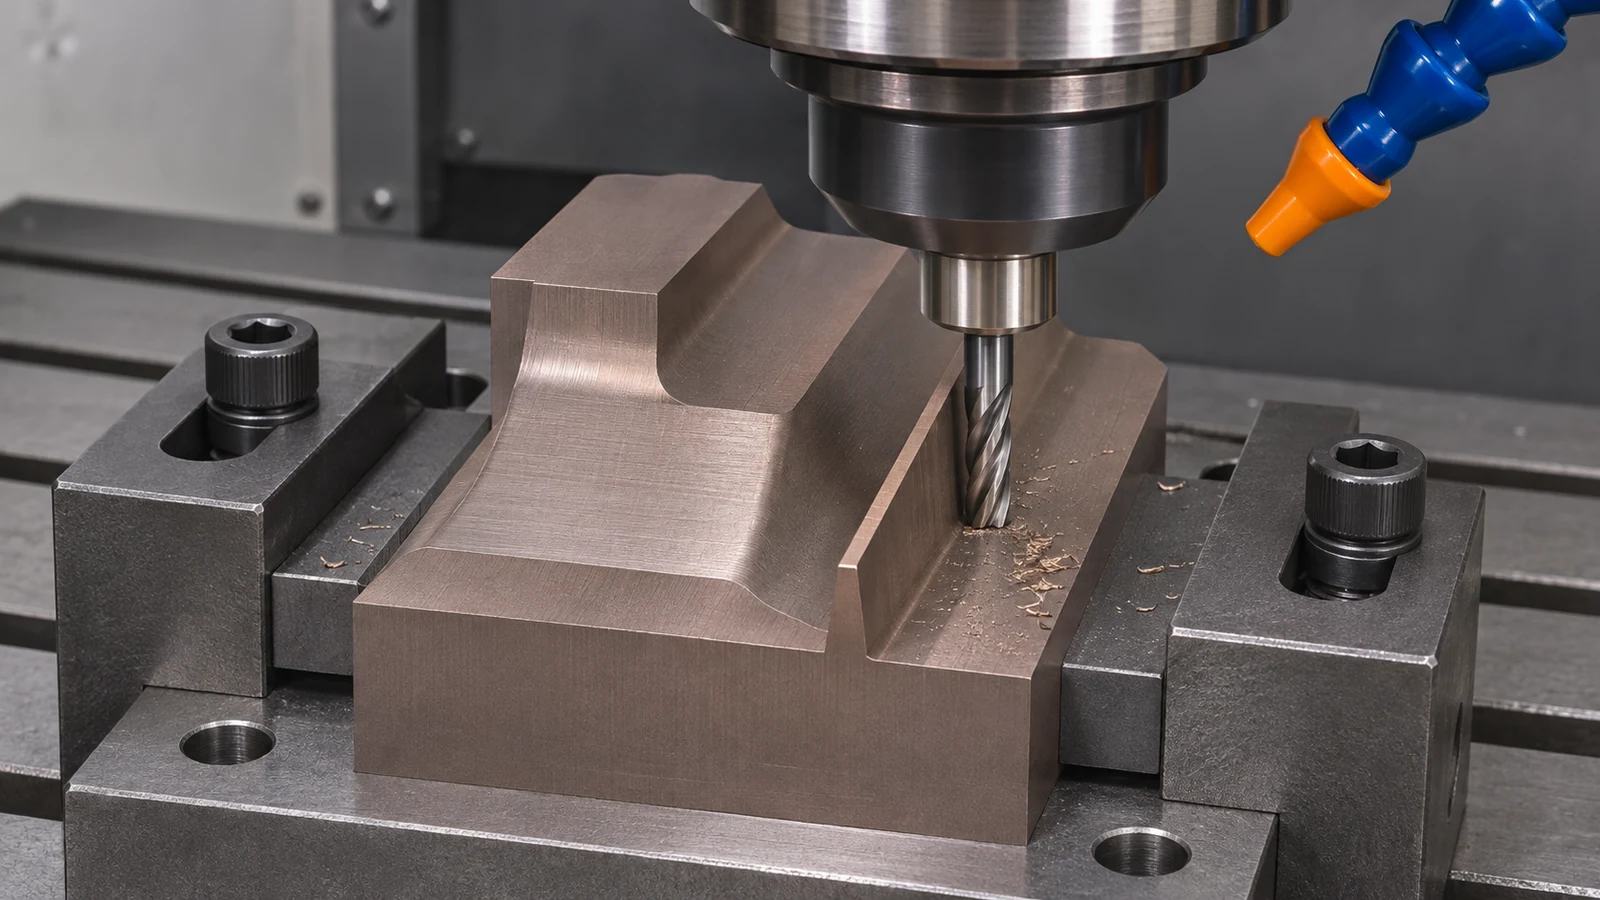 Les guides d'usinage des fournisseurs traitent du tournage, de l'alésage, du perçage et de la rectification conventionnels du cuivre-tungstène. Ils présentent des recommandations de départ, et non des paramètres garantis. Pour chaque opération envisagée, évaluez l'accès de coupe, le maintien et l'état laissé pour l'étape suivante. Une gamme peut combiner plusieurs méthodes, mais chaque transfert doit conserver les références qui établissent la géométrie de travail.
Lorsque l'accès de finition et la géométrie le justifient, usinage du cuivre-tungstène peut inclure une opération de rectification. Examinez les exigences de surface et d'arête en tenant compte de cette opération. La rectification ne remédie pas de façon générale aux coins ébréchés déjà sous la cote requise, et un plan ne doit pas compter sur un polissage ultérieur pour restaurer la matière manquante.
L'usure des outils et l'endommagement des arêtes exigent des réponses différentes
Un outil qui s'use progressivement modifie la géométrie de coupe effective. Un éclatement local d'arête dans la pièce peut au contraire résulter d'une sortie non soutenue, d'un engagement inadapté ou de la manutention. Analysez la répartition des défauts. Si plusieurs pièces perdent progressivement de la cote au même élément, inspectez et mesurez l'outil. Si seul le coin final se rompt à la sortie de l'outil, examinez le soutien et le mouvement de l'outil à cet endroit.
Gardez la comparaison des procédés maîtrisée. Modifiez un seul facteur pertinent, inspectez l'arête obtenue et retenez une méthode convenue pour juger la surface. Augmenter la vitesse de coupe, changer la fraise et modifier le liquide de refroidissement en même temps rend difficile l'identification de ce qui a résolu le problème. Un essai réussi doit comporter plus qu'une belle photographie de la face la plus facile.
La pratique des fluides exige aussi des recommandations propres à chaque opération. Les références publiées sur le cuivre-tungstène décrivent des pratiques différentes selon les opérations. C'est une raison de confirmer l'outil, la nuance et la méthode réels, et non d'annoncer une règle universelle de travail à sec ou en lubrification. Tenez compte de l'évacuation des copeaux ou des particules, de la surface requise pour la livraison et de toute restriction d'assemblage ou d'application en aval lors de la validation de la gamme.
Concevoir l'accès pour les trous, les filetages et les sections étroites
Un trou débouchant peut simplifier l'évacuation des copeaux, l'inspection et l'accès au taraudage par rapport à un élément borgne. Les recommandations des fournisseurs traitent spécifiquement du taraudage débouchant, mais le plan doit encore établir si un élément débouchant est acceptable pour la fonction du composant. Ne transformez pas un trou borgne simplement pour faciliter l'usinage sans validation d'ingénierie.
Pour un filetage, précisez la norme, la longueur d'engagement, l'entrée et le dégagement. Tenez compte de la paroi et de la matière restant autour de l'élément. Un calibre peut évaluer le filetage spécifié, mais il n'établit pas que la section mince voisine a survécu à l'usinage sans dommage. Inspectez la transition et la surface où l'outil entre ou sort de la matière.
Un petit rayon ou une rupture d'arête intentionnelle peut améliorer la praticité de réalisation et de manutention d'un élément si l'application le permet. Sa dimension doit découler de la conception fonctionnelle, et non d'une instruction d'ébavurage par défaut de l'atelier. Lorsqu'une arête vive est essentielle à la géométrie d'une électrode ou d'un contact, identifiez-la explicitement et convenez de la manière de l'inspecter et de la protéger.
Distinguer la fabrication d'une électrode de la conception du processus d'électroérosion
Considérez une électrode hypothétique en cuivre-tungstène avec un large fût de montage et une nervure de travail étroite. Le plan de fabrication spécifie la géométrie de la nervure et sa relation avec le porte-électrode. Le préparateur de fabrication utilise le fût robuste pour le soutien, protège la nervure lors de la manutention ultérieure et inspecte le profil de travail à partir de références définies. Il s'agit d'une analyse de fabrication plausible, et non d'une application client validée.
La surépaisseur d'usinage par électroérosion de l'électrode, la compensation d'usure et les paramètres de fonctionnement sont des décisions distinctes. Elles relèvent de la conception du procédé d'EDM responsable. Un article sur l'usinage du cuivre-tungstène ne doit pas inventer un décalage pour faire “ fonctionner ” l'électrode, et l'opérateur ne doit pas modifier silencieusement un profil de travail pour compenser un paramètre système qui n'a jamais été spécifié.
Le site page du procédé d'usinage par enfonçage EDM explique ce contexte de procédé distinct. Cet article se concentre sur la fabrication de la géométrie spécifiée en cuivre-tungstène. Le transfert doit indiquer si le modèle fourni est l'électrode finie réelle ou un modèle de composant nominal nécessitant une transformation autorisée. Résolvez cette distinction avant de couper.
Contrôler la géométrie et l'état de surface comme des exigences distinctes
Pour une nervure étroite, enregistrez l'épaisseur, le profil et la position au moyen d'une méthode appropriée, puis inspectez l'état de l'arête. Une dimension mesurée à l'écart d'un coin ébréché ne peut pas prouver que le profil de travail complet est présent. Définissez où la mesure s'applique et quel dommage local est acceptable, plutôt que d'exiger une pièce “ sans bavure ” non spécifiée.
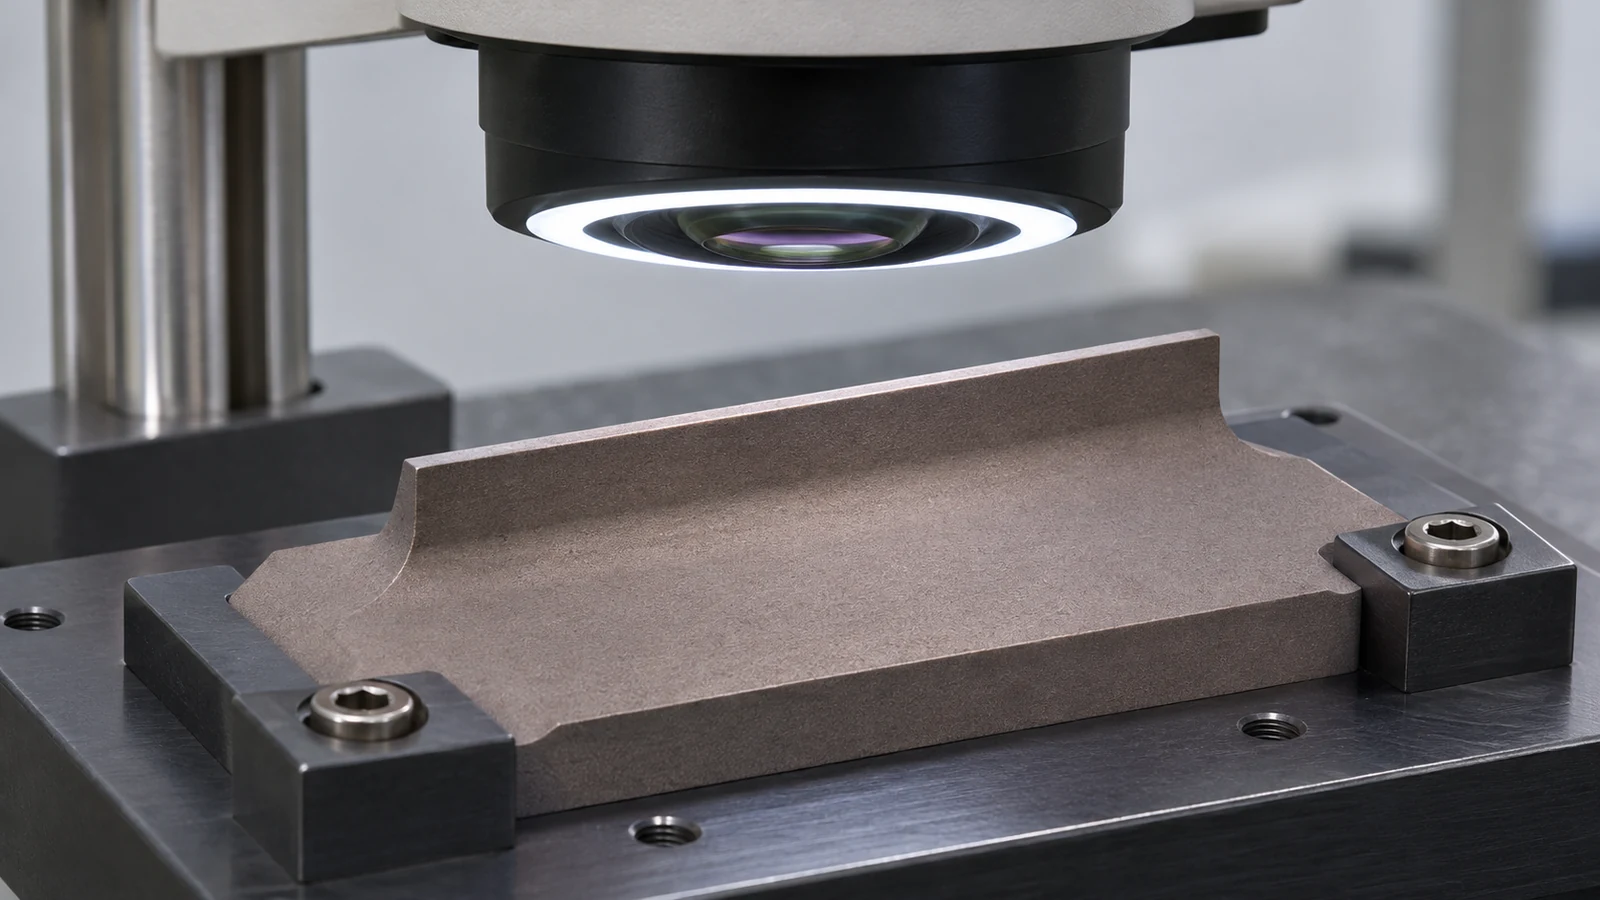 Pour un composant de contact, distinguez les surfaces de positionnement de la zone qui assure la fonction électrique ou thermique. Le rapport final doit présenter les contrôles exigés par la commande. Les données matière, l'inspection dimensionnelle et les performances en application restent des formes de preuve distinctes. N'insinuez pas qu'un rapport d'usinage prouve le comportement électrique d'un assemblage.
Conditionnez la pièce de manière à ce que la géométrie acceptée survive à la livraison. Soutenez une nervure délicate sans charger son arête et tenez les débris libres à l'écart des surfaces de travail. La revue du plan doit identifier les zones pouvant être manipulées ou saisies. Une gamme d'usinage maîtrisée est incomplète si la seule instruction de protection restante est “ emballer soigneusement ”.”
Questions fréquentes sur le cuivre-tungstène
Le cuivre-tungstène est-il identique au carbure de tungstène ?
Non. Ce sont des systèmes de matériaux différents. Confirmez la composition et la désignation du fournisseur avant de choisir l'outillage ou de supposer que l'expérience de l'un se transpose à l'autre.
Une teneur plus élevée en cuivre implique-t-elle le même comportement de coupe que le cuivre pur ?
Non. La teneur en cuivre influence le comportement, mais l'ébauche reste un matériau cuivre-tungstène spécifié. Basez l'essai sur la nuance et l'opération réelles plutôt que de le remplacer par une recette pour cuivre pur.
Chaque pièce en cuivre-tungstène doit-elle être rectifiée ?
Non. Choisissez une gamme d'usinage en fonction de la géométrie des caractéristiques, de l'état de surface, de l'accessibilité et des recommandations relatives au matériau. La coupe conventionnelle peut convenir à de nombreuses caractéristiques ; la rectification doit avoir un rôle défini et disposer d'un surplus de matière suffisant pour être réalisée.
L'opérateur doit-il choisir un décalage d'entrefer d'électroérosion ?
Uniquement lorsque cette responsabilité est explicitement attribuée avec les informations de procédé requises. Sinon, fabriquez la géométrie d'électrode autorisée et clarifiez la propriété du modèle avant de commencer le travail.