
Die Kupfer-Wolfram-Bearbeitung beginnt mit der Zusammensetzung und dem Merkmal, das am anfälligsten für Schäden ist. Eine kupferreiche Sorte und eine wolframreiche Sorte sollten nicht denselben ungeprüften Bearbeitungsplan teilen, und keine von beiden sollte wie gewöhnliches Kupfer oder Hartmetall behandelt werden. Bei einem Elektrodenrohling oder einem kompakten leitfähigen Bauteil besteht die praktische Aufgabe darin, die erforderliche Geometrie zu erzeugen, ohne kleine Kanten zu verlieren, Werkzeuge unvorhersehbar zu verbrauchen oder eine ungeeignete Oberfläche zu akzeptieren.
In diesem Artikel
- Bestätigen, was tatsächlich im Rohling steckt
- Die Route um das kleinste funktionale Merkmal herum wählen
- Werkzeugverschleiß und Kantenschäden erfordern unterschiedliche Reaktionen
- Zugang für Bohrungen, Gewinde und schmale Abschnitte konstruieren
- Das Herstellen einer Elektrode vom Entwurf des Erosionsprozesses trennen
- Geometrie und Oberflächenzustand als getrennte Anforderungen prüfen
- Häufige Fragen zu Kupfer-Wolfram
Bestätigen, was tatsächlich im Rohling steckt
Kupfer-Wolfram, oft als WCu oder CuW bezeichnet, kombiniert Wolfram und Kupfer. Lieferanteninformationen erklären, dass eine Änderung des Kupfergehalts die Eigenschaften und das Bearbeitungsverhalten verändert. Geben Sie die vorgesehene Sorte oder Zusammensetzung, die Produktform und die relevanten Abnahmeanforderungen an. “Wolframlegierung” allein ist zu weit gefasst: Sie kann eine andere Werkstofffamilie beschreiben und zu falschen Annahmen über die Werkzeugauswahl führen.
Prüfen Sie die Werkstoffdokumentation, bevor Sie kleine Rippen oder schmale Nuten planen. Die Zusammensetzung ist nicht die einzige Eingangsgröße; auch Rohlingqualität, Abmessungen und die Produktionsroute des Herstellers sind für die Aufgabe von Bedeutung. Wenn die Anwendung eine bestimmte Dichte, Leitfähigkeit oder einen bestimmten Werkstoffzustand erfordert, definieren Sie den erforderlichen Nachweis. Ein Schneidversuch kann eine fehlende Werkstoffanforderung nicht ersetzen.
Ein nützlicher Vergleich ist mit der Kupfer-Werkstofffamilie. der Website. Kupfer-Wolfram gehört aufgrund seiner leitfähigen Anwendungen in diese Diskussion, aber sein Verbundcharakter erfordert eine separate Zerspanungsprüfung. Übernehmen Sie nicht die Werkzeuggeometrie, Spänerwartungen oder Schlichtungspraxis eines unlegierten Kupferbauteils, ohne die tatsächliche Sorte zu prüfen.
Die Route um das kleinste funktionale Merkmal herum wählen
Beginnen Sie mit dem Merkmal, dessen Beschädigung das Teil aussortieren würde: eine dünne Elektrodenrippe, eine schmale Kontaktkante, einen kleinen Bohrungsauslauf oder ein Gewinde nahe einer Wand. Eine breite Fläche, die akzeptabel bearbeitet wird, belegt nicht, dass dieselbe Route diese Merkmale erhält. Qualifizieren Sie den Auslaufzustand und die lokale Abstützung an dem anspruchsvollen Detail, bevor Sie wertvolle Rohlinge für die Charge einsetzen.
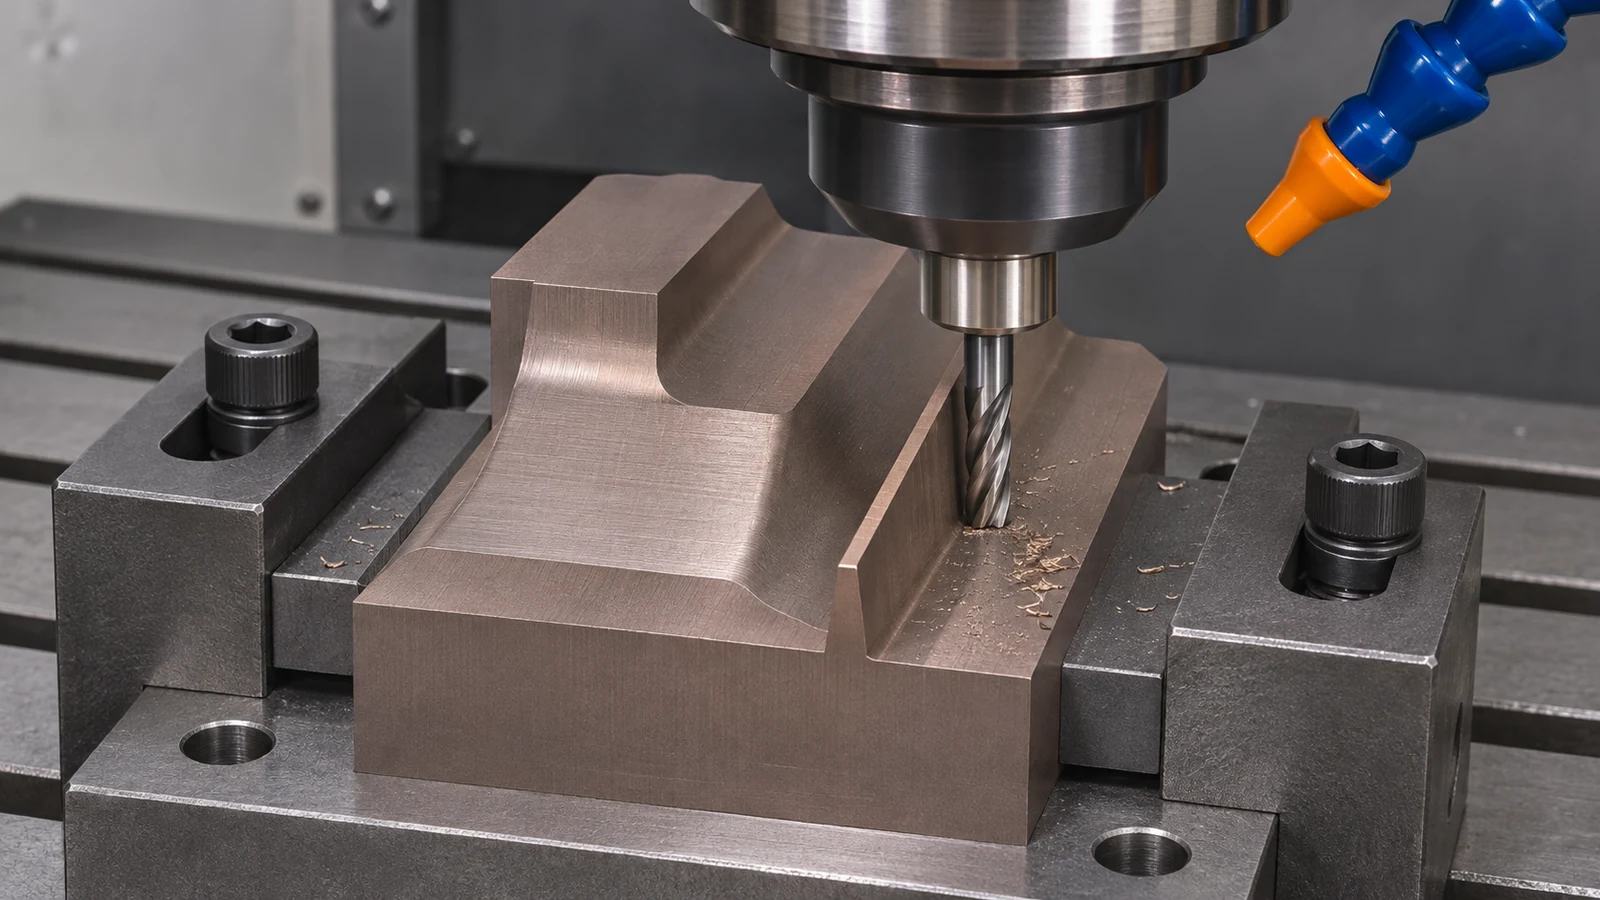 Lieferanten-Bearbeitungsleitfäden behandeln das konventionelle Drehen, Bohren, Aufbohren und Schleifen von Kupferwolfram. Sie geben erste Anhaltspunkte, keine garantierten Einstellungen. Für jeden vorgeschlagenen Arbeitsgang sind der Schneidzugang, die Aufspannung und der für die nächste Stufe verbleibende Zustand zu bewerten. Eine Route kann Verfahren kombinieren, aber jeder Übergang muss die Bezüge erhalten, die die Arbeitsgeometrie festlegen.
Wo der Fertigungszugang und die Geometrie es rechtfertigen, Kupfer-Wolfram-Bearbeitung kann einen Schleifvorgang umfassen. Prüfen Sie die Oberflächen- und Kantenanforderungen im Hinblick auf diesen Arbeitsgang. Schleifen ist kein allgemeines Mittel gegen ausgebrochene Ecken, die bereits unter dem geforderten Maß liegen, und eine Zeichnung sollte sich nicht auf späteres Polieren verlassen, um fehlendes Material wiederherzustellen.
Werkzeugverschleiß und Kantenschäden erfordern unterschiedliche Reaktionen
Ein Werkzeug, das allmählich verschleißt, verändert die effektive Schneidgeometrie. Ein lokaler Kantenausbruch im Werkstück kann stattdessen auf einen ungestützten Austritt, eine ungeeignete Eingriffsbedingung oder Handhabung zurückzuführen sein. Untersuchen Sie das Muster. Wenn mehrere Teile an derselben Merkmalstelle fortschreitend an Maß verlieren, prüfen und messen Sie das Werkzeug. Wenn nur die letzte Ecke am Werkzeugaustritt ausbricht, überprüfen Sie die Stützung und die Werkzeugbewegung an dieser Stelle.
Halten Sie den Prozessvergleich kontrolliert. Ändern Sie einen relevanten Faktor, prüfen Sie die resultierende Kante und behalten Sie eine vereinbarte Methode zur Beurteilung der Oberfläche bei. Gleichzeitiges Erhöhen der Schnittgeschwindigkeit, Ändern des Fräsers und Wechseln des Kühlmittels macht es schwierig zu erkennen, was das Problem gelöst hat. Ein erfolgreicher Versuch sollte mehr umfassen als ein attraktives Foto der einfachsten Fläche.
Auch die Fluidpraxis erfordert arbeitsgangspezifische Anleitung. Veröffentlichte Kupferwolfram-Referenzen beschreiben unterschiedliche Vorgehensweisen für verschiedene Arbeitsgänge. Das ist ein Grund, das tatsächliche Werkzeug, die Sorte und die Methode zu bestätigen, und nicht, eine universelle Trocken- oder Nassregel zu verkünden. Berücksichtigen Sie die Span- oder Partikelentfernung, die für die Lieferung erforderliche Oberfläche sowie etwaige nachgelagerte Füge- oder Anwendungsbeschränkungen, wenn die Route vereinbart wird.
Zugang für Bohrungen, Gewinde und schmale Abschnitte konstruieren
Ein Durchgangsloch kann die Spanentfernung, die Prüfung und den Gewindebohrerzugang im Vergleich zu einem Sackmerkmal vereinfachen. Die Lieferantenanleitung behandelt ausdrücklich das Durchgangsgewindebohren, aber die Zeichnung muss dennoch festlegen, ob ein durchgehendes Merkmal für die Funktion des Bauteils akzeptabel ist. Wandeln Sie ein Sackloch nicht allein zur Erleichterung der Bearbeitung um, ohne technische Freigabe.
Geben Sie für ein Gewinde die Norm, die Einschraubtiefe, den Anschnitt und die Freistellung an. Berücksichtigen Sie die Wand und das um das Merkmal verbleibende Material. Eine Lehre kann das spezifizierte Gewinde prüfen, aber sie belegt nicht, dass der benachbarte dünne Querschnitt die Bearbeitung ohne Schaden überstanden hat. Prüfen Sie den Übergang und die Oberfläche dort, wo das Werkzeug in das Material eintritt oder es verlässt.
Ein kleiner Radius oder eine bewusste Kantenverrundung kann die praktische Herstellung und Handhabung eines Merkmals verbessern, wenn die Anwendung es zulässt. Seine Größe muss aus der funktionalen Konstruktion stammen und nicht aus einer Standard-Entgratanweisung der Werkstatt. Wenn eine scharfe Kante für eine Elektroden- oder Kontaktgeometrie wesentlich ist, benennen Sie sie ausdrücklich und vereinbaren Sie, wie sie geprüft und geschützt wird.
Das Herstellen einer Elektrode vom Entwurf des Erosionsprozesses trennen
Betrachten Sie eine hypothetische Kupferwolfram-Elektrode mit einem breiten Montageschaft und einer schmalen Arbeitsrippe. Die Fertigungszeichnung legt die Rippengeometrie und ihre Beziehung zum Halter fest. Der Arbeitsplaner nutzt den robusten Schaft zur Stützung, schützt die Rippe während der anschließenden Handhabung und prüft das Arbeitsprofil anhand definierter Bezüge. Dies ist eine plausible Fertigungsprüfung, keine validierte Kundenanwendung.
Das Erosionsaufmaß der Elektrode, die Verschleißkompensation und die Betriebseinstellungen sind unterschiedliche Entscheidungen. Sie gehören zur verantwortlichen EDM-Prozessauslegung. Ein Artikel über die Bearbeitung von Kupferwolfram sollte kein Offset erfinden, damit die Elektrode “funktioniert”, noch sollte der Zerspaner stillschweigend ein Arbeitsprofil ändern, um einen Systemparameter zu kompensieren, der nie spezifiziert wurde.
Die Seite zum Senkerodierprozess erläutert diesen separaten Prozesskontext. Dieser Artikel konzentriert sich auf die Fertigung der spezifizierten Kupferwolfram-Geometrie. Die Übergabe sollte angeben, ob das gelieferte Modell die tatsächlich fertige Elektrode oder ein nominelles Bauteilmodell ist, das eine autorisierte Umwandlung erfordert. Klären Sie diese Unterscheidung vor dem Schneiden.
Geometrie und Oberflächenzustand als getrennte Anforderungen prüfen
Erfassen Sie bei einer schmalen Rippe Dicke, Profil und Lage mit einer geeigneten Methode; prüfen Sie anschließend den Kantenzustand. Ein Maß, das abseits einer ausgebrochenen Ecke gemessen wird, kann nicht belegen, dass das vollständige Arbeitsprofil vorhanden ist. Legen Sie fest, wo die Messung gilt und welche lokalen Schäden akzeptabel sind, statt ein nicht näher spezifiziertes “gratfreies” Teil zu verlangen.
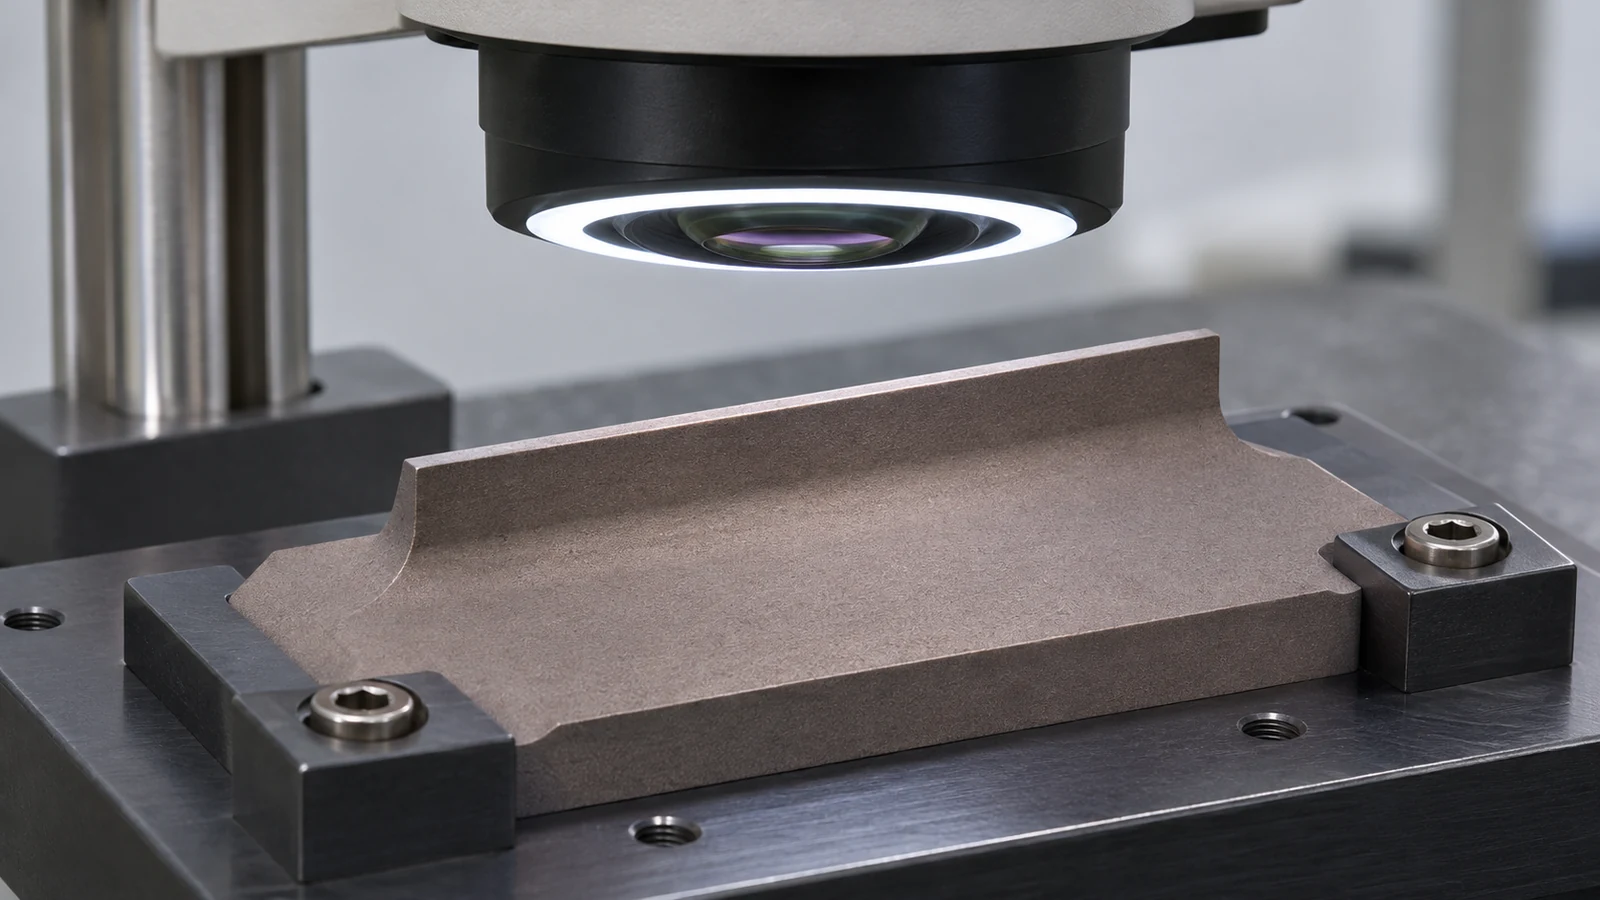 Unterscheiden Sie bei einem Kontaktbauteil die Positionierflächen von dem Bereich, der die elektrische oder thermische Aufgabe erfüllt. Der Abschlussbericht sollte die vom Auftrag geforderten Prüfungen ausweisen. Werkstoffdaten, Maßprüfung und Anwendungsleistung bleiben getrennte Formen des Nachweises. Deuten Sie nicht an, dass ein Bearbeitungsbericht das elektrische Verhalten einer Baugruppe belegt.
Verpacken Sie das Teil so, dass die abgenommene Geometrie die Lieferung übersteht. Stützen Sie eine empfindliche Rippe, ohne ihre Kante zu belasten, und halten Sie lose Rückstände von den Arbeitsflächen fern. Die Zeichnungsprüfung sollte festlegen, welche Bereiche gehandhabt oder gegriffen werden dürfen. Eine kontrollierte Bearbeitungsroute ist unvollständig, wenn die einzige verbleibende Schutzanweisung “sorgfältig verpacken” lautet.”
Häufige Fragen zu Kupfer-Wolfram
Ist Kupferwolfram dasselbe wie Wolframcarbid?
Nein. Es handelt sich um unterschiedliche Materialsysteme. Bestätigen Sie die Zusammensetzung und die Lieferantenbezeichnung, bevor Sie Werkzeuge auswählen oder davon ausgehen, dass Erfahrungen mit dem einen Material auf das andere übertragbar sind.
Bedeutet mehr Kupfer dasselbe Schnittverhalten wie reines Kupfer?
Nein. Der Kupferanteil beeinflusst das Verhalten, aber der Rohling bleibt ein spezifiziertes Kupfer-Wolfram-Material. Verwenden Sie die tatsächliche Sorte und Bearbeitung als Grundlage für den Versuch, anstatt sie durch ein Rezept für reines Kupfer zu ersetzen.
Sollte jedes Kupfer-Wolfram-Teil geschliffen werden?
Nein. Wählen Sie den Weg anhand der Merkmalsgeometrie, der Oberflächengüte, der Zugänglichkeit und der Materialempfehlungen. Konventionelles Schneiden kann für viele Merkmale geeignet sein; das Schleifen muss eine definierte Rolle haben und es muss genügend Restmaterial vorhanden sein, um es zu erreichen.
Sollte der Zerspaner einen EDM-Funkenstreckenversatz wählen?
Nur wenn diese Verantwortung ausdrücklich mit den erforderlichen Prozessinformationen zugewiesen wird. Andernfalls fertigen Sie die autorisierte Elektrodengeometrie und klären Sie die Modellverantwortung, bevor die Arbeit beginnt.