
Обработка меди-вольфрама начинается с состава и элемента, наиболее уязвимого к повреждению. Марка с высоким содержанием меди и марка с высоким содержанием вольфрама не должны использовать один и тот же безоговорочный план резания, и ни одну из них не следует рассматривать как обычную медь или твердый сплав. Для заготовки электрода или компактного токопроводящего компонента практическая задача состоит в том, чтобы получить требуемую геометрию, не теряя мелкие кромки, не расходуя инструмент непредсказуемо и не допуская неприемлемой поверхности.
В этой статье
- Подтвердите, что на самом деле находится внутри заготовки
- Выберите маршрут с учетом наименьшего рабочего элемента
- Износ инструмента и повреждение кромок требуют разных мер реагирования
- Проектируйте доступ для отверстий, резьбы и узких участков
- Отделяйте изготовление электрода от проектирования процесса электроэрозионной обработки
- Проверяйте геометрию и состояние поверхности как отдельные требования
- Частые вопросы о меди-вольфраме
Подтвердите, что на самом деле находится внутри заготовки
Медь-вольфрам, часто обозначаемый WCu или CuW, сочетает вольфрам и медь. Рекомендации поставщиков поясняют, что изменение содержания меди меняет свойства и поведение при обработке. Указывайте предполагаемую марку или состав, форму продукта и соответствующие требования к приемке. Одного “вольфрамового сплава” слишком мало: это может описывать другое семейство материалов и привести к неверным предположениям о инструменте.
Проверьте документацию на материал перед планированием мелких ребер или узких канавок. Состав — не единственный исходный параметр; качество заготовки, размеры и производственный маршрут изготовителя также важны для работы. Если применение требует определенной плотности, электропроводности или состояния материала, определите необходимые доказательства. Пробное резание не может заменить отсутствующее требование к материалу.
Полезно сравнить с семейством медных материалов. на сайте. Медь-вольфрам относится к этому обсуждению в части токопроводящих применений, но его композитный характер требует отдельного анализа резания. Не переносите геометрию инструмента, ожидания по стружке или практику финишной обработки компонента из нелегированной меди без проверки фактической марки.
Выберите маршрут с учетом наименьшего рабочего элемента
Начните с элемента, повреждение которого приведет к отбраковке детали: тонкое ребро электрода, узкая контактная кромка, выход малого отверстия или резьба рядом со стенкой. Широкая поверхность, которая обрабатывается приемлемо, не доказывает, что тот же маршрут сохранит эти элементы. Проверьте состояние выхода и локальную поддержку на требовательной детали, прежде чем запускать ценные заготовки в партию.
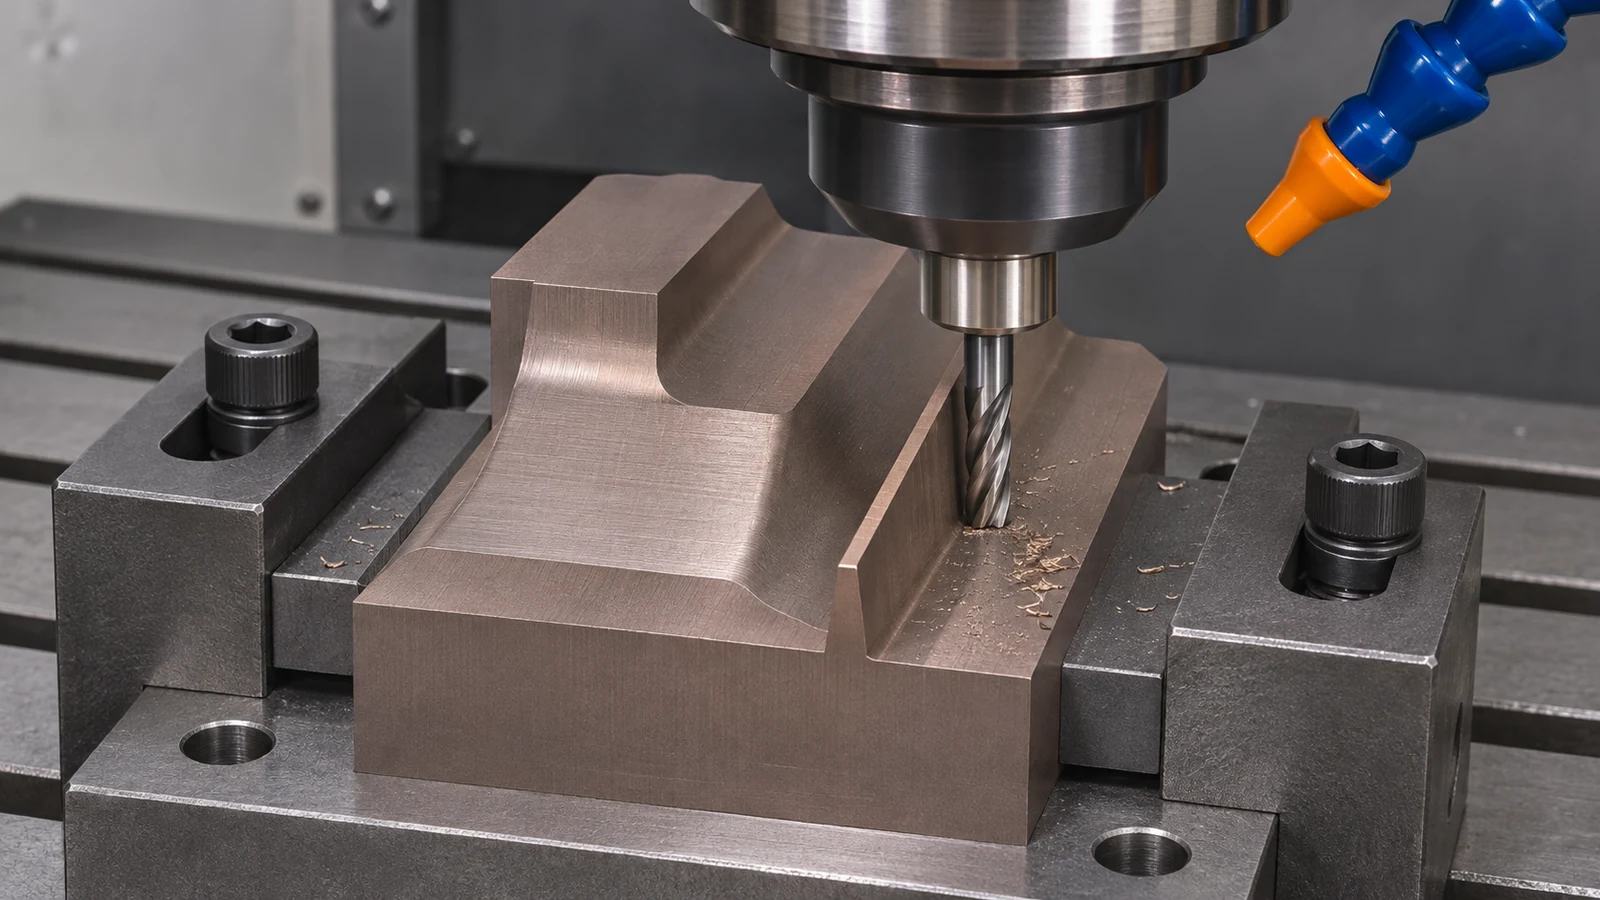 В руководствах поставщиков по механической обработке рассматривается традиционное точение, растачивание, сверление и шлифование медновольфрамового сплава. Они содержат исходные рекомендации, а не гарантированные режимы. Для каждой предлагаемой операции оценивайте доступ инструмента, базирование и состояние, оставляемое для следующего этапа. Маршрут может объединять методы, но каждый переход должен сохранять базы, определяющие рабочую геометрию.
Там, где доступ для финишной обработки и геометрия это оправдывают, обработка медновольфрамового сплава может включать шлифовальную операцию. Рассматривайте требования к поверхности и кромкам с учётом этой операции. Шлифование не является универсальным средством от сколов углов, которые уже вышли за пределы требуемого размера, и чертёж не должен рассчитывать на последующую полировку для восстановления недостающего материала.
Износ инструмента и повреждение кромок требуют разных мер реагирования
Постепенно изнашивающийся инструмент изменяет фактическую геометрию резания. Локальный скол кромки в заготовке может, напротив, быть следствием выхода без поддержки, неподходящего врезания или обращения с деталью. Исследуйте характер дефекта. Если у нескольких деталей размер прогрессивно уменьшается на одном и том же элементе, осмотрите и измерьте инструмент. Если скол возникает только на конечном углу при выходе инструмента, проверьте поддержку и перемещение инструмента в этом месте.
Сравнение процессов должно быть контролируемым. Изменяйте один значимый фактор, осматривайте полученную кромку и придерживайтесь согласованного метода оценки поверхности. Одновременное увеличение скорости резания, замена фрезы и изменение СОЖ затрудняет выявление того, что решило проблему. Успешное испытание должно включать не только привлекательную фотографию самой простой поверхности.
Практика применения СОЖ также требует указаний для конкретных операций. В опубликованных справочных материалах по медновольфрамовому сплаву описаны разные подходы для разных операций. Это причина уточнять фактический инструмент, марку и метод, а не объявлять единое универсальное правило «сухо» или «с СОЖ». При согласовании маршрута учитывайте удаление стружки или частиц, требуемое для поставки состояние поверхности и любые ограничения последующего соединения или применения.
Проектируйте доступ для отверстий, резьбы и узких участков
Сквозное отверстие может упростить удаление стружки, контроль и доступ для нарезания резьбы по сравнению с глухим элементом. В руководствах поставщиков специально рассматривается нарезание резьбы насквозь, но чертёж всё равно должен устанавливать, допустим ли сквозной элемент для функционирования компонента. Не превращайте глухое отверстие в сквозное только для облегчения обработки без одобрения инженера.
Для резьбы укажите стандарт, длину зацепления, заход и проточку. Учитывайте стенку и материал, остающийся вокруг элемента. Калибр позволяет оценить заданную резьбу, но не подтверждает, что соседнее тонкое сечение пережило обработку без повреждений. Осмотрите переход и поверхность в местах входа и выхода инструмента из материала.
Малый радиус или намеренное притупление кромки могут повысить технологичность изготовления и обращения с элементом, если это допускает применение. Его размер должен определяться функциональным проектированием, а не типовой инструкцией цеха по удалению заусенцев. Когда острая кромка важна для геометрии электрода или контакта, укажите это явно и согласуйте способ её контроля и защиты.
Отделяйте изготовление электрода от проектирования процесса электроэрозионной обработки
Рассмотрим гипотетический медновольфрамовый электрод с широким установочным хвостовиком и узким рабочим ребром. На производственном чертеже задана геометрия ребра и её связь с держателем. Технолог использует прочный хвостовик для базирования, защищает ребро при последующем обращении и контролирует рабочий профиль от заданных баз. Это правдоподобный пример производственного анализа, а не подтверждённое применение у заказчика.
Припуск на электроэрозионную обработку электрода, компенсация износа и рабочие настройки — это разные решения. Они относятся к ответственности технолога по проектированию процесса ЭЭО. Статья о механической обработке медновольфрамового сплава не должна изобретать смещение, чтобы электрод “заработал”, и станочник не должен молча изменять рабочий профиль для компенсации параметра системы, который никогда не был задан.
Сайт страница процесса электроэрозионной прошивки разъясняет этот отдельный технологический контекст. Настоящая статья посвящена изготовлению заданной геометрии из медновольфрамового сплава. При передаче должно быть указано, является ли предоставленная модель фактическим готовым электродом или номинальной моделью компонента, требующей санкционированного преобразования. Устраните это различие до начала обработки.
Проверяйте геометрию и состояние поверхности как отдельные требования
Для узкого ребра фиксируйте толщину, профиль и положение подходящим методом, затем осмотрите состояние кромки. Размер, измеренный в стороне от сколотого угла, не может доказать наличие полного рабочего профиля. Определите, где применяется измерение и какое локальное повреждение допустимо, вместо требования детали “без заусенцев” без уточнения.
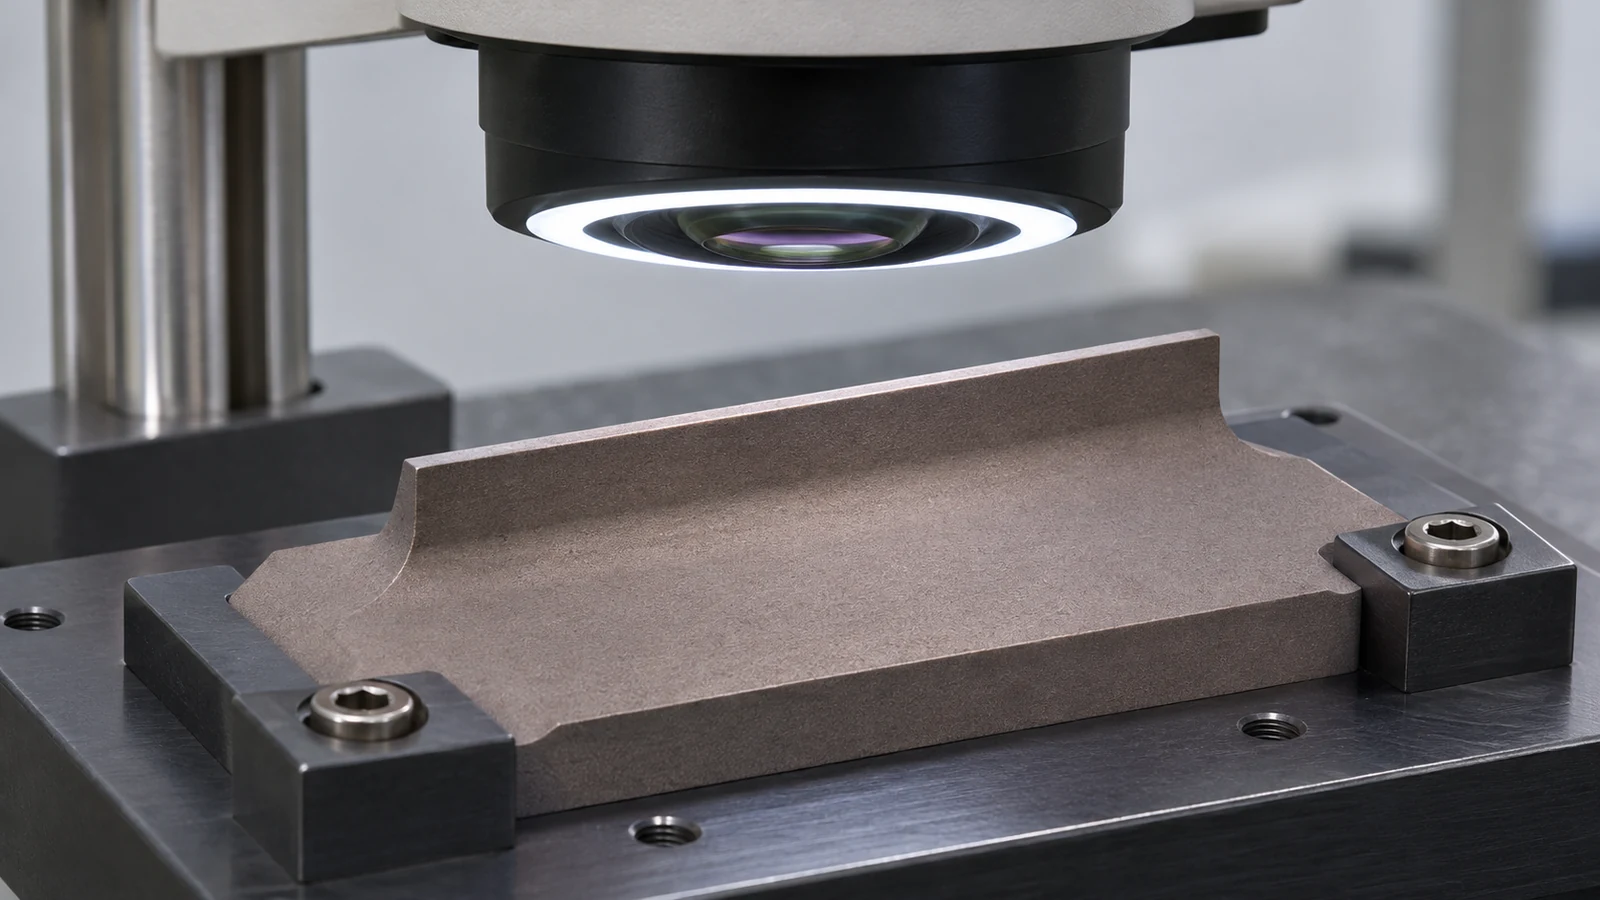 Для контактного компонента отличайте установочные поверхности от области, выполняющей электрическую или тепловую функцию. Итоговый отчёт должен содержать проверки, требуемые заказом. Данные о материале, размерный контроль и эксплуатационные характеристики остаются отдельными видами доказательств. Не подразумевайте, что отчёт о механической обработке доказывает электрическое поведение сборки.
Упаковывайте деталь так, чтобы принятая геометрия сохранилась при доставке. Поддерживайте хрупкое ребро, не нагружая его кромку, и не допускайте попадания свободных частиц на рабочие поверхности. При анализе чертежа следует определить, какие области можно брать руками или зажимать. Контролируемый маршрут обработки неполон, если единственная оставшаяся инструкция по защите — “упаковывать аккуратно”.”
Частые вопросы о меди-вольфраме
Является ли медно-вольфрамовый сплав тем же, что и карбид вольфрама?
Нет. Это разные системы материалов. Уточните состав и обозначение поставщика, прежде чем выбирать инструмент или предполагать, что опыт работы с одним материалом переносится на другой.
Означает ли большее содержание меди такое же поведение при резании, как у чистой меди?
Нет. Содержание меди влияет на поведение, но заготовка остаётся заданным медно-вольфрамовым материалом. Основой для испытания должны служить фактическая марка и операция, а не замена их рецептом для чистой меди.
Нужно ли шлифовать каждую медно-вольфрамовую деталь?
Нет. Выбирайте маршрут обработки исходя из геометрии элементов, чистоты поверхности, доступа и рекомендаций по материалу. Обычное резание может подойти для многих элементов; шлифование должно иметь определённую роль и достаточный припуск для его выполнения.
Должен ли станочник выбирать смещение межэлектродного зазора при ЭЭО?
Только если эта ответственность явно возложена и предоставлена необходимая информация о процессе. В противном случае изготавливайте утверждённую геометрию электрода и определите ответственность за модель до начала работы.