
El mecanizado de cobre-tungsteno comienza por la composición y por la característica más vulnerable al daño. Una aleación rica en cobre y una rica en tungsteno no deben compartir un plan de corte incuestionado, y ninguna de las dos debe tratarse como cobre común ni como carburo cementado. Para una pieza en bruto de electrodo o un componente conductor compacto, la tarea práctica consiste en obtener la geometría requerida sin perder bordes pequeños, sin consumir herramientas de forma impredecible y sin aceptar una superficie inadecuada.
En este artículo
- Confirme qué hay realmente dentro de la pieza en bruto
- Elija la ruta en torno a la característica de trabajo más pequeña
- El desgaste de la herramienta y el daño en los bordes requieren respuestas diferentes
- Diseñe el acceso para agujeros, roscas y secciones estrechas
- Separe la fabricación de un electrodo del diseño del proceso de descarga
- Inspeccione la geometría y el estado superficial como requisitos independientes
- Preguntas frecuentes sobre el cobre-tungsteno
Confirme qué hay realmente dentro de la pieza en bruto
El cobre-tungsteno, a menudo escrito WCu o CuW, combina tungsteno y cobre. La orientación del proveedor explica que cambiar el contenido de cobre modifica las propiedades y el comportamiento en el mecanizado. Especifique la aleación o composición prevista, la forma del producto y los requisitos de aceptación pertinentes. “Aleación de tungsteno” por sí solo es demasiado amplio: puede describir una familia de materiales diferente y llevar a suposiciones erróneas sobre el utillaje.
Inspeccione la documentación del material antes de planificar nervios pequeños o ranuras estrechas. La composición no es el único dato de entrada; la calidad de la pieza en bruto, las dimensiones y la ruta de producción del fabricante también importan para el trabajo. Si la aplicación requiere una densidad, conductividad o condición del material particulares, defina la evidencia necesaria. Una prueba de corte no puede sustituir un requisito de material ausente.
Una comparación útil es con la familia de materiales de cobre. El cobre-tungsteno pertenece a esa discusión por sus aplicaciones conductoras, pero su carácter compuesto exige una revisión de corte independiente. No transfiera la geometría de la herramienta, las expectativas de viruta ni la práctica de acabado de un componente de cobre sin alear sin comprobar la aleación real.
Elija la ruta en torno a la característica de trabajo más pequeña
Comience por la característica cuyo daño rechazaría la pieza: un nervio fino de electrodo, un borde de contacto estrecho, una salida de taladro pequeña o una rosca cerca de una pared. Una cara amplia que se mecaniza de forma aceptable no demuestra que la misma ruta preserve estas características. Valide la condición de salida y el soporte local en el detalle exigente antes de comprometer piezas en bruto valiosas con el lote.
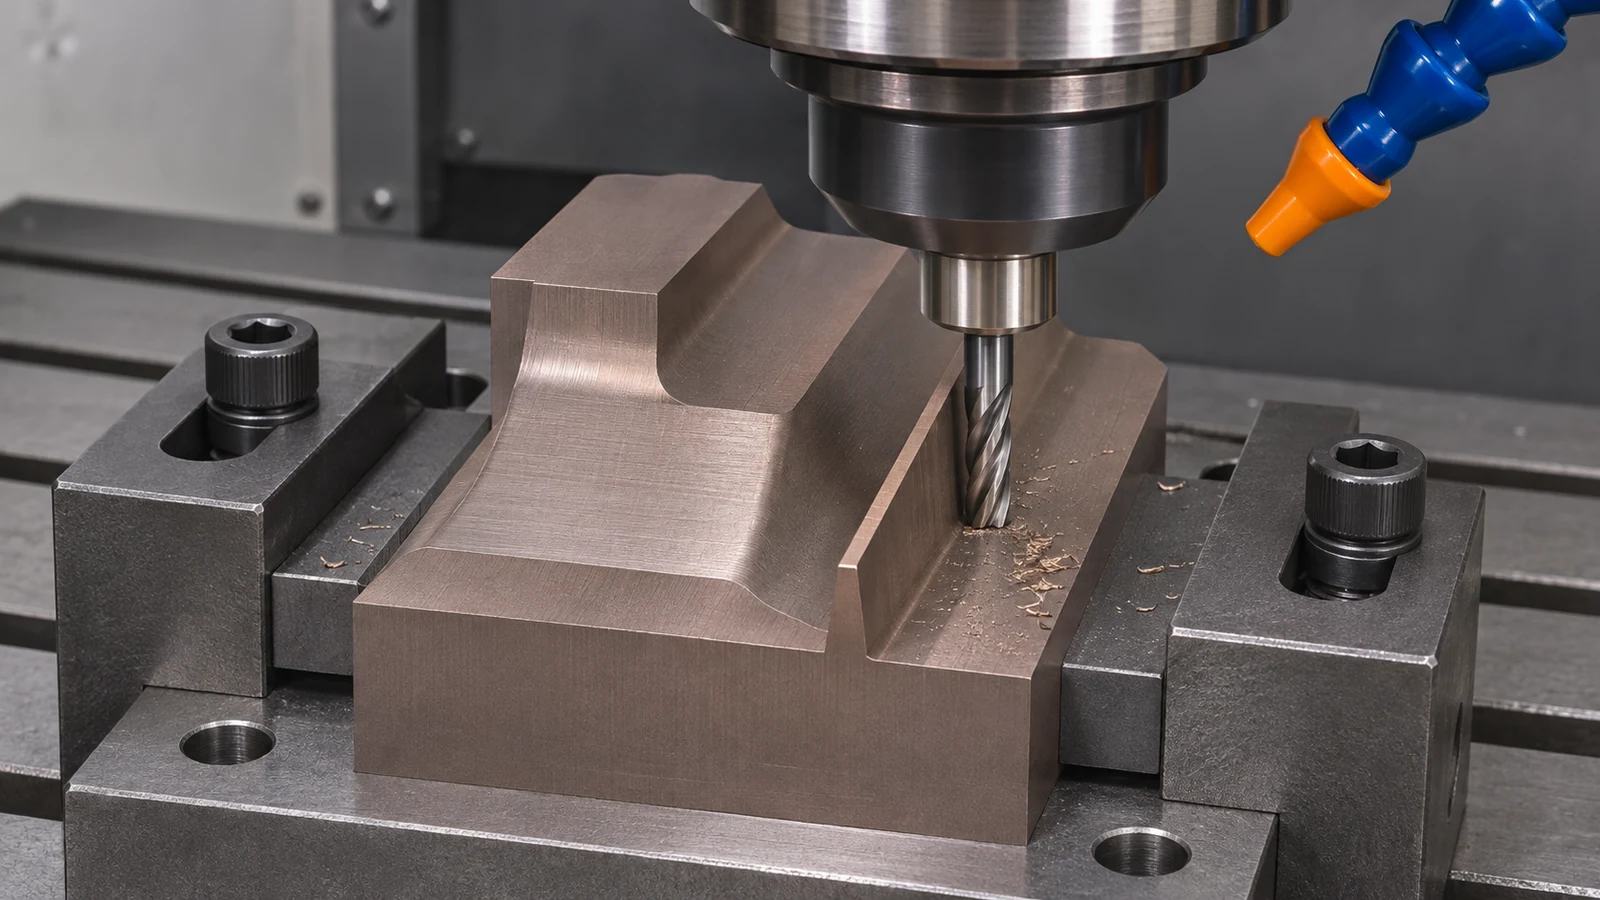 Las guías de mecanizado de proveedores tratan el torneado, mandrinado, taladrado y rectificado convencionales del cobre-tungsteno. Presentan una orientación inicial, no parámetros garantizados. Para cada operación propuesta, evalúe el acceso de corte, la sujeción y la condición que se deja para la siguiente etapa. Una ruta puede combinar métodos, pero cada transferencia debe conservar las referencias que establecen la geometría de trabajo.
Cuando el acceso de acabado y la geometría lo justifiquen, mecanizado de cobre-tungsteno puede incluir una operación de rectificado. Revise los requisitos de superficie y de borde teniendo en cuenta esa operación. El rectificado no es una solución general para esquinas desportilladas que ya están por debajo del tamaño requerido, y un plano no debe confiar en un pulido posterior para restituir material faltante.
El desgaste de la herramienta y el daño en los bordes requieren respuestas diferentes
Una herramienta que se desgasta gradualmente cambia la geometría de corte efectiva. En cambio, un desprendimiento local del borde en la pieza puede deberse a una salida sin apoyo, a un contacto inadecuado o a la manipulación. Investigue el patrón. Si varias piezas pierden tamaño progresivamente en la misma característica, inspeccione y mida la herramienta. Si solo se rompe la esquina final a la salida de la herramienta, revise el apoyo y el movimiento de la herramienta en ese punto.
Mantenga controlada la comparación de procesos. Cambie un solo factor relevante, inspeccione el borde resultante y conserve un método acordado para juzgar la superficie. Aumentar la velocidad de corte, cambiar el cortador y cambiar el refrigerante al mismo tiempo dificulta identificar qué resolvió el problema. Una prueba exitosa debe incluir más que una fotografía atractiva de la cara más fácil.
La práctica con fluidos también necesita orientación específica para cada operación. Las referencias publicadas sobre cobre-tungsteno describen prácticas diferentes para operaciones diferentes. Eso es motivo para confirmar la herramienta, la calidad y el método reales, no para anunciar una regla universal de seco o húmedo. Considere la evacuación de virutas o partículas, la superficie requerida para la entrega y cualquier restricción posterior de unión o de aplicación al acordar la ruta.
Diseñe el acceso para agujeros, roscas y secciones estrechas
Un agujero pasante puede simplificar la evacuación de virutas, la inspección y el acceso para roscar en comparación con una característica ciega. La guía del proveedor trata específicamente el roscado pasante, pero el plano aún debe establecer si una característica pasante es aceptable para la función del componente. No convierta un agujero ciego solo para facilitar el mecanizado sin aprobación de ingeniería.
Para una rosca, especifique la norma, la longitud de roscado, la entrada y el alivio. Considere la pared y el material restante alrededor de la característica. Un calibre puede evaluar la rosca especificada, pero no establece que la sección delgada vecina haya sobrevivido al mecanizado sin daño. Inspeccione la transición y la superficie donde la herramienta entra o sale del material.
Un radio pequeño o un chaflán intencional pueden mejorar la practicidad de fabricar y manipular una característica si la aplicación lo permite. Su tamaño debe provenir del diseño funcional, no de una instrucción predeterminada de desbarbado del taller. Cuando un borde afilado es esencial para la geometría de un electrodo o contacto, identifíquelo explícitamente y acuerde cómo se inspecciona y se protege.
Separe la fabricación de un electrodo del diseño del proceso de descarga
Considere un electrodo hipotético de cobre-tungsteno con un vástago de montaje ancho y una nervadura de trabajo estrecha. El plano de fabricación especifica la geometría de la nervadura y su relación con el portaherramientas. El planificador del proceso utiliza el vástago robusto para el apoyo, protege la nervadura durante la manipulación posterior e inspecciona el perfil de trabajo desde referencias definidas. Se trata de una revisión de fabricación plausible, no de una aplicación de cliente validada.
El margen de descarga del electrodo, la compensación de desgaste y los parámetros de operación son decisiones distintas. Corresponden al diseño del proceso de electroerosión responsable. Un artículo sobre el mecanizado de cobre-tungsteno no debe inventar un desplazamiento para hacer que el electrodo “funcione”, ni el operario debe cambiar en silencio un perfil de trabajo para compensar un parámetro del sistema que nunca se especificó.
El sitio página del proceso de electroerosión por penetración explica ese contexto de proceso separado. Este artículo se centra en la fabricación de la geometría de cobre-tungsteno especificada. La entrega debe indicar si el modelo suministrado es el electrodo terminado real o un modelo de componente nominal que requiere una transformación autorizada. Resuelva esa distinción antes de cortar.
Inspeccione la geometría y el estado superficial como requisitos independientes
Para una nervadura estrecha, registre el espesor, el perfil y la ubicación con un método adecuado; luego inspeccione el estado del borde. Una dimensión medida lejos de una esquina desportillada no puede demostrar que el perfil de trabajo completo esté presente. Defina dónde se aplica la medición y qué daño local es aceptable, en lugar de solicitar una pieza “sin rebabas” sin especificar.
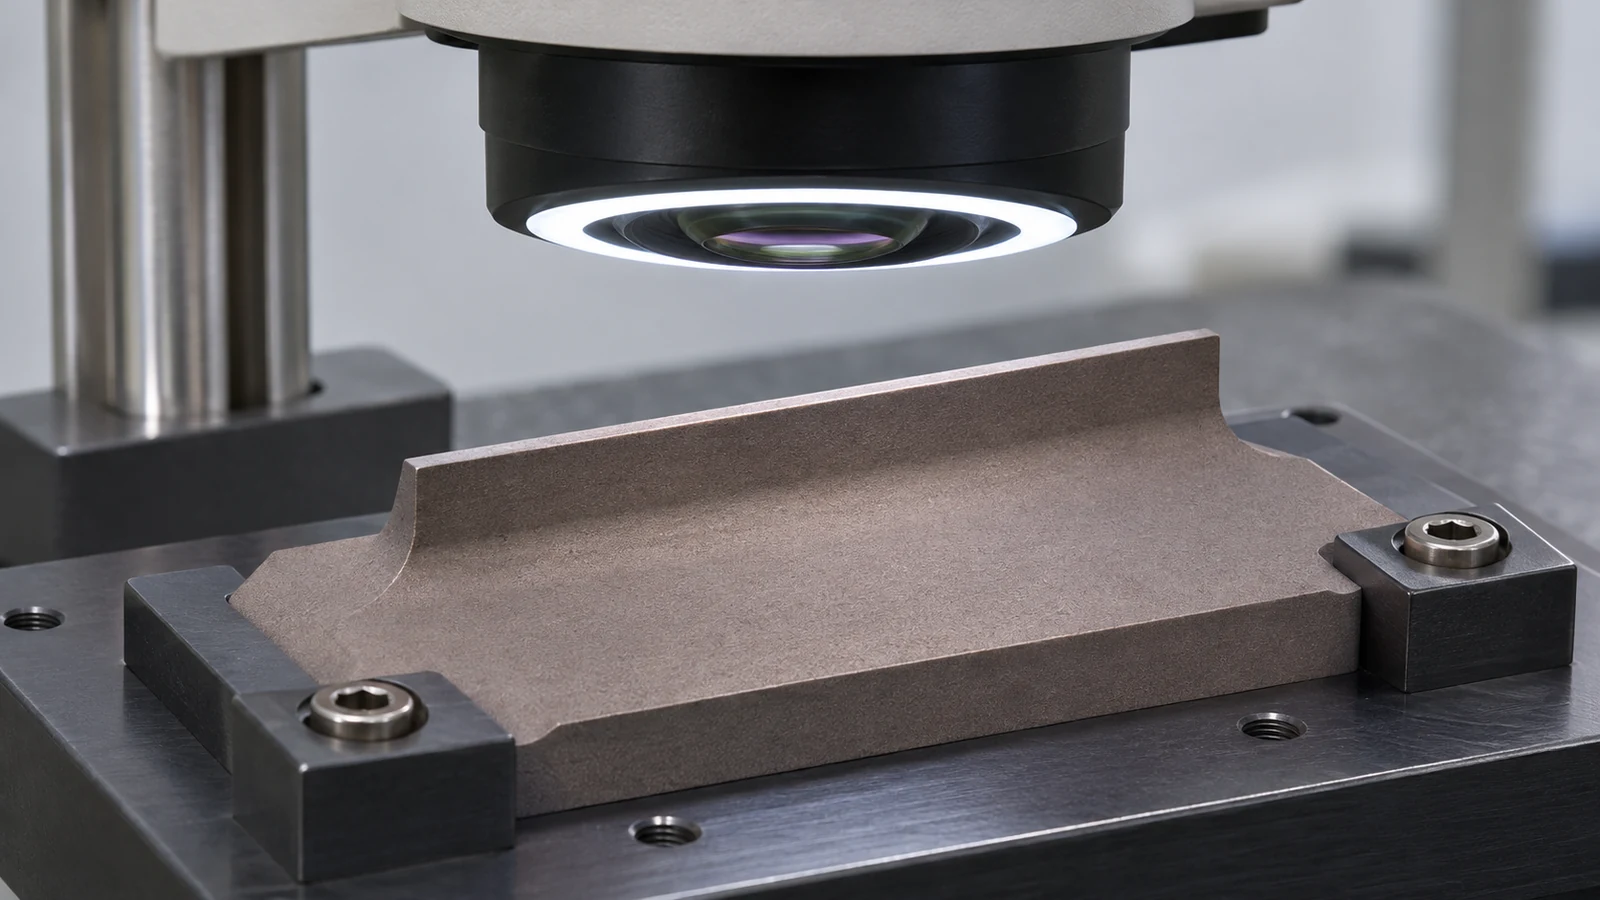 Para un componente de contacto, distinga las superficies de localización del área que realiza la función eléctrica o térmica. El informe final debe mostrar las comprobaciones requeridas por el pedido. Los datos del material, la inspección dimensional y el rendimiento en la aplicación siguen siendo formas de evidencia separadas. No dé a entender que un informe de mecanizado demuestra el comportamiento eléctrico de un ensamblaje.
Embale la pieza de modo que la geometría aceptada sobreviva al transporte. Apoye una nervadura delicada sin cargar su borde y mantenga los residuos sueltos alejados de las superficies de trabajo. La revisión del plano debe identificar qué áreas pueden manipularse o sujetarse. Una ruta de mecanizado controlada está incompleta si la única instrucción de protección restante es “embalar con cuidado”.”
Preguntas frecuentes sobre el cobre-tungsteno
¿El cobre-tungsteno es lo mismo que el carburo de tungsteno?
No. Son sistemas de materiales diferentes. Confirme la composición y la designación del proveedor antes de elegir herramientas o de suponer que la experiencia con uno se transfiere al otro.
¿Más cobre significa el mismo comportamiento de corte que el cobre puro?
No. El contenido de cobre influye en el comportamiento, pero la pieza en bruto sigue siendo un material de cobre-tungsteno especificado. Base la prueba en el grado y la operación reales en lugar de sustituirlo por una receta de cobre puro.
¿Debe rectificarse toda pieza de cobre-tungsteno?
No. Elija una ruta según la geometría de la característica, el acabado, el acceso y las indicaciones del material. El corte convencional puede ser adecuado para muchas características; la rectificación debe tener una función definida y suficiente material remanente para lograrla.
¿Debe el operario de mecanizado elegir un desplazamiento de entrehierro de EDM?
Solo cuando esa responsabilidad se asigne explícitamente con la información de proceso requerida. De lo contrario, fabrique la geometría de electrodo autorizada y resuelva la titularidad del modelo antes de comenzar el trabajo.