
本記事では、取り付けられたツールから材料、設計、加工、洗浄、検査、包装へと、汚染を逆方向にたどります。合格基準は装置プログラムとプロセス環境から導かれる必要があるため、一律の清浄度や真空限界値は避けます。.
すべての部品は2つの仕様を伴う
幾何仕様は、寸法、データム、表面性状、ねじ、シール界面、およびはめあいを定義します。製品状態仕様は、材料の同一性、表面化学、清浄度、許容残留物、取扱い、包装、およびトレーサビリティを定義します。両方をサプライヤ指示に翻訳する必要があります。.
「半導体用途向けに清浄」といった一般的な注記では不十分です。適用される顧客標準、禁止物質、洗浄バリデーション、検査方法、包装環境、および保管または取扱い条件を定義してください。要件は、真空チャンバー、ガス供給、ウェットプロセス、ウェハハンドリング、および外部構造機器の間で異なる場合があります。.
プロセス計画の前に汚染マップを構築する
粒子、皮膜、イオン、水分、繊維、または異種材料の残留物を付加する可能性のあるすべての工程を列挙してください:入荷素材、切断、クーラント、切削工具、バリ取り、ブラスト処理、研磨、熱処理、陽極酸化、不動態化、検査治具、洗浄、乾燥、手袋、袋、輸送。.
| 発生源 | 潜在的な影響 | 管理上の問い |
|---|---|---|
| 止まり穴およびねじ部 | 残留した液体または粒子 | 排出、フラッシュ、乾燥、検査は可能ですか? |
| 共用メディアまたは工具 | 異種材料間のコンタミネーション | 分別または専用メディアが必要ですか? |
| 手作業によるエッジ仕上げ | 緩いバリまたは埋め込まれた研磨材 | どの方法と合格基準が適用されますか? |
| 梱包 | リリース後の再汚染 | 最終的な袋詰めはどこで、どのように行われますか? |
形状がプロセス残留物やガスを閉じ込める可能性がある
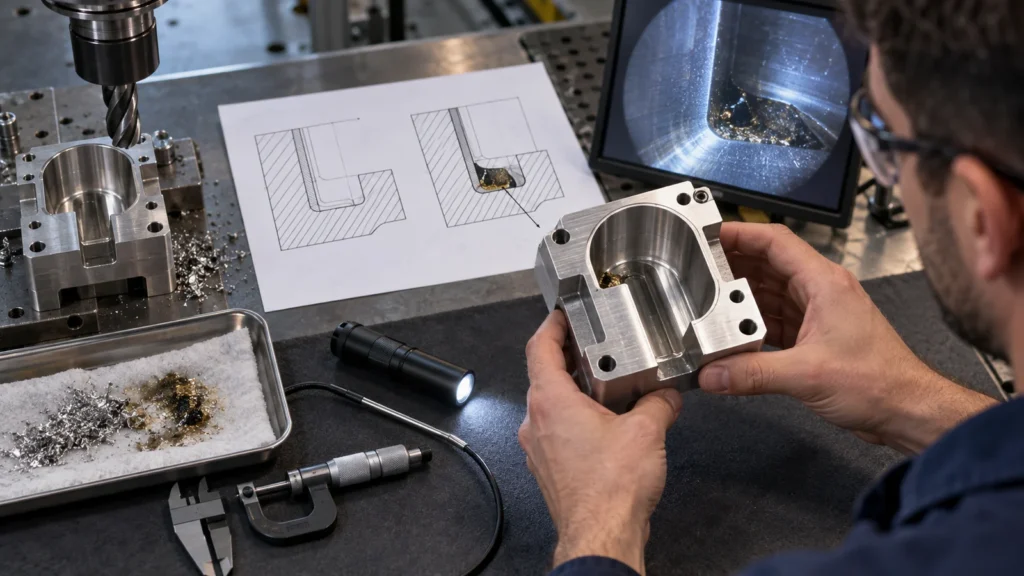
止まりねじ穴、重なり合う通路、多孔質表面状態、狭い隙間、およびアクセス不能なクロス穴は、洗浄および乾燥が困難な場合があります。真空用途では、閉じ込められた容積または残留物が漏れのような負荷として現れることがあります。設計レビューでは、ベント、ドレン方向、ねじ形状、シール、溶接、および洗浄性を考慮する必要があります。.
シール面には、適切な平坦度、性状、エッジ状態、および保護が必要です。シール経路を横切る寸法的に正確な傷は、機能的に許容できない場合があります。図面上でシール領域を特定し、仕上げ、検査、および包装を通じてそれらを保護してください。.
材料と仕上げの適合性はプロセス環境に属する
アルミニウム、ステンレス鋼、エンジニアリングプラスチック、銅合金、および特殊材料はすべて半導体装置に現れる可能性がありますが、適合性は真空、プラズマ、化学的曝露、温度、摩耗、および汚染限界に依存します。グレード、状態、認証、および制限された代替品を指定してください。.
陽極酸化、電解研磨、不動態化、めっき、研磨、または特殊コーティングは、腐食、粒子挙動、反射率、導電性、および洗浄性を変化させる可能性があります。マスキングおよび接触痕を管理する必要があります。仕上げ厚さをはめあいおよびシール形状に対してレビューしてください。 CNC表面仕上げ 計画を通じて確認する。.
機械加工の管理は洗浄前に始まる
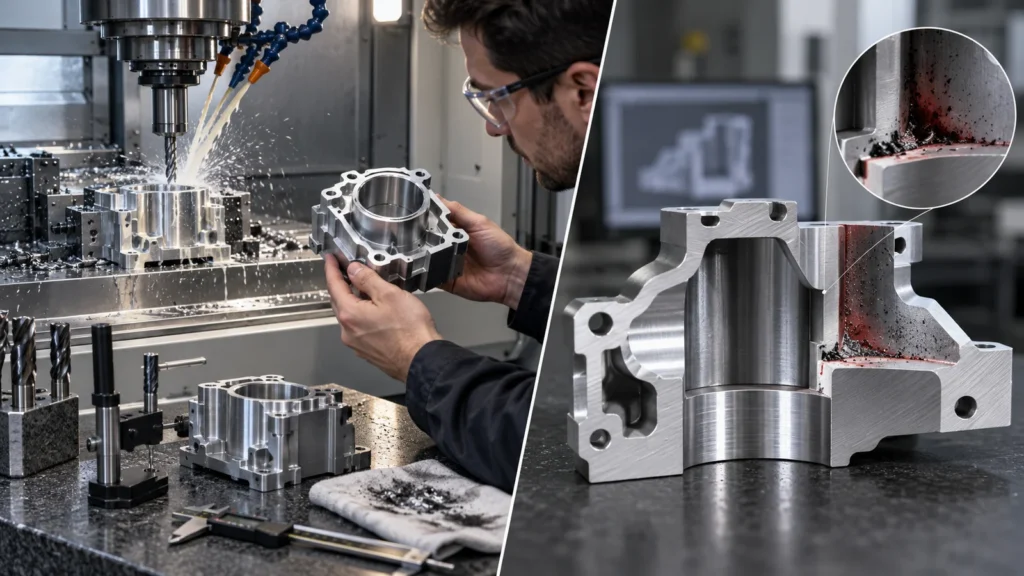
洗浄は上流のすべての問題を確実に修復することはできません。加工中の塗抹バリ、埋め込まれた切り粉、損傷したねじ、アクセス不能な残留物、および異材混入の切粉を防止してください。工具状態、クーラント品質、切り粉排出、取扱い表面、およびバリ取り方法を管理してください。.
大型プレート、チャンバー部品、および薄肉真空部品は、残留応力またはクランプによって変形する場合があります。機能データムを基準として粗加工、応力緩和、および仕上げの順序を計画してください。仕上げ済みシール面を保護し、プログラムで禁止されているマーカー、接着剤、または取扱い材料を避けてください。.
適用される 品質管理ワークフロー には、最終寸法だけでなく製品状態を含める必要があります。.
洗浄、検査、梱包を一つのルートとして実施
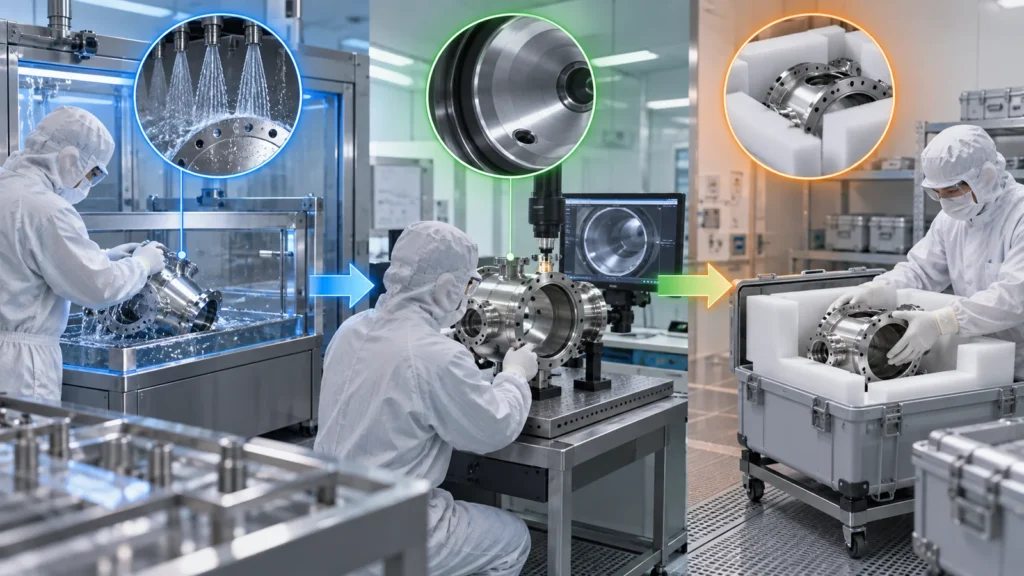
洗浄前準備、化学薬品、該当する場合は水質、攪拌または超音波の制限、リンス、乾燥、検査、環境管理、および包装を定義してください。工程順序は重要です。一部の検査は洗浄済み表面を汚染する可能性があり、一部の洗浄工程はマーキングまたは仕上げを変化させる可能性があります。.
外観検査には、合意された照明、倍率、および欠陥基準が必要です。粒子、残留物、漏れ、または表面試験は、プログラムで定義された方法に従う必要があります。合格後、承認された材料と識別を使用して直ちに包装してください。管理されていない作業台に置かれた清浄部品は、もはや同じ状態ではありません。.
文書化は製品ステータスを保持する
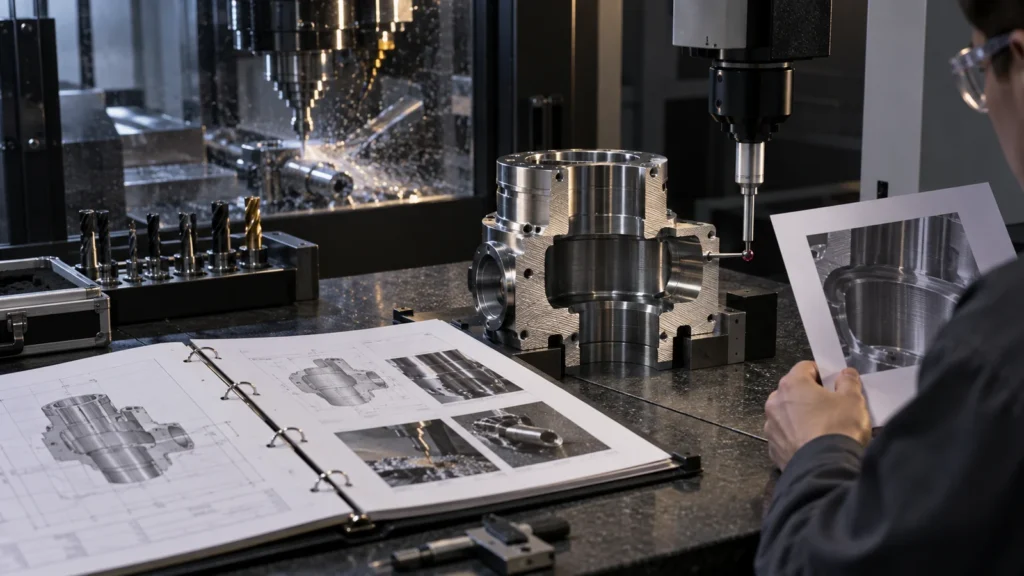
記録には、材料証明、ロットおよびリビジョン、特殊工程証明書、寸法結果、洗浄バッチ、検査ステータス、包装日、および不適合履歴が含まれる場合があります。必要なパッケージは異なりますが、トレーサビリティは密封パッケージを承認された工程ルートに結び付ける必要があります。.
材料供給元、クーラント、洗浄化学薬品、仕上げ供給元、包装、または施設におけるサプライヤの変更は、製品状態に影響を与える可能性があります。通知および再バリデーション要件を定義してください。サイトの 品質ページ は能力レビューを支援できますが、管理されたプロジェクト文書が受入基準を定義します。.
半導体部品リスクレビュー
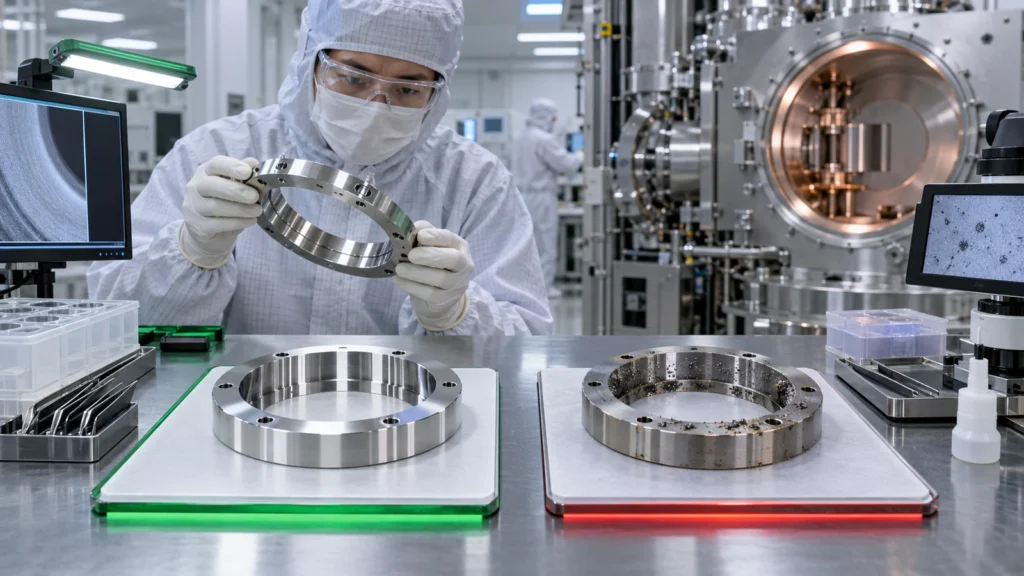
- 部品はプロセスガス、真空、ウェハ、流体、光学系、または敏感なアセンブリとどこで接触しますか?
- どのキャビティ、穴、ねじ、通路が洗浄や検査を困難にしていますか?
- どの材料、クーラント、研磨材、マーカー、包装が禁止されていますか?
- どの表面がシール、接地、熱伝達、または位置合わせの制御を行いますか?
- 洗浄後は何が起こり、いずれかの工程で部品が再汚染される可能性はありますか?
- ロットをリリースする根拠は何で、包装状態はどのように保持されますか?
この用途別レビューは、親となる CNC機械加工の用途 概要を汚染に敏感な装置へと拡張します。.
装置・部品に関するFAQ
クリーンルームは清浄な部品を保証しますか?
いいえ。施設のクラス分類は要素の一つにすぎません。加工、洗浄、取扱い、検査、包装、試験の各方法が、プロジェクトで定義された製品状態の要件を満たす必要があります。.
加工後にすべてのバリを除去できますか?
アクセス可能なバリは制御できますが、交差する通路や隠れた形状は検証が困難な場合があります。設計および工程計画により、バリの発生を減らし、アクセス性を向上させるべきです。.
寸法は洗浄前と洗浄後のどちらで確認すべきですか?
それは形状と方法によります。工程計画は、測定によってリリース済み部品が再汚染されることを防ぎ、仕上げや洗浄が測定状態を変化させるかどうかを確認する必要があります。.