
Questo articolo segue la contaminazione a ritroso, dall'utensile installato fino a materiale, progettazione, lavorazione, pulizia, ispezione e imballaggio. Evita limiti universali di pulizia o di vuoto perché l'accettazione deve derivare dal programma dell'apparecchiatura e dall'ambiente di processo.
Ogni componente porta con sé due specifiche
La specifica geometrica definisce dimensioni, datum, texture superficiale, filettature, interfacce di tenuta e accoppiamenti. La specifica delle condizioni del prodotto definisce l'identità del materiale, la chimica della superficie, la pulizia, i residui ammessi, la movimentazione, l'imballaggio e la tracciabilità. Entrambe devono essere tradotte in istruzioni per il fornitore.
Una nota generica come “pulito per uso semiconduttore” non è sufficiente. Definire lo standard cliente applicabile, le sostanze vietate, la validazione della pulizia, il metodo di ispezione, l'ambiente di imballaggio e le condizioni di conservazione o movimentazione. I requisiti possono differire tra camera a vuoto, erogazione gas, processo umido, movimentazione wafer e apparecchiature strutturali esterne.
Costruire una mappa della contaminazione prima della pianificazione del processo
Elenca ogni fase che può aggiungere particelle, pellicole, ioni, umidità, fibre o residui di materiali diversi: stock in ingresso, segatura, refrigerante, utensili da taglio, sbavatura, sabbiatura, lucidatura, trattamento termico, anodizzazione, passivazione, attrezzature di ispezione, lavaggio, asciugatura, guanti, sacchetti e trasporto.
| Fonte | Effetto potenziale | Domanda di controllo |
|---|---|---|
| Fori ciechi e filettature | Fluido o particelle intrappolati | Possono essere drenati, risciacquati, asciugati e ispezionati? |
| Mezzi o utensili condivisi | Contaminazione incrociata tra materiali | È richiesta la segregazione o mezzi dedicati? |
| Finitura manuale dei bordi | Bave sciolte o abrasivo inglobato | Quale metodo e criterio di accettazione si applicano? |
| Imballaggio | Ricontaminazione dopo il rilascio | Dove e come viene eseguito l'insacchettamento finale? |
La geometria può intrappolare residui di processo e gas
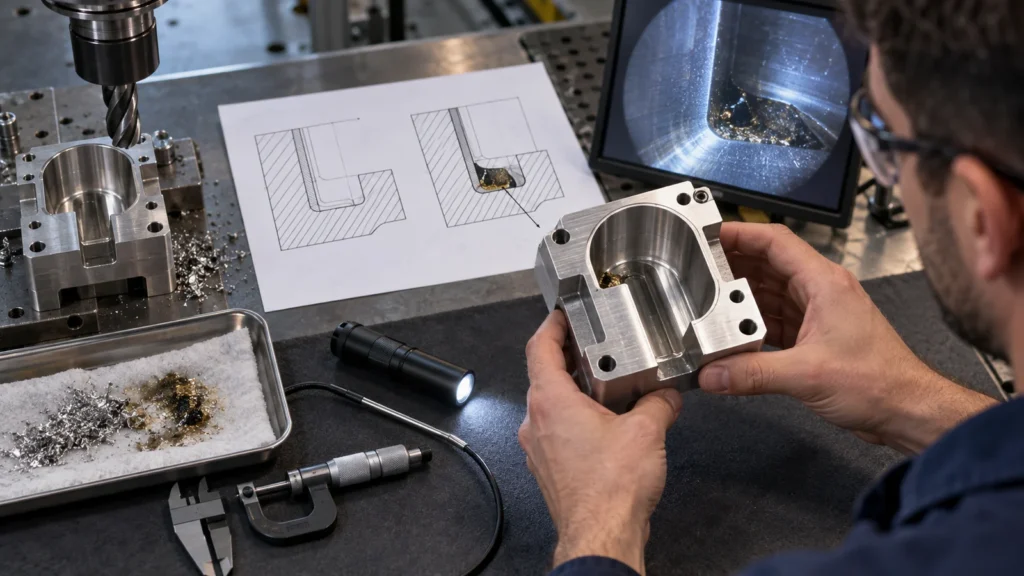
Fori ciechi filettati, passaggi sovrapposti, condizioni superficiali porose, fessure strette e fori trasversali inaccessibili possono essere difficili da lavare e asciugare. In servizio sotto vuoto, un volume intrappolato o un residuo può manifestarsi come un carico simile a una perdita. La revisione progettuale dovrebbe considerare lo sfiato, l'orientamento dello scarico, la forma della filettatura, le tenute, le saldature e la pulibilità.
Le superfici di tenuta necessitano di planarità, texture, condizione dei bordi e protezione adeguate. Un graffio dimensionalmente corretto attraverso un percorso di tenuta può essere funzionalmente inaccettabile. Identificare le zone di tenuta sul disegno e preservarle durante finitura, ispezione e imballaggio.
La compatibilità dei materiali e delle finiture appartiene all'ambiente di processo
Alluminio, acciai inossidabili, materie plastiche tecniche, leghe di rame e materiali speciali possono tutti comparire nelle apparecchiature per semiconduttori, ma l'idoneità dipende da vuoto, plasma, esposizione chimica, temperatura, usura e limiti di contaminazione. Specificare grado, condizione, certificazione ed eventuali sostituzioni vietate.
Anodizzazione, elettrolucidatura, passivazione, placcatura, lucidatura o rivestimenti speciali possono modificare corrosione, comportamento particellare, riflettività, conduttività e pulibilità. Le mascherature e i segni di contatto devono essere controllati. Verificare lo spessore della finitura rispetto agli accoppiamenti e alla geometria delle tenute tramite la finitura superficiale CNC .
I controlli di lavorazione iniziano prima del lavaggio
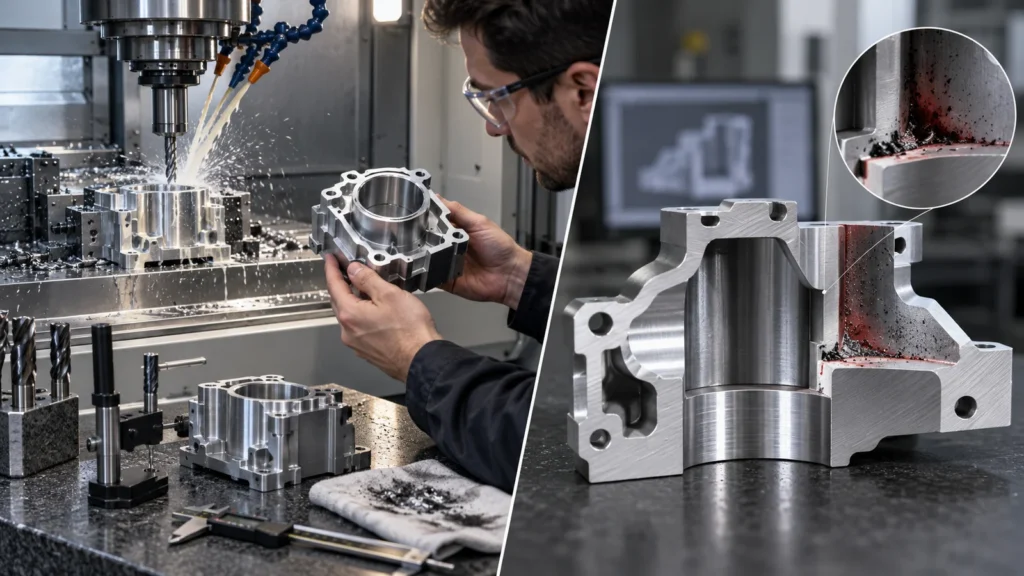
La pulizia non può riparare in modo affidabile ogni problema a monte. Prevenire bave strisciate, trucioli incastrati, filettature danneggiate, residui inaccessibili e detriti di materiali misti durante la lavorazione. Controllare condizione degli utensili, qualità del refrigerante, evacuazione dei trucioli, superfici di movimentazione e metodi di sbavatura.
Lastre di grandi dimensioni, componenti di camere e parti sottili per vuoto possono deformarsi per tensioni residue o serraggio. Sequenziare sgrossatura, distensione e finitura rispetto ai datum funzionali. Proteggere le superfici di tenuta finite ed evitare marcatori, adesivi o materiali di movimentazione vietati dal programma.
Il/La applicabile flusso di controllo qualità deve includere la condizione del prodotto, non solo le dimensioni finali.
Pulire, ispezionare e imballare come un'unica sequenza
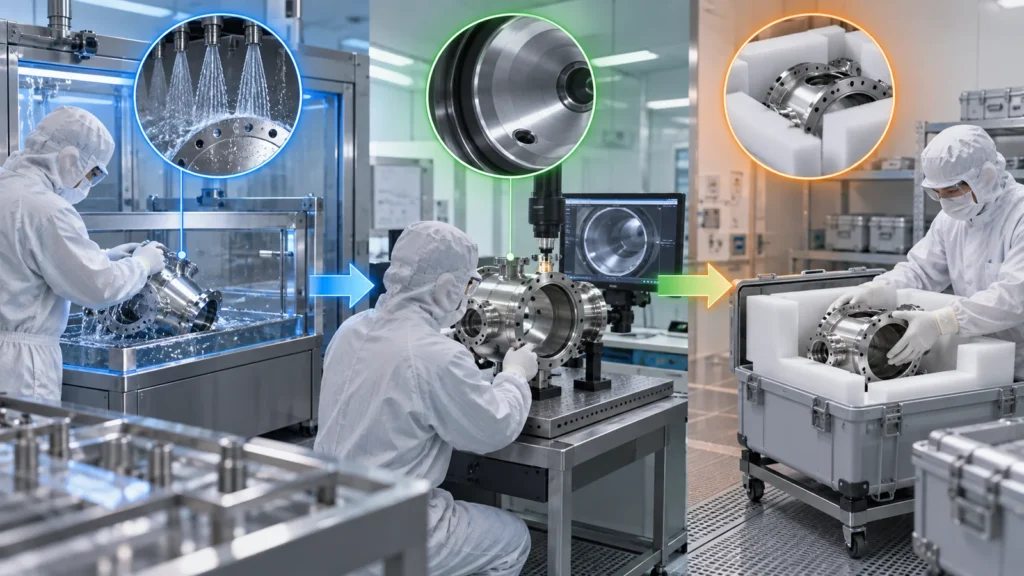
Definire la preparazione pre-pulizia, la chimica, la qualità dell'acqua se applicabile, le restrizioni su agitazione o ultrasuoni, risciacquo, asciugatura, ispezione, controlli ambientali e imballaggio. L'ordine del processo è importante: alcune ispezioni possono contaminare una superficie pulita, mentre alcune fasi di pulizia possono alterare marcature o finiture.
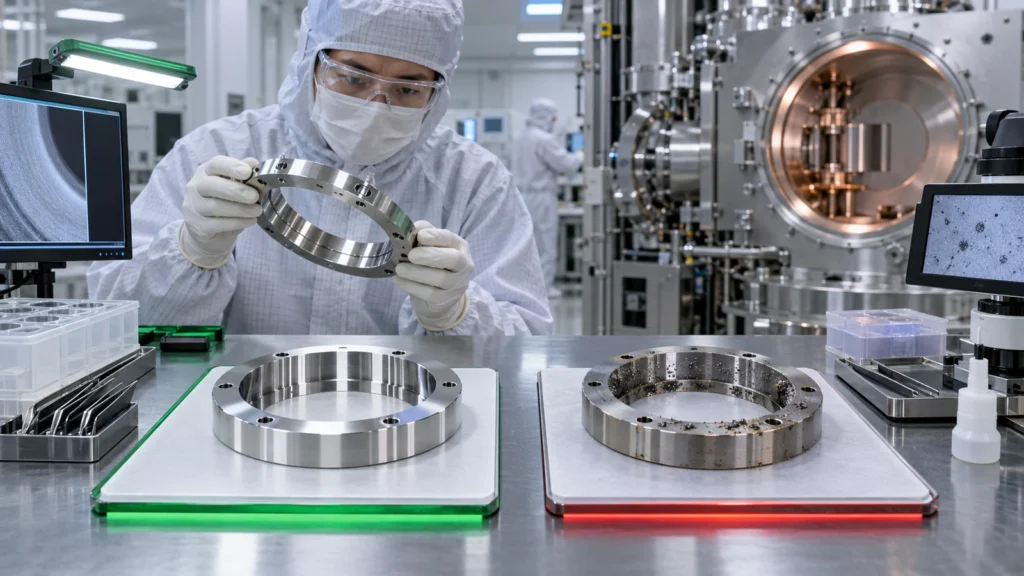
L'ispezione visiva richiede illuminazione, ingrandimento e criteri di difetto concordati. Le prove su particelle, residui, perdite o superficie devono seguire il metodo definito dal programma. Imballare immediatamente dopo il rilascio utilizzando materiali e identificazione approvati. Una parte pulita appoggiata su un banco non controllato non è più nella stessa condizione.
La documentazione preserva lo stato del prodotto
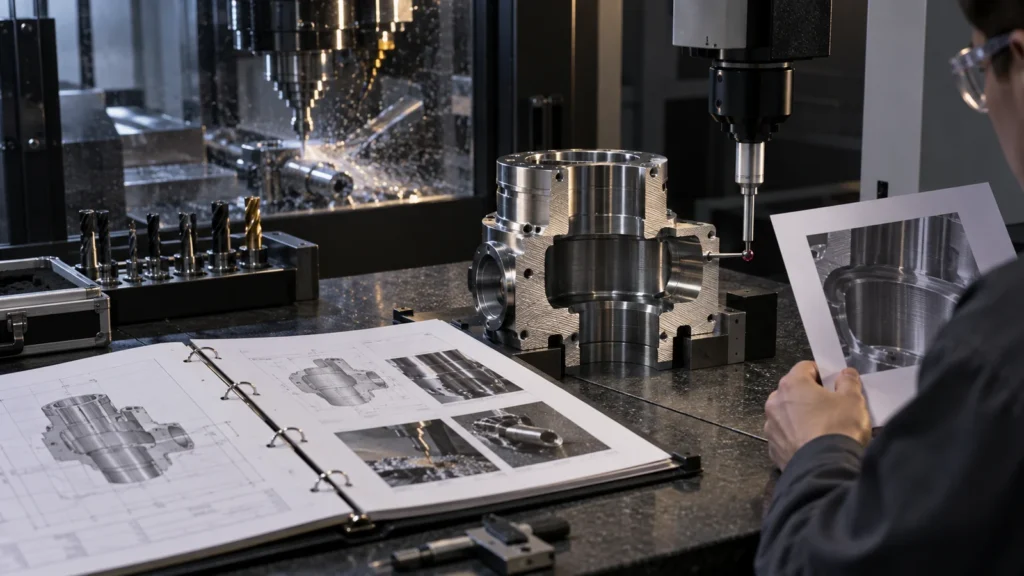
I registri possono includere certificazione del materiale, lotto e revisione, certificati di processi speciali, risultati dimensionali, lotto di pulizia, stato di ispezione, data di imballaggio e storico delle non conformità. Il pacchetto richiesto varia, ma la tracciabilità dovrebbe collegare il pacchetto sigillato al percorso di processo accettato.
Le modifiche del fornitore alla fonte del materiale, al refrigerante, alla chimica di pulizia, alla fonte di finitura, all'imballaggio o allo stabilimento possono influire sulle condizioni del prodotto. Definire i requisiti di notifica e rivalidazione. Il/La del sito pagina qualità può supportare la revisione delle capacità, mentre i documenti di progetto controllati definiscono l'accettazione.
Revisione dei rischi dei componenti per semiconduttori
- Dove il componente entra in contatto con gas di processo, vuoto, wafer, fluidi, ottiche o assiemi sensibili?
- Quali cavità, fori, filettature e passaggi sono difficili da pulire o ispezionare?
- Quali materiali, refrigeranti, abrasivi, marcatori e imballaggi sono vietati?
- Quali superfici garantiscono tenuta, messa a terra, trasferimento di calore o controllo dell'allineamento?
- Cosa succede dopo la pulizia e qualche fase può ricontaminare il componente?
- Quali evidenze autorizzano il rilascio del lotto e come viene preservato lo stato dell'imballaggio?
Questa revisione specifica per l'applicazione estende la applicazioni della lavorazione CNC panoramica ai componenti per apparecchiature sensibili alla contaminazione.
FAQ sulle apparecchiature e sui componenti
Una camera bianca garantisce un componente pulito?
No. La classificazione della struttura è solo uno dei fattori. I metodi di lavorazione, pulizia, movimentazione, ispezione, imballaggio e collaudo devono soddisfare i requisiti di condizione del prodotto definiti per il progetto.
È possibile rimuovere ogni bava dopo la lavorazione?
Le bave accessibili possono essere controllate, ma i passaggi intersecanti e le caratteristiche nascoste possono essere difficili da verificare. La progettazione e la pianificazione del processo dovrebbero ridurre la formazione di bave e migliorare l'accessibilità.
Le dimensioni devono essere verificate prima o dopo la pulizia?
Dipende dalla caratteristica e dal metodo. Il piano di processo deve impedire che la misurazione ricontamini il componente rilasciato e confermare se la finitura o la pulizia modificano la condizione misurata.