
Cet article remonte la contamination à rebours, depuis l'outil installé jusqu'au matériau, à la conception, à l'usinage, au nettoyage, à l'inspection et à l'emballage. Il évite les limites universelles de propreté ou de vide, car l'acceptation doit provenir du programme de l'équipement et de l'environnement du procédé.
Chaque pièce porte deux spécifications
La spécification géométrique définit les dimensions, les références, la texture de surface, les filetages, les interfaces d'étanchéité et les ajustements. La spécification de condition du produit définit l'identité du matériau, la chimie de surface, la propreté, les résidus autorisés, la manutention, l'emballage et la traçabilité. Les deux doivent être traduites en instructions pour le fournisseur.
Une note générique telle que “ propre pour usage en semi-conducteurs ” ne suffit pas. Définissez la norme client applicable, les substances interdites, la validation du nettoyage, la méthode d'inspection, l'environnement d'emballage et les conditions de stockage ou de manutention. Les exigences peuvent différer entre chambre à vide, distribution de gaz, procédé humide, manutention des plaquettes et équipements structurels externes.
Établir une cartographie de contamination avant la planification des procédés
Recensez chaque étape susceptible d'ajouter des particules, des films, des ions, de l'humidité, des fibres ou des résidus de matériaux croisés : matière entrante, sciage, liquide de coupe, outils de coupe, ébavurage, sablage, polissage, traitement thermique, anodisation, passivation, montages d'inspection, lavage, séchage, gants, sacs et transport.
| Source | Effet potentiel | Question de contrôle |
|---|---|---|
| Trous borgnes et filetages | Fluide ou particules piégés | Peuvent-ils être drainés, rincés, séchés et inspectés ? |
| Milieux ou outils partagés | Contamination croisée entre matériaux | Une ségrégation ou des milieux dédiés sont-ils nécessaires ? |
| Finition manuelle des bords | Bavures libres ou abrasif incrusté | Quelle méthode et quel critère d'acceptation s'appliquent ? |
| Emballage | Recontamination après libération | Où et comment le conditionnement final est-il effectué ? |
La géométrie peut piéger les résidus de process et les gaz
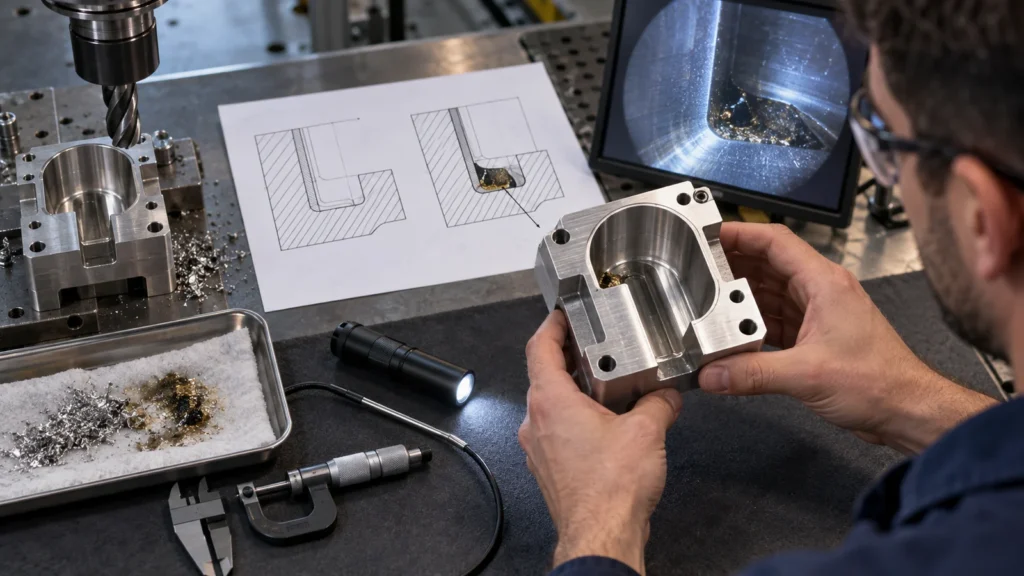
Les trous taraudés borgnes, les passages qui se chevauchent, les états de surface poreux, les crevasses étroites et les trous transversaux inaccessibles peuvent être difficiles à laver et à sécher. En service sous vide, un volume ou un résidu piégé peut apparaître comme une charge similaire à une fuite. La revue de conception doit prendre en compte l'éventage, l'orientation des drains, la forme du filetage, les joints, les soudures et la nettoyabilité.
Les faces d'étanchéité nécessitent une planéité, une texture, un état de bord et une protection appropriés. Une rayure dimensionnellement correcte traversant un chemin d'étanchéité peut être fonctionnellement inacceptable. Identifiez les zones d'étanchéité sur le plan et préservez-les tout au long de la finition, de l'inspection et de l'emballage.
La compatibilité des matériaux et des finitions relève de l'environnement du process
L'aluminium, les aciers inoxydables, les plastiques techniques, les alliages de cuivre et les matériaux spéciaux peuvent tous apparaître dans les équipements pour semi-conducteurs, mais leur adéquation dépend du vide, du plasma, de l'exposition chimique, de la température, de l'usure et des limites de contamination. Spécifiez la nuance, l'état, la certification et toute substitution restreinte.
L'anodisation, le polissage électrolytique, la passivation, le placage, le polissage ou les revêtements spéciaux peuvent modifier la corrosion, le comportement particulaire, la réflectivité, la conductivité et la nettoyabilité. Le masquage et les marques de contact doivent être maîtrisés. Vérifiez l'épaisseur de finition par rapport aux ajustements et à la géométrie d'étanchéité au moyen du État de surface CNC plan.
Les contrôles d'usinage commencent avant le lavage
Le nettoyage ne peut pas réparer de manière fiable tous les problèmes en amont. Prévenez les bavures étalées, les copeaux incrustés, les filetages endommagés, les résidus inaccessibles et les débris de matériaux mélangés pendant l'usinage. Maîtrisez l'état des outils, la qualité du liquide de refroidissement, l'évacuation des copeaux, les surfaces de manutention et les méthodes d'ébavurage.
Les grandes plaques, les composants de chambre et les pièces minces pour vide peuvent se déformer sous l'effet des contraintes résiduelles ou du bridage. Ordonnez l'ébauche, la relaxation et la finition autour des références fonctionnelles. Protégez les faces d'étanchéité finies et évitez les marqueurs, adhésifs ou matériaux de manutention interdits par le programme.
Le/la applicable flux de contrôle qualité applicable doit inclure l'état du produit, et pas seulement les dimensions finales.
Nettoyer, inspecter et emballer comme un seul itinéraire
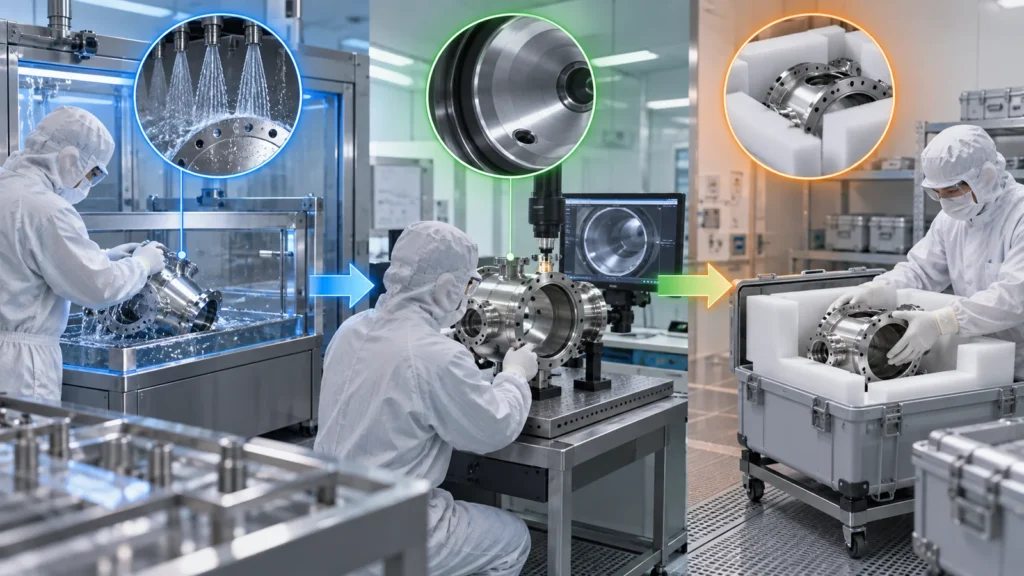
Définissez la préparation avant nettoyage, la chimie, la qualité de l'eau le cas échéant, les restrictions d'agitation ou d'ultrasons, le rinçage, le séchage, l'inspection, les contrôles environnementaux et l'emballage. L'ordre des opérations est important : certaines inspections peuvent contaminer une surface nettoyée, tandis que certaines étapes de nettoyage peuvent altérer les marquages ou les finitions.
L'inspection visuelle nécessite un éclairage, un grossissement et des critères de défaut convenus. Les essais de particules, de résidus, de fuite ou de surface doivent suivre la méthode définie par le programme. Emballez immédiatement après la libération en utilisant des matériaux et une identification approuvés. Une pièce propre placée sur un établi non contrôlé n'est plus dans le même état.
La documentation préserve le statut du produit
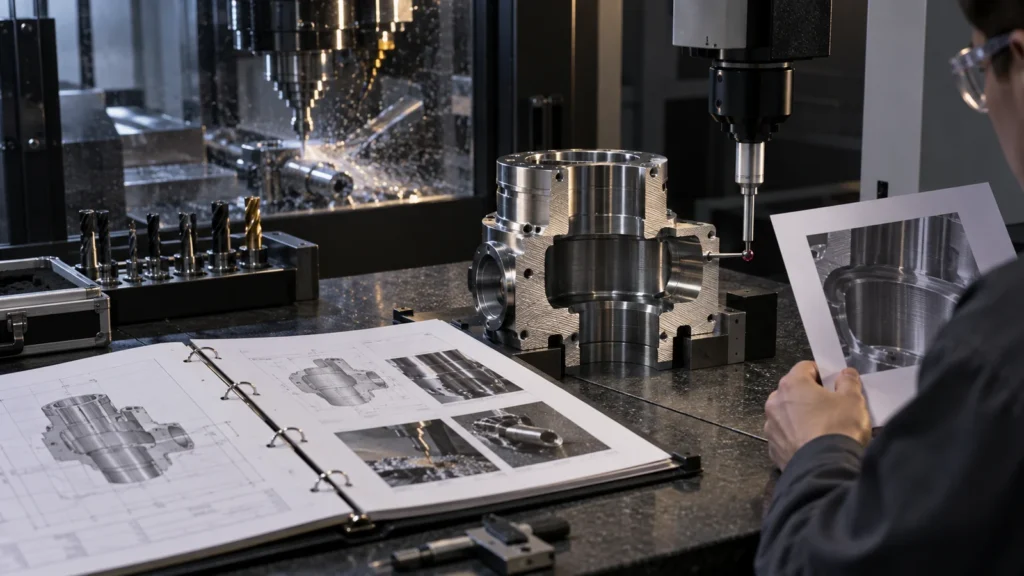
Les enregistrements peuvent inclure la certification des matériaux, le lot et l'indice de révision, les certificats de procédés spéciaux, les résultats dimensionnels, le lot de nettoyage, le statut d'inspection, la date d'emballage et l'historique des non-conformités. Le dossier requis varie, mais la traçabilité doit relier l'emballage scellé à la gamme de fabrication acceptée.
Les changements du fournisseur concernant la source des matériaux, le liquide de refroidissement, la chimie de nettoyage, la source de finition, l'emballage ou le site peuvent affecter la condition du produit. Définissez les exigences de notification et de revalidation. Le/la du site qualité du site peut soutenir la revue des capacités, tandis que les documents de projet contrôlés définissent l'acceptation.
Examen des risques liés aux pièces pour semi-conducteurs
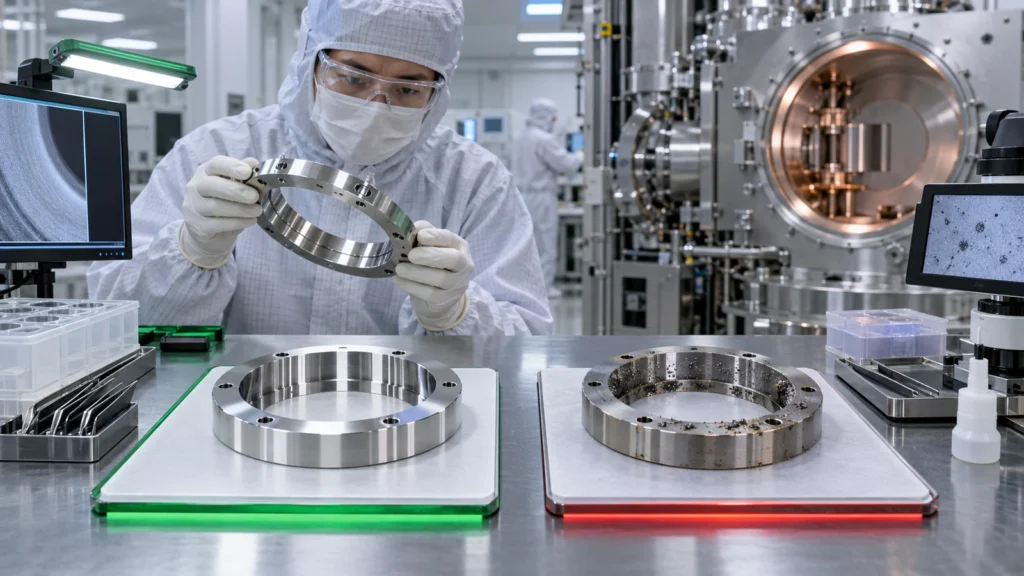
- Où la pièce entre-t-elle en contact avec le gaz de procédé, le vide, la plaquette, le fluide, l'optique ou des assemblages sensibles ?
- Quelles cavités, trous, filetages et passages sont difficiles à nettoyer ou à inspecter ?
- Quels matériaux, liquides de refroidissement, abrasifs, marqueurs et emballages sont interdits ?
- Quelles surfaces assurent l'étanchéité, la mise à la terre, le transfert de chaleur ou le contrôle de l'alignement ?
- Que se passe-t-il après le nettoyage, et une étape peut-elle recontaminer la pièce ?
- Quelles preuves libèrent le lot, et comment l'état de l'emballage est-il préservé ?
Cet examen spécifique à l'application étend l' applications de l'usinage CNC aperçu général aux équipements sensibles à la contamination.
FAQ sur les pièces d'équipement
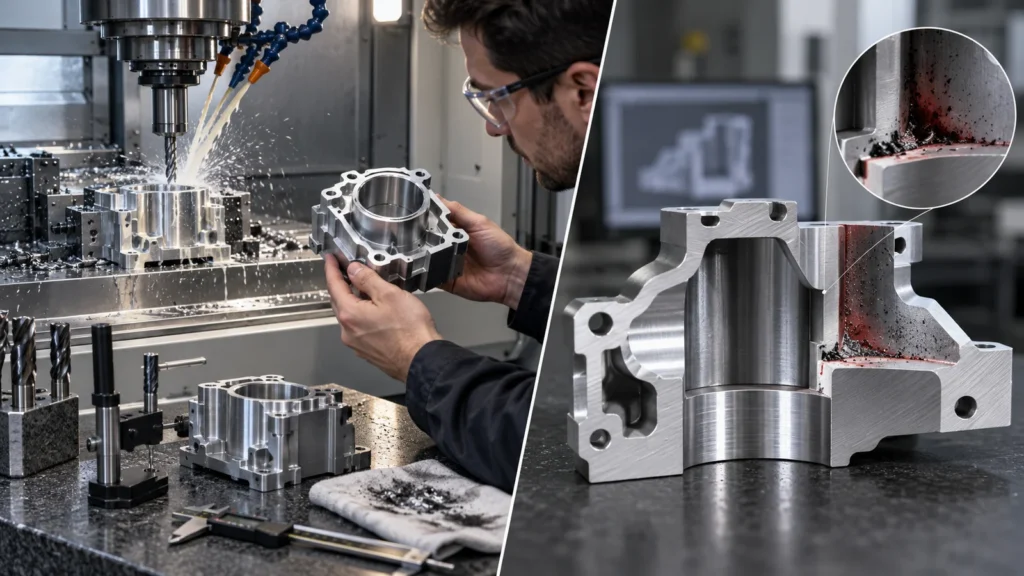
Une salle blanche garantit-elle une pièce propre ?
Non. La classification de l'installation n'est qu'un facteur parmi d'autres. Les méthodes d'usinage, de nettoyage, de manutention, d'inspection, d'emballage et d'essai doivent satisfaire aux exigences d'état du produit définies pour le projet.
Toutes les bavures peuvent-elles être éliminées après usinage ?
Les bavures accessibles peuvent être maîtrisées, mais les passages sécants et les caractéristiques cachées peuvent être difficiles à vérifier. La conception et la planification des processus doivent réduire la création de bavures et améliorer l'accès.
Les dimensions doivent-elles être vérifiées avant ou après le nettoyage ?
Cela dépend de la caractéristique et de la méthode. Le plan de processus doit empêcher que la mesure ne recontamine la pièce libérée et confirmer si la finition ou le nettoyage modifie l'état mesuré.