
В этой статье загрязнение рассматривается в обратном порядке — от установленного инструмента к материалу, конструкции, обработке, очистке, контролю и упаковке. Она избегает универсальных пределов чистоты или вакуума, поскольку приемлемость должна определяться программой оборудования и условиями процесса.
Каждая деталь несёт две спецификации
Спецификация геометрии определяет размеры, базы, текстуру поверхности, резьбы, уплотнительные интерфейсы и посадки. Спецификация состояния продукта определяет идентичность материала, химию поверхности, чистоту, допустимые остатки, обращение, упаковку и прослеживаемость. Обе должны быть переведены в инструкции для поставщика.
Общей заметки, такой как “чистота для использования в полупроводниках”, недостаточно. Определите применимый стандарт заказчика, запрещённые вещества, валидацию очистки, метод контроля, среду упаковки и условия хранения или обращения. Требования могут различаться для вакуумной камеры, подачи газа, мокрого процесса, обращения с пластинами и внешнего конструкционного оборудования.
Составьте карту загрязнений до планирования процесса
Перечислите все этапы, на которых могут появиться частицы, плёнки, ионы, влага, волокна или остатки от других материалов: поступающее сырьё, резка, охлаждающая жидкость, режущий инструмент, удаление заусенцев, пескоструйная обработка, полировка, термическая обработка, анодирование, пассивация, оснастка для контроля, мойка, сушка, перчатки, упаковочные пакеты и транспортировка.
| Источник | Потенциальное влияние | Контрольный вопрос |
|---|---|---|
| Глухие отверстия и резьба | Задержанная жидкость или частицы | Могут ли они быть дренированы, промыты, высушены и проверены? |
| Общие среды или инструменты | Перекрёстное загрязнение материалами | Требуется ли разделение или выделенные среды? |
| Ручная обработка кромок | Незакреплённые заусенцы или внедрённый абразив | Какой метод и критерии приёмки применяются? |
| Упаковка | Повторное загрязнение после выпуска | Где и как выполняется окончательная упаковка в пакеты? |
Геометрия может задерживать технологические остатки и газ
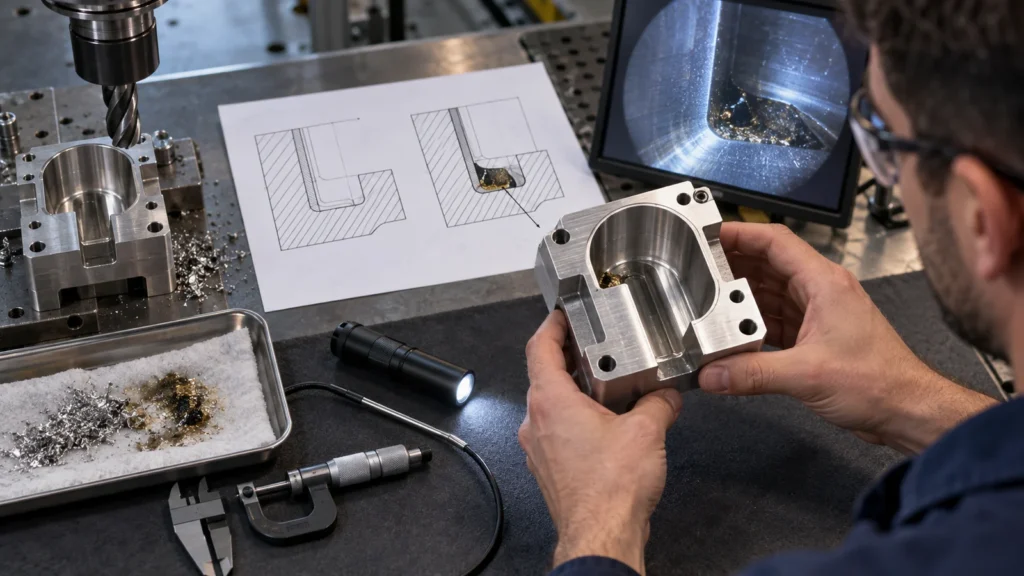
Глухие резьбовые отверстия, пересекающиеся каналы, пористые состояния поверхности, узкие щели и недоступные поперечные отверстия могут быть трудными для промывки и сушки. В вакуумном применении замкнутый объём или остаток может проявляться как нагрузка, похожая на течь. При конструкторском анализе следует учитывать вентиляцию, ориентацию дренажа, форму резьбы, уплотнения, сварные швы и очищаемость.
Уплотнительные поверхности нуждаются в подходящей плоскостности, текстуре, состоянии кромок и защите. Размерно правильная царапина поперёк пути уплотнения может быть функционально неприемлемой. Обозначьте уплотнительные зоны на чертеже и сохраняйте их при финишной обработке, контроле и упаковке.
Совместимость материалов и покрытий относится к условиям технологической среды
Алюминий, нержавеющие стали, конструкционные пластмассы, медные сплавы и специальные материалы могут встречаться в полупроводниковом оборудовании, но пригодность зависит от вакуума, плазмы, химического воздействия, температуры, износа и ограничений по загрязнению. Укажите марку, состояние, сертификацию и любые ограниченные замены.
Анодирование, электрохимическое полирование, пассивация, гальваническое покрытие, полирование или специальные покрытия могут изменять коррозионную стойкость, поведение частиц, отражательную способность, проводимость и очищаемость. Маскирование и контактные следы должны контролироваться. Проверьте толщину покрытия на соответствие посадкам и геометрии уплотнений через плана финишной обработки поверхностей при ЧПУ Механическая обработка начинается до мойки.
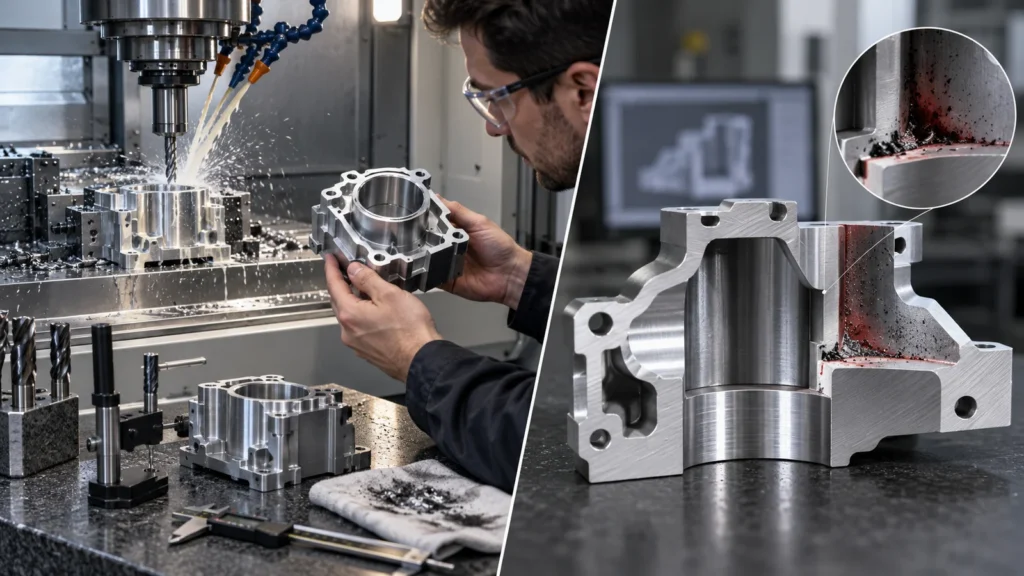
Очистка не может надёжно устранить все проблемы, возникшие на предыдущих этапах. Предотвращайте размазанные заусенцы, вкраплённую стружку, повреждённую резьбу, труднодоступные остатки и загрязнения от смешанных материалов во время механической обработки. Контролируйте состояние инструмента, качество СОЖ, удаление стружки, поверхности для обращения и методы удаления заусенцев. Крупные плиты, компоненты камер и тонкие вакуумные детали могут деформироваться из-за остаточных напряжений или закрепления. Планируйте последовательность черновой обработки, релаксации и чистовой обработки относительно функциональных баз. Защищайте готовые уплотнительные поверхности и избегайте маркеров, клеев и материалов для обращения, запрещённых программой. Применимый
Очистка не может надёжно исправить все проблемы предыдущих этапов. Предотвращайте размазанные заусенцы, вдавленную стружку, повреждённые резьбы, недоступные остатки и загрязнения от смешанных материалов при механической обработке. Контролируйте состояние инструмента, качество СОЖ, удаление стружки, поверхности для обращения и методы удаления заусенцев.
Крупные плиты, компоненты камер и тонкие вакуумные детали могут деформироваться из-за остаточных напряжений или зажима. Планируйте последовательность черновой обработки, релаксации и чистовой обработки относительно функциональных баз. Защищайте готовые уплотнительные поверхности и избегайте маркеров, клеев или материалов для обращения, запрещённых программой.
Применимый должен включать состояние продукта, а не только конечные размеры. Очистка, контроль и упаковка как единый маршрут.
Определите подготовку перед очисткой, химический состав, качество воды при необходимости, ограничения по перемешиванию или ультразвуку, промывку, сушку, контроль, условия окружающей среды и упаковку. Порядок процессов имеет значение: некоторые виды контроля могут загрязнить очищенную поверхность, а некоторые этапы очистки могут изменить маркировку или покрытия. Визуальный контроль требует согласованного освещения, увеличения и критериев дефектов. Испытания на частицы, остатки, утечки или поверхностные свойства должны следовать определённому в программе методу. Упаковывайте сразу после приёмки, используя одобренные материалы и идентификацию. Чистая деталь, оставленная на неконтролируемом верстаке, уже не находится в том же состоянии.
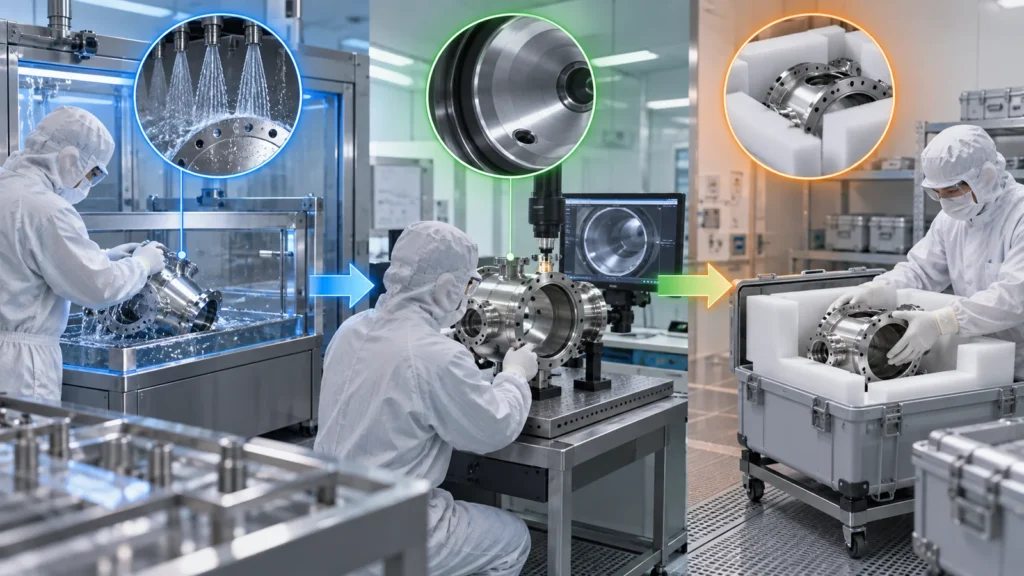
Определите подготовку перед очисткой, химию, качество воды, если применимо, ограничения по перемешиванию или ультразвуку, промывку, сушку, контроль, средства контроля окружающей среды и упаковку. Порядок процессов имеет значение: некоторые виды контроля могут загрязнить очищенную поверхность, а некоторые этапы очистки могут изменить маркировку или покрытия.
Визуальный контроль требует согласованного освещения, увеличения и критериев дефектов. Испытания на частицы, остатки, течи или поверхность должны следовать методу, определённому программой. Упаковывайте сразу после приёмки с использованием одобренных материалов и идентификации. Чистая деталь, помещённая на неконтролируемый верстак, уже не находится в том же состоянии.
Записи могут включать сертификацию материала, партию и ревизию, сертификаты специальных процессов, результаты размерного контроля, партию очистки, статус контроля, дату упаковки и историю несоответствий. Требуемый комплект варьируется, но прослеживаемость должна связывать запечатанную упаковку с принятым технологическим маршрутом. Изменения у поставщика в источнике материала, СОЖ, химии очистки, источнике финишной обработки, упаковке или производственной площадке могут повлиять на состояние продукта. Определите требования к уведомлению и повторной валидации.
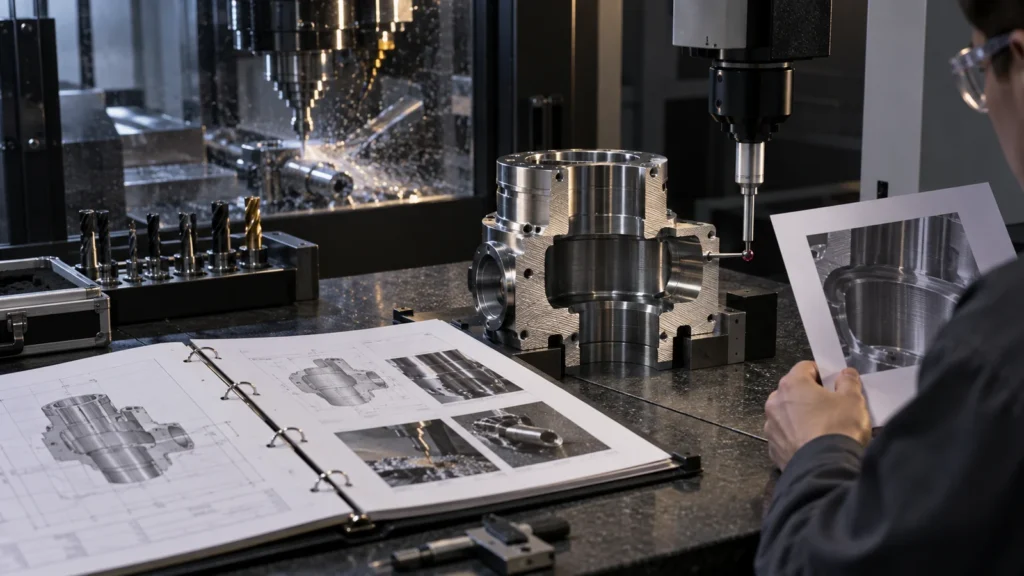
Записи могут включать сертификацию материала, партию и ревизию, сертификаты специальных процессов, результаты размерного контроля, партию очистки, статус контроля, дату упаковки и историю несоответствий. Требуемый комплект варьируется, но прослеживаемость должна связывать запечатанную упаковку с принятым технологическим маршрутом.
Изменения поставщика в источнике материала, СОЖ, химии очистки, источнике финишной обработки, упаковке или производственной площадке могут повлиять на состояние продукта. Определите требования к уведомлению и повторной валидации. Площадка страница качества могут поддерживать анализ возможностей, тогда как контролируемые проектные документы определяют приёмку.
Оценка рисков деталей для полупроводникового производства
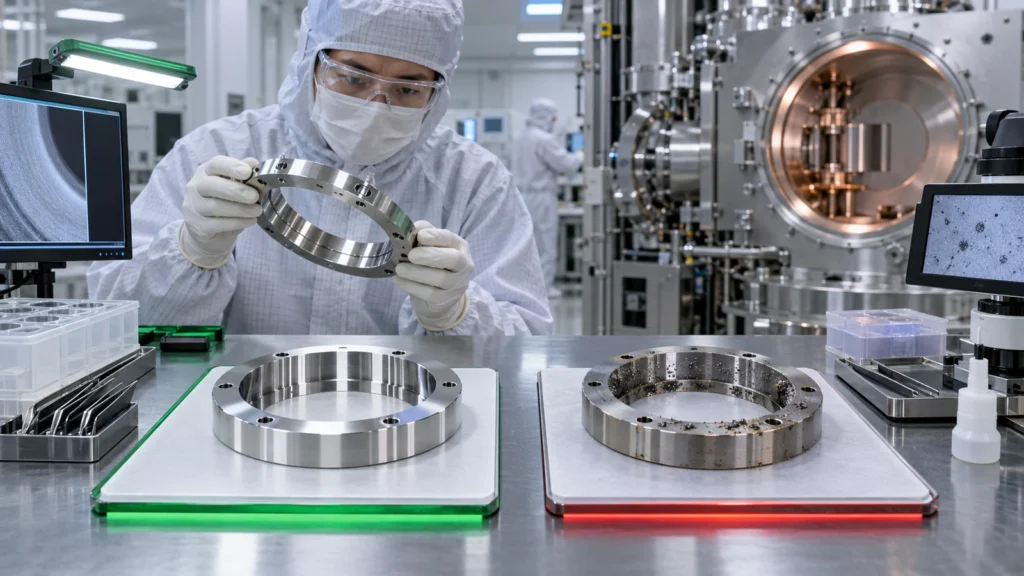
- Где деталь контактирует с технологическим газом, вакуумом, пластиной, жидкостью, оптикой или чувствительными узлами?
- Какие полости, отверстия, резьбы и каналы трудно очищать или осматривать?
- Какие материалы, охлаждающие жидкости, абразивы, маркеры и упаковка запрещены?
- Какие поверхности обеспечивают герметизацию, заземление, передачу тепла или контроль выравнивания?
- Что происходит после очистки и может ли какой-либо этап повторно загрязнить деталь?
- Какие доказательства служат основанием для выпуска партии и как сохраняется статус упаковки?
Этот обзор, учитывающий особенности применения, дополняет родительский применения ЧПУ-обработки обзор, распространяя его на оборудование, чувствительное к загрязнениям.
Часто задаваемые вопросы по оборудованию и деталям
Гарантирует ли чистое помещение чистоту детали?
Нет. Классификация помещения — лишь один из факторов. Методы механической обработки, очистки, обращения, контроля, упаковки и испытаний должны соответствовать установленным для проекта требованиям к состоянию продукции.
Можно ли удалить все заусенцы после механической обработки?
Доступные заусенцы можно контролировать, но пересекающиеся каналы и скрытые элементы могут быть труднодоступны для проверки. При проектировании и планировании процесса следует уменьшать образование заусенцев и улучшать доступ.
Следует ли проверять размеры до или после очистки?
Это зависит от элемента и метода. Технологический план должен предотвращать повторное загрязнение годной детали при измерении и подтверждать, изменяют ли финишная обработка или очистка измеряемое состояние.