
Dieser Artikel verfolgt die Kontamination rückwärts vom installierten Werkzeug bis zu Material, Design, Bearbeitung, Reinigung, Inspektion und Verpackung. Er vermeidet pauschale Reinheits- oder Vakuumgrenzwerte, da die Abnahme aus dem Anlagenprogramm und der Prozessumgebung stammen muss.
Jedes Teil trägt zwei Spezifikationen
Die Geometriespezifikation definiert Abmessungen, Bezugselemente, Oberflächentextur, Gewinde, Dichtflächen und Passungen. Die Produktzustandsspezifikation definiert Materialidentität, Oberflächenchemie, Sauberkeit, zulässige Rückstände, Handhabung, Verpackung und Rückverfolgbarkeit. Beide müssen in Lieferantenanweisungen übersetzt werden.
Eine allgemeine Anmerkung wie “sauber für Halbleitereinsatz” reicht nicht aus. Definieren Sie die geltende Kundenorm, verbotene Stoffe, Reinigungsvalidierung, Prüfverfahren, Verpackungsumgebung sowie Lager- oder Handhabungsbedingungen. Die Anforderungen können sich zwischen Vakuumkammer, Gaszuführung, Nassprozess, Waferhandling und externen Strukturkomponenten unterscheiden.
Erstellen Sie eine Kontaminationskarte vor der Prozessplanung
Listen Sie jede Stufe auf, die Partikel, Filme, Ionen, Feuchtigkeit, Fasern oder materialübergreifende Rückstände einbringen kann: eingehendes Material, Sägen, Kühlmittel, Schneidwerkzeuge, Entgraten, Strahlen, Polieren, Wärmebehandlung, Anodisieren, Passivieren, Prüfvorrichtungen, Waschen, Trocknen, Handschuhe, Beutel und Transport.
| Quelle | Mögliche Auswirkung | Kontrollfrage |
|---|---|---|
| Sacklöcher und Gewinde | Eingeschlossene Flüssigkeit oder Partikel | Können sie abfließen, gespült, getrocknet und geprüft werden? |
| Gemeinsam genutzte Medien oder Werkzeuge | Materialübergreifende Kontamination | Sind Trennung oder dedizierte Medien erforderlich? |
| Manuelle Kantenbearbeitung | Lose Grate oder eingebettetes Schleifmittel | Welches Verfahren und welche Abnahmekriterien gelten? |
| Verpackung | Rekontamination nach der Freigabe | Wo und wie erfolgt die endgültige Verbeutelung? |
Geometrie kann Prozessrückstände und Gas einschließen
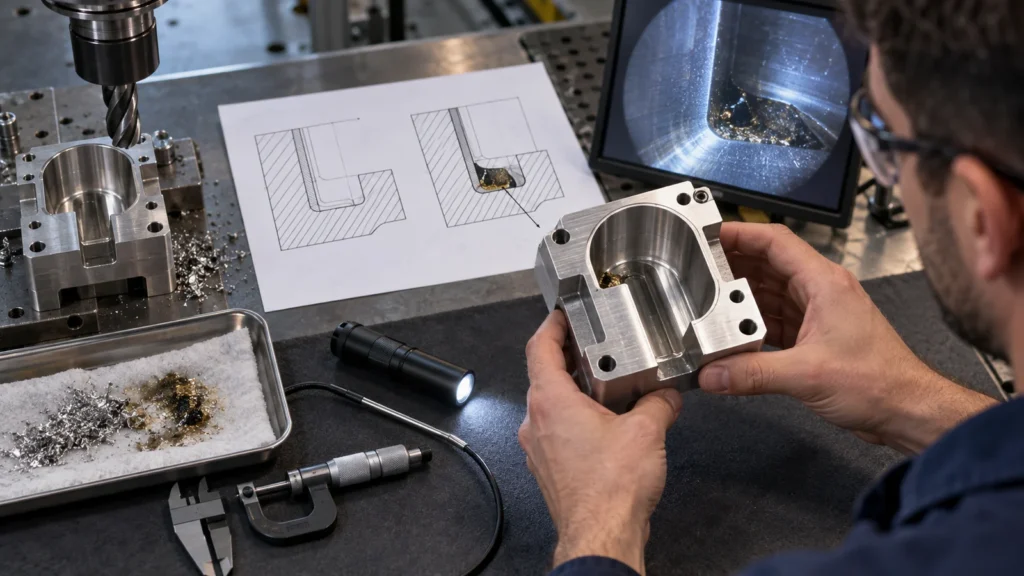
Sacklochgewindebohrungen, sich überlappende Kanäle, poröse Oberflächenzustände, enge Spalte und unzugängliche Querbohrungen können schwer zu waschen und zu trocknen sein. Im Vakuumbetrieb können eingeschlossene Volumina oder Rückstände als leckähnliche Last erscheinen. Die Designprüfung sollte Entlüftung, Entwässerungsausrichtung, Gewindeform, Dichtungen, Schweißnähte und Reinigungsfähigkeit berücksichtigen.
Dichtflächen benötigen geeignete Ebenheit, Textur, Kantenbeschaffenheit und Schutz. Ein maßlich korrekter Kratzer über einen Dichtweg kann funktional unakzeptabel sein. Kennzeichnen Sie Dichtzonen auf der Zeichnung und erhalten Sie diese durch Fertigung, Prüfung und Verpackung hindurch.
Material- und Oberflächenkompatibilität gehören zur Prozessumgebung
Aluminium, Edelstähle, technische Kunststoffe, Kupferlegierungen und Spezialwerkstoffe können alle in Halbleiteranlagen vorkommen, aber die Eignung hängt von Vakuum, Plasma, chemischer Exposition, Temperatur, Verschleiß und Kontaminationsgrenzen ab. Geben Sie Werkstoffgüte, Zustand, Zertifizierung und etwaige eingeschränkte Substitutionen an.
Eloxieren, Elektropolieren, Passivieren, Galvanisieren, Polieren oder Spezialbeschichtungen können Korrosion, Partikelverhalten, Reflexionsvermögen, Leitfähigkeit und Reinigungsfähigkeit verändern. Abdeckungen und Kontaktstellen müssen kontrolliert werden. Prüfen Sie die Schichtdicke gegen Passungen und Dichtungsgeometrie anhand der CNC-Oberflächenbeschaffenheit -Plan.
Bearbeitungskontrollen beginnen vor der Wäsche
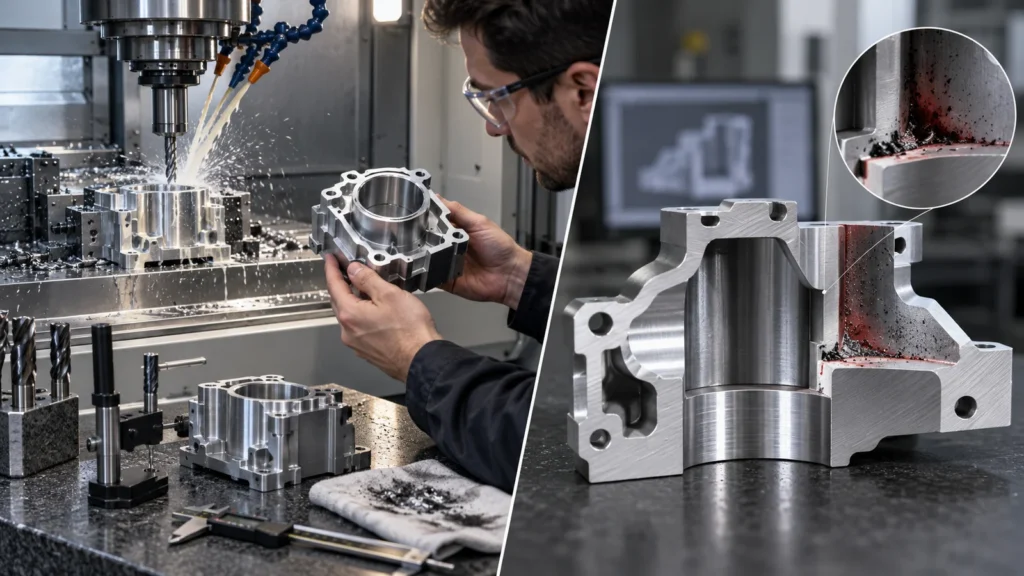
Die Reinigung kann nicht zuverlässig jedes vorgelagerte Problem beheben. Verhindern Sie verschmierte Grate, eingebettete Späne, beschädigte Gewinde, unzugängliche Rückstände und Mischmaterialabrieb während der Bearbeitung. Kontrollieren Sie Werkzeugzustand, Kühlmittelqualität, Spanabfuhr, Handhabungsflächen und Entgratungsmethoden.
Große Platten, Kammervorrichtungen und dünne Vakuumteile können sich durch Eigenspannung oder Einspannung verziehen. Sequenzieren Sie Schruppen, Entspannen und Schlichten um funktionale Bezugselemente herum. Schützen Sie fertige Dichtflächen und vermeiden Sie Marker, Klebstoffe oder Handhabungsmaterialien, die durch das Programm verboten sind.
Die geltende Qualitätskontroll-Workflow sollte den Produktzustand einschließen, nicht nur die Endmaße.
Reinigen, Prüfen und Verpacken als eine Route
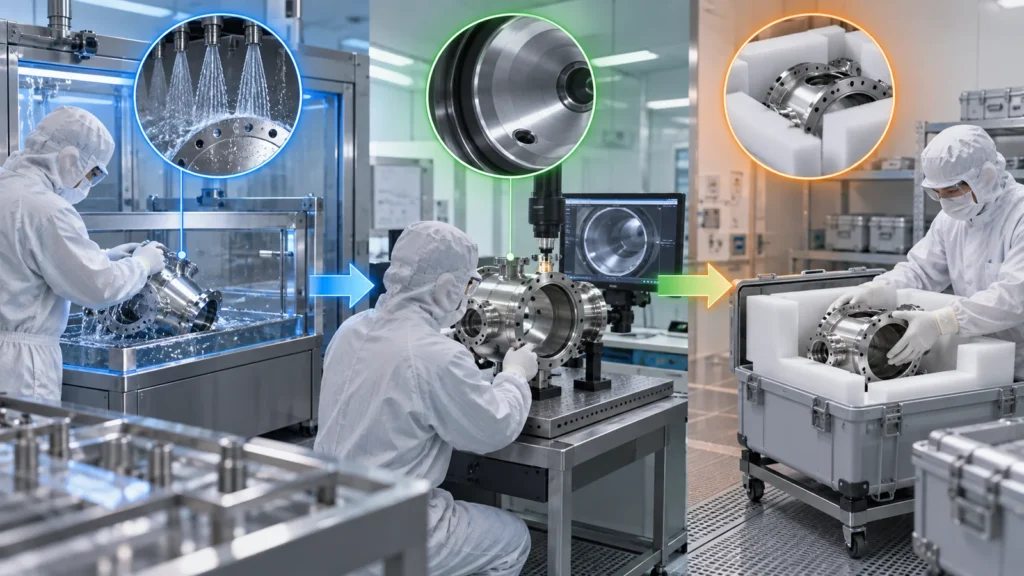
Definieren Sie die Vorreinigungsvorbereitung, Chemie, Wasserqualität falls zutreffend, Bewegung- oder Ultraschallbeschränkungen, Spülen, Trocknen, Prüfung, Umgebungskontrollen und Verpackung. Die Prozessreihenfolge ist wichtig: Manche Prüfungen können eine gereinigte Oberfläche kontaminieren, während manche Reinigungsschritte Markierungen oder Oberflächen verändern können.
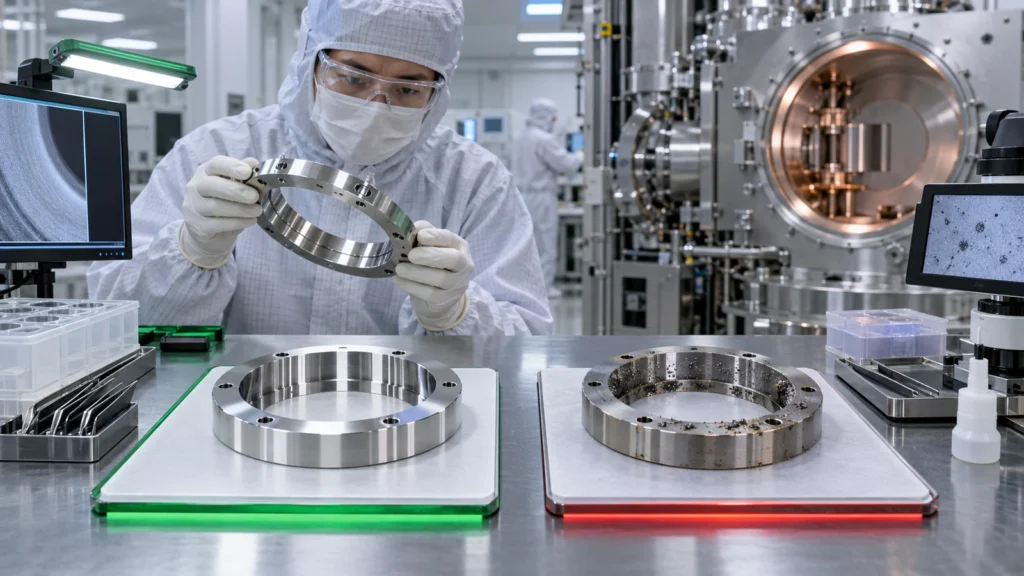
Die Sichtprüfung erfordert vereinbarte Beleuchtung, Vergrößerung und Fehlerkriterien. Partikel-, Rückstands-, Leck- oder Oberflächentests müssen der im Programm definierten Methode folgen. Verpacken Sie unmittelbar nach der Freigabe mit zugelassenen Materialien und Kennzeichnung. Ein sauberes Teil, das auf einer unkontrollierten Werkbank abgelegt wird, befindet sich nicht mehr im selben Zustand.
Dokumentation bewahrt den Produktstatus
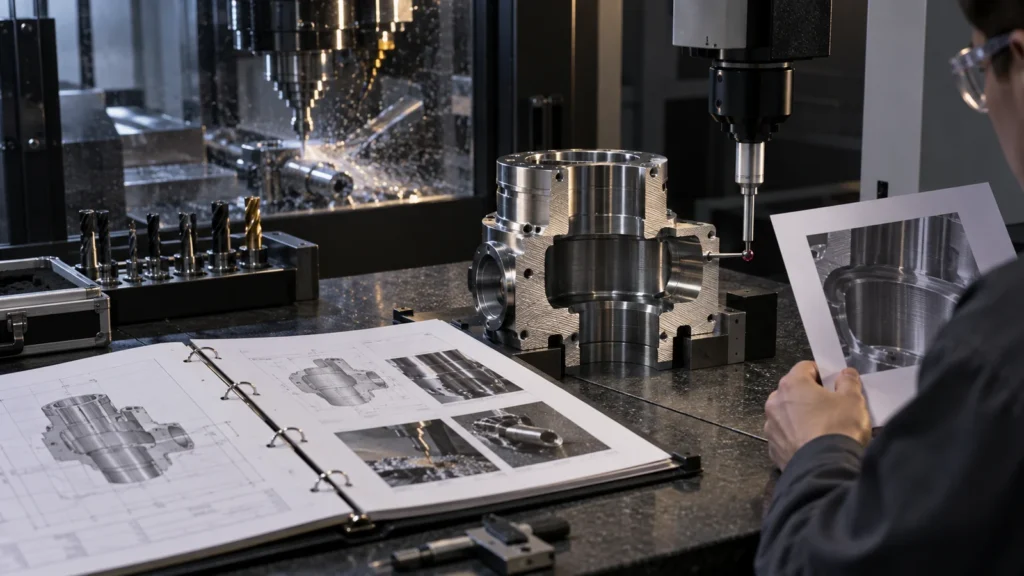
Aufzeichnungen können Materialzertifizierung, Charge und Revision, Zertifikate für Sonderprozesse, Maßprüfergebnisse, Reinigungscharge, Prüfstatus, Verpackungsdatum und Nichtkonformitätshistorie umfassen. Das erforderliche Paket variiert, aber die Rückverfolgbarkeit sollte die versiegelte Verpackung mit der akzeptierten Prozessroute verbinden.
Änderungen des Lieferanten bei Materialquelle, Kühlmittel, Reinigungschemie, Oberflächenveredelungsquelle, Verpackung oder Standort können den Produktzustand beeinflussen. Definieren Sie Benachrichtigungs- und Revalidierungsanforderungen. Die des Standorts Qualitätsseite Standort-.
Risikobewertung von Halbleiterteilen
- Wo kommt das Teil mit Prozessgas, Vakuum, Wafer, Fluid, Optik oder empfindlichen Baugruppen in Kontakt?
- Welche Kavitäten, Bohrungen, Gewinde und Kanäle sind schwer zu reinigen oder zu inspizieren?
- Welche Materialien, Kühlmittel, Schleifmittel, Markierungen und Verpackungen sind verboten?
- Welche Oberflächen dichten ab, erden, übertragen Wärme oder steuern die Ausrichtung?
- Was geschieht nach der Reinigung, und kann ein Schritt das Teil erneut kontaminieren?
- Welche Nachweise geben die Charge frei, und wie wird der Verpackungsstatus erhalten?
Diese anwendungsspezifische Prüfung erweitert die übergeordnete Anwendungen der CNC-Bearbeitung Übersicht auf kontaminationsempfindliche Ausrüstung.
FAQs zu Ausrüstung und Teilen
Garantiert ein Reinraum ein sauberes Teil?
Nein. Die Klassifizierung der Einrichtung ist nur ein Faktor. Die Zerspanungs-, Reinigungs-, Handhabungs-, Inspektions-, Verpackungs- und Prüfverfahren müssen die definierten Produktzustandsanforderungen des Projekts erfüllen.
Kann jeder Grat nach der Zerspanung entfernt werden?
Zugängliche Grate können kontrolliert werden, aber sich kreuzende Kanäle und verdeckte Merkmale sind möglicherweise schwer zu verifizieren. Konstruktion und Prozessplanung sollten die Gratbildung reduzieren und den Zugang verbessern.
Sollten die Maße vor oder nach der Reinigung geprüft werden?
Das hängt vom Merkmal und vom Verfahren ab. Der Prozessplan muss verhindern, dass die Messung das freigegebene Teil erneut kontaminiert, und bestätigen, ob die Endbearbeitung oder Reinigung den gemessenen Zustand verändert.