
Este artigo acompanha a contaminação de trás para frente, desde a ferramenta instalada até o material, projeto, usinagem, limpeza, inspeção e embalagem. Ele evita limites universais de limpeza ou vácuo porque a aceitação deve vir do programa do equipamento e do ambiente do processo.
Cada Peça Carrega Duas Especificações
 A especificação de geometria define dimensões, datums, textura superficial, roscas, interfaces de vedação e ajustes. A especificação de condição do produto define identidade do material, química da superfície, limpeza, resíduos permitidos, manuseio, embalagem e rastreabilidade. Ambas devem ser traduzidas em instruções para o fornecedor.
Uma nota genérica como “limpar para uso em semicondutores” não é suficiente. Defina o padrão aplicável do cliente, substâncias proibidas, validação de limpeza, método de inspeção, ambiente de embalagem e condições de armazenamento ou manuseio. Os requisitos podem diferir entre câmara de vácuo, entrega de gás, processo úmido, manuseio de wafer e equipamentos estruturais externos.
Construa um Mapa de Contaminação Antes do Planejamento do Processo
Liste cada etapa que pode adicionar partículas, filmes, íons, umidade, fibras ou resíduos de materiais cruzados: estoque recebido, serragem, fluido de corte, ferramentas de corte, rebarbação, jateamento, polimento, tratamento térmico, anodização, passivação, dispositivos de inspeção, lavagem, secagem, luvas, sacos e transporte.
| Fonte | Efeito potencial | Pergunta de controle |
|---|---|---|
| Furos cegos e roscas | Fluido ou partículas retidos | Eles podem drenar, ser lavados, secar e ser inspecionados? |
| Meios ou ferramentas compartilhados | Contaminação cruzada de materiais | É necessária segregação ou meio dedicado? |
| Acabamento manual de bordas | Rebarbas soltas ou abrasivo incrustado | Qual método e critério de aceitação se aplicam? |
| Embalagem | Recontaminação após a liberação | Onde e como é realizada a embalagem final? |
A geometria pode reter resíduos de processo e gases
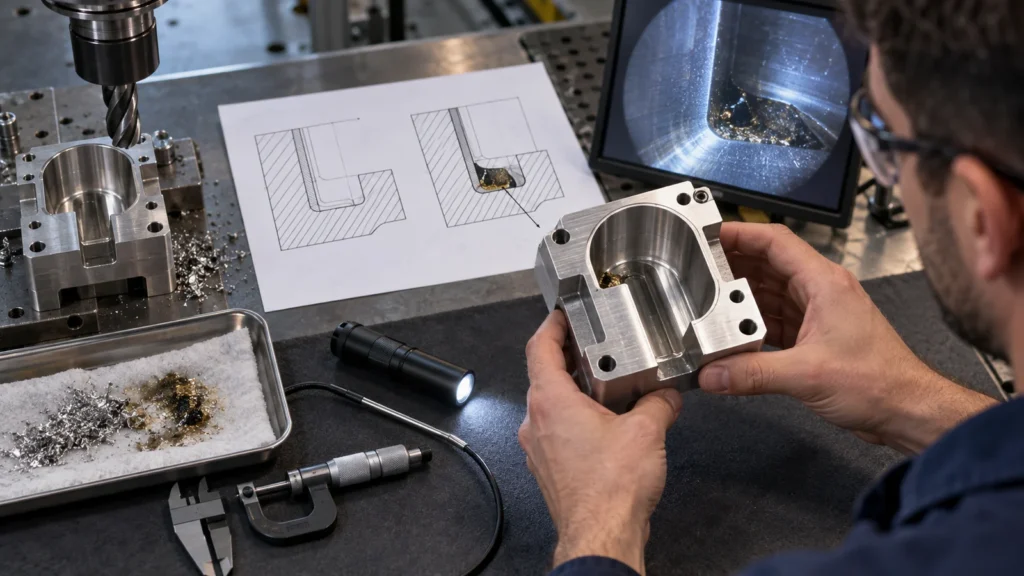 Furos roscados cegos, passagens sobrepostas, condições de superfície porosa, fendas estreitas e furos cruzados inacessíveis podem ser difíceis de lavar e secar. Em serviço de vácuo, volume retido ou resíduo pode aparecer como uma carga semelhante a vazamento. A revisão de projeto deve considerar ventilação, orientação de drenagem, forma de rosca, vedações, soldas e capacidade de limpeza.
As faces de vedação precisam de planicidade, textura, condição de borda e proteção adequadas. Um risco dimensionalmente correto ao longo de um caminho de vedação pode ser funcionalmente inaceitável. Identifique as zonas de vedação no desenho e preserve-as durante o acabamento, a inspeção e o empacotamento.
A compatibilidade de material e acabamento pertence ao ambiente do processo
 Alumínio, aços inoxidáveis, plásticos de engenharia, ligas de cobre e materiais especiais podem todos aparecer em equipamentos para semicondutores, mas a adequação depende de vácuo, plasma, exposição química, temperatura, desgaste e limites de contaminação. Especifique grau, condição, certificação e quaisquer substituições restritas.
Anodização, eletropolimento, passivação, galvanoplastia, polimento ou revestimentos especiais podem alterar corrosão, comportamento de partículas, refletividade, condutividade e capacidade de limpeza. Mascaramento e marcas de contato devem ser controlados. Revise a espessura do acabamento em relação aos ajustes e à geometria de vedação através do Acabamento superficial CNC .
Os controles de usinagem começam antes da lavagem
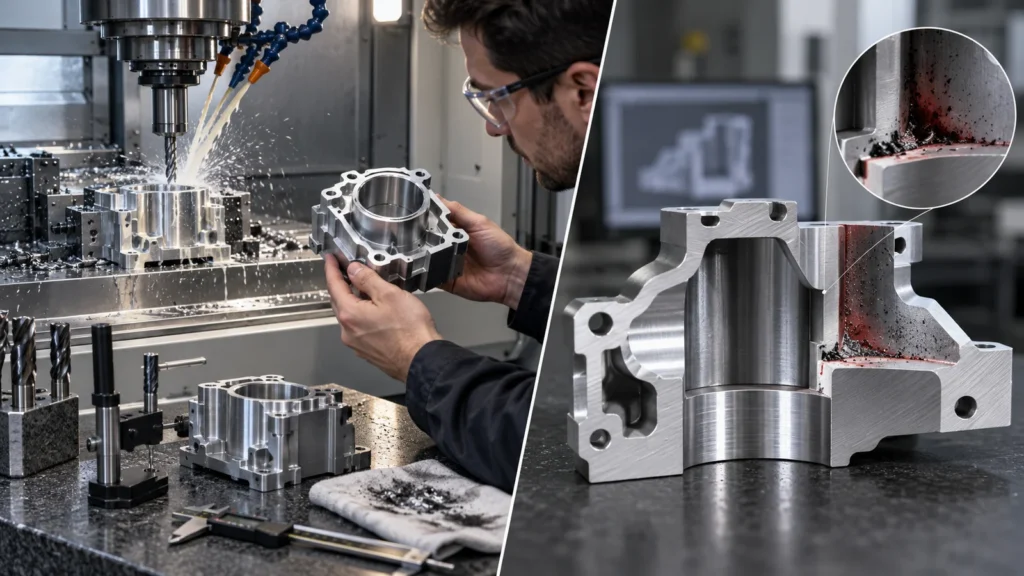
 A limpeza não pode reparar de forma confiável todos os problemas anteriores. Previna rebarbas espalhadas, cavacos incrustados, roscas danificadas, resíduos inacessíveis e detritos de materiais mistos durante a usinagem. Controle a condição da ferramenta, a qualidade do fluido de corte, a evacuação de cavacos, as superfícies de manuseio e os métodos de rebarbação.
Placas grandes, componentes de câmara e peças finas de vácuo podem se mover com tensão residual ou fixação. Sequencie desbaste, relaxamento e acabamento em torno de datums funcionais. Proteja as faces de vedação acabadas e evite marcador, adesivo ou materiais de manuseio proibidos pelo programa.
O aplicável fluxo de trabalho de controle de qualidade deve incluir a condição do produto, não apenas as dimensões finais.
Limpar, inspecionar e embalar como uma única rota
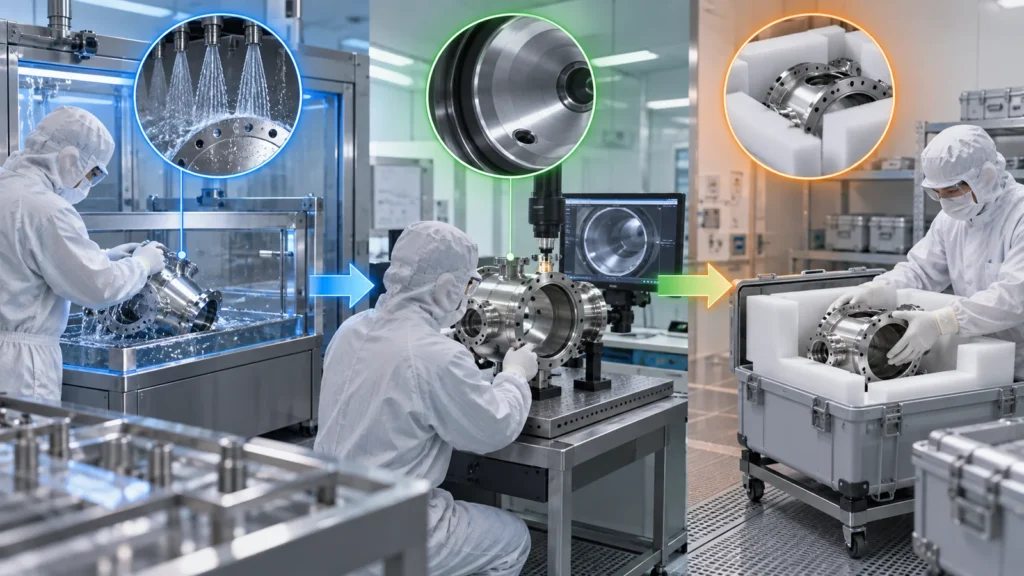 Defina a preparação de pré-limpeza, química, qualidade da água, se aplicável, restrições de agitação ou ultrassom, enxágue, secagem, inspeção, controles ambientais e empacotamento. A ordem do processo importa: algumas inspeções podem contaminar uma superfície limpa, enquanto algumas etapas de limpeza podem alterar marcações ou acabamentos.
A inspeção visual precisa de iluminação, ampliação e critérios de defeito acordados. Testes de partículas, resíduos, vazamento ou superfície devem seguir o método definido pelo programa. Embale imediatamente após a liberação usando materiais aprovados e identificação. Uma peça limpa colocada em uma bancada não controlada não está mais na mesma condição.
A documentação preserva o status do produto
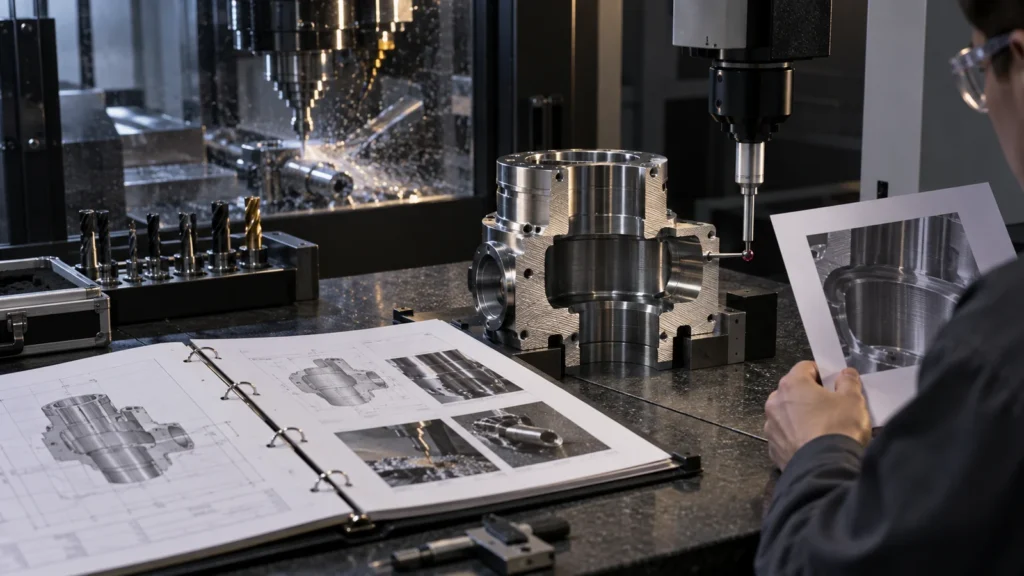 Os registros podem incluir certificação de material, lote e revisão, certificados de processos especiais, resultados dimensionais, lote de limpeza, status de inspeção, data de empacotamento e histórico de não conformidades. O pacote exigido varia, mas a rastreabilidade deve conectar o pacote selado à rota de processo aceita.
Mudanças do fornecedor na fonte de material, fluido de corte, química de limpeza, fonte de acabamento, empacotamento ou instalação podem afetar a condição do produto. Defina requisitos de notificação e revalidação. O site qualidade pode apoiar a revisão de capacidade, enquanto documentos de projeto controlados definem a aceitação.
Revisão de risco de peças para semicondutores
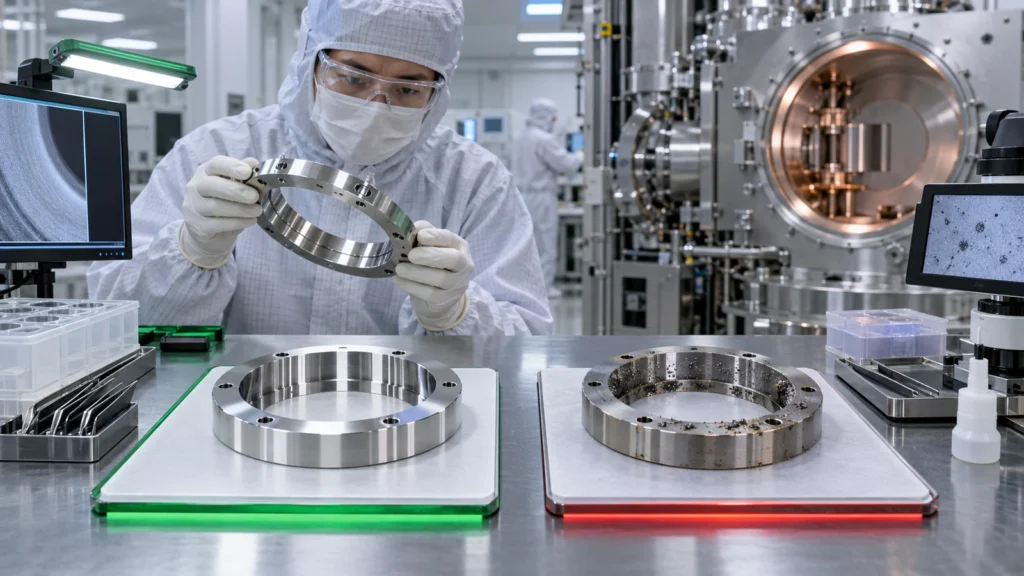
This application-specific review extends the parent aplicações da usinagem CNC overview into contamination-sensitive equipment.
Equipment-Part FAQs
No. Facility classification is only one factor. The machining, cleaning, handling, inspection, packaging, and test methods must meet the project’s defined product-condition requirements.
Can every burr be removed after machining?
Accessible burrs can be controlled, but intersecting passages and hidden features may be difficult to verify. Design and process planning should reduce burr creation and improve access.
Should dimensions be checked before or after cleaning?
It depends on the feature and method. The process plan must prevent measurement from recontaminating the released part and confirm whether finishing or cleaning changes the measured condition.