
Este artículo rastrea la contaminación hacia atrás desde la herramienta instalada hasta el material, el diseño, el mecanizado, la limpieza, la inspección y el embalaje. Evita los límites universales de limpieza o de vacío porque la aceptación debe provenir del programa del equipo y del entorno del proceso.
Cada pieza conlleva dos especificaciones
La especificación geométrica define dimensiones, datums, textura superficial, roscas, interfaces de sellado y ajustes. La especificación de condición del producto define la identidad del material, la química superficial, la limpieza, los residuos permitidos, el manejo, el embalaje y la trazabilidad. Ambas deben traducirse en instrucciones para el proveedor.
Una nota genérica como “limpio para uso en semiconductores” no es suficiente. Defina la norma del cliente aplicable, las sustancias prohibidas, la validación de la limpieza, el método de inspección, el entorno de embalaje y las condiciones de almacenamiento o manipulación. Los requisitos pueden diferir entre cámara de vacío, suministro de gas, proceso húmedo, manipulación de obleas y equipos estructurales externos.
Elaborar un mapa de contaminación antes de la planificación del proceso
Enumere cada etapa que pueda añadir partículas, películas, iones, humedad, fibras o residuos de materiales cruzados: stock entrante, aserrado, refrigerante, herramientas de corte, desbarbado, granallado, pulido, tratamiento térmico, anodizado, pasivado, utillajes de inspección, lavado, secado, guantes, bolsas y transporte.
| Origen | Efecto potencial | Pregunta de control |
|---|---|---|
| Agujeros ciegos y roscas | Fluido o partículas atrapadas | ¿Pueden drenarse, enjuagarse, secarse e inspeccionarse? |
| Medios o herramientas compartidos | Contaminación cruzada de materiales | ¿Se requiere segregación o medios dedicados? |
| Acabado manual de bordes | Rebabas sueltas o abrasivo incrustado | ¿Qué método y criterio de aceptación se aplican? |
| Embalaje | Recontaminación después de la liberación | ¿Dónde y cómo se realiza el embolsado final? |
La geometría puede atrapar residuos de proceso y gas
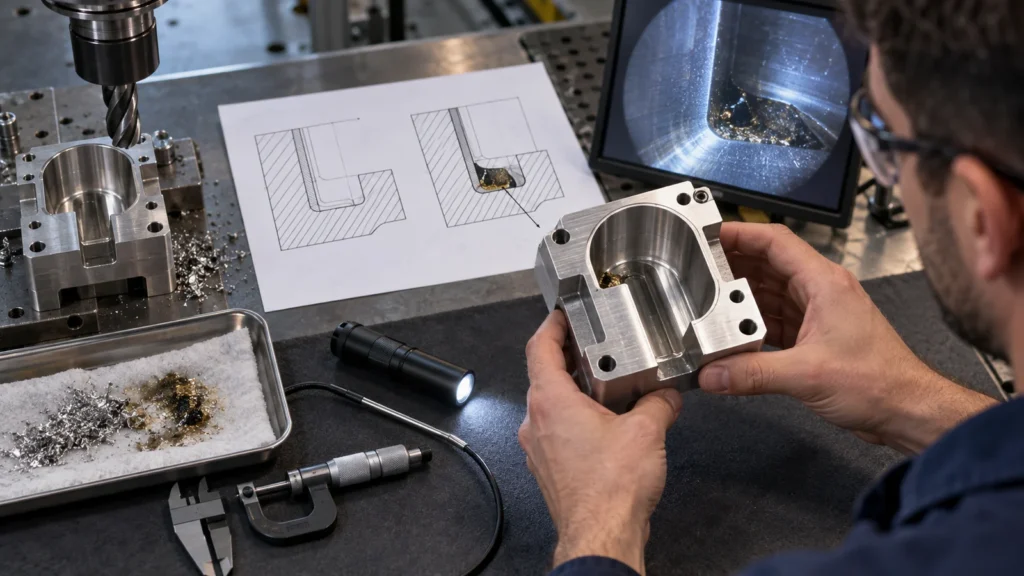
Los agujeros roscados ciegos, los pasajes superpuestos, las condiciones de superficie porosa, las rendijas estrechas y los agujeros transversales inaccesibles pueden ser difíciles de lavar y secar. En servicio de vacío, el volumen o residuo atrapado puede aparecer como una carga similar a una fuga. La revisión de diseño debe considerar el venteo, la orientación de drenaje, la forma de la rosca, los sellos, las soldaduras y la facilidad de limpieza.
Las caras de sellado necesitan una planitud, textura, condición de borde y protección adecuadas. Un arañazo dimensionalmente correcto a través de una trayectoria de sellado puede ser funcionalmente inaceptable. Identifique las zonas de sellado en el plano y presérvelas durante el acabado, la inspección y el embalaje.
La compatibilidad de material y acabado pertenece al entorno del proceso
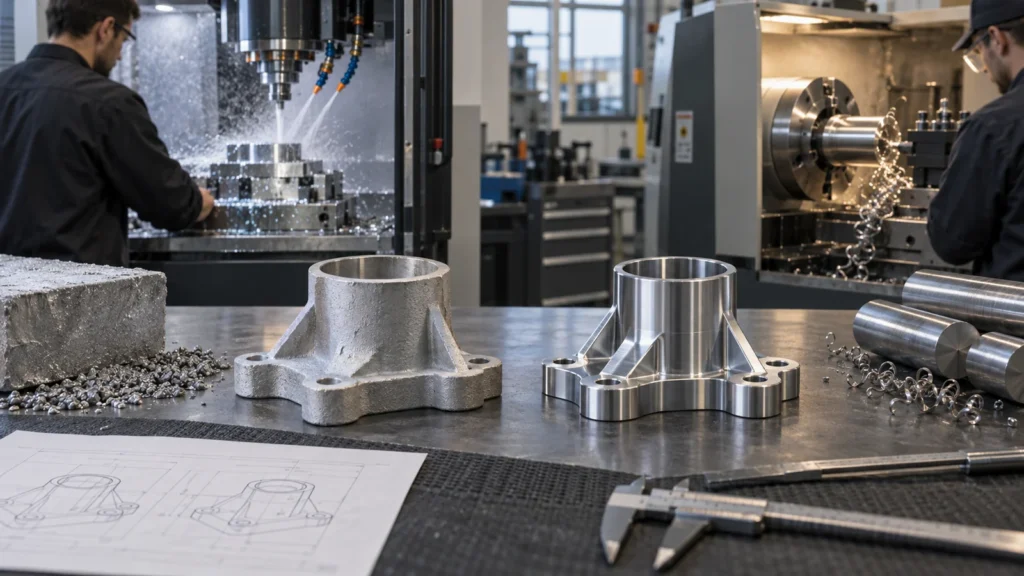
El aluminio, los aceros inoxidables, los plásticos de ingeniería, las aleaciones de cobre y los materiales especiales pueden aparecer todos en equipos de semiconductores, pero la idoneidad depende del vacío, el plasma, la exposición química, la temperatura, el desgaste y los límites de contaminación. Especifique el grado, la condición, la certificación y cualquier sustitución restringida.
El anodizado, el electropulido, la pasivación, el recubrimiento, el pulido o los recubrimientos especiales pueden cambiar la corrosión, el comportamiento frente a partículas, la reflectividad, la conductividad y la facilidad de limpieza. Deben controlarse el enmascaramiento y las marcas de contacto. Revise el espesor del acabado frente a los ajustes y la geometría de sellado a través del Acabado superficial CNC .
Los controles de mecanizado comienzan antes del lavado
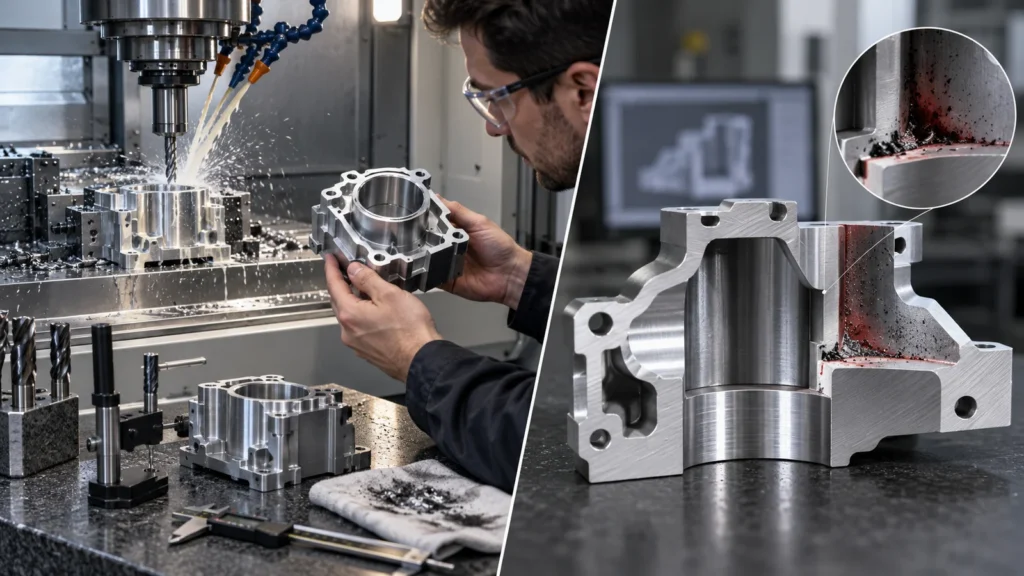
La limpieza no puede reparar de forma fiable todos los problemas anteriores. Prevenga rebabas embutidas, virutas incrustadas, roscas dañadas, residuos inaccesibles y restos de materiales mezclados durante el mecanizado. Controle el estado de las herramientas, la calidad del refrigerante, la evacuación de virutas, las superficies de manipulación y los métodos de desbarbado.
Las placas grandes, los componentes de cámara y las piezas de vacío delgadas pueden moverse por tensiones residuales o por el amarre. Secuencie el desbaste, la relajación y el acabado en torno a los datums funcionales. Proteja las caras de sellado acabadas y evite rotuladores, adhesivos o materiales de manipulación prohibidos por el programa.
El aplicable flujo de trabajo de control de calidad debe incluir la condición del producto, no solo las dimensiones finales.
Limpiar, inspeccionar y empaquetar como una sola ruta
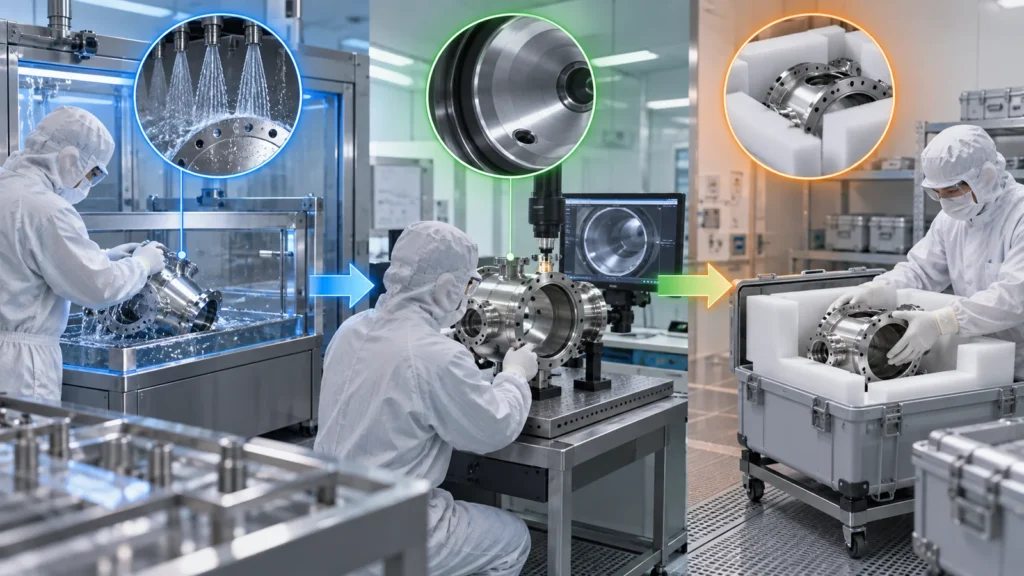
Definir la preparación previa a la limpieza, la química, la calidad del agua si corresponde, las restricciones de agitación o ultrasonido, el enjuague, el secado, la inspección, los controles ambientales y el embalaje. El orden del proceso es importante: algunas inspecciones pueden contaminar una superficie limpia, mientras que algunos pasos de limpieza pueden alterar las marcas o los acabados.
La inspección visual requiere iluminación, aumento y criterios de defectos acordados. Las pruebas de partículas, residuos, fugas o superficie deben seguir el método definido por el programa. Empaquetar inmediatamente después de la liberación utilizando materiales e identificación aprobados. Una pieza limpia colocada en un banco no controlado ya no está en la misma condición.
La documentación preserva el estado del producto
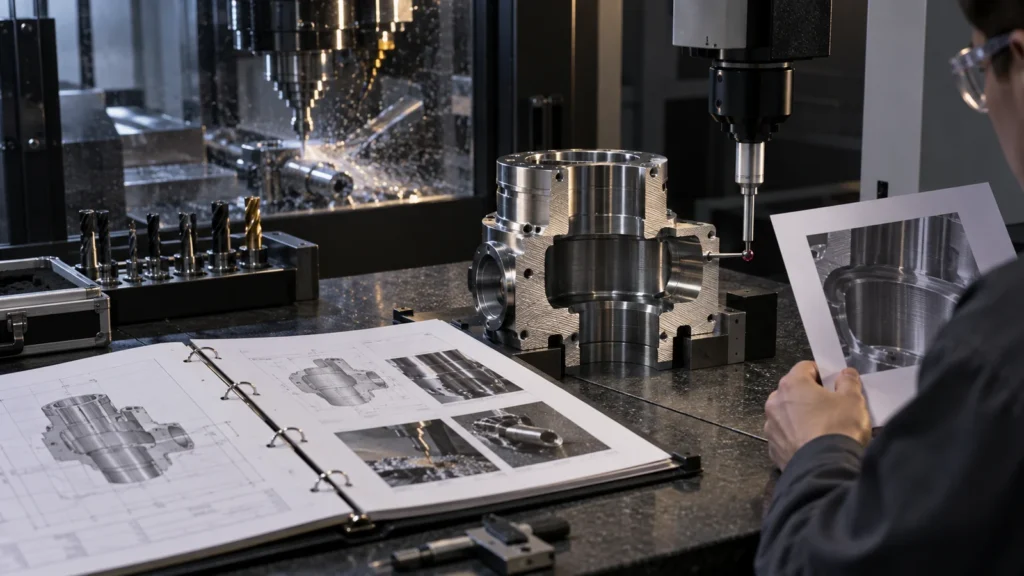
Los registros pueden incluir la certificación del material, el lote y la revisión, los certificados de procesos especiales, los resultados dimensionales, el lote de limpieza, el estado de inspección, la fecha de embalaje y el historial de no conformidades. El paquete requerido varía, pero la trazabilidad debe conectar el paquete sellado con la ruta de proceso aceptada.
Los cambios del proveedor en la fuente del material, el refrigerante, la química de limpieza, la fuente de acabado, el embalaje o las instalaciones pueden afectar la condición del producto. Definir los requisitos de notificación y revalidación. El sitio página de calidad puede respaldar la revisión de capacidad, mientras que los documentos de proyecto controlados definen la aceptación.
Revisión de riesgos de piezas para semiconductores
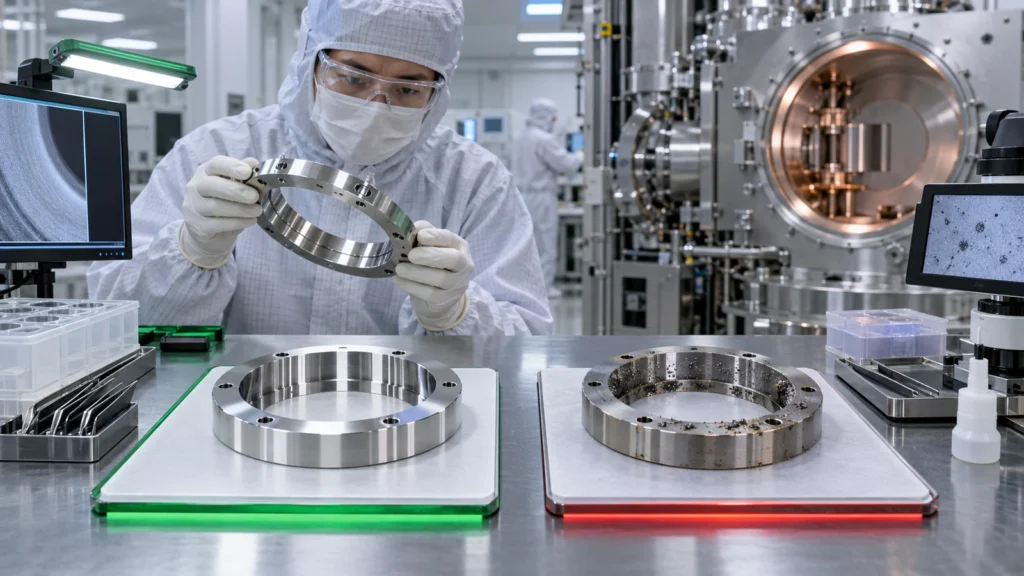
- ¿Dónde entra en contacto la pieza con gas de proceso, vacío, oblea, fluido, óptica o ensamblajes sensibles?
- ¿Qué cavidades, orificios, roscas y pasajes son difíciles de limpiar o inspeccionar?
- ¿Qué materiales, refrigerantes, abrasivos, marcadores y embalajes están prohibidos?
- ¿Qué superficies sellan, hacen de masa, transfieren calor o controlan la alineación?
- ¿Qué sucede después de la limpieza y puede algún paso recontaminar la pieza?
- ¿Qué evidencia libera el lote y cómo se preserva el estado del paquete?
Esta revisión específica de la aplicación amplía la aplicaciones del mecanizado CNC descripción general hacia equipos sensibles a la contaminación.
Preguntas frecuentes sobre equipos y piezas
¿Garantiza una sala limpia una pieza limpia?
No. La clasificación de la instalación es solo un factor. Los métodos de mecanizado, limpieza, manipulación, inspección, embalaje y prueba deben cumplir los requisitos de condición del producto definidos para el proyecto.
¿Se puede eliminar cada rebaba después del mecanizado?
Las rebabas accesibles se pueden controlar, pero los pasajes que se cruzan y las características ocultas pueden ser difíciles de verificar. El diseño y la planificación del proceso deben reducir la creación de rebabas y mejorar el acceso.
¿Deben verificarse las dimensiones antes o después de la limpieza?
Depende de la característica y del método. El plan de proceso debe evitar que la medición recontamine la pieza liberada y confirmar si el acabado o la limpieza cambian la condición medida.