
La repetibilidad de las piezas de cambio de envasado depende de devolver cada componente desmontado a su posición de trabajo prevista, no solo de que las dimensiones coincidan con un plano. La repetibilidad depende de cómo se posiciona la pieza, de cómo se gestionan la holgura y el apriete, de cómo se reconoce el desgaste y de si los operarios la instalan en una orientación definida. Una guía, un tope, un separador o un soporte pueden mecanizarse con precisión y aun así desplazarse entre cambios si el esquema de posicionamiento se basa en fijaciones flojas o en un borde ambiguo. Diseñe la interfaz en torno a los datos funcionales de la máquina y haga que la aceptación reproduzca la condición instalada.
Encuentre el origen de la variación en el cambio
Observe qué se mueve cuando cambia el formato. ¿Se desmonta y se vuelve a colocar la pieza, se ajusta a lo largo de una ranura, se invierte o se intercambia como parte de un kit? Identifique las superficies de contacto que detienen el movimiento, las fijaciones que aprisionan la pieza y las holguras que permiten el ajuste. Un problema de cambio puede provenir de residuos en un asiento, de la secuencia del operario, de caras de contacto desgastadas, de un apriete inconsistente o de una característica de posicionamiento que nunca restringió la dirección requerida.
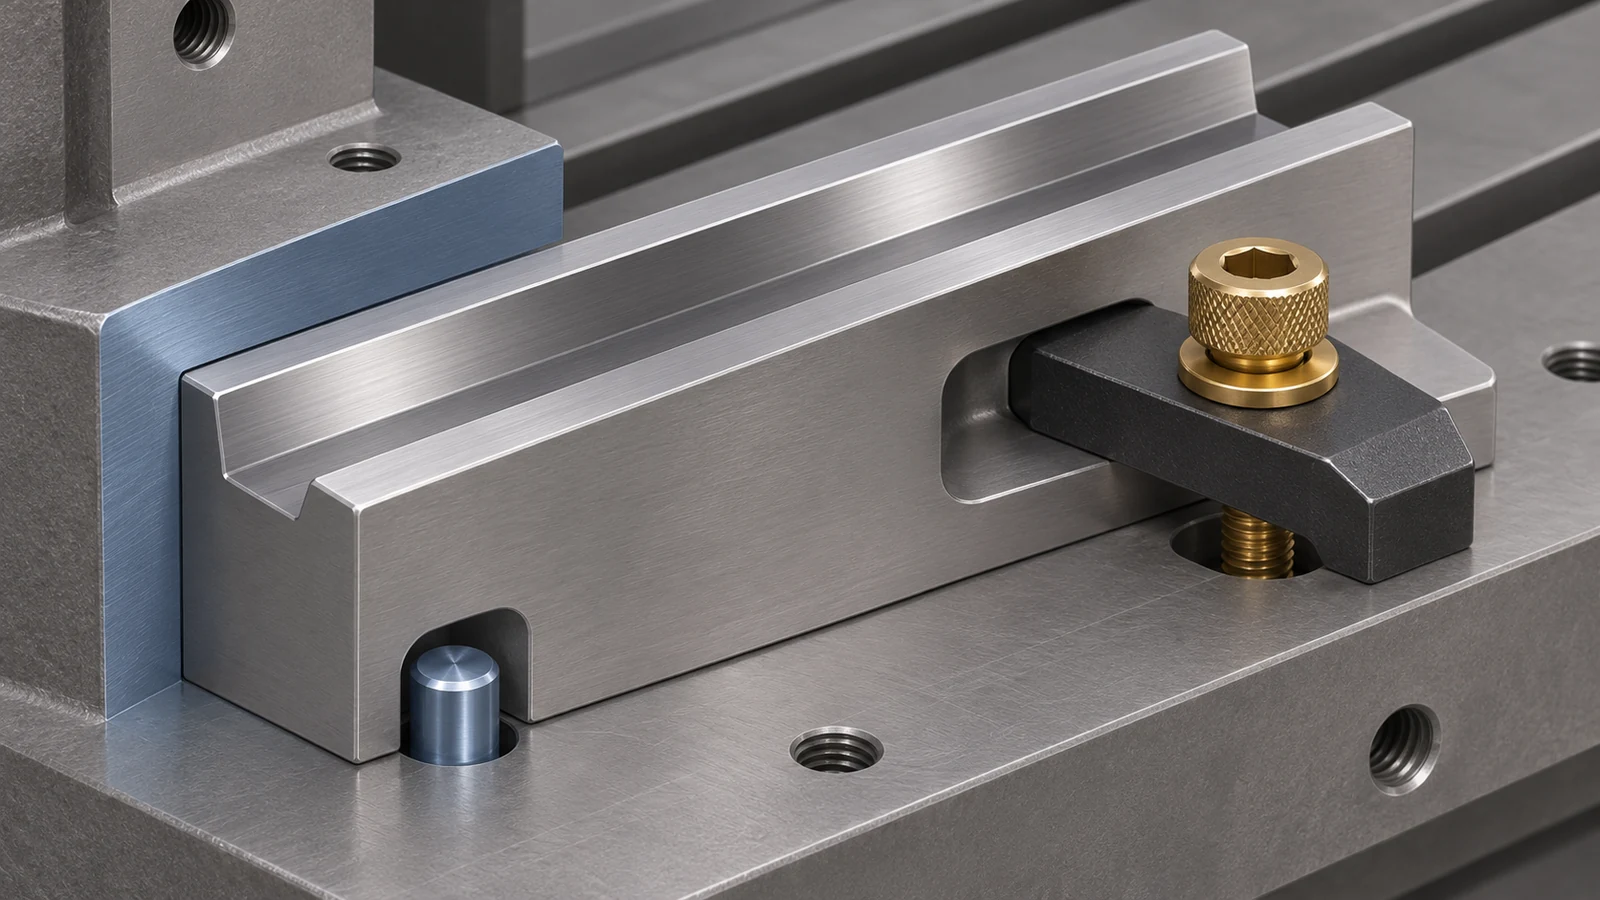
Separe el posicionamiento del apriete. Un tornillo puede sujetar una pieza hacia abajo mientras le permite deslizarse en el plano. Un resalte, un pasador, una chaveta, un carril o una cara apareada pueden establecer la posición mientras la fijación aporta la fuerza de apriete. Si se espera que un solo tornillo posicione y apriete a la vez, defina su ajuste y su método de instalación para que el resultado sea repetible.
Dé a la pieza un esquema de posicionamiento repetible
Construya una referencia de datos a partir de cómo la pieza de cambio contacta con la máquina. Una cara base puede fijar la altura, una cara de tope puede controlar la trayectoria del producto y un pasador o carril puede fijar la posición lateral. Las características funcionales dependen de si el componente guía un envase, soporta un producto, fija un sensor o establece la posición de una herramienta. Utilice el bastidor de la máquina y la pieza apareada para identificar la referencia; la cara más grande no es automáticamente el dato funcional.
Para componentes reemplazables, evite la sobre-restricción innecesaria. Varios pasadores ajustados y una cara amplia pueden atascarse si la máquina y la pieza varían, mientras que una holgura excesiva puede permitir la deriva. Decida qué características posicionan y cuáles aportan holgura, y luego acótelas en consecuencia. Si el ajuste es intencionado, defina su rango y cómo se registra el ajuste final. Esta jerarquía de posicionamiento es fundamental para la repetibilidad de las piezas de cambio de envasado: restrinja las direcciones requeridas y deje libre el ajuste intencionado.
Concentre la tolerancia donde el formato dependa de ella
Priorice las dimensiones que controlan la posición del producto, el sellado, la alineación de corte o llenado, la respuesta del sensor o la holgura de seguridad. Los bordes exteriores no funcionales pueden no necesitar la misma tolerancia. Construya una cadena desde el dato de la máquina, pasando por la interfaz de montaje, hasta la superficie de trabajo, para ver dónde entra la variación y qué componente posee cada porción. Apretar todas las dimensiones sin una cadena funcional puede aumentar el costo sin mejorar el cambio.
| Elemento de la interfaz | Riesgo de repetibilidad | Definición útil |
|---|---|---|
| Cara o resalto de localización | Restos, rebabas, balanceo o desgaste | Área de contacto, orientación y estado del borde según sea necesario |
| Pasador cilíndrico, pasador o guía | Holgura, daño o acoplamiento inconsistente | Ajuste, posición, dirección de inserción y método de sustitución |
| Sujetador de la abrazadera | Deslizamiento durante el apriete o precarga variable | Ubicación de la abrazadera, secuencia y si el par está controlado |
| Ranura ajustable | Deriva de configuración no registrada | Rango de ajuste, referencia y estado de bloqueo |
| Superficie de trabajo | El desgaste cambia la trayectoria del producto o la holgura | Perfil crítico, puntos de inspección y límite de sustitución |
Los valores correctos provienen del requisito funcional de la máquina y del diseño de acoplamiento. Este es un marco de asignación de tolerancias, no una especificación universal de equipos de envasado.
Haga visibles el desgaste y la orientación
Las piezas que están invertidas, mezcladas entre formatos o instaladas en una estación vecina pueden crear el mismo síntoma que un error dimensional. Utilice una identificación clara de las piezas, características de orientación o una lista de montaje cuando el riesgo lo justifique. Si las piezas izquierda y derecha son casi idénticas, una asimetría física o una marca inequívoca pueden evitar una instalación incorrecta, sujeto a los requisitos de limpieza y de contacto con el producto.
Defina qué superficies de contacto se espera que se desgasten y cómo se evalúa su condición. Una inspección visual puede ser adecuada para un resguardo no crítico, mientras que una guía que controla la trayectoria del producto puede requerir un límite medible o un criterio de reemplazo del diseñador de la máquina. No invente un intervalo de vida útil; el desgaste depende del producto, la velocidad, el contacto, la limpieza y la operación.
Verifique la ubicación tal como la máquina la utiliza
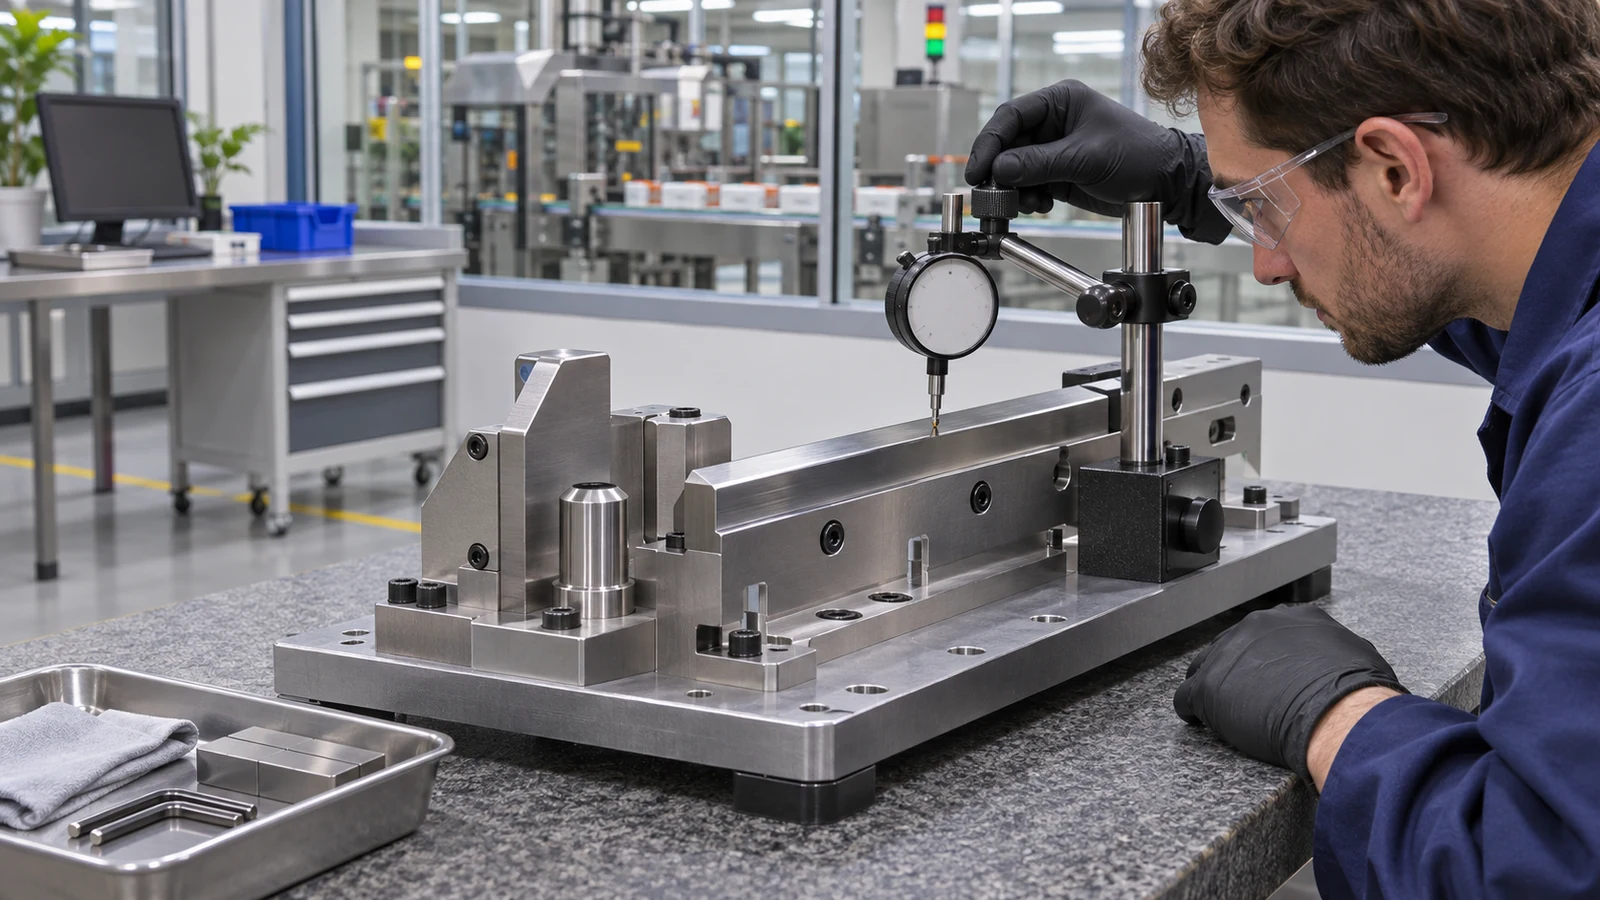
Inspeccione las características críticas con respecto a sus datos de referencia de localización y luego verifique la relación instalada en un dispositivo representativo cuando el plano lo requiera. El dispositivo debe reproducir los topes, pasadores, puntos de sujeción y la orientación reales. Una pieza medida desde bordes arbitrarios sobre una mesa de planitud puede aprobar mientras está mal asentada en la máquina.
Una verificación de repetibilidad útil desmonta y vuelve a instalar el componente siguiendo la secuencia documentada y luego mide la característica de trabajo desde la referencia de la máquina. Si los operadores lo ajustan durante la puesta a punto, registre el ajuste y la referencia. La inspección debe distinguir la variación de la pieza de la variación del dispositivo y del método del operador; de lo contrario, el informe no puede identificar qué parte del sistema necesita corrección.
El sitio Fresado CNC la página proporciona contexto de mecanizado. Este artículo no afirma que el sitio suministre maquinaria de envasado ni valide una línea de producción completa.
Prepare un plano de pieza de cambio y un paquete de RFQ
Proporcione el fabricante y el modelo de la máquina cuando se conozcan, la estación y el formato, el identificador y la revisión de la pieza, la interfaz de acoplamiento, los datos de referencia de trabajo, los requisitos de material y acabado, las dimensiones críticas, el rango de ajuste, las necesidades de identificación, la cantidad y el método de inspección. El CAD ayuda a comunicar la geometría, pero no sustituye un plano liberado ni una definición de aceptación. Si se suministra una muestra desgastada, indique si es solo de referencia; copiarla a ciegas puede reproducir el desgaste en lugar de la geometría prevista.
Aclare qué elementos están incluidos en el paquete de piezas de cambio y cuáles permanecen del lado de la máquina. Si un proveedor mecaniza solo un soporte o una guía, no asuma que se incluyen la instalación, la sincronización, la configuración de sensores ni la validación de producción. Un alcance claro facilita la comparación de pedidos repetidos y mantiene la aceptación del mecanizado separada de la puesta en marcha de la máquina. Para la repetibilidad de las piezas de cambio de envasado, registre el esquema de localización, el rango de ajuste, la orientación de instalación y la condición de verificación en el paquete de piezas.
El sitio página de calidad proporciona información general sobre su enfoque; los registros de inspección específicos del proyecto deben indicarse en la solicitud de cotización.